- 3D Baskı Hizmetleri

- CNC İşleme Hizmetleri

- Vakumlu Döküm Hizmetleri

- Yüzey İşlem Hizmetleri

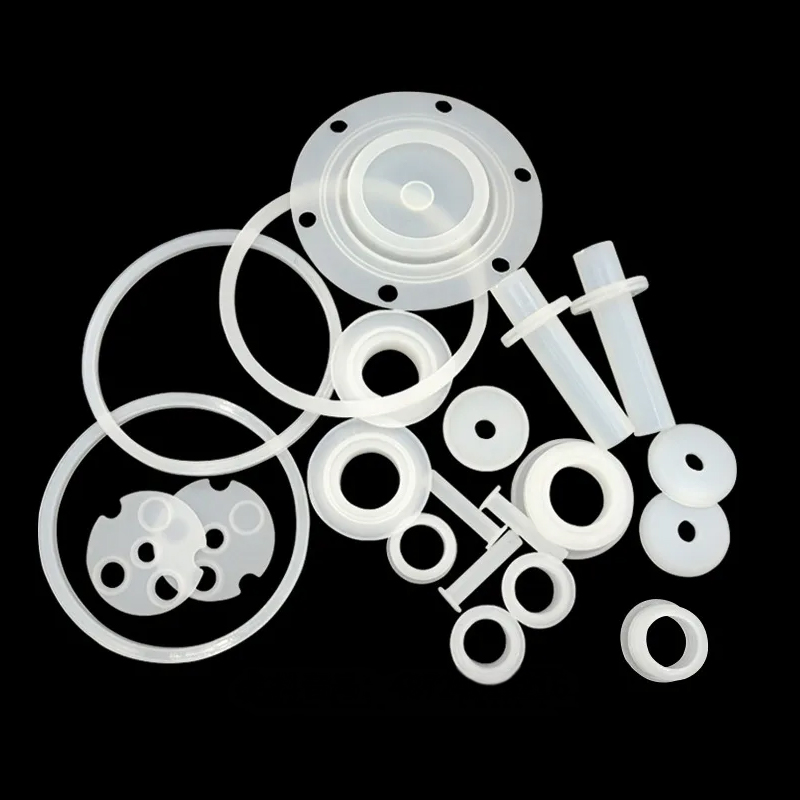
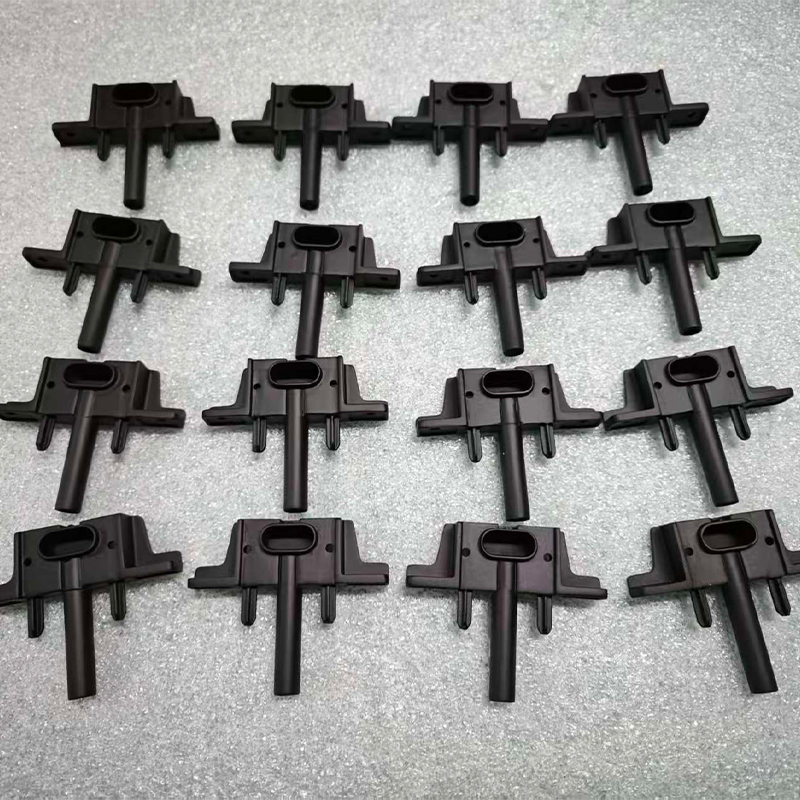
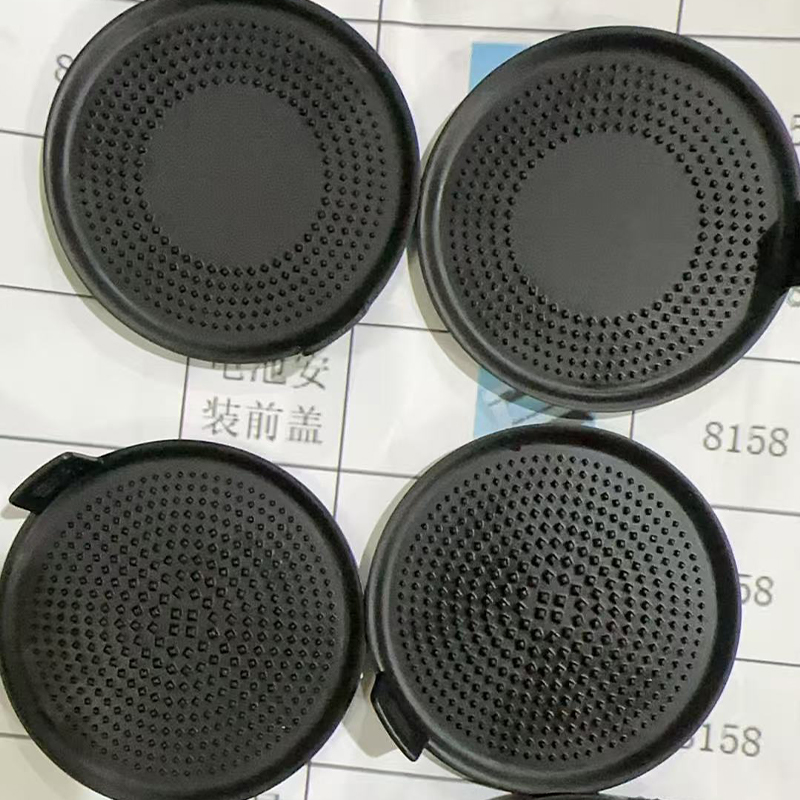
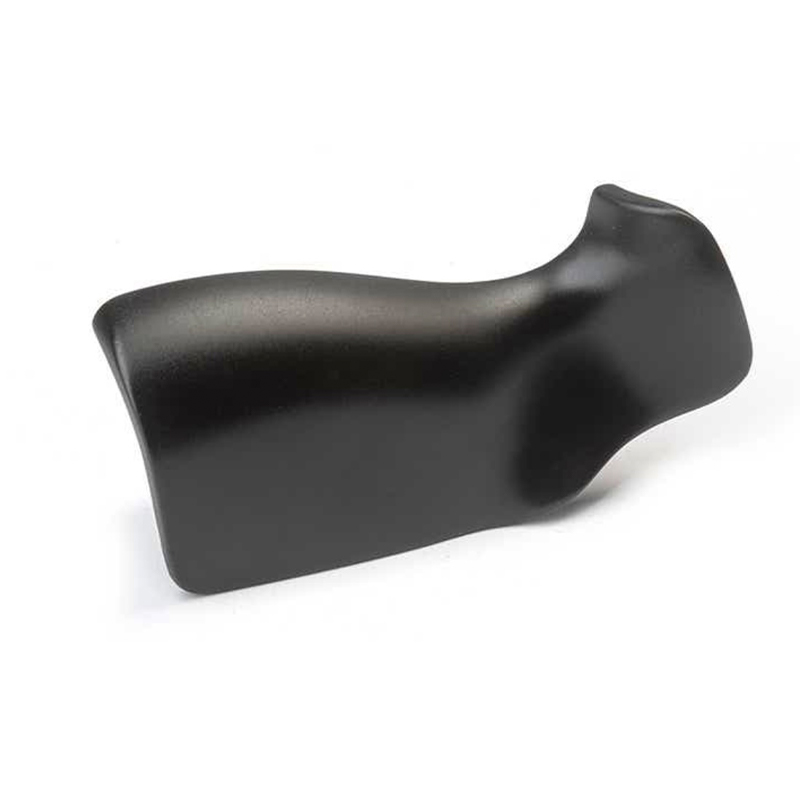
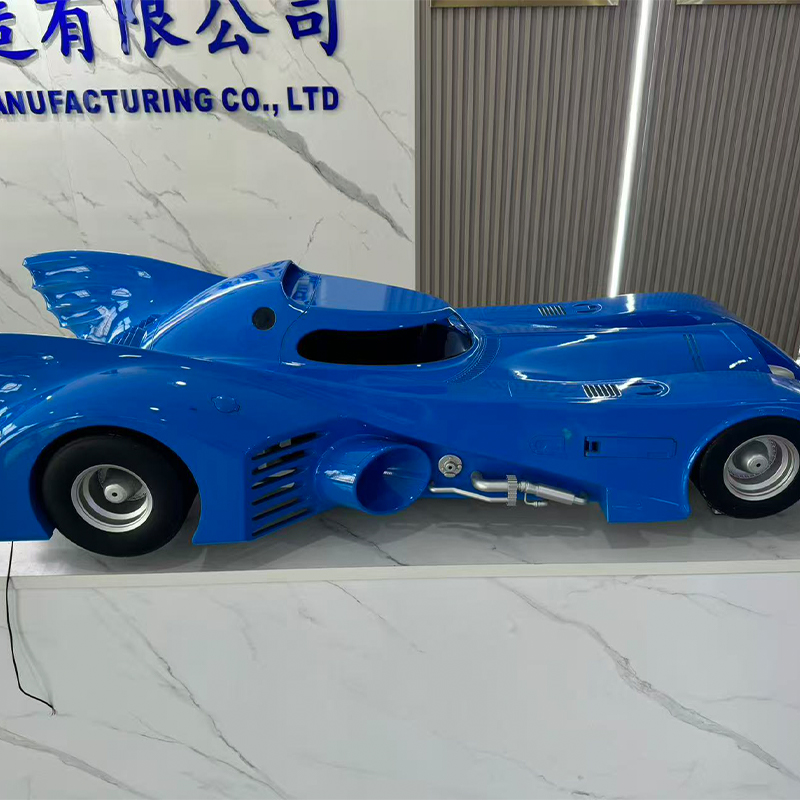
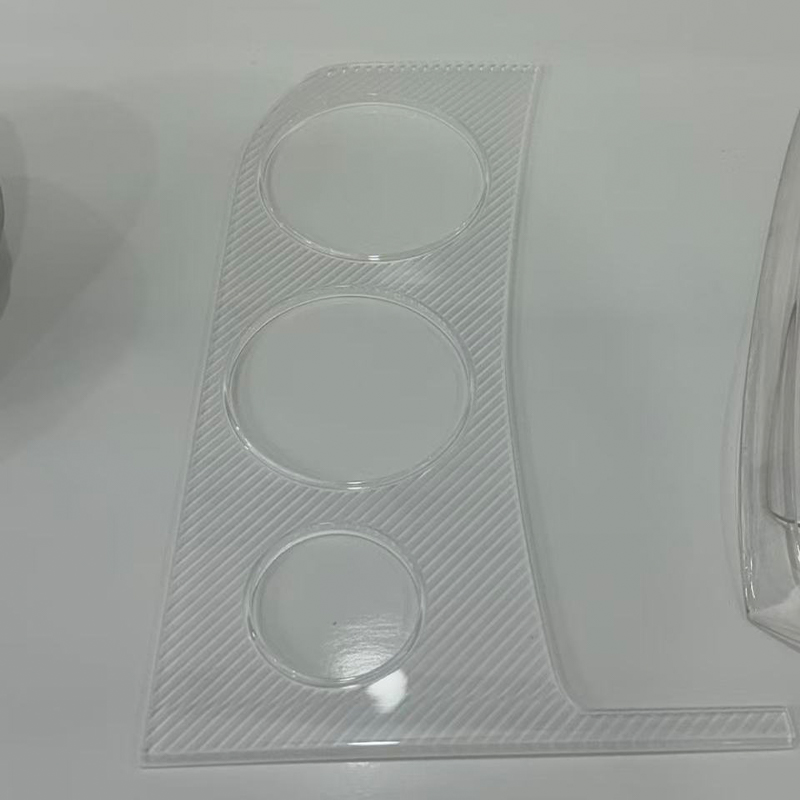
Hızlı Prototipleme Hizmetleri: Güvenilir Bir Üretim Ortağı Nasıl Seçilir?
Bir ürün ekibi Pazartesi günü bir CAD dosyası gönderir ve uygunluk kontrolü, müşteri demosu veya pilot uygulama için Cuma gününe kadar fiziksel bir parçaya ihtiyacı vardır. İşte o an, hızlı prototipleme hizmetlerinin teorik olmaktan çıkıp pratik hale geldiği andır. Doğru servis, bir modeli plastiğe veya metale dönüştürmekten daha fazlasını yapar; takıma bir tasarım sorusunu test etmek, bir tolerans sorununu ortaya çıkarmak ve araç yatırımı yapılmadan önce neyin değiştirileceğine karar vermek için hızlı bir yol sağlar.
Bu nedenle satın alma kararı da dikkati hak ediyor. Hızlı prototipleme tedarikçisi, bir 3D baskı atölyesi, bir CNC işleme ortağı, bir vakumlu döküm uzmanı veya bu üçünü yüzey bitirme ve düşük hacimli üretimle birleştiren bir üretici olabilir. Fark, teslimat süresinde, malzeme seçiminde, DFM geri bildiriminde ve bir prototipin ne kadar sorunsuz bir şekilde ürün numunesine dönüştüğünde ortaya çıkıyor. Prototip tedarikçisi standart parçaların toptancısı değildir; bir tasarımı yorumlayan ve fiziksel bir yanıt veren bir üretim ortağıdır.
Hızlı Prototipleme Hizmetleri Gerçekte Ne Sağlıyor?
Hızlı prototip oluşturma hizmetleri genellikle üç şeyi aynı anda sunar: geometri, malzeme davranışı ve bir iletişim aracı. Geometri bariz olanıdır. Fiziksel bir parça, kapağın aynı hizada oturup oturmadığını, bir konektörün duvardan geçip geçmediğini veya bir braketin amaçlanan bağlantı elemanıyla monte edilip edilemeyeceğini gösterir. Malzeme davranışı daha az belirgindir ancak çoğu zaman daha önemlidir. Bir reçine modeli doğru görünse de hala çok fazla esneyebilir, oturunca çatlayabilir veya bir ısı kaynağının yakınında yumuşayabilir. İletişim aracı önemlidir çünkü fiziksel bir örnek, ekranın farklı yorumlanması yerine tasarım, mühendislik, satın alma ve pazarlamanın aynı nesneyi tartışmasına olanak tanır.
İyi prototip oluşturma çalışması aynı zamanda üretim için tasarım geri bildirimini de içerir. Makine çalışmaya başlamadan önce tedarikçinin duvar kalınlığını, taslak açılarını, desteğin yerleşimini, alet erişimini, tolerans istiflemesini ve yüzey kaplamasını incelemesi gerekir. Bu geri bildirim evrak işi değildir. Zamanında gelen parça ile desteğin çıkarılması sırasında ince kaburganın kırıldığını belirten bir notla gelen parça arasındaki farktır. Teklif vermeden önce soru soran bir üretici, genellikle her dosyayı kabul eden ve her şeyin sözünü veren bir üreticiden daha iyi bir ortaktır.
Ticari bir rolü de var. Bir prototip, bir yatırımcı demosunu, bir ticari fuar örneğini, bir müşteri pilotunu veya dahili bir tasarım incelemesini destekleyebilir. Her durumda, rolün izleyiciye uygun şekilde görünmesi ve davranması gerekir. Kaba bir FDM fikstürü, fabrika denemesi için mükemmel olabilir ve perakende alıcı toplantısı için tamamen yanlış olabilir. Prototipleme hizmeti yalnızca geometriyi değil amacı da anlamalıdır.
Bir Prototipleme Yöntemini Yanıtlamanız Gereken Soruyla Nasıl Eşleştirirsiniz?
Bir süreci seçmenin en hızlı yolu makineyle değil soruyla başlamaktır. Soru "Gövde ele tam oturuyor mu?" pürüzsüz bir reçine baskısı yeterli olabilir. Soru "Bu alüminyum braket titreşim testinden geçecek mi?" parçanın muhtemelen metale ve metal özellikleri üreten bir işleme ihtiyacı vardır. Soru "Gelecek ay bir odak grubuna elli ünite gösterebilir miyiz?" vakumlu döküm, başka bir 3D baskı turundan daha iyi bir köprü olabilir.
| Yöntem | Şunun için en iyisi: | Tipik malzemeler | Güçlü yönler | Planlanacak sınırlar |
|---|---|---|---|---|
| SLA ve DLP reçine 3D baskı | Görsel modeller, uyum kontrolleri, pürüzsüz yüzeyler, şeffaf veya esnek parçalar | Standart reçine, ABS benzeri reçine, esnek reçine, şeffaf reçine, kırmızı mum reçinesi | İnce detay, pürüzsüz yüzey, hızlı geri dönüş | Katman çizgileri, sınırlı ısı direnci, destek kaldırma işaretleri |
| SLS naylon 3D baskı | Fonksiyonel braketler, kanallar, hareketli menteşeler, küçük montajlar | Siyah naylon, beyaz naylon, cam elyaf takviyeli naylon | İyi mukavemet, destek yapısı yok, karmaşık geometri | Gözenekli yüzey, reçineden daha az ayrıntı, sınırlı renk |
| SLM metal 3D baskı | Karmaşık iç kanallara veya hafif yapılara sahip metal prototipler | AlSi10Mg alüminyum, 316L paslanmaz çelik, Ti6Al4V titanyum, H13/S136 takım çeliği | Metal özellikleri, tasarım özgürlüğü, birleştirilmiş parçalar | Daha yüksek maliyet, işlem sonrası, desteğin çıkarılması, termal stres |
| CNC işleme | Dar toleranslar, gerçek mühendislik plastikleri, dişler, kesici uçlar, büyük parçalar | Alüminyum, çelik, pirinç, ABS, PC, POM, naylon ve diğer işlenebilir kaliteler | Mükemmel boyut kontrolü, geniş malzeme yelpazesi, iyi yüzey kalitesi | Kurulum maliyeti, alet erişim sınırları, malzeme israfı |
| Vakumlu döküm ve silikon kalıplar | Düşük hacimli kopyalar, renk eşleştirme, kauçuk benzeri parçalar, lansman öncesi örnekler | Poliüretan reçineler, ABS benzeri, PP benzeri, kauçuk benzeri malzemeler | Küçük hacimlerde parça başına daha düşük maliyet, iyi yüzey detayı, renk seçenekleri | Kalıp ömrü sınırları, tek seferlik doğrudan baskıya göre daha yavaş, çekme kontrolü |
| Yüzey bitirme | Görünüm örnekleri, doku uyumu, markalama, dayanıklılık kontrolleri | Boya, kaplamalar, eloksal, elektrokaplama, lazer gravür, çıkartmalar | Görsel ve dokunsal kaliteyi artırır, müşteri onaylarını destekler | Teslim süresi, renk değişimi riski, sürece özel tasarım kuralları ekler |
Tablo bir kural kitabı değil, bir başlangıç noktasıdır. Birçok proje yöntemleri birleştirir. CNC ile işlenmiş bir parça, vakumlu döküm mahfazaya üstten kalıplanabilir. Bir renk şemasını test etmek için bir reçine baskısı boyanabilir. Bir metal braket önce işlenebilir ve daha sonra döküm yoluyla üretilebilir. Yararlı soru şudur: Bir sonraki karar neyi gerektiriyor? Kararın pürüzsüz bir görünüme ihtiyacı varsa yüzeye öncelik verin. Kesin bir uyum gerekiyorsa toleransa öncelik verin. Maddi bir yanıta ihtiyaç duyuyorsa malzeme ve süreç çiftine öncelik verin.
Hızlı Prototipleme Hizmetleri için 3D Baskı: En Uygun Yer
3D baskı, birçok hızlı prototipleme hizmeti için varsayılan giriş noktası olmaya devam ediyor çünkü ilk döngüdeki takımları ortadan kaldırıyor. Bir tasarım değişikliği, kalıp, fikstür veya uzun bir kurulum gerektirmeden basılabilir ve test edilebilir. Bu hız, erken konsept çalışması sırasında faydalıdır, ancak süreç dikkatsizce seçilirse sorunları da gizleyebilir. Reçine baskı, naylon sinterleme, metal eritme ve filaman ekstrüzyonu farklı yüzeyler, dayanıklılıklar ve toleranslar üretir. Bunları tek bir kategori olarak ele almak, uyumsuz beklentilere yol açar.
Görünüm ve uyum için reçine işlemleri
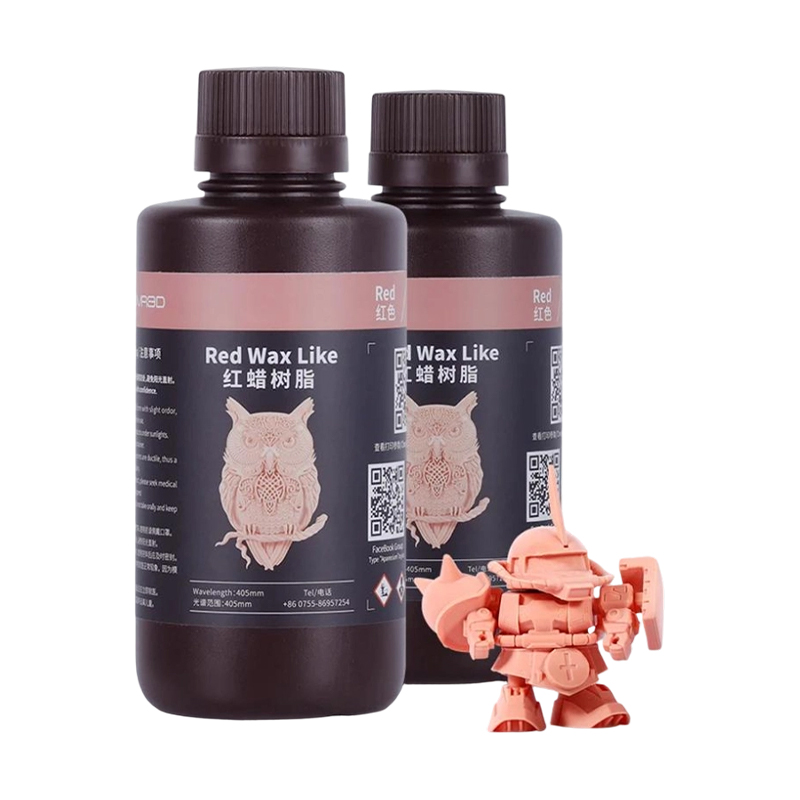
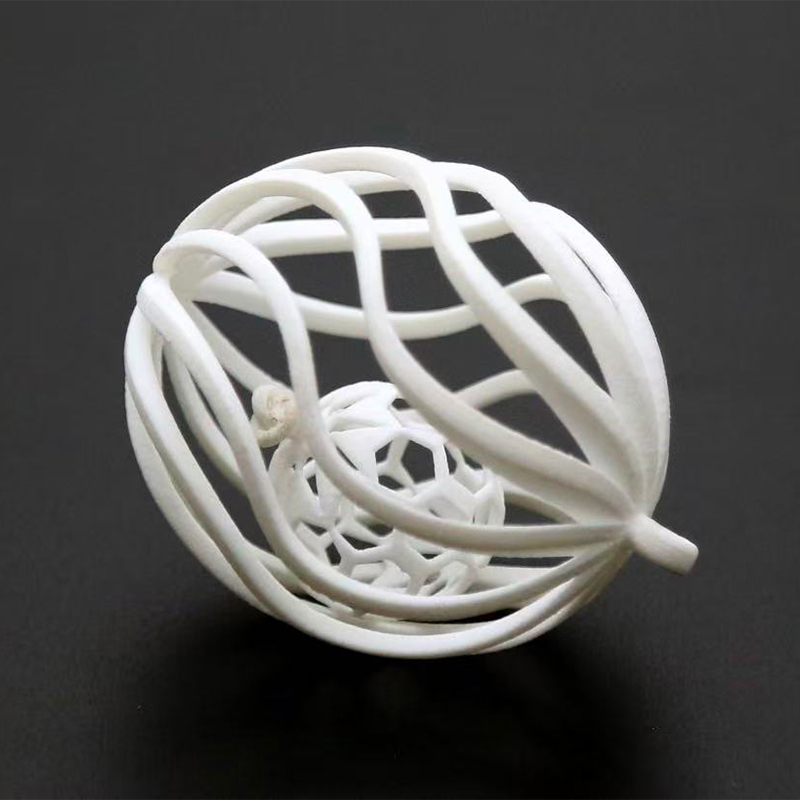
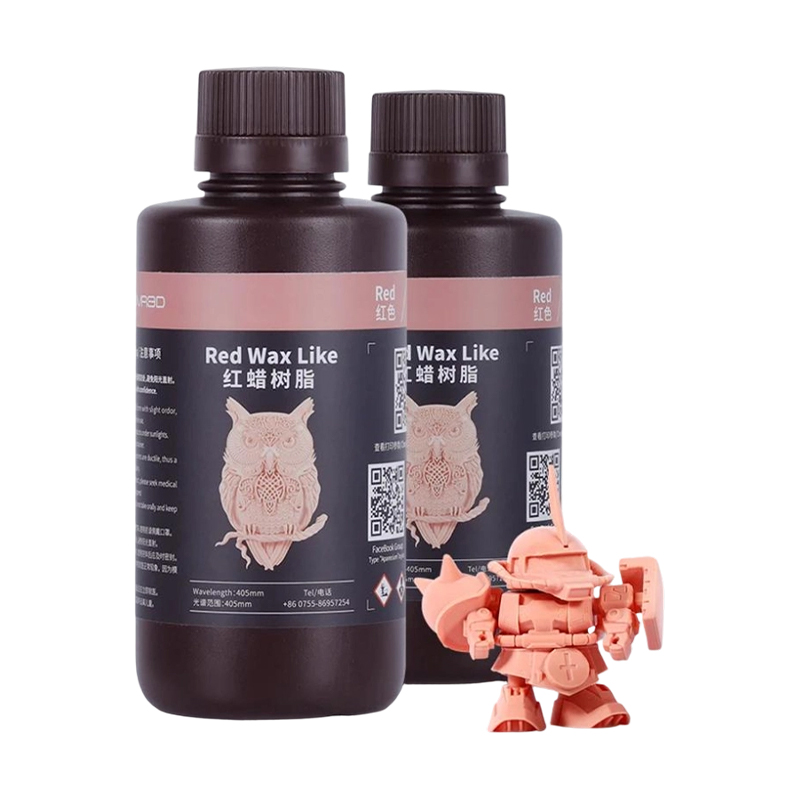
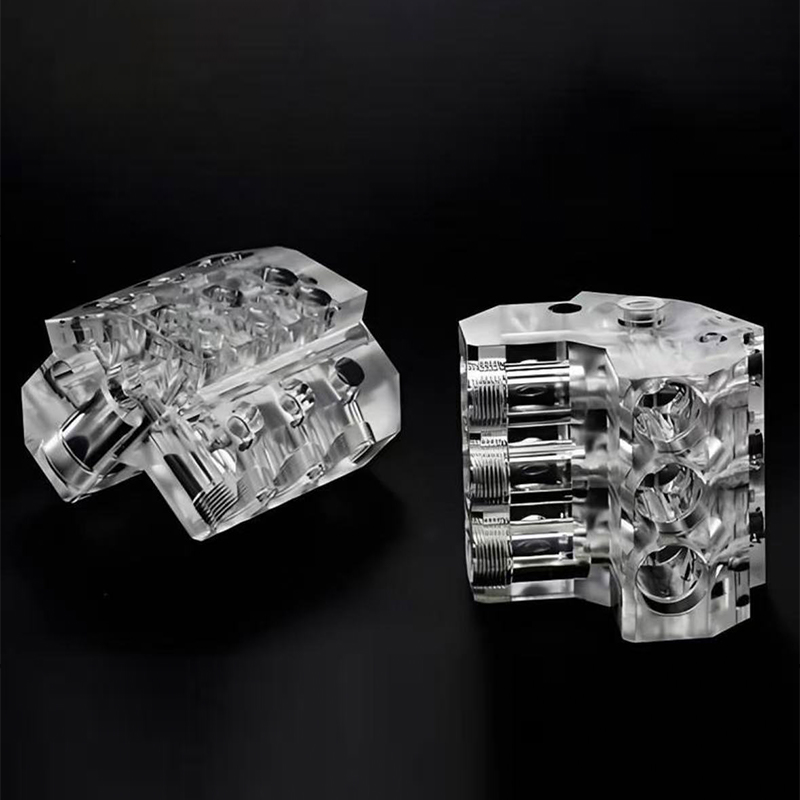
SLA ve DLP reçine baskısı genellikle parçanın temiz görünmesi, ince ayrıntılar göstermesi veya küçük bir düzeneğe sığması gerektiğinde kullanılır. Standart reçine görsel modeller için pürüzsüz bir yüzey sağlar. ABS benzeri reçine, geçmeli geçmeler ve muhafazalar için daha fazla darbe direnci sunar. Esnek reçine contaları, kulpları ve yumuşak dokunuşlu alanları simüle edebilir. Şeffaf reçine ışık borusu kontrollerini ve şeffaf kapakları destekler. Kırmızı mum reçinesi, bir modele ihtiyaç duyulan döküm iş akışlarında kullanılır. Bu malzemeler birbirinin yerine kullanılamaz ve tedarikçi sadece gram başına en düşük fiyatı teklif etmek yerine, değiş tokuşları açıklamalıdır.
Reçine parçalarının genellikle çıkarılması, temizlenmesi ve kürleme sonrası desteğe ihtiyacı vardır. Bu son işlem boyut doğruluğunu ve yüzey kalitesini etkileyebilir. İnce bir parça kürleme sırasında eğilebilir. Şeffaf bir parçanın istenilen berraklığa ulaşması için cilalanması gerekebilir. Destekler çok hızlı çıkarılırsa esnek parça yırtılabilir. Bunlar normal üretim detaylarıdır ancak dosya yayınlanmadan önce bunların tartışılması gerekir.
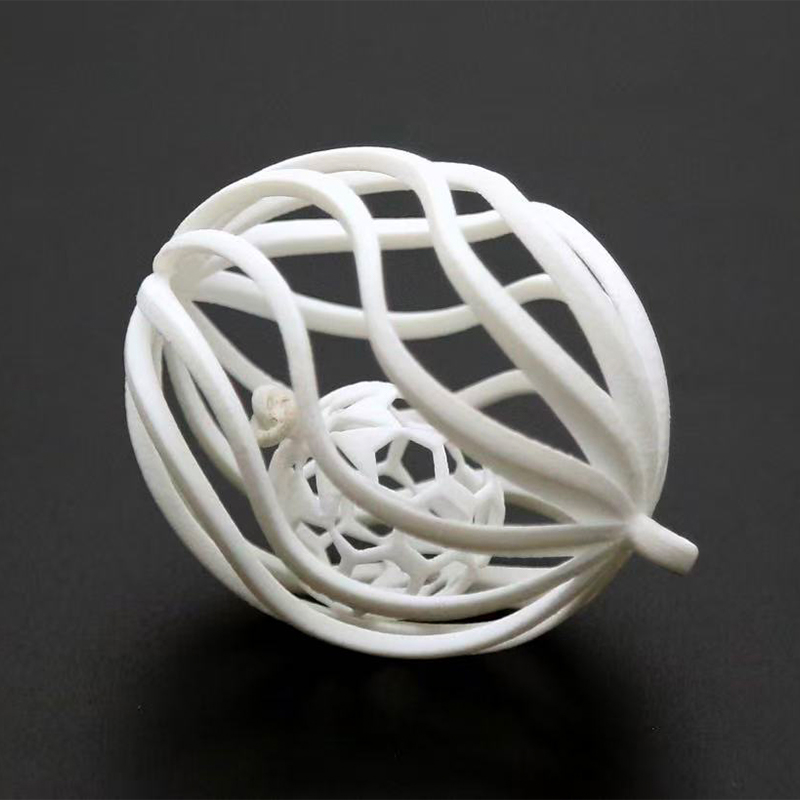
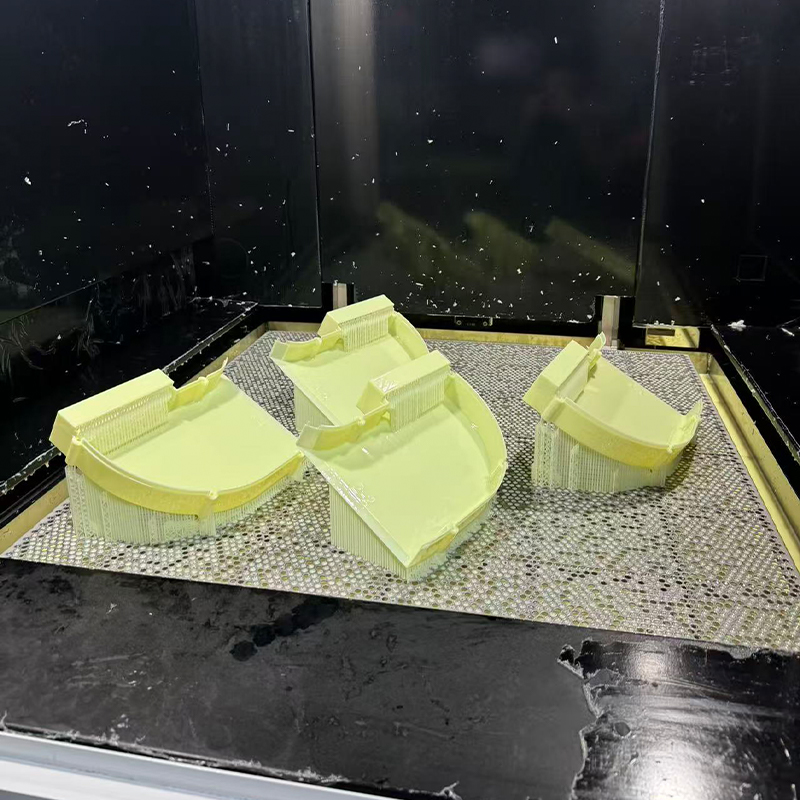 Yüksek Detaylı Prototipler için SLA Reçine 3D Baskı Stereolitografi hizmeti, konsept modeller ve fonksiyonel muhafazalar için ABS benzeri, şeffaf, siyah, kirli beyaz ve esnek reçinelerden pürüzsüz, ince detaylı prototipler üretir. Ürünü Görüntüle →
İşlevsel kontroller için naylon ve metal baskı
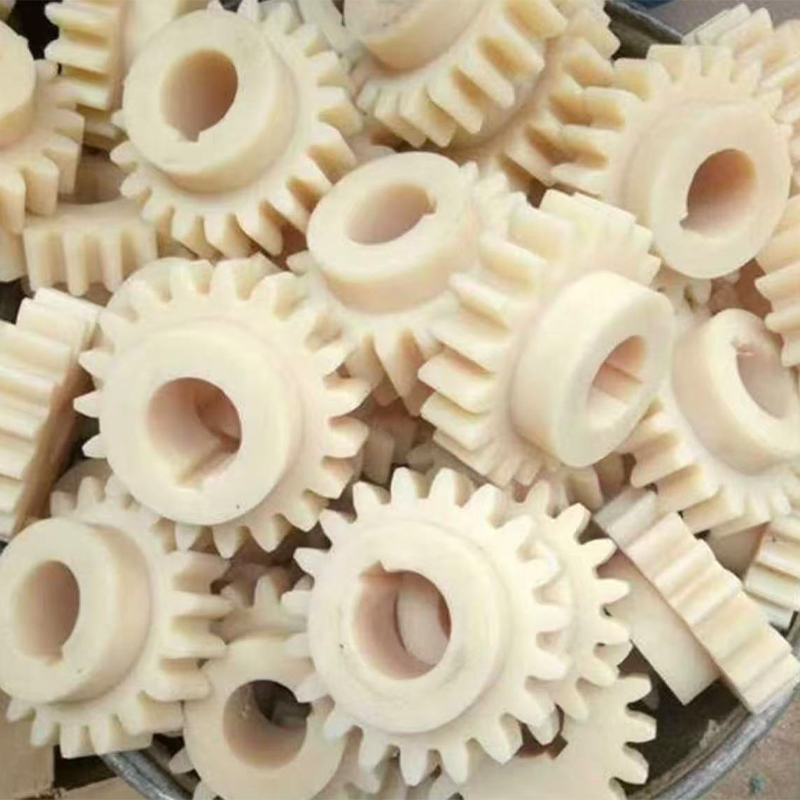
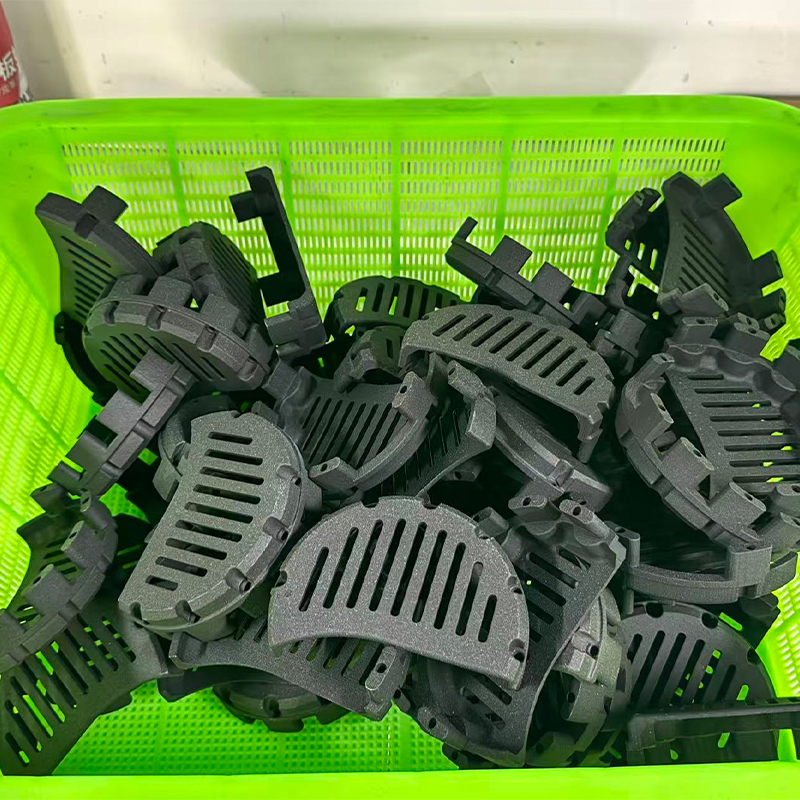
SLS naylonu, kullanımdan sağ çıkması gereken fonksiyonel braketler, kanallar, kapaklar ve küçük düzenekler için güçlü bir adaydır. Proseste destek olarak sinterlenmemiş toz kullanıldığı için, reçine proseslerinde yaygın olarak görülen destek işaretleri olmadan iç içe geçmiş geometri ve canlı menteşeler üretilebilir. Yüzey genellikle gözenekli ve mattır; bu, iç parçalar için iyidir ancak müşteriye yönelik numuneler için son işlem gerektirebilir. Cam elyaf takviyeli naylon, parçanın yüzeyini ve aşınma davranışını da değiştirmesine rağmen sertliği artırabilir.
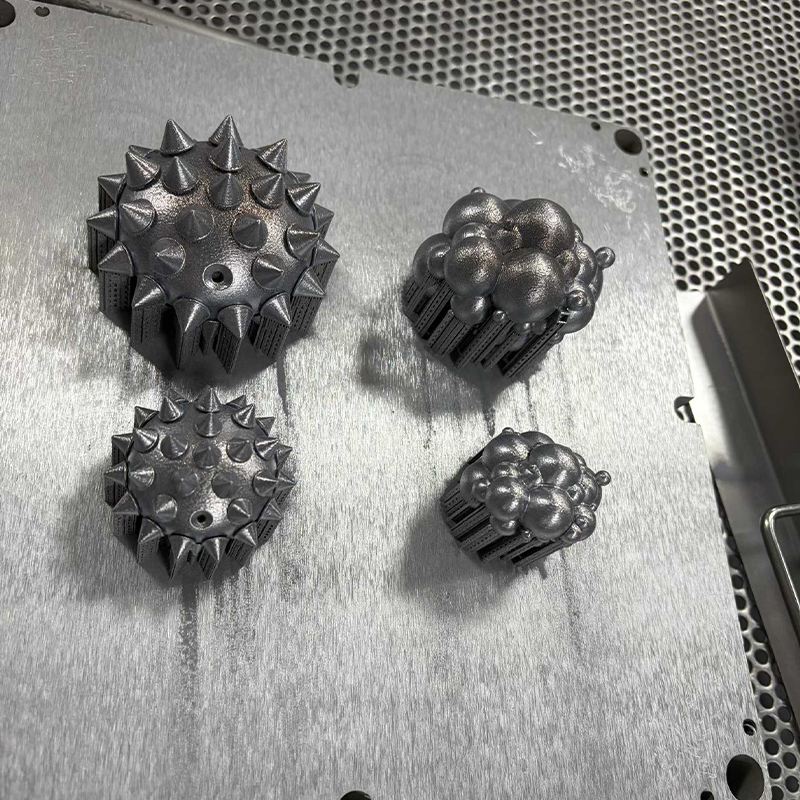
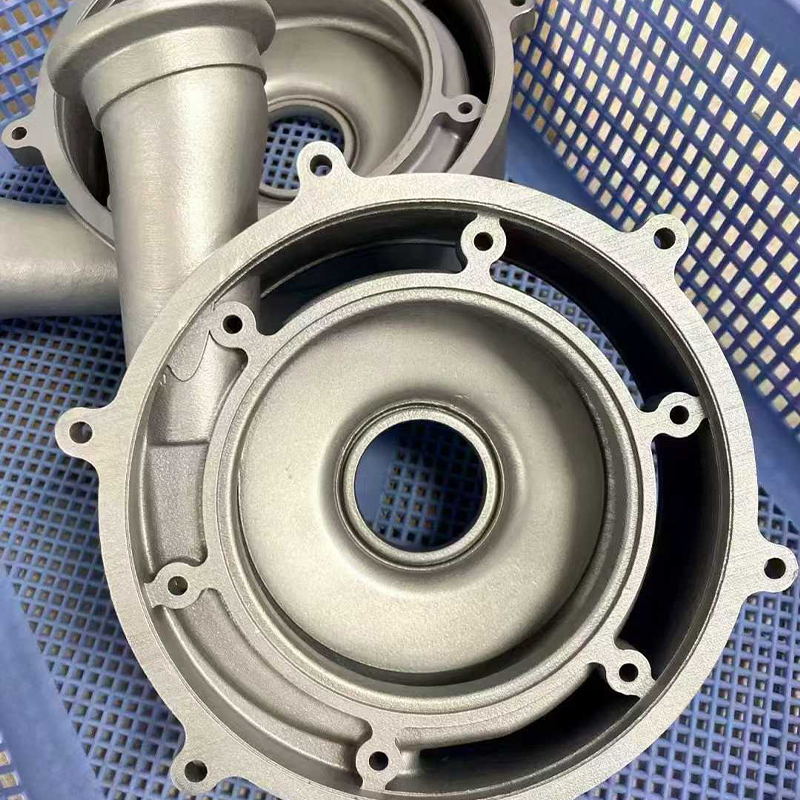
SLM metal baskı, prototipin metal olması gerektiğinde, iç kanalların önemli olduğu durumlarda veya birleştirilmiş bir tasarımın birleştirilmiş birden fazla parçayı kaldırabildiği durumlarda kullanılır. Alüminyum, paslanmaz çelik, titanyum ve takım çeliğinin her biri farklı özellikler ve işlem sonrası ihtiyaçları beraberinde getirir. Metal baskı, basit bir blok için nadiren en düşük maliyetli yoldur, ancak kolayca işlenemeyen karmaşık bir geometri için en doğrudan yol olabilir.
FDM baskı genellikle büyük fikstürler, mastarlar, kontrol mastarları ve maliyet ve boyutun ince detaylardan daha önemli olduğu ilk konsept modeller için kullanılır. PLA, PETG ve ABS gibi standart malzemeler genel ihtiyaçları karşılarken, yüksek sıcaklıktaki PLA, PAHT CF ve PPS CF daha zorlu fonksiyonel kontrolleri destekler. Görünür katman çizgileri sürecin bir parçasıdır, dolayısıyla FDM genellikle kalıplanmış görünmesi gereken bir teşhir örneği için pek uygun değildir.
Prototipleme Programında CNC İşleme ve Hassas Frezeleme
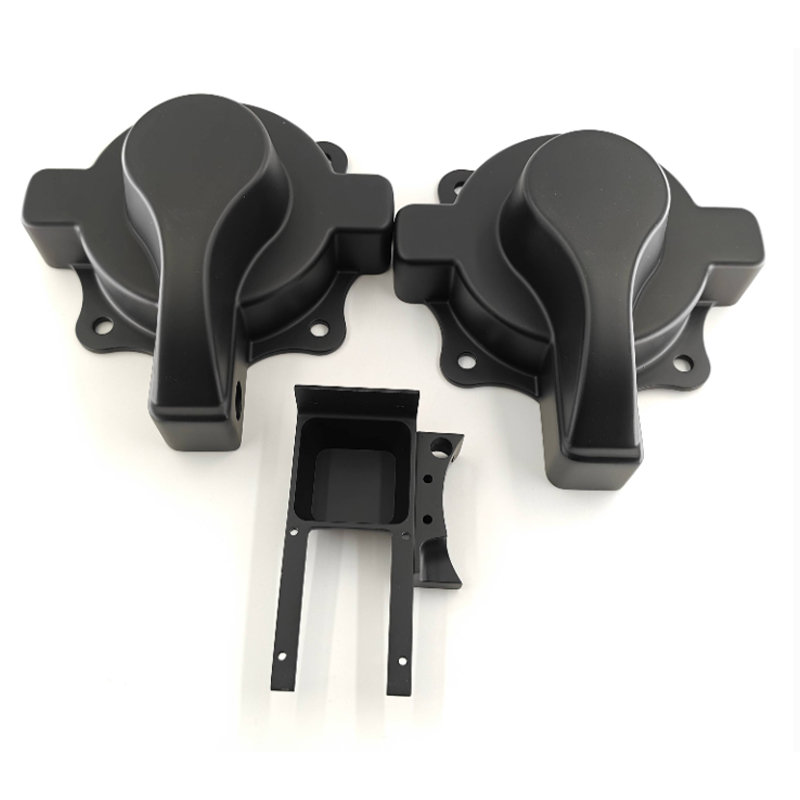
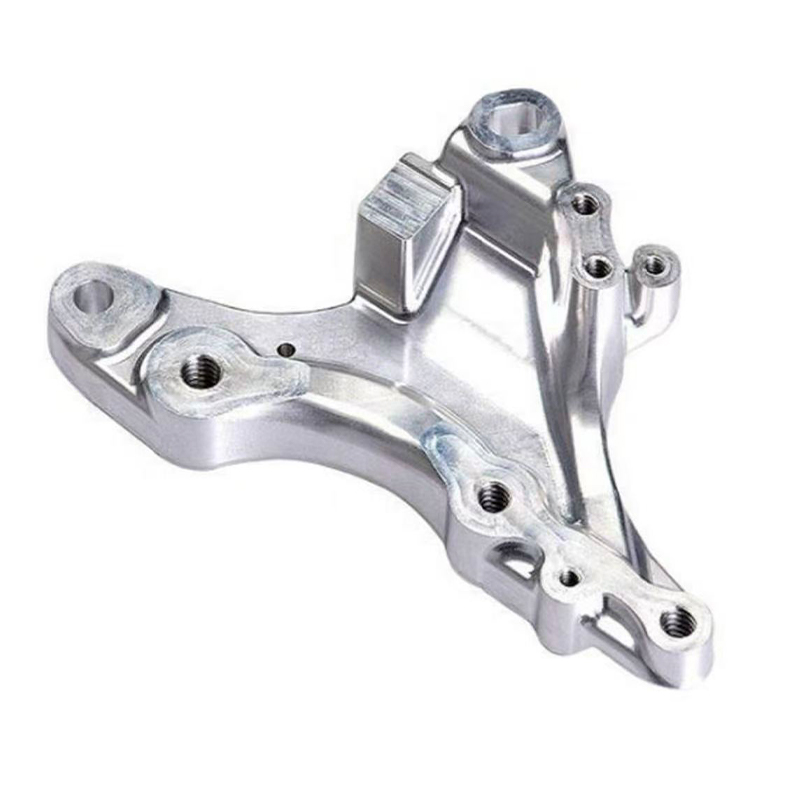
Parçanın daha sıkı toleranslara, gerçek mühendislik malzemelerine veya son ürün gibi davranan bir yüzeye ihtiyacı olduğunda CNC işleme prototip oluşturma sürecine girer. İşlenmiş bir ABS veya polikarbonat muhafaza, gerçek vidalar ve ekler kullanılarak monte edilebilir. Bir alüminyum braket, bunun yalnızca bir reçine modeli olduğu uyarısı olmadan bir araç veya robot üzerinde test edilebilir. İşlenmiş bir akrilik ışık kılavuzu, netliği kontrol etmek için cilalanabilir. Bunlar, 3D baskının her zaman karşılayamayacağı pratik avantajlardır.
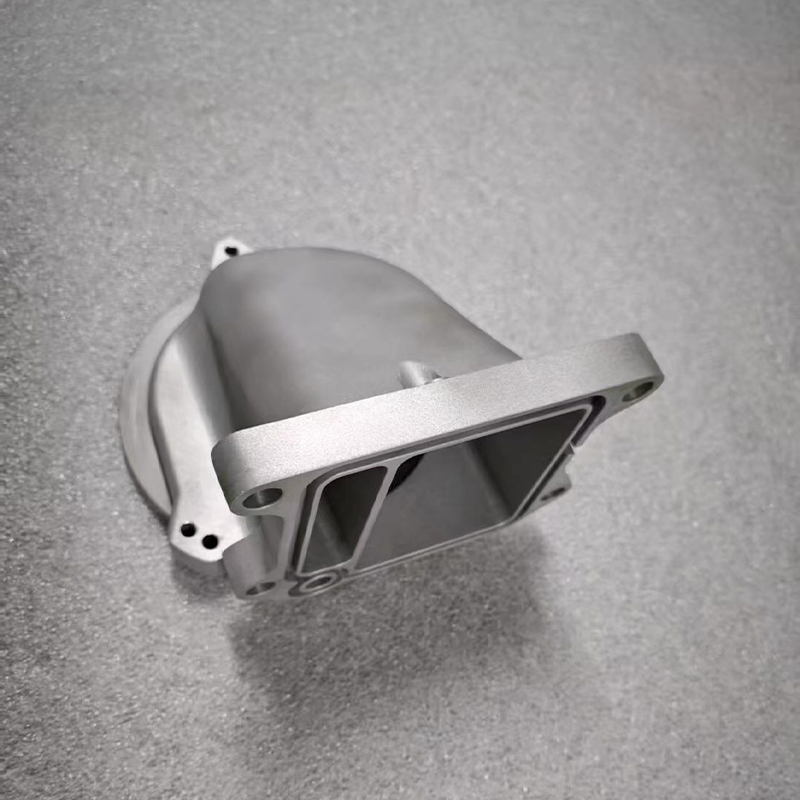
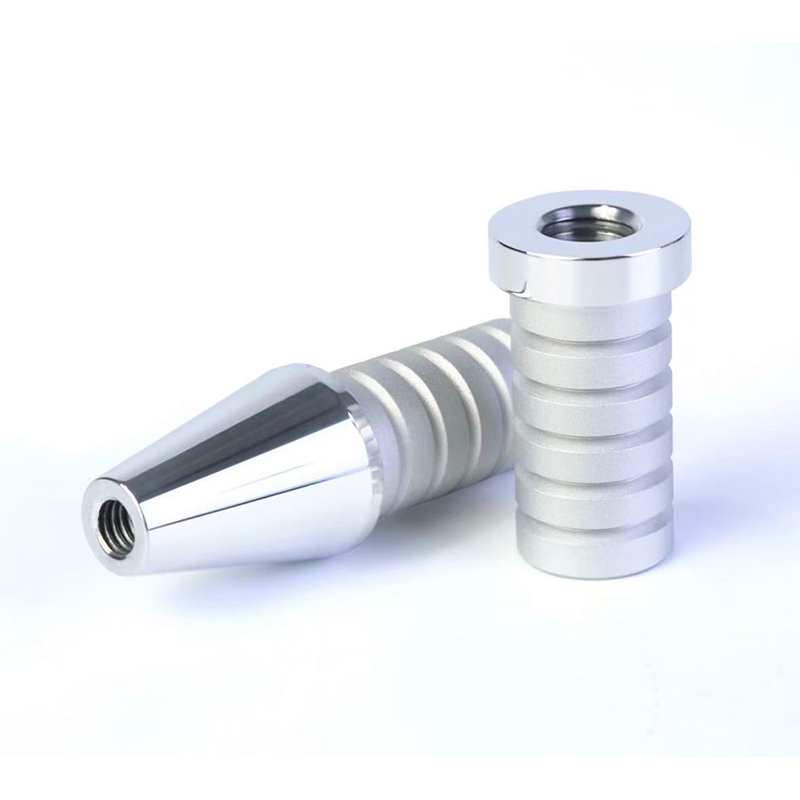
Prizmatik parçalar, cepler, yuvalar, montaj yüzeyleri ve dişli delikler için CNC frezeleme genellikle ilk tercihtir. CNC tornalama, şaftlar, burçlar, ara parçalar ve adaptörler gibi yuvarlak parçalar için daha iyidir. Hassas CNC frezeleme, aynı fikri rulman yuvaları, sızdırmazlık yüzeyleri ve birleşme arayüzleri gibi dikkatli kontrol gerektiren özelliklere kadar genişletir. Takas, kurulum süresi ve araca erişimdir. Derin dar ceplere, keskin iç köşelere veya alttan kesiklere sahip bir tasarım, elektrik deşarjlı işleme veya yeniden tasarım gerektirebilir. Modeli erken gözden geçiren bir tedarikçi, genellikle parçanın işlevini değiştirmeden işlenebilir kalmasını sağlayacak küçük bir değişiklik önerebilir.
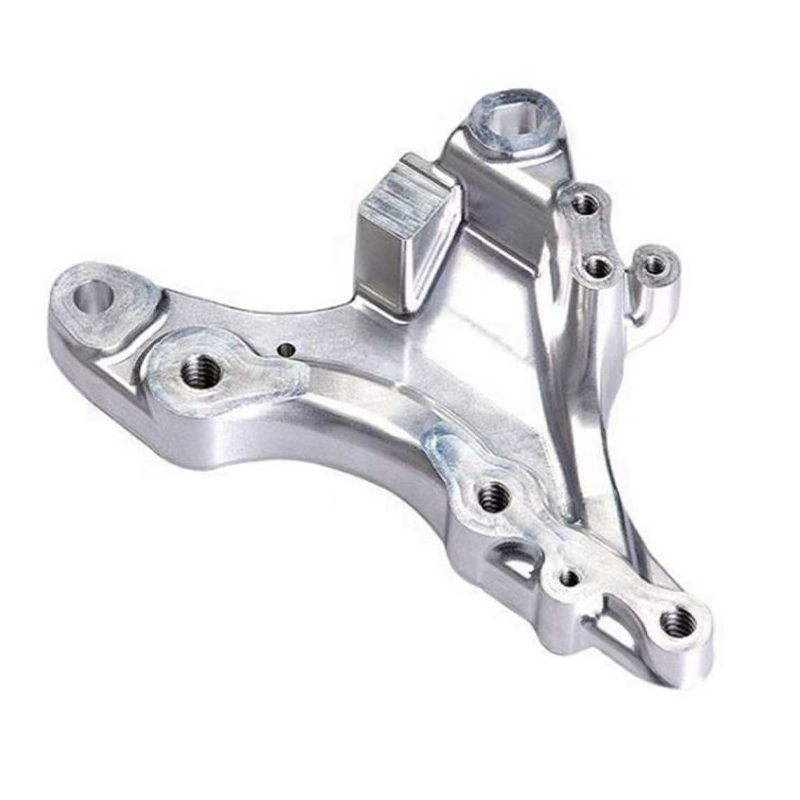
 Metal ve Plastik Parçalar İçin CNC Freze Hizmeti Özel 3 eksenden 5 eksene kadar frezeleme, işlevsel prototipler ve fikstürler için 0,1 mm'ye kadar toleranslarla alüminyum, paslanmaz çelik, alaşımlı çelik ve mühendislik plastiklerini kapsar. Ürünü Görüntüle →
Malzeme seçimi CNC kararının önemli bir parçasıdır. Alüminyum, hafif olması, işlenebilir olması ve anodize edilebilmesi nedeniyle prototipler için popülerdir. Paslanmaz çelik, korozyon direnci veya mukavemetin önemli olduğu durumlarda kullanılır. Pirinç ve bakır elektrik ve termal uygulamalarda karşımıza çıkar. POM, PC, ABS ve naylon gibi mühendislik plastikleri kapaklar, donanımlar ve yalıtkanlar için yaygındır. Her malzemenin farklı talaş davranışı, gerilim giderme ve yüzey kalitesi gereksinimleri vardır, dolayısıyla aynı geometri farklı parametrelere ve hatta farklı bir tasarım yaklaşımına ihtiyaç duyabilir.
CNC prototipleri aynı zamanda daha çok üretim parçalarına benzeme eğilimindedir. Alet izleri zımparalama, cilalama veya boncuk püskürtme yoluyla giderilebilir. İşleme sonrasında eloksal, boyama, lazer gravür ve elektrokaplama uygulanabilir. Bu, CNC'yi müşteriye yönelik numuneler için, özellikle de nihai ürünün de işleneceği durumlarda veya numunenin tekrarlanan işlemlere dayanması gerektiğinde güçlü bir seçim haline getirir. Parça başına maliyet genellikle basit bir 3D baskıya göre daha yüksektir, ancak değer, parçanın sağladığı güvenden gelir.
Düşük Hacimli Prototipler için Vakumlu Döküm ve Silikon Kalıplar
Vakumlu döküm, tek seferlik prototip ile üretim aracı arasındaki boşluğu doldurur. 3D baskı veya CNC işleme yoluyla bir ana desen yapılır, etrafına bir silikon kalıp dökülür ve kopyalar üretmek için poliüretan reçine vakum altında dökülür. Bu iş akışı, ekibin pazar testi, saha denemeleri, satış numuneleri veya üretim öncesi doğrulama için on, elli veya yüz parçaya ihtiyacı olduğunda faydalıdır. Parça başına maliyet, doğrudan 3D baskıyla karşılaştırıldığında genellikle düşer ve yüzey, kalıplanmış bir görünüme uyacak şekilde ayarlanabilir.
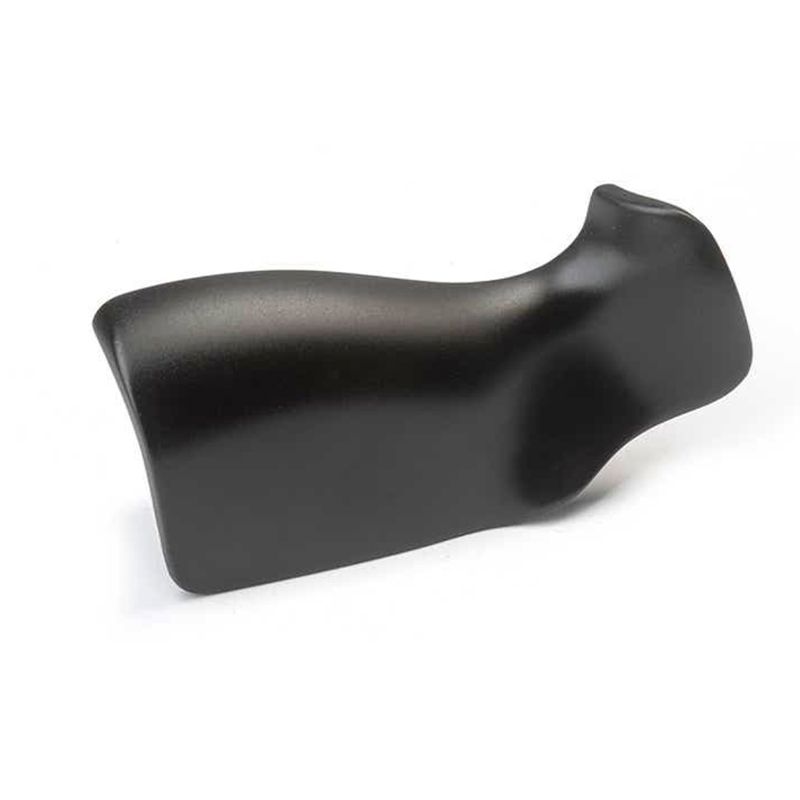
Silikon kalıplar ince ayrıntıları yeniden üretebilir ve dokuları, logoları ve sıkı özellikleri yakalayabilir. Malzeme seçenekleri arasında ABS benzeri, PP benzeri, kauçuk benzeri ve diğer poliüretan sistemler bulunur. Bu aralık, bir ekibin enjeksiyonlu kalıplamaya gerek kalmadan yumuşak bir kavramayı, geçmeli bir muhafazayı veya boyalı bir kapağı test etmesine olanak tanır. Renk uyumu mümkündür ancak üretim renk kontrolü ile aynı şey değildir. Tedarikçi tam bir set üretmeden önce pigmenti, yüzey dokusunu ve parlaklık seviyesini tartışmalıdır.
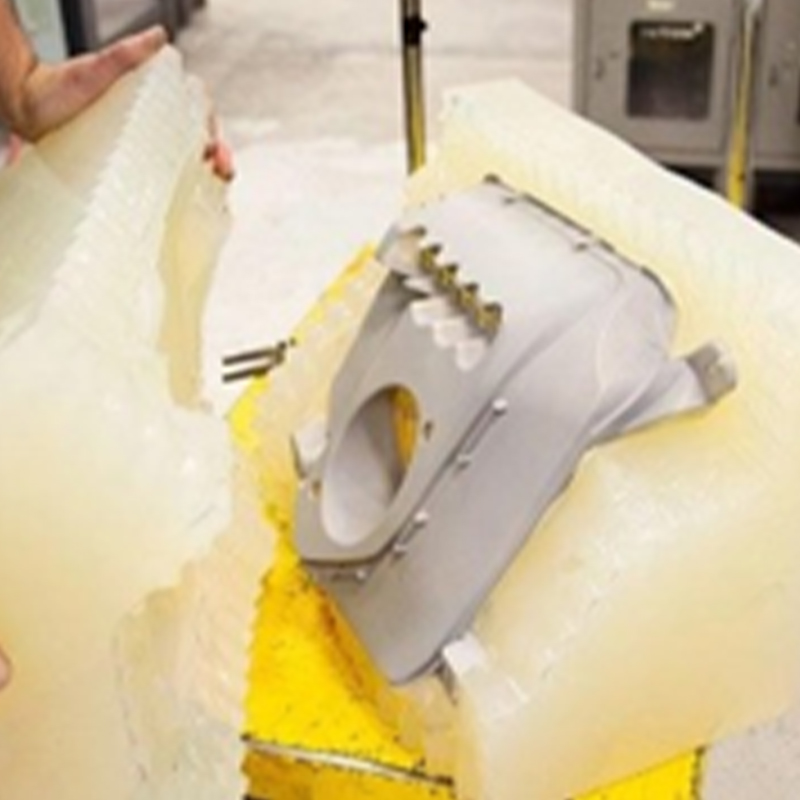 Düşük Hacimli Poliüretan Prototipler için Vakumlu Döküm Silikon kalıba döküm, uyum kontrolleri, muhafazalar ve köprü üretimi için ABS benzeri, PP benzeri ve kauçuk benzeri reçinelerden kalıp başına 15-25 parça üretir. Ürünü Görüntüle →
Vakumlu dökümün erken planlanması gereken sınırları vardır. Silikon kalıbın sınırlı bir ömrü vardır ve her kopya kendi geometrisini devraldığı için ana desenin doğru olması gerekir. Büzülme reçineye göre değişir, dolayısıyla kritik boyutların telafi edilmesi gerekebilir. Çok küçük delikler, ince duvarlar ve keskin kenarlar kalıbı daha hızlı aşındırabilir. İşlem ayrıca yüksek sıcaklık uygulamaları veya metal benzeri dayanıma ihtiyaç duyan parçalar için daha az uygundur. Ancak doğru proje için, takım çeliğine ihtiyaç duymadan tutarlı bir parti üreten verimli bir köprüdür.
Tek noktadan üreticinin sürtünmeyi azaltabileceği yer burasıdır. Ana kalıp şirket içinde basılıyorsa, silikon kalıp şirket içinde yapılıyorsa ve bitirme işlemi şirket içinde tamamlanıyorsa, devirler daha kısa olur ve sorumluluk daha net olur. Müşterinin üç tedarikçiyi koordine etmesine veya aynı gereksinimi üç kez açıklamasına gerek yoktur. Programın sıkışık olduğu ve görünüm standardının spesifik olduğu durumlarda bu önemlidir.
Yüzey İşlem: Prototip ile Ürün Örneği Arasındaki Fark
Bir prototip boyutsal olarak doğru olmasına rağmen yüzeyin yanlış görünmesi nedeniyle müşteri incelemesinde başarısız olabilir. Yüzey bitirme bu boşluğu kapatır. Boyama ve kaplama, mat veya parlak bir görünümle eşleşebilir. Eloksallama, alüminyuma dayanıklı, üretim benzeri bir yüzey kazandırır. Elektrokaplama metalik bir görünüm veya iletken bir yüzey ekler. Lazer gravür markalama, seri numaraları veya işaretler oluşturur. Çıkartmalar ve serigrafi baskı, etiket ve grafikleri yeniden üretir. Yumuşak ve sert kaplamalar hissi ve çizilme direncini değiştirir. Yarı şeffaf veya tam şeffaf görünüme ulaşmak için şeffaf kısımlar cilalanabilir veya kaplanabilir.
Sonlandırma, parçalar geldikten sonra değil, teklif vermeden önce tanımlanmalıdır. "Eşleşecek boya" talebi bir spesifikasyon değildir. Tedarikçinin bir renk referansına, parlaklık seviyesine, doku örneğine ve hangi yüzeylerin görünür olduğuna ilişkin bir tanımlamaya ihtiyacı vardır. Parça elleçlenecekse, son işlem elleçlemeden sağ çıkmalıdır. Solventlerle temizlenecekse kaplamanın bunlara dayanıklı olması gerekir. Eğer bu bir teşhir numunesiyse, kozmetik standart, dahili bir donanıma göre daha katı olabilir. Bu ayrıntılar süreç seçimini, teslim süresini ve reddetme oranını etkiler.
Bitirme aynı zamanda prototip oluşturma süreciyle de etkileşime girer. Bir reçine parçasının boyadan önce zımparalanması gerekebilir çünkü katman çizgileri ince bir kaplamanın içinden geçerek ilerleyebilir. İşlenmiş bir parçanın anotlamadan önce tek tip bir doku oluşturmak için boncuk püskürtmeye ihtiyacı olabilir. Vakumlu döküm parçasının boyama öncesinde kalıp ayırıcının çıkarılması gerekebilir. Hem parçayı hem de bitişi kontrol eden bir tedarikçi, sondaki kusurları düzeltmeye çalışmak yerine, yukarı akış sürecini ayarlayabilir.
Güvenilir Hızlı Prototipleme Tedarikçisi İçin Seçim Kriterleri
Çoğu alıcı, fiyat ve teslim süresi konusunda tedarikçilerin prototipini kısa listeye alır ve daha sonra iletişim ve mühendislik desteğinin de aynı derecede önemli olduğunu keşfeder. Yararlı bir değerlendirme, tedarikçinin yalnızca ne kadar hızlı teklif verebileceğine değil, soruları nasıl ele aldığına da bakmalıdır. Aşağıdaki tablo, genellikle sorunsuz bir projeyi maliyetli yeniden basım ve açıklama döngüsünden ayıran kriterleri yansıtmaktadır.
Bu yüzdeler bir pazar istatistiği değildir; bunlar, özel prototip oluşturma projelerinde alıcıların ortak kaygılarına dayanan pratik bir sıralamadır. Bunları puan kartı yerine tartışma kontrol listesi olarak kullanın.
İlk çubuk önemlidir çünkü erken geri bildirim geç yeniden çalışmayı önler. Tedarikçi, işleme öncesinde ince bir duvar, derin bir cep veya tolerans yığını sorunu tespit ederse müşteri, değişiklik hâlâ ucuzken tasarımı değiştirebilir. İkinci çubuk önemlidir çünkü tek süreçli bir atölye her soruyu tek bir cevaba zorlayabilir. Reçine, naylon, metal, CNC, vakumlu döküm ve son işlem yapan bir üretici, ilki uygun olmadığında farklı bir yol önerebilir.
Tolerans kontrolü ve denetimi bir onay kutusundan daha fazlasını hak eder. Kritik boyutların nasıl ölçüldüğünü, hangi referans verisinin kullanıldığını ve denetim raporunun montaj için önemli olan özellikleri içerip içermeyeceğini sorun. Teslimat süresinin güvenilirliği yalnızca planlamayla ilgili değil aynı zamanda teknik bir konudur. Gerçekçi bir tedarikçi, iki gün ekleyen bir bitişi veya ekstra kürleme döngüsü gerektiren bir kalıbı işaretleyecektir. Gizlilik de aynı derecede pratiktir. Tedarikçi, dosyaları kimin görebileceğini, verilerin nasıl saklandığını ve proje sona erdiğinde ne olacağını bilmelidir.
Yüzey bitirme kalitesi genellikle bir numunenin kabul edilip edilmeyeceğine karar verir. Mükemmel bir şekilde oturan ancak eşit olmayan boyaya veya görünür destek işaretlerine sahip bir parça, müşteri incelemesinde yine de başarısız olacaktır. En iyi tedarikçi, üretimden önce kozmetik kabulü görüşecek ve son işlem kritik olduğunda bir numune veya net bir standart gösterecektir.
Toleranslar, Malzemeler ve Yeniden İşlemenin Gerçek Maliyeti
Hoşgörü, hızlı prototiplemenin en yanlış anlaşılan kısımlarından biridir. Bir çizimin her boyutunda “±0,1 mm” yazabilir ama her proses bunu her yerde tutamaz. Reçine baskı, geniş düz bir yüzey boyunca eğilirken sıkı ayrıntıları düzlemde tutabilir. SLS naylonu bir braket için yeterince güçlü ve hassas olabilir ancak sızdırmazlık yüzeyini etkileyen daha pürüzlü bir yüzeye sahiptir. CNC işleme, erişilebilir özelliklerde sıkı toleranslara sahip olabilir ancak işleme sırasında derin bir cep veya ince bir duvar hareket edebilir. Vakumlu döküm ana modeli devralır ve büzülmeyi artırır, bu nedenle kritik boyutların telafi edilmesi gerekir.
Pratik yaklaşım, fonksiyon açısından kritik boyutları belirlemek ve tedarikçinin bunlara odaklanmasına izin vermektir. Montaj deliği düzeni, yatak yuvası, sızdırmazlık oluğu veya konektör açıklığı genellikle kozmetik kapağın toplam uzunluğundan daha önemlidir. Her boyut kritik olarak işaretlenirse tedarikçinin daha yavaş, daha pahalı bir yol seçmesi veya riski kabul etmesi gerekir. Kısa bir tolerans incelemesi genellikle kaliteyi düşürmeden maliyeti azaltabilir.
Malzeme davranışı aynı zamanda bir prototipin anlamını da değiştirir. Bir reçine parçası basit bir bükülme testinde sert, düşme testinde ise kırılgan olabilir. Naylon bir parça darbeye dayanabilir ancak sabit yük altında sürünebilir. İşlenmiş bir alüminyum parça güçlü olabilir ancak üretim plastik parçasından daha ağır olabilir. Vakumlu döküm poliüretan parça ABS'ye benzeyebilir ancak farklı ısı direncine sahip olabilir. Bu farklılıklar kusur değildir; bunlar doğru özelliği test etmek için nedenlerdir. Tedarikçi, yalnızca nasıl görünmesi gerektiğini değil, parçanın neye dayanması gerektiğini de sormalıdır.
Ortak yeniden çalışma kaynakları
- Desteğin çıkarılması veya taşınması sırasında kırılan ince duvarlar veya nervürler.
- Vakumlu döküm veya kalıplanmış parçalarda taslak eksikliği, yapışmaya veya yırtılmaya neden oluyor.
- CNC parçalarında kesicinin ulaşamadığı keskin iç köşeler.
- Fiziksel bir referansı olmayan gerçekçi olmayan renk veya parlaklık hedefleri.
- Yeterli duvar kalınlığı olmadan belirtilen dişler veya ekler.
- Baskı, kürleme veya işleme sonrasında eğrilen geniş düz yüzeyler.
- Montajlar, montaj toleransları kontrol edilmeden ayrı parçalar olarak fiyatlandırılır.
Yeniden işleme sadece ikinci kısım nedeniyle pahalı değildir. Ayrıca mühendislik süresini tüketir, incelemeyi geciktirir ve lansman tarihini öne çıkarabilir. Maliyeti biraz daha fazla olan ancak doğru malzeme ve kaplamayla gelen bir prototip, soruyu hiçbir zaman yanıtlayamayan üç düşük maliyetli denemeden daha ucuz olabilir. Bu, erken DFM incelemesi için ticari bir durumdur ve tedarikçinin "bu özellik planlandığı gibi çalışmayacak" demeye istekli olmasıdır.
Prototipten Düşük Hacimli Üretime: Tek Süreç Yeterli Olmadığında
Pek çok proje tek bir prototipten tek bir üretim sürecine geçmiyor. Bir zincirle hareket ediyorlar. Formu kontrol etmek için bir tasarım yazdırılır, ardından kritik bir arayüzü kontrol etmek için işlenir, ardından saha testi için küçük bir parti üretmek üzere vakumlu döküm yapılır ve ardından müşteri numunesine uyacak şekilde tamamlanır. Her adım farklı bir soruyu yanıtlıyor. Adımlar arasındaki geçişler, tedarikçilerin bağlantısının kesilmesi durumunda zaman kaybının yaşandığı yerdir.
Tek noktadan üretim platformu bu zinciri basitleştirebilir. Aynı ekip CAD dosyasını inceleyebilir, bir süreç önerebilir, ana modeli üretebilir, silikon kalıbı yapabilir, partiyi dökebilir ve son işlemi uygulayabilir. Bu, mükemmel bir sonucu garanti etmez, ancak bir gereksinimin tercüme edilme sayısını ve bir toleransı yanlış yorumlayabilecek tarafların sayısını azaltır. Aynı tedarikçi her ikisini de gördüğü için prototip ile üretim amacının karşılaştırılmasını da kolaylaştırır.
Düşük hacimli üretim için vakumlu döküm ve CNC işleme sıklıkla birlikte kullanılır. CNC kesici uçlar, pimler ve hassas montaj ilişkisi özellikleri üretebilir. Vakumlu döküm, çevredeki mahfazayı üretime benzer bir reçineyle üretebilir. Yüzey bitirme görünümü bütünleştirebilir. Son parça enjeksiyonla kalıplanacaksa prototip yine de montajı, ergonomiyi, paketlemeyi ve müşteri tepkisini test edebilir. Amaç, prototipin üretim parçası olduğunu iddia etmek değil; üretim başladığında kalan bilinmeyenleri azaltmaktır.
CAD Dosyasını Göndermeden Önce Sorulması Gereken Sorular
İyi bir RFQ, konu satırında "alıntı" kelimesinin yer aldığı bir dosya eki değildir. Tedarikçiye bir süreç seçmesi ve riskleri işaretlemesi için yeterli bağlam sağlar. Aşağıdaki liste, parçanın yazdırılacağı, işleneceği, döküleceği veya bitirileceği bir hızlı prototipleme projesi için pratik bir kontrol listesidir.
- Prototipin amacı nedir: uyum kontrolü, işlevsel test, görünüm örneği, montaj denemesi veya müşteri demosu?
- Hangi boyutlar işlev açısından kritiktir ve hangileri kozmetiktir veya kritik değildir?
- Hangi malzeme özelliği en çok önemlidir: sertlik, darbe direnci, ısı direnci, şeffaflık, esneklik veya yüzey kalitesi?
- Şimdi beklenen miktar nedir ve inceleme sonrasında hangi miktara ihtiyaç duyulabilir?
- Hangi yüzey kaplaması gereklidir ve fiziksel bir renk veya doku referansı var mı?
- Parça vidalarla, ek parçalarla, yapıştırıcılarla, geçmeli geçmelerle veya contalarla mı birleştirilecek?
- Gerekli teslimat tarihi nedir ve gecikmenin sonucu nedir?
- Hangi dosya formatı mevcut: STEP, IGES, STL veya yerel bir CAD dosyası?
- Gizlilik gereksinimleri var mı ve verileri kimlerin görmesine izin veriliyor?
- İlk makalenin kabul yöntemi nedir?
Cevapların mükemmel olmasına gerek yok. Tedarikçinin daha iyi sorular sorabilmesi için bunların yeterince açık olması gerekir. Bu bağlamı anlayan hızlı prototipleme imalatçısı genellikle daha düşük maliyetli bir süreç, daha uygun bir malzeme veya ilk ürünün başarılı olma şansını artıran bir tasarım değişikliği önerebilir. Bu konuşma hizmetin bir parçasıdır, ekstra değil.
Endüstri Senaryoları: Otomotiv, Tüketici Elektroniği, Dronlar ve Robotik
Farklı endüstriler bir prototiple ilgili farklı sorular sorar. Otomotiv işlerinde bir montaj braketini, trim uyumunu, konnektör mahfazasını veya montaj hattına yönelik bir fikstürü kontrol etmek için bir prototip kullanılabilir. Parçanın titreşime, ısıya veya kimyasallara karşı dayanıklı olması gerekebilir. Reçine görsel modeli ambalajı doğrulayabilir ancak gerçek bir yük durumu için işlenmiş veya metal bir parçaya ihtiyaç duyulabilir. Tedarikçi parçanın kaportanın altında mı, içeride mi yoksa dışarıda mı olduğunu bilmelidir çünkü bu, malzemeyi değiştirir ve tartışmayı bitirir.
Tüketici elektroniği projeleri genellikle görünüşten montaja hızla geçer. Bir muhafazanın pürüzsüz boyalı bir yüzeye, hassas bir düğme açıklığına ve tekrar tekrar kullanıma dayanacak şekilde oturması gerekebilir. Reçine baskı hızlı görünümlü bir model üretebilir. CNC işleme, gerçek dişlere ve kesici uçlara sahip bir muhafaza üretebilir. Vakumlu döküm, odak grupları veya satış numuneleri için küçük bir parti üretebilir. Yüzey kaplaması istenilen renk ve parlaklıkla eşleşebilir. Önemli olan yalnızca şekli değil, hissi ve montajı da erkenden test etmektir.
Drone ve eVTOL projeleri genellikle ağırlık, sağlamlık ve entegrasyona odaklanır. Bir prototip kolun, montajın veya muhafazanın, elektronik aksamın etrafına takılırken hafif ve güçlü olması gerekebilir. SLS naylon, işlenmiş alüminyum ve karbon fiberle güçlendirilmiş FDM malzemelerinin tümü bir rol oynayabilir, ancak seçim yüke ve çevreye bağlıdır. Çok ağır veya çok esnek bir prototip, ekibi nihai tasarım konusunda yanıltabilir.
Robotik projeleri genellikle özel tutuculara, kapaklara, braketlere ve sensör montajlarına ihtiyaç duyar. Prototip kabaca ele alınabilir, birçok kez monte edilip sökülebilir veya bir gösteride kullanılabilir. Bu, yüzey dayanıklılığını ve bağlantı elemanı tasarımını önemli kılmaktadır. Basılı modelin üretimi daha hızlı olsa bile, uygun kesici uçlara sahip işlenmiş veya vakumlu döküm parçası, hassas baskılı modelden daha kullanışlı olabilir.
Gizlilik ve Küresel Teslimat
Prototip oluşturma genellikle yayınlanmamış tasarımları, müşteri listelerini ve lansman zamanlamasını içerir. Bu nedenle gizlilik sonradan akla gelen yasal bir düşünce değil, üretimle ilgili bir gerekliliktir. Tedarikçi, dosyaları kimin gördüğünü, erişimin nasıl sınırlı olduğunu ve fiziksel numunelerin nasıl saklandığını açıklayabilmelidir. Basit bir Gizlilik Anlaşması faydalıdır ancak dahili işleme kurallarının yerine geçmez. Müşteri ayrıca tedarikçinin alt yüklenici kullanıp kullanmadığını ve eğer öyleyse bu tarafların nasıl kapsandığını da sormalıdır.
Küresel dağıtım başka bir katman daha ekler. Bir incelemeden, ticari fuardan veya müşteri ziyaretinden önce bir prototipin ulaşması gerekebilir. Tedarikçi, ambalajlama, gümrük belgeleri ve nakliye yöntemini, bunları üretim programıyla ilgisiz olarak ele almadan tartışabilmelidir. Zamanında tamamlanan ancak nakliye sırasında bekletilen bir parçanın incelemesi kaçırıldı. İyi iletişim; takibi, sevkıyat öncesi fotoğrafları ve bir şeyler değiştiğinde net bir iletişim noktasını içerir.
Yurtdışındaki OEM müşterileri için saat dilimi farklılıkları yararlı veya zararlı olabilir. Açık yazılı özetler ve fotoğraflarla yanıt veren bir tedarikçi, tekrarlanan arama ihtiyacını azaltır. Boyutları veya bitiş notları olmayan kısa mesajlara güvenen bir tedarikçi belirsizlik yaratır. En iyi çalışma tarzı genellikle her karardan sonra kısa bir yazılı özettir: malzeme, süreç, son işlem, miktar, muayene ve sevkıyat tarihi.
İlgili Üretim Kaynaklarını Keşfedin
3D baskının, CNC işlemenin ve vakumlu dökümün Çin merkezli bir üretim programında nasıl bir araya geldiği konusunda daha fazla bağlam istiyorsanız aşağıdaki kaynaklar yararlı başlangıç noktalarıdır.
Çin 3D baskı hizmetleri ve CNC işleme üreticisi kılavuzu Zhejiang Jiaheng Akıllı Ekipman İmalatıHızlı Prototipleme Hizmetleri Hakkında Sıkça Sorulan Sorular
Hızlı prototipleme hizmetleri nelerdir?
Hızlı prototipleme hizmetleri, 3D baskı, CNC işleme, vakumlu döküm ve yüzey bitirme gibi işlemleri kullanarak CAD verilerinden fiziksel parçalar üretir. Bir tasarım üretime sunulmadan önce biçimi, uyumu, işlevi, görünümü ve montajı test etmek için kullanılırlar. En iyi hizmetler aynı zamanda DFM geri bildirimi sağlar ve testle eşleşen sürecin seçilmesine yardımcı olur.
Prototipim için 3D baskıyı mı yoksa CNC işlemeyi mi seçmeliyim?
Hızın, karmaşık geometrinin veya düşük kurulum maliyetinin en önemli olduğu durumlarda 3D yazdırmayı seçin. Dar toleranslara, gerçek mühendislik malzemelerine, dişlere, kesici uçlara veya üretime benzer bir yüzeye ihtiyaç duyduğunuzda CNC işlemeyi seçin. Birçok proje her ikisini de kullanır: erken form kontrolleri için basılı bir model ve işlevsel doğrulama için işlenmiş bir parça.
Hızlı prototipleme tedarikçisi hangi toleransa sahip olabilir?
Sürece, malzemeye, geometriye ve özelliğe bağlıdır. Reçine baskı, SLS naylon, CNC işleme ve vakumlu dökümün her birinin farklı yetenek pencereleri vardır. Tek bir sayı istemek yerine, kritik boyutları belirleyin ve tedarikçiye bunların nasıl kontrol ve teftiş edileceğini sorun. Gerçekçi bir hoşgörü tartışması genel bir iddiadan daha faydalıdır.
Vakumlu döküm, küçük bir parti için enjeksiyonlu kalıplamanın yerini alabilir mi?
Vakumlu döküm, özellikle lansman öncesi numuneler, pazar testleri ve köprü hacimleri için kalıplanmış üretime yakın görünen ve hissettiren küçük parça parçaları üretebilir. Enjeksiyon kalıplamanın kalıcı bir alternatifi değildir. Kalıp ömrü, malzeme özellikleri ve uzun süreli tutarlılığı farklıdır. Doğru seçim programın miktarına, malzemesine ve ömrüne bağlıdır.
Fiyat teklifi için hangi dosya formatını göndermeliyim?
Katı geometriyi koruduğu için işlenmiş ve döküm parçalar için genellikle STEP veya IGES tercih edilir. STL, 3D yazdırma için yaygındır ancak ağ kaba ise ince özellikleri kaybedebilir. Yerel bir CAD dosyası, gizliliğin izin verdiği durumlarda DFM incelemesi için yararlı olabilir. Her zaman birimleri, kritik boyutları ve parçanın amacına ilişkin bir not ekleyin.
Prototipleme sırasında tasarımımı nasıl koruyabilirim?
Bir Gizlilik Anlaşması kullanın, yalnızca fiyat teklifi için gereken dosyaları paylaşın ve tedarikçiden kimin erişime sahip olacağını sorun. Verileri net bir şekilde işleyen ve bilinmesi gereken bir prosese sahip bir üreticiyle çalışmak, iç kontrollerini açıklayamayan bir üreticiyle çalışmak genellikle daha kolaydır. Fiziksel numuneler de dijital dosyalarla aynı dikkatle kullanılmalıdır.
Prototip üreten bir tedarikçi prototipten sonra düşük hacimli üretimi gerçekleştirebilir mi?
Birçoğu bunu yapabilir, ancak kesin yol sürece bağlıdır. Vakumlu döküm, CNC işleme ve küçük partili son işlem, prototipten pilot üretime köprü oluşturabilir. Son parça enjeksiyonla kalıplanacaksa prototip, üretim aracı planlanırken montajı, ergonomiyi ve müşteri tepkisini hâlâ doğrulayabilir.
Hızlı prototipleme hizmetlerinin teslim süresini neler etkiler?
Teslim süresi; süreçten, malzeme bulunabilirliğinden, parça boyutundan, son işlemden, miktardan ve denetim gereksinimlerinden etkilenir. Basit bir reçine baskısı hızlı bir şekilde hareket edebilirken, anotlamalı işlenmiş bir parça veya renk eşleştirmeli vakumlu döküm partisi daha fazla adım gerektirir. Bağımlılıklarla birlikte gerçekçi bir program sunan bir tedarikçi, mümkün olan en kısa tarihi vaat eden bir tedarikçiden daha faydalıdır.
Hızlı prototip oluşturma hizmetleri, tek bir satın alma yerine bir dizi öğrenme adımı olarak ele alındığında en iyi sonucu verir. İlk bölüm bir soruyu yanıtlamalı, ikincisi riski azaltmalı ve üçüncü bölüm tasarımın bir sonraki aşamaya hazır olduğunu doğrulamalıdır. Reçine baskı, naylon ve metal baskı, CNC işleme, vakumlu döküm ve yüzey bitirme arasında geçiş yapabilen bir tedarikçi, projeye konuşmayı yeniden başlatmadan bu soruları yanıtlamak için daha fazla yol sunar.
Pratik çıkarım basittir: Kararı tanımlayın, kritik boyutları adlandırın, bunları test edebilecek süreci seçin ve makine başlamadan önce DFM geri bildirimi isteyin. Bu yaklaşım her prototipi mükemmel yapmayacak ancak sonucu daha kullanışlı, açıklanabilir ve tekrarlanma olasılığını azaltacaktır. Program baskısı altındaki bir ekip için güvenilir bir hızlı prototipleme üreticisinin gerçek değeri budur.
-
 HT-PLA Yüksek Sıcaklık PLA Malzemesi 3D Baskı Hizmeti
-
 Standart FDM Malzemeleri 3D Baskı Hizmeti (PLA, PETG, ABS)
-
 Alüminyum Alaşımlı AlSi10Mg 3D Baskı Hizmeti
-
 PAHT+CF Yüksek Sıcaklık Naylon Karbon Fiber Takviyeli Malzeme 3D Baskı Hizmeti
-
 PPS+CF Karbon Fiber Takviyeli Malzeme 3D Baskı Hizmeti
-
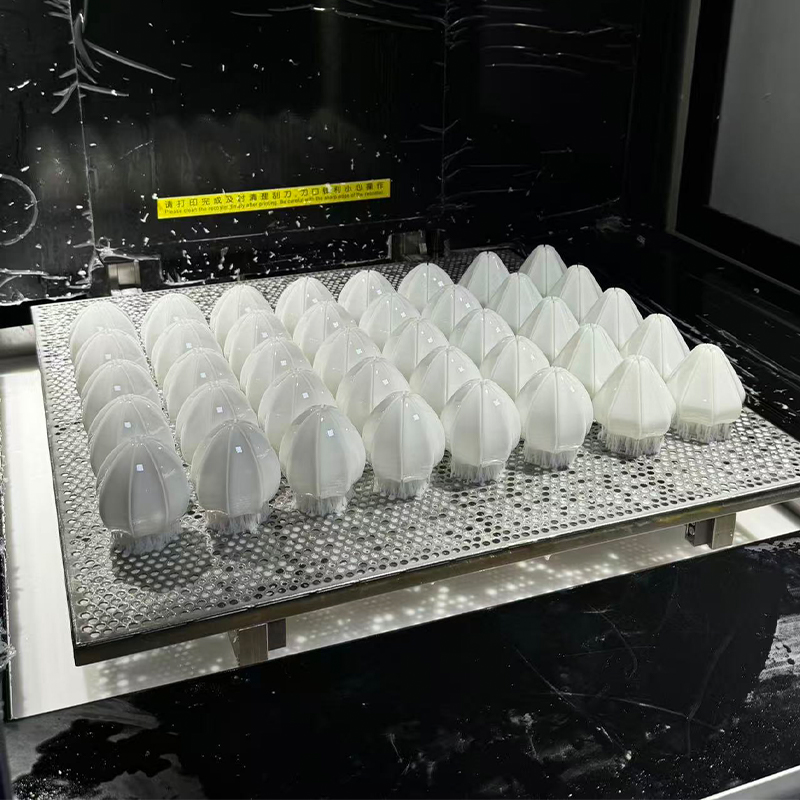 Kirli Beyaz Reçine 3D Baskı Hizmeti
İletişim Bilgileri
-

zjjh@jiahzn.cn
-

+86-18936159957
-
+86-18966326325
EKLE
-

Bina 7, No. 188, Zha Wang Yolu Hongni Bölümü, Danghu Alt Bölgesi, Pinghu Şehri, Jiaxing Şehri, Zhejiang Eyaleti, Çin
Telif hakkı © 2026 by Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. OEM/ODM Entegre Akıllı Üretim Platformu Üreticileri
