- 3D Baskı Hizmetleri

- CNC İşleme Hizmetleri

- Vakumlu Döküm Hizmetleri

- Yüzey İşlem Hizmetleri

Polieter Eter Keton 3D Baskı: Proses Kontrolü, Maliyet ve Tedarikçi Kılavuzu
Bir GÖZ ATIN parçası yazıcıdan çıktığında kusursuz görünebilir ve polimer hiçbir zaman doğru yarı kristal durumuna ulaşmadığı takdirde kullanımda düşük performans gösterebilir. Polieter eter keton 3D baskı, yüksek sıcaklıktaki bir filamentin yüklenmesinden ziyade kurutma, ekstrüzyon, soğutma, tavlama ve inceleme yoluyla ısının kontrol edilmesiyle ilgilidir. Süreç zorlu parçalar için uygulanabilir, ancak yalnızca tedarikçinin sıcaklık ve kristalliği yazıcı ayarları yerine ölçülebilir süreç çıktıları olarak ele alması durumunda mümkündür.
Bu ayrım teklif aşamasında önemlidir. GÖZ ATIN pahalı bir mühendislik termoplastiğidir ve yüksek sıcaklıktaki malzeme ekstrüzyonu yavaş çalışır. Yalnızca santimetreküp başına fiyatı karşılaştıran bir alıcı, daha büyük maliyet etkenlerini kaçıracaktır: ısıtmalı hazne süresi, destek stratejisi, tavlama, işleme ödeneği, inceleme ve hurda riski. Yalnızca veri sayfasını karşılaştıran bir alıcı, bir test kuponu ile gerçek bir braket, conta, yalıtkan veya aşınma parçası arasındaki süreç boşluğunu kaçıracaktır.
Pratik cevap, polimerin adıyla değil, parçanın işleviyle başlamaktır. Parçanın geniş kapsamlı kimyasal dirence, yüksek sürekli ısıya, aşınma direncine ve yüksek sıcaklıkta sertliğe ihtiyacı varsa PEEK ciddi bir değerlendirmeyi hak eder. Parçanın esas olarak kuru bir ortamda ısı direncine ve sertliğe ihtiyacı varsa, yüksek sıcaklıkta karbon fiber bileşiği, metal katkı maddesi yolu veya işlenmiş tasarım daha öngörülebilir bir program sağlayabilir. Bu kılavuzun geri kalanı polieter eter keton 3D baskının maliyetini nerede kazandığını ve nerede pahalı bir uyumsuzluk haline geldiğini açıklıyor.
Polieter Eter Keton 3D Baskı: Sürecin Gerçekten Talep Ettiği Şey
PEEK, yüksek erime noktasına ve güçlü özellik profiline sahip yarı kristal bir termoplastiktir. Malzeme ekstrüzyon baskısında polimer, erime noktasının çok üzerinde ısıtılır, katman katman biriktirilir ve ardından kontrollü koşullar altında soğutulur. Kesin profil reçine kalitesine, nozul geometrisine, parça geometrisine ve yazıcıya bağlıdır, ancak genel yön açıktır: PEEK'in sıcak bir nozüle, sıcak bir yapı odasına ve disiplinli bir soğutma stratejisine ihtiyacı vardır. Meme sıcaklığına ulaşabilen ancak hazne ısısını tutamayan bir makine, tutarlı parçalar üretmekte zorlanacaktır.
Bu nedenle polieter eter keton 3D baskı, PLA, PETG ve hatta standart naylon baskıdan farklı bir kategoride yer alır. Filamentin kullanımdan önce kuruması gerekebilir, yapı yüzeyi yüksek sıcaklığı tolere etmeli ve bölme atmosferi yapı boyunca stabil olmalıdır. Taslaklar, açık kapılar ve kısa ön ısıtma döngüleri, daha sonra çarpıklık, zayıf katman bağlantısı veya tutarsız kristallik olarak ortaya çıkan termal gradyanlar oluşturabilir. Bu kusurlar parçanın dışında görünmeyebilir.
Yaygın bir hata, yalnızca nozül sıcaklığına odaklanmaktır. Meme polimeri eritir ancak hazne ve soğutma profili polimerin nasıl katılaşacağını etkiler. Yavaş, kontrollü soğutma genellikle kristalliği destekler. Hızlı soğutma, malzemeyi daha amorf bir durumda bırakabilir, bu da kimyasal direnci ve boyutsal stabiliteyi azaltabilir. Bazı tedarikçiler PEEK'i daha düşük oda sıcaklığında basıyor ve kristallik oluşturmak için baskı sonrası tavlamaya güveniyor. Bu işe yarayabilir ancak riski tavlama adımına kaydırır ve parça geometrisi için doğrulanmış bir döngü gerektirir.
Bir de donanım maliyeti boyutu var. Yüksek sıcaklıklı yazıcılar, standart makinelere göre daha sağlam ısıtıcılar, yalıtım, motorlar ve termal kontroller kullanır. Bu maliyet, yalnızca malzemeyle değil, makine süresiyle karşılanır. Bir alıcı için bunun anlamı basittir: yalnızca malzeme adını değil, gerçek süreç penceresini isteyin. Tedarikçinin hazne tekdüzeliğini nasıl doğruladığını, uzun bir yapım sırasında termal genleşmeyi nasıl ele aldığını ve tavlama döngüsünü nasıl kaydettiğini sorun.
Bir PEEK Parçasının Çalışıp Çalışmayacağına Neden Kristallik Karar Verir?
PEEK amorf ve yarı kristal formlarda mevcut olabilir. Basılı bir kısımda aralarındaki oran laboratuvar merakı değildir. Sertliği, boyutsal kararlılığı, kimyasal direnci ve parçanın sürekli yük altında nasıl davranacağını etkiler. Zorlu uygulamalarda genellikle yarı kristal yapı tercih edilir çünkü sıralı bölgeler mukavemet ve dirence katkıda bulunur. Amorf veya kısmen kristalli bir parçanın üretilmesi daha kolay olabilir ancak PEEK'in seçildiği koşullar altında yetersiz kalabilir.
Soğutma hızı ana kaldıraçtır. Eğer biriken polimer sıcak bir oda içerisinde yavaş yavaş soğursa, polimer zincirlerinin organize olmak için zamanları olur. Hızlı soğursa yapı daha az düzenli bir durumda donar. Parça geometrisi de önemlidir. İnce duvarlar, keskin köşeler ve geniş düz alanlar farklı oranlarda ısı kaybeder, dolayısıyla tek bir baskı farklı termal geçmişe sahip bölgeleri içerebilir. PEEK parçalarının genellikle cömert yarıçaplara, kademeli kalınlık geçişlerine ve iyi planlanmış bir yapı yönelimine ihtiyaç duymasının bir nedeni de budur.
Tavlama ikinci kaldıraçtır. Baskı sonrası termal döngü, kristalliği artırabilir ve kalan gerilimi azaltabilir, ancak aynı zamanda parçanın çok hızlı ısıtılması veya soğutulması ya da düzgün şekilde desteklenmemesi durumunda distorsiyona da neden olabilir. Doğru döngü kesit kalınlığına, geometriye ve tedarikçinin doğrulama verilerine bağlıdır. Malzeme veri sayfasından kopyalanan genel bir tarif, bir süreç kontrol planı değildir. İyi tedarikçiler tavlama döngüsünü parçaya bağlar, gerçek rampayı ve ıslatmayı kaydeder ve döngüden sonra kritik boyutları denetler.
Alıcılar için kaliteli görüşmede kristallik ortaya çıkmalıdır. Tedarikçinin bunu ölçüp ölçmediğini, ne sıklıkta ve hangi numuneyle ölçtüğünü sorun. Diferansiyel taramalı kalorimetri kristallik göstergesi sağlayabilirken, yoğunluk kontrolleri ve mekanik kuponlar aynı sonucu farklı bir açıdan destekleyebilir. Her işin tam bir laboratuvar raporuna ihtiyacı yoktur ancak kimyasal hizmet, yüksek ısı veya güvenlikle ilgili bir işlev için PEEK parçası yalnızca görsel incelemeye dayanmamalıdır.
PEEK 3D Baskı Süreci: Kurutma, Ekstrüzyon, Soğutma ve Tavlama
Sağlam bir polieter eter keton 3D baskı iş akışı bir kontrol zinciridir. Her adım bir sonrakini korur. Kesin parametreler malzeme tedarikçisine ve yazıcı platformuna aittir ancak sıralama, satın alma kontrol listesi olarak kullanılabilecek kadar tutarlıdır.
- Reçine derecesini ve partiyi onaylayın. PEEK tek bir ürün değildir. Sınıflar viskozite, dolgu içeriği, renk ve amaçlanan işleme açısından farklılık gösterir. Partiyi kaydedin ve yapıya kadar izlenebilir halde tutun.
- Filamenti kurutun ve koruyun. Nem ve kirlenme boşluklara, yüzey kusurlarına ve tutarsız ekstrüzyona neden olabilir. Reçine tedarikçisinin kurutma programını takip edin ve yapım sırasında malzemeyi kuru bir durumda tutun.
- Hazneyi önceden ısıtın ve makineyi sabitleyin. Sıcak bir ağızlık yeterli değildir. Bölme, baskı plakası ve çevredeki donanımın, ilk katmandan önce stabil bir duruma ulaşması için zamana ihtiyacı vardır.
- Doğrulanmış bir profille yazdırın. Meme sıcaklığı, katman yüksekliği, ekstrüzyon genişliği, soğutma ve hız, alıcının deneme yanılma yöntemiyle değil, malzeme ve geometri için nitelikli bir profilden gelmelidir.
- Soğutmayı kontrol edin ve kesinti riskini artırın. Uzun yapılar istikrarlı güce, termal kontrole ve duraklama planına ihtiyaç duyar. Soğuk bir hava akımı veya planlanmamış bir duraklama, daha sonra tespit edilmesi zor olan zayıf bir katman oluşturabilir.
- Tavlayın ve inceleyin. Baskı sonrası döngü belgelenmelidir. Kritik boyutlar, kütle, yüzey durumu ve herhangi bir test kuponu, mutabakata varılan plana göre kontrol edilmelidir.
İki süreç seçeneği erken tartışmayı hak ediyor. Birincisi yapı yönelimidir. PEEK parçaları genellikle anizotropiktir çünkü katmanlar arasındaki bağ, katman içindeki güçle aynı değildir. En yüksek yük katman yönüne doğru ilerliyorsa tasarımın farklı bir yönelime, daha kalın bir bölüme veya ikincil bir işleme ihtiyacı olabilir. İkincisi ise işleme ödeneğidir. Pek çok PEEK parçası net şekle yakın olarak basılıyor ve daha sonra kritik arayüzlerde işleniyor çünkü tek başına baskı her toleransı ekonomik olarak karşılayamayabilir.
Desteğin kaldırılması başka bir pratik risktir. PEEK sağlamdır ve destek yapılarının yüzeyi işaretlemeden çıkarılması zor olabilir. Destek malzemesi, arayüz katmanı ve kaldırma yöntemi, yapım aşamasından önce kararlaştırılmalıdır. Yalıtılmış veya kimyasal maddelere maruz kalan parçalar için alıcı ayrıca desteklerin açık yol bırakıp bırakmadığını veya performansı etkileyebilecek yüzey hasarı olup olmadığını sormalıdır.
PEEK, PPS-CF ve PAHT-CF: Pratik Bir Malzeme Karşılaştırması
Çoğu PEEK projesi aslında isim olarak PEEK'i istemiyor. Isı, kimyasal direnç, sertlik, aşınma davranışı ve boyutsal stabilitenin bir kombinasyonunu istiyorlar. Bu, diğer yüksek performanslı rotalarla karşılaştırmayı açar. Aşağıdaki tablo bir malzeme veri sayfası değil, bir planlama yardımcısıdır; alıcıların sıklıkla birlikte incelediği üç rotanın göreceli süreç yükünü karşılaştırır.
Puanlar, özel bir üretim ortamında her rotanın ne kadar termal kontrol, kurutma disiplini ve işlem sonrası dikkat gerektirdiğini yansıtıyor. Uygulama testinin yerine geçmek için değil, tedarikçiyle bir görüşmeyi çerçevelemek için kullanılmalıdırlar.
Yüksek sıcaklıktaki polimer rotaları için bağıl işlem talebi
Gösterge niteliğindeki planlama puanları, ölçülen malzeme özellikleri değil
Daha yüksek puan, tipik bir özel yapıda daha fazla termal ve proses kontrolü talebi anlamına gelir. Geometri, yazıcı platformu ve doğrulama gereksinimleri resmi değiştirebilir.
Grafik kullanışlıdır çünkü malzeme kapasitesini üretim yükünden ayırır. PEEK, yük ölçeğinin en üstünde yer alır, bu nedenle özellik kombinasyonunun gerçek iş yaptığı parçalara ayrılmalıdır. PPS-CF, tam PEEK işlem zinciri olmadan, yüksek ısıya ve sertliğe ihtiyaç duyan kimyasal maddelere maruz kalan braketler, fikstürler ve bileşenler için genellikle daha pratik bir yoldur. PAHT-CF'nin işlenmesi daha kolaydır ve sürekli sıcaklığın daha düşük olduğu yapısal muhafazalara, aparatlara ve hafif braketlere uygundur.
Prototipleri ve düşük hacimli üretimi karşılaştıran ekipler için karar, bitirme ve tolerans stratejisini içermelidir. Bir PPS-CF veya PAHT-CF parçası daha hızlı yazdırabilir ve daha kolay işlenebilir, ancak yine de doğru duvar kalınlığına, fiber yönüne ve inceleme planına ihtiyaç duyar. PEEK, arızanın pahalı olduğu bir conta, burç, kimyasal bağlantı veya yüksek ısı yalıtkanıyla maliyetini haklı çıkarabilir. Yanlış karşılaştırma yalnızca parça başına fiyattır; doğru karşılaştırma, doğrulanmış bir parçanın toplam maliyetidir.
| dikkate alma | PEEK | PPS-CF | PAHT-CF |
|---|---|---|---|
| Isı direnci | Çok yüksek | Yüksek | Orta ila yüksek |
| Kimyasal direnç | Çok yüksek | Yüksek | Orta |
| Süreç zorluğu | Çok yüksek | Yüksek | Orta |
| Dikkat tavlama | Genellikle gerekli | Sıklıkla tavsiye edilir | Sıklıkla tavsiye edilir |
| Tipik uyum | Contalar, burçlar, kimyasal donanımlar, yüksek ısı yalıtıcıları | Kimyasallara maruz kalan braketler, pompa parçaları, armatürler | Muhafazalar, mastarlar, hafif yapısal parçalar |
| Göreceli malzeme maliyeti | Yüksekest | Ortadan yükseğe | Orta |
PEEK'in gereğinden fazla spesifikasyona tabi tutulduğu kimyasal maddelere maruz kalan braketler ve fikstürler için PPS-CF yolu pratik bir yüksek sıcaklık alternatifidir. Tam PEEK özellik kapsamına ihtiyaç duymayan özel parçalar için kullanışlı bir sertlik, ısı direnci ve işlem olgunluğu dengesi sunar.
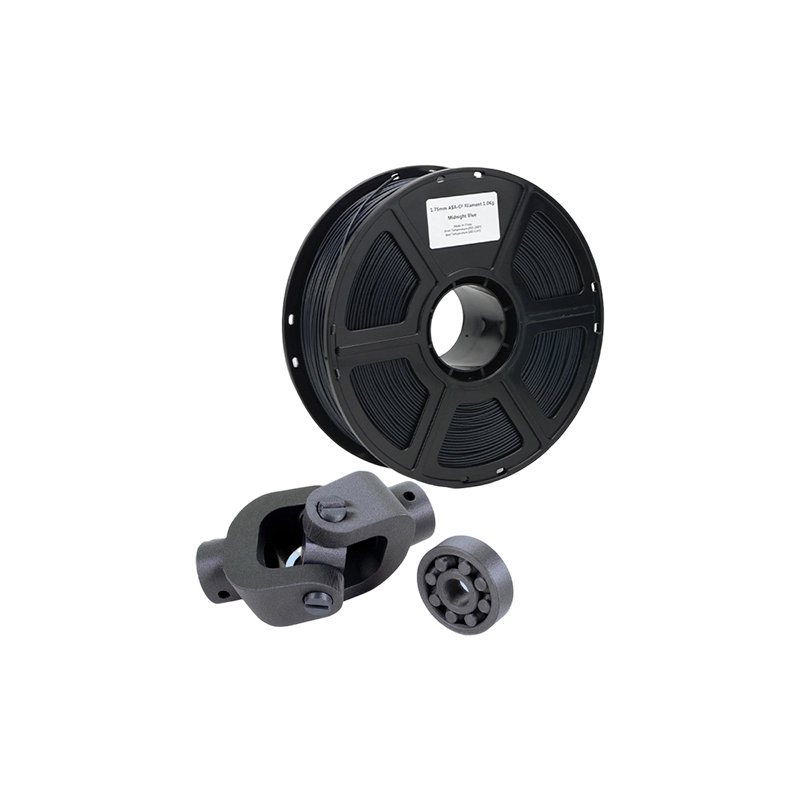 Fonksiyonel Parçalar için PPS CF Karbon Fiber 3D Baskı PEEK düzeyinde aşırı spesifikasyon olmadan sertlik, ısı direnci ve süreç olgunluğu gerektiren, kimyasal maddelere maruz kalan braketler ve fikstürler için yüksek sıcaklıkta FDM malzeme seçeneği. Ürünü Görüntüle →
Nihai seçim, çizim, hizmet ortamı ve eldeki doğrulama planı ile yapılmalıdır. Basılması daha kolay olan bir malzeme, tasarımın katman yönünü veya kimyasala maruz kalmayı göz ardı etmesi durumunda yine de başarısız olabilir. Uygulamanın gerçekten bu özelliklere ihtiyacı varsa, yazdırılması daha zor olan bir malzeme yine de daha düşük riskli bir seçim olabilir. Bu nedenle malzeme karşılaştırma tablosu bir satınalma siparişi değil, bir başlangıç noktasıdır.
PEEK Parçalarını Hurda Kutusunun Dışında Tutan Tasarım Kuralları
PEEK zordur ancak kötü baskı geometrisini affetmez. Geniş düz alanlar, ani kalınlık değişiklikleri ve keskin iç köşeler termal gerilimi yoğunlaştırır. Parça baskıya dayanabilir ve tavlama veya işleme sırasında hareket edebilir. Başlangıçtan itibaren termal kararlılık için tasarım yapın ve süreç daha öngörülebilir hale gelir.
İç köşelerde cömert yarıçaplar kullanın. Kalın ve ince bölümler arasında kademeli geçiş. İlk katmanların kendi ısısını taşıması gereken uzun, desteklenmeyen açıklıklardan kaçının. Düz bir yüz kritikse, son yüzeyi yazdırmak yerine işleme payını göz önünde bulundurun. Kaburgalar sertliği artırabilir ancak aynı zamanda termal kütle farklılıkları da yaratırlar; Enjeksiyon kalıplamada çalışan bir kaburga düzeni, malzeme ekstrüzyonu için en iyi düzen olmayabilir.
Çizimi tamamlamadan önce katman yönünü düşünün. Bir PEEK parçası katmanlar arasında çekme yükü görecekse tasarımın daha fazla kesit kalınlığına veya farklı bir yapı yönüne ihtiyacı olabilir. Parça baskıdan sonra işlenecekse, bitirme işlemi için yeterli stok bırakın ve tavlamaya dayanacak verileri tanımlayın. Kritik delik ısıl işlemden sonra hareket ederse, güzel bir baskılı yüzey kullanışlı değildir.
Hoşgörüler ayrı bir konuşmayı hak ediyor. Baskı, birçok özellik için pratik bir tolerans aralığına sahip olabilir ancak PEEK'in termal genleşme ve büzülme davranışı, uzun boyutlarda sıkı toleransları daha da zorlaştırır. Bir çizimde rulman geçmeleri, sızdırmazlık olukları veya geniş yüzeyde düzlük gerekiyorsa, hassas CNC işleme planlayın. Bu genellikle PEEK'in malzeme özelliklerini işlemenin boyutsal kontrolüyle birleştirmenin en ekonomik yoludur.
PEEK baskıları sıkı toleranslara ihtiyaç duyduğunda hassas CNC frezeleme genellikle tasarımı pratik hale getiren son adımdır. Yazıcıyı tek bir işlemde tüm toleransları korumaya zorlamadan veriler oluşturabilir, kritik arayüzleri temizleyebilir ve parçayı kararlaştırılan denetim planına dahil edebilir.
 Sıkı Toleranslı PEEK ve Kalıplar için Hassas CNC Frezeleme Verilerin oluşturulması, kritik arayüzlerin temizlenmesi ve yazdırılan PEEK parçalarının daha sıkı toleranslara ihtiyaç duyduğu durumlarda geniş formatlı kalıpların işlenmesi için bir işleme seçeneği. Ürünü Görüntüle →
Ayrıca montajı da düşünün. PEEK parçaları ek parçalar, bağlantı elemanları veya yapıştırıcılarla birleştirilebilir ve her yöntemin bir termal sınırı vardır. Oda sıcaklığında stabil olan bir tasarım, tekrarlanan ısıtma döngülerinden sonra gevşeyebilir. Parça mühürlenecekse yazdırılan yüzeyin ve işleme işaretlerinin sızıntı yolları oluşturmadığını kontrol edin. Kayacak veya dönecekse aşınma yönünü katman yönüne göre kontrol edin.
Polieter Eter Keton 3D Baskının Maliyetini Ne Artırıyor?
PEEK, yazıcı başlamadan önce pahalıdır. Malzeme maliyeti yüksektir, makine uzmanlaşmıştır ve yapım süreci yavaştır. Bunlar yalnızca görünen maliyetlerdir. Gerçekçi bir teklif aynı zamanda kurutmayı, hazne ön ısıtmasını, makinenin uzun süre kullanılmasını, tavlamayı, incelemeyi, desteğin çıkarılmasını ve hurda riskini de yansıtır. Yalnızca filament fiyatını karşılaştıran alıcılar, tedarikçiler arasındaki fark karşısında şaşıracak.
- Malzeme ve parti büyüklüğü. Tedarikçinin bir partiyi kısa bir süre için açması, kurutması ve nitelendirmesi gerektiğinden, küçük siparişler maddi bir prim taşıyabilir.
- Makine zamanı. Yüksek sıcaklıktaki yapılar yavaştır ve ısıtılan oda, ilk katman yerleştirilmeden önce enerji tüketir.
- Geometri ve destek. Uzun parçalar, yoğun destekler ve zor erişim, yapım süresini ve işlem sonrası emeği artırır.
- Tavlama ve demirbaşlar. Kontrollü bir termal döngü, bozulmayı önlemek için özel donanımlar gerektirebilir.
- İşleme ödeneği. Net'e yakın baskı ve CNC sonlandırma, son toleransa kadar baskı yapmaktan daha öngörülebilir olabilir.
- Denetleme. Boyutsal raporlar, malzeme izlenebilirliği ve test kuponları maliyeti artırır ancak doğrulanamayan bir parçanın kabul edilmesi riskini azaltır.
- Hurdaya çıkarın ve yeniden çalışın. PEEK süreç kısayollarına tolerans göstermez. Hurda karşılığı olmadan teklif veren bir tedarikçi, maliyeti başka bir yerden geri alabilir.
Bu nedenle maliyet görüşmesi başvuru ve kabul kriterleri ile başlamalıdır. Parça kritik olmayan bir fikstürse daha basit bir inceleme planı yeterli olabilir. Parça kimyasal conta veya yüksek ısı yalıtkanı ise doğrulama maliyeti ürünün bir parçasıdır. İyi bir tedarikçi, tek seferlik mühendislik, inşaat maliyeti, bitirme ve denetimi birbirinden ayırarak alıcının paranın nereye gittiğini görebilmesini sağlar.
Hacim denklemi değiştirir ancak süreç yükünü ortadan kaldırmaz. PEEK, büyük bir siparişin otomatik olarak ucuza dönüştüğü bir malzeme değildir. Tedarikçinin ölçeklendirmeden önce özel donanımlara, toplu izlenebilirliğe ve istikrarlı bir baskı profiline ihtiyacı olabilir. Düşük hacimli özel işler için pratik hedef öncelikle tekrarlanabilirlik, ardından yerleştirme, yapı düzeni ve sonlandırma verimliliği yoluyla fiyat iyileştirmesidir.
PEEK 3D Baskı Hizmeti Mantıklı Olduğunda ve Mantıklı Olmadığında
PEEK 3D baskı hizmeti, parçanın geometrik olarak karmaşık olduğu, hacmin düşük ila orta düzeyde olduğu ve uygulamanın malzemenin ısı, kimyasal direnç ve mekanik performans kombinasyonunu gerektirdiği durumlarda en anlamlıdır. İşlevsel prototipler, küçük üretim süreçleri, yedek parçalar ve dahili kanallara veya birleştirilmiş montajlara sahip tasarımlar doğal adaylardır. Baskı, alternatif uzun bir kalıp veya işleme programı olduğunda, tasarım yinelemesinden test edilebilir bir parçaya giden yolu da kısaltabilir.
Parçanın basit, büyük ve geometrik olarak işlenmesi kolay olması daha az mantıklıdır. PEEK stok şeklinde düz bir blok, halka veya plaka, özellikle sıkı toleranslar gerektiğinde daha hızlı ve daha ekonomik olabilir. Tasarımın yoğun el işi gerektiren bir yüzey kaplamasına ihtiyacı olduğunda veya parça, korumasız olarak sürekli ultraviyole maruziyeti gibi PEEK'in uygunluğu dışındaki koşullara maruz kalacağında da baskı uygun değildir. PEEK güçlü bir malzemedir ancak evrensel bir malzeme değildir.
Hacim sorusu önemlidir. Çok düşük hacimlerde baskı, kalıplama ihtiyacını ortadan kaldırır ve hızlı bir şekilde karmaşık bir şekil sunabilir. Daha yüksek hacimlerde ekonomi, geometriye ve toleransa bağlı olarak basınçlı kalıplama, makineyle işleme veya başka bir işleme doğru kayabilir. Doğru cevap tek bir niceliğe dayalı bir kural değildir. Toplam maliyet, teslim süresi, risk ve tasarım özgürlüğünün değerinin bir karşılaştırmasıdır.
Sürekli sıcaklığın PEEK aralığından daha düşük olduğu armatürler, muhafazalar ve hafif yapısal parçalar için PAHT-CF, daha pratik bir yüksek sıcaklık naylon karbon fiber yolu olabilir. Birçok endüstriyel parça için faydalı sertlik ve ısı performansı sağlamaya devam ederken proses yükünü de azaltabilir.
 PAHT CF Yüksek Sıcaklık Naylon Karbon Fiber 3D Baskı Güçlü bir güç-ağırlık oranına sahip, PEEK aralığının altında sertlik ve ısı performansı gerektiren hafif yapısal armatürler ve muhafazalar için pratik bir FDM rotası. Ürünü Görüntüle →
İyi bir hizmet sağlayıcı, PEEK'in bütçenin en iyi şekilde kullanılmadığı durumlarda size bilgi verecektir. Bu bir satış başarısızlığı değil; tedarikçinin başvuruyu değerlendirdiğinin bir işaretidir. Bu seçenekler uygunsa, PEEK'in, yüksek sıcaklık bileşiğinin ve işlenmiş veya metal tesisatın yan yana görünümünü isteyin. En iyi rota, işlevi en az kontrol edilemeyen riskle karşılayan rotadır.
PEEK 3D Baskı Üreticisinden Talep Edilecek Kalite Kontrolleri
PEEK için kalite kontrolü riskle orantılı olmalıdır. Kimyasal conta, yüksek ısı yalıtkanı veya taşıyıcı braket için görsel kontrol yeterli değildir. Alıcı, malzemenin, makinenin ve termal döngünün kontrol edildiğine dair kanıt istemelidir. Tam paket değişebilir ancak kategoriler tutarlıdır.
- Malzeme izlenebilirliği. Sınıf, parti, tedarikçi sertifikası ve depolama geçmişi mevcut olmalıdır. Tedarikçi partiyi tanımlayamıyorsa mülkiyet iddialarının savunulması zordur.
- Kurutma ve depolama kaydı. Basit bir kayıt, filamanın yapımdan önce kurutulduğunu ve korunduğunu gösterebilir.
- Kayıt oluşturun. Yazıcı, püskürtme ucu, katman yüksekliği, hazne sıcaklığı, yapım yönü ve herhangi bir kesinti belgelenmelidir.
- Tavlama kaydı. Rampa hızı, ıslatma sıcaklığı, tutma süresi, soğutma hızı ve kullanılan fikstür parçaya veya partiye göre izlenebilir olmalıdır.
- Boyutlu rapor. Kritik özellikler tavlama ve bitirme işleminden önce değil, sonra ölçülmelidir.
- Malzeme doğrulama. Yoğunluk, kristallik veya mekanik kupon verileri, özellikle yeni bir malzeme veya kritik bir uygulama için proses iddiasını destekleyebilir.
- Tahribatsız inceleme. Görsel inceleme, kütle kontrolü ve gerekçelendirildiği durumlarda CT veya ultrasonik inceleme, iç boşlukları veya katman kusurlarını ortaya çıkarabilir.
Tedarikçinin başarısız bir yapıyı veya başarısız bir denetimi nasıl ele aldığını sorun. Tavlama sonrasında tolerans dışı kalan bir PEEK parçası, yeni bir denetim planı olmadan sessizce yeniden işlenmemelidir. Alıcı, parçanın hurdaya mı çıkarıldığını, yeniden işlenip işlenmediğini veya bir sapma nedeniyle mi kabul edildiğini bilmelidir. Bu düzeyde bir disiplin parlak bir broşürden daha değerlidir.
Gizlilik aynı zamanda kaliteli görüşmenin de bir parçasıdır. PEEK parçaları genellikle yeni ürün geliştirmede ortaya çıkar ve çizimler montajın işlevini ortaya çıkarabilir. Küresel OEM çalışmalarını yürüten bir tedarikçinin dosya kontrolü, erişim ve proje iletişimine ilişkin net bir yaklaşıma sahip olması gerekir. Alıcının süreç şeffaflığı ile fikri mülkiyet koruması arasında seçim yapması gerekmemelidir.
Jiaheng'in Yüksek Performanslı Yapım Programında Yeri
Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd., tek süreçli bir baskı atölyesi yerine tek noktadan hassas üretim ortağı olarak faaliyet göstermektedir. Yayınlanan hizmet yelpazesi 3D baskıyı, CNC işlemeyi, vakumlu döküm ve kopyalamayı ve yüzey bitirmeyi kapsar. Bu kombinasyon, PEEK değerlendirmesi polimer prototipler, metal braketler, silikon kalıp kopyaları ve kozmetik kaplamalar içeren daha geniş bir programa dönüştüğünde faydalıdır.
Yayınlanan 3D baskı serisinde SLA reçinesi, DLP reçinesi, SLS naylonu, SLM metali ve FDM plastikleri yer alıyor. FDM'de malzeme sayfaları standart PLA, PETG ve ABS'nin yanı sıra HT-PLA, PAHT-CF ve PPS-CF gibi yüksek sıcaklık seçeneklerini içerir. SLS serisi siyah naylon, beyaz naylon ve cam elyaflı naylonu içerir. SLM serisi alüminyum alaşımı, paslanmaz çelik, titanyum alaşımı ve takım çeliğini içerir. Bu yollar, doğrulanmış bir PEEK sürecinin yerini almaz ancak uygulamanın tam PEEK zarfına ihtiyaç duymadığı durumlarda alıcıya pratik alternatifler sunar.
PEEK benzeri bir gereksinimle başlayan bir program için ilk adım, sahip olunması gereken özellikleri tercih edilen malzemeden ayırmaktır. Kimyasal direnç ve sürekli ısı gerekliyse PEEK referans olarak kalabilir. Parçanın esas olarak sağlamlık, ısı direnci ve hafif yapıya ihtiyacı varsa PPS-CF veya PAHT-CF yeterli olabilir. Parçanın metal düzeyinde dayanıklılığa veya termal iletkenliğe ihtiyacı varsa SLM titanyum veya paslanmaz çelik daha iyi bir yol olabilir. Tasarımın pürüzsüz bir kozmetik yüzeye veya uyumlu renkte bir muhafazaya ihtiyacı varsa yüzey bitirme seçenekleri planın bir parçası haline gelir.
Jiaheng ayrıca baskı sonrasında sıkı arayüzlere ihtiyaç duyan PEEK parçaları için önemli olan CNC frezeleme, CNC tornalama ve hassas CNC frezelemeyi de destekler. Vakumlu döküm ve silikon kalıp çoğaltma, malzeme ve geometri izin verdiğinde köprü üretimini veya düşük hacimli kopyaları destekleyebilir. Boyama, kaplama, lazer gravür, cilalama, kumlama, elektrokaplama, anotlama ve şeffaf parça işleme, işlem sonrası tarafı tamamlar. Önemli olan her projenin her hizmeti kullanması değildir; baskı, işleme, sonlandırma ve inceleme arasındaki aktarımların tek bir yerden yönetilebilmesidir.
PEEK, yayınlanan malzeme sayfaları arasında listelenmediğinden, zorunlu PEEK gereksinimi olan bir alıcının bunu erken yükseltmesi gerekir. Ekip çizimi, sıcaklığı, kimyasala maruz kalmayı, toleransı ve hacmi inceleyebilir ve ardından PEEK'in doğru seçim olup olmadığını veya benzer bir rotanın daha pratik olup olmadığını doğrulayabilir. Bu konuşma, her yüksek performanslı parçayı tek bir malzeme adı altında toplamaya zorlamaktan daha faydalıdır.
PEEK 3D Basılı Parça Tedariği: Üretici, Tedarikçi veya Toptancı?
Üretici, tedarikçi ve toptancı kelimeleri kaynak bulmada sıklıkla birbirinin yerine kullanılır, ancak özel bir PEEK parçası için farklı anlamlara gelirler. Bir üretici baskıyı, termal çevrimi, işlemeyi ve inceleme sürecini kontrol eder. Tedarikçi işi koordine edebilir ancak sürecin sahibi olamaz. Bir toptancı, doğrulama kaydı bulunan özel baskılı parçalardan ziyade standart stok şekilleri, filamentler veya katalog bileşenleriyle daha ilgilidir. Kritik bir PEEK bileşeni için alıcının süreci gerçekte kimin kontrol ettiğini bilmesi gerekir.
Bu, bir tedarikçinin faydalı olamayacağı anlamına gelmez. Yetenekli bir tedarikçi iletişimi, kalite dokümantasyonunu, lojistiği ve birden fazla süreci yönetebilir. Risk, alıcının tedarikçinin üretici olduğunu varsayması ve ardından süreç kaydının üçüncü bir tarafça kontrol edildiğini keşfetmesi durumunda ortaya çıkar. Doğrudan sorun: Parçayı kim basıyor, kim tavlıyor, kim işliyor ve denetim raporunu kim imzalıyor? Cevap her adımda değişirse kalite sorumluluğunun açık olması gerekir.
PEEK 3D baskı için iyi bir fiyat teklifi talebi; çizimi, parçanın işlevini, servis sıcaklığını, kimyasala maruz kalmayı, beklenen ömrü, kritik boyutları, yüzey gereksinimini, denetim düzeyini ve hedef miktarı içermelidir. Ayrıca PEEK'in zorunlu olup olmadığı veya tedarikçinin bir alternatif önerip sunamayacağı da belirtilmelidir. Bu son nokta önemli ölçüde zaman ve maliyet tasarrufu sağlayabilir.
Küresel OEM programları için ticari gereksinimleri erkenden ekleyin: Incoterms, paketleme, etiketleme, gizlilik ve değişiklik kontrolü. Düşük parça fiyatı, doğru belgeler olmadan gelen bir gönderi veya malzeme partisine kadar takip edilemeyen bir parça ile silinebilir. Kaynak bulma kararı, yalnızca teklif satırına değil, teslim edilen toplam pakete dayanmalıdır.
PEEK 3D Baskının Yerini Aldığı Uygulamalar
PEEK genellikle otomotiv, havacılık, petrol ve gaz, yarı iletken, tıbbi ekipman, robot teknolojisi ve endüstriyel makinelerde değerlendirilir. Ortak nokta tek bir sektör değil; ısı, kimyasallar, aşınma ve ağırlığın birleşimidir. Yalnızca oda sıcaklığındaki havayı gören bir parçanın PEEK'e ihtiyacı olmayabilir. Sıcak sıvı, tekrarlanan temizlik veya yüksek sıcaklıkta sürekli yük gören bir parçanın kasası daha güçlüdür.
Otomotiv ve endüstriyel ekipmanlarda, ısıya veya kimyasallara maruz kalan kaput altı bileşenler, contalar, burçlar, aşınma yastıkları ve fikstürler için PEEK düşünülebilir. Petrol ve gazda, doğrulama gereklilikleri ciddi olmasına rağmen, contalar, yalıtkanlar ve kuyu içi bileşenler için kimyasal direnç ve boyutsal stabilite önemli olabilir. Yarı iletken ve elektronik üretiminde PEEK, parçacık üretiminin ve kimyasallara maruz kalmanın önemli olduğu levha işleme, test donanımları ve yalıtım parçalarında görünebilir. Tıbbi ekipmanlarda PEEK, aletlerde ve cihaz bileşenlerinde kullanılır, ancak hastayla temas eden veya implante edilebilir uygulamalar, yazdırma işleminden ayrı bir düzenleyici yol gerektirir.
Robotik ve drone veya eVTOL programları genellikle ağırlığın azaltılmasıyla başlar. PEEK, yüksek sıcaklıktaki polimer parçanın aynı zamanda güçlü ve kimyasal olarak dirençli olması gereken durumlarda yararlı olabilir, ancak otomatik olarak en hafif veya en ekonomik seçim değildir. Belirli bir braket veya muhafaza için karbon fiberden yapılmış yüksek sıcaklık bileşiği, metal katkılı parça veya işlenmiş alüminyum tasarım daha iyi olabilir. Doğru cevap, yük yoluna, termal maruziyete ve üretim hacmine bağlıdır.
Malzeme seçiminin sorgulanması gereken bir diğer alan ise tüketici elektroniğidir. PEEK, iç donanımlarda ısı direnci ve boyutsal stabilite sağlayabilir, ancak kozmetik muhafazalar genellikle diğer polimerlerle daha kolay olabilecek yüzey bitirme ve renk kontrolüne ihtiyaç duyar. Parça işlevsel bir dahili bileşen ise PEEK haklı gösterilebilir. Görünür bir kabuk ise, bitirme maliyeti ve yüzey kusurları riski, malzeme avantajından daha ağır basabilir.
Yaygın hata modu, gerçek hizmet durumunu kontrol etmeden her yüksek performanslı uygulama için PEEK'i belirtmektir. Daha iyi bir yaklaşım gereksinimleri listelemek, sıralamak ve ilk iki malzeme rotasını test etmektir. Bu, ön uçta daha fazla iş demektir, ancak pahalı bir parçanın yanlış sorunu çözme şansını azaltır.
SSS: Polieter Eter Keton 3D Baskı
Normal bir masaüstü yazıcıda polieter eter keton 3D baskı mümkün müdür?
Genellikle hayır. PEEK'in yüksek sıcaklıkta bir sıcak uca, ısıtılmış bir odaya, ısıyı tolere eden bir yapı yüzeyine ve kontrollü bir soğutma stratejisine ihtiyacı vardır. Standart bir masaüstü yazıcı, kağıt üzerinde yüksek püskürtme ucu sıcaklığına ulaşabilir ancak güvenilir bir yapı için genellikle hazne sıcaklığını tutamaz veya termal yükü yönetemez. Yetenekli bir makinede bile süreç, doğrulanmış bir profil ve baskı sonrası tavlama gerektirir.
PEEK'in hangi nozul ve hazne sıcaklıklarına ihtiyacı var?
Kesin değerler kaliteye ve yazıcıya bağlıdır ancak PEEK standart mühendislik plastiklerinin çok üzerinde işlenir. Meme sıcaklıkları genellikle 350 C'nin üzerindedir ve hazne sıcaklıkları genellikle 150 C ila 200 C aralığındadır. Bazı işlemler daha düşük bir hazne sıcaklığı kullanır ve tavlamaya dayanır. Alıcılar, veri sayfasından kopyalanan tek bir numara yerine tedarikçinin doğrulanmış penceresini istemelidir.
PEEK'in baskıdan sonra neden tavlamaya ihtiyacı var?
Tavlama, kristalliği artırabilir ve katman katman yapıdaki artık gerilimi azaltabilir. Bu, boyutsal kararlılığı artırabilir ve uygulamanın beklediği özellik profilini destekleyebilir. Risk, kötü kontrol edilen tavlamanın parçayı bozabilmesidir. Döngü, döngüden sonra boyut kontrolleri yapılarak geometriye ve duvar kalınlığına göre eşleştirilmelidir.
3D baskılı PEEK makineyle işlenmiş PEEK kadar güçlü mü?
Otomatik olarak değil. Malzeme ekstrüzyonu katman sınırları oluşturur, böylece parça anizotropik olabilir. Basılı ve tavlanmış bir PEEK parçası, sıkıştırmada veya katmanlarla hizalanmış yönlerde iyi performans gösterebilir ancak işlenmiş bir parçayla her yönde eşleşmeyebilir. Yüksek oranda yüklü parçalar için tasarım, katman yönelimini dikkate almalıdır ve işleme, daha kalın bölümlere veya farklı bir işleme ihtiyaç duyabilir.
PEEK parçaları 3D baskıdan sonra işlenebilir mi?
Evet. Birçok yüksek performanslı parça net şekle yakın olarak basılıyor ve ardından kritik arayüzlerde işleniyor. Bu toleransı, düzlüğü ve yüzey kalitesini iyileştirebilir. İşleme planı, yazdırılan malzemenin gerilim durumunu ve tavlama döngüsünü hesaba katmalı ve son inceleme, tüm termal ve işleme adımlarından sonra gerçekleştirilmelidir.
PEEK 3D baskının maliyeti ne kadar?
Geometri ve doğrulama düzeyi olmadan kullanışlı tek fiyat yoktur. Malzeme, makine süresi, desteğin çıkarılması, tavlama, işleme, inceleme ve hurda riskinin tümü katkıda bulunur. Küçük, basit bir parça ile büyük, kritik bir parça arasında büyük farklar olabilir. En iyi yaklaşım, parçayı net bir inceleme planıyla ve mühendislik ve son işlem için ayrı bir payla birlikte teklif etmektir.
PEEK gıdaları güvenli mi yoksa biyouyumlu mu?
"PEEK"i genel onay olarak görmeyin. Gıdayla temas eden ve tıbbi uygulamalar, belirli sınıfa, katkı maddelerine, işlemeye, temizlemeye ve düzenleyici yola bağlıdır. Basılı bir parça, işlenmiş veya kalıplanmış bir parçadan farklı yüzey ve gözeneklilik özelliklerine de sahip olabilir. Bu uygulamalar yalnızca maddi bir isim değil, özel bir uyumluluk incelemesi gerektirir.
3D baskı için PEEK ve PPS-CF arasındaki fark nedir?
PEEK genellikle özellikle ısı ve kimyasal direnç açısından daha yüksek bir özellik tavanı sunar ancak aynı zamanda daha fazla proses kontrolü ve maliyet gerektirir. PPS-CF, tam PEEK kaplamasına ihtiyaç duymayan bağlantı elemanları, braketler ve kimyasal maddelere maruz kalan parçalar için pratik bir seçim olabilecek, yüksek sıcaklığa dayanıklı bir karbon fiber bileşiğidir. Doğru seçim, servis durumuna ve doğrulama planına bağlıdır.
PEEK 3D baskı üreticisinden nasıl fiyat teklifi talep etmeliyim?
Çizimi, işlevi, servis sıcaklığını, kimyasala maruz kalmayı, kritik boyutları, yüzey gereksinimini, denetim seviyesini ve hedef miktarı gönderin. PEEK'in zorunlu olup olmadığını veya alternatiflerin önerilip önerilemeyeceğini belirtin. Baskı, tavlama, işleme ve incelemeyi kimin kontrol ettiğini sorun. Bu bilgi, tek başına bir çizimden daha yararlı bir alıntı üretecektir.
Jiaheng PEEK 3D baskı sağlıyor mu?
PEEK, yayınlanan materyal sayfaları arasında listelenmiyor. Mevcut yollar arasında SLS naylonu, PPS-CF, PAHT-CF, diğer FDM plastikleri, SLA ve DLP reçineleri, SLM metalleri, CNC işleme, vakumlu döküm ve yüzey bitirme yer alır. PEEK zorunluysa, ekibin bunun doğru olup olmadığını veya benzer bir rotanın daha pratik olup olmadığını doğrulayabilmesi için başvuru gerekliliklerini paylaşın.
Üretim Rotasını Keşfetmeye Devam Edin
PEEK gereksinimini diğer yüksek performanslı rotalarla karşılaştırıyorsanız, malzeme kararı kesinleşmeden önce tüm süreç aralığını görmenize yardımcı olur. Tek noktadan üretim platformu, polimer baskıyı, metal baskıyı, CNC sonlandırmayı ve yüzey işlemeyi tek bir kaliteli görüşme altında karşılaştırabilir.
Bundan sonraki en yararlı adım çizim ile servis koşullarını yan yana koymaktır. Bu, tedarikçiye PEEK'i, yüksek sıcaklık bileşiğini, metal yolu veya işlenmiş tasarımı tahmin etmeden önermesi için yeterli bilgi sağlar. Aynı zamanda alıcıya fiyatı, teslim süresini ve riski karşılaştırması için açık bir temel sağlar.
Polieter eter keton 3D baskı, doğru parça için güçlü bir seçenektir ancak mühendislik açısından bir kısayol değildir. Malzeme, kontrollü kurutmayı, sabit oda ısısını, düşünceli yönlendirmeyi, belgelenmiş tavlamayı ve ısıl işlemden sonra incelemeyi ödüllendirir. Varsayımları cezalandırır. Bu kontrolleri açıklayabilen bir tedarikçi, PEEK'i malzeme sayfasında basitçe listeleyen bir tedarikçiden daha değerlidir.
Alıcılar için pratik yol, fonksiyonu tanımlamak, gereksinimleri sıralamak ve en az iki rotayı karşılaştırmaktır. PEEK, kimyasal conta, yüksek ısı yalıtkanı veya aşınan parça için doğru cevap olabilir. PPS-CF, PAHT-CF, SLS naylon, SLM metal, hassas CNC veya bunların bir kombinasyonu; braket, muhafaza, fikstür veya prototip için daha iyi yanıt olabilir. Amaç PEEK'ten kaçınmak değil. Amaç, özelliklerinin gerçek bir sorunu çözdüğü ve sürecin doğrulanabileceği yerde kullanmaktır.
İletişim Bilgileri
-

zjjh@jiahzn.cn
-

+86-18936159957
-
+86-18966326325
EKLE
-

Bina 7, No. 188, Zha Wang Yolu Hongni Bölümü, Danghu Alt Bölgesi, Pinghu Şehri, Jiaxing Şehri, Zhejiang Eyaleti, Çin
Telif hakkı © 2026 by Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. OEM/ODM Entegre Akıllı Üretim Platformu Üreticileri
