- 3D Baskı Hizmetleri

- CNC İşleme Hizmetleri

- Vakumlu Döküm Hizmetleri

- Yüzey İşlem Hizmetleri

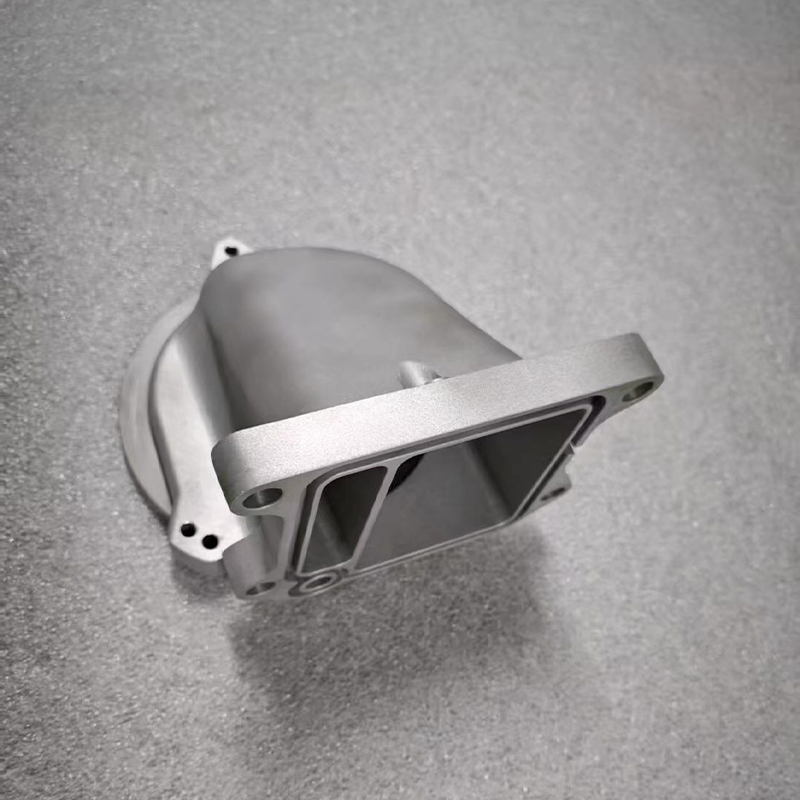
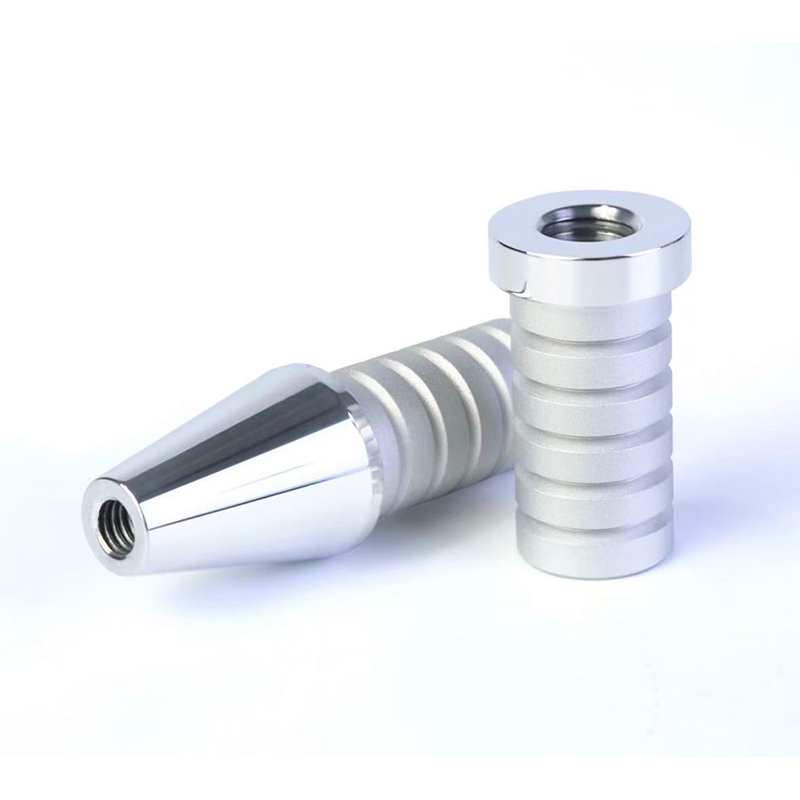
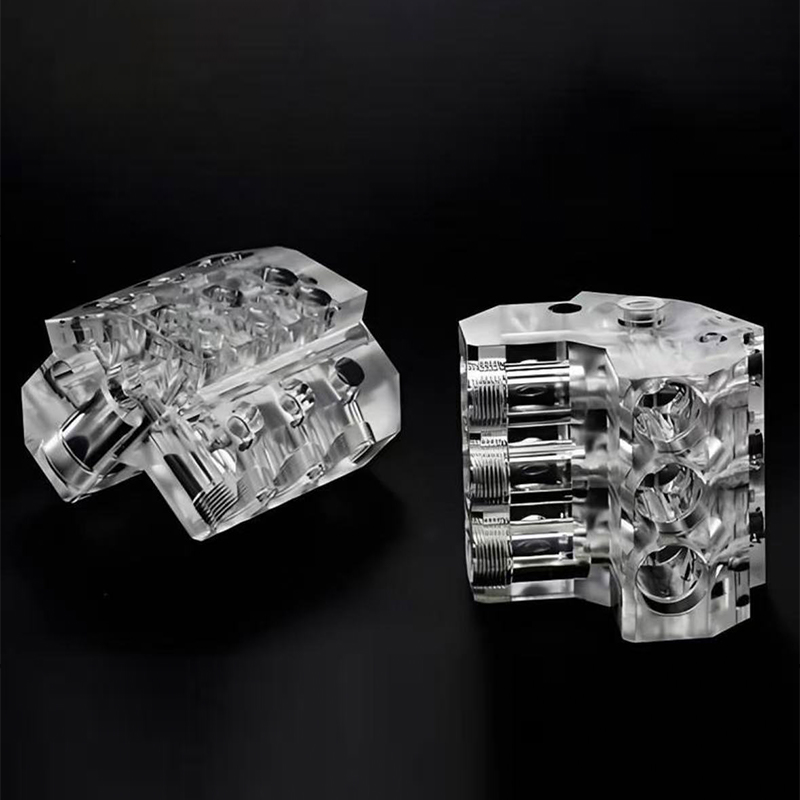
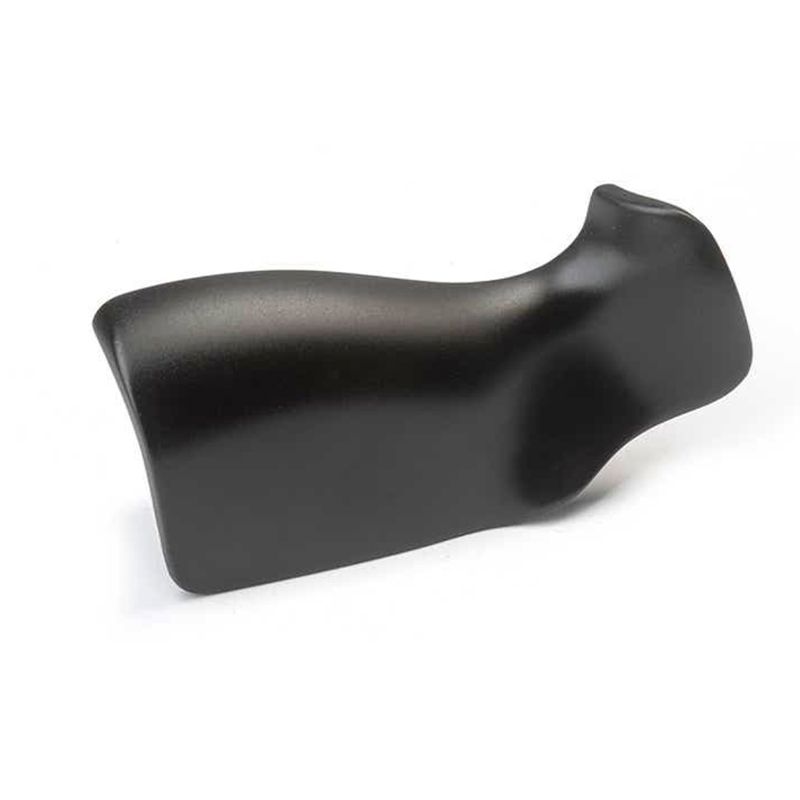
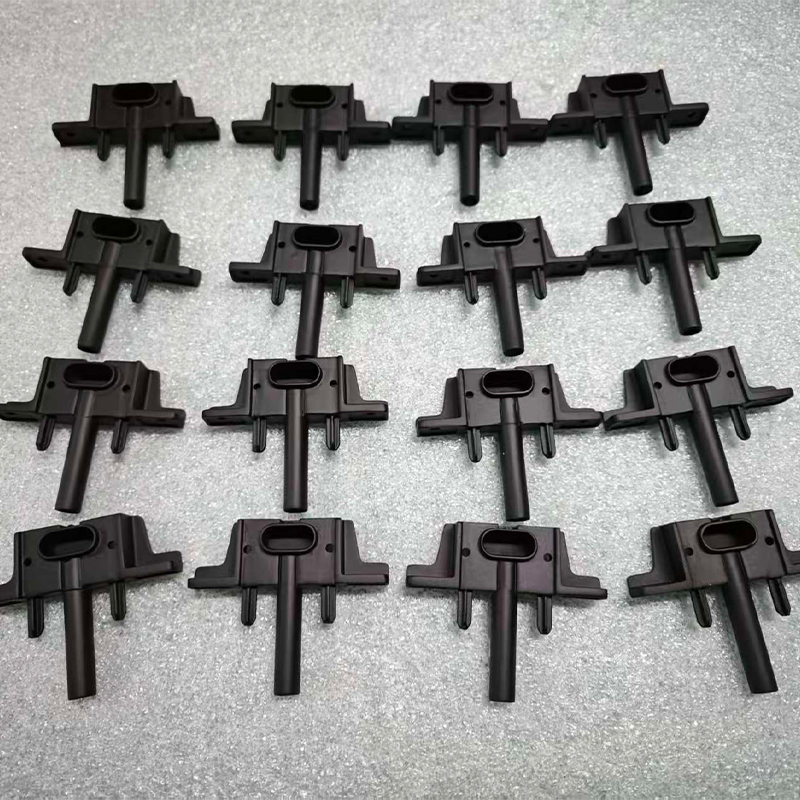
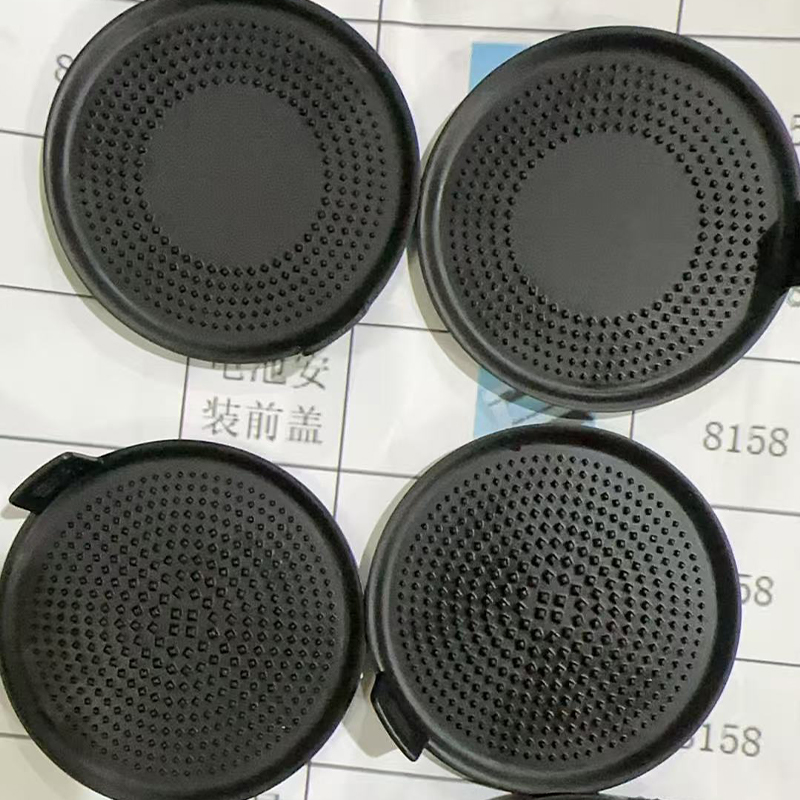
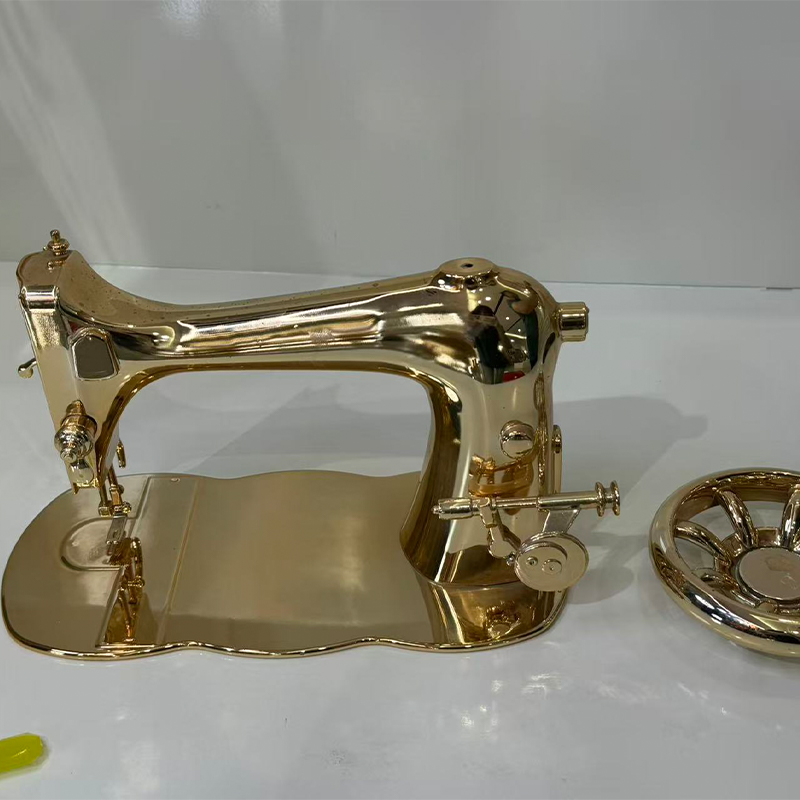
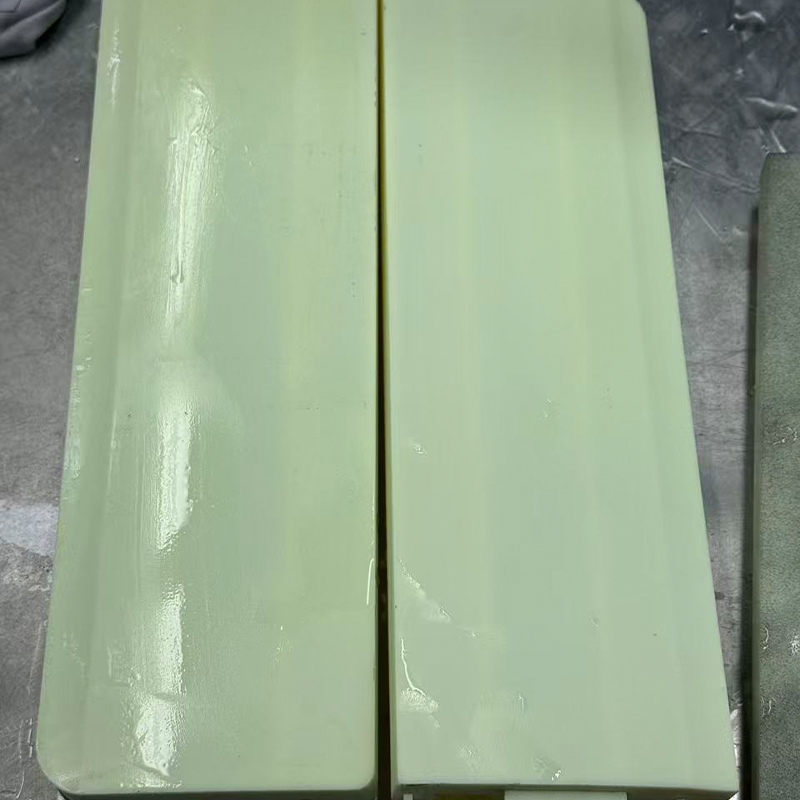
Yüzey İşlem Hizmetleri: Doğru Kaplama Nasıl Seçilir
Yüzey İşlem Hizmetleri : Prototip ve Üretim Alıcıları için Kısa Cevap
Muhtemelen bunun gerçekleştiğini görmüşsünüzdür: CNC ile işlenmiş bir alüminyum mahfaza, CAD görüntüsünde keskin görünür, görünür alet işaretleri ve keskin kenarlarla gelir ve birisi onu tuttuğu anda parmak izlerini alır. İşlemede yanlış bir şey yok. Parça hiçbir zaman ihtiyaç duyduğu son işlemi alamadı. Yüzey bitirme hizmetleri bir parçanın nasıl görüneceğine, elde nasıl bir his uyandıracağına ve kullanıma ne kadar dayanabileceğine karar verir. ve doğru seçim öncelikle işleve, sonra da görünüme bağlıdır.
Çoğu prototip ve küçük serili projeler için pratik cevap, tek bir işlem değil, kısa bir süreçtir. Tasarımın gerektirdiği seviyeye kadar kenarların çapaklarını alın, yüzeyi dokulayın veya pürüzsüzleştirin, ardından parça görünürse veya açıktaysa bir kaplama veya renk ekleyin. Boncuk püskürtme tekdüze bir mat görünüme uygundur, boyama renk ve marka uyumuna uygundur, anotlama aşınmaya karşı dayanıklı olması gereken alüminyuma uygundur ve cilalama parlak veya net bir yüzeye ihtiyaç duyan parçalara uygundur. Bunlardan birkaçını tek bir yerde gerçekleştiren bir yüzey bitirme üreticisi, sizi satıcıları koordine etmeye bırakmak yerine kombinasyonu önerebilir.
Bu kılavuz, monte edilmeye, fotoğraflanmaya, test edilmeye veya gönderilmeye hazır parçalara ihtiyaç duyan mühendisler, ürün yöneticileri ve kaynak bulma ekipleri için yazılmıştır. Ana yüzey türlerini, her sürecin nasıl çalıştığını, yüzeylerin malzemelerle nasıl eşleştirileceğini, seçeneklerin nasıl karşılaştırılacağını, bir çizimde neyin belirtilmesi gerektiğini ve bitmiş parçalara nasıl bakım yapılacağını kapsar. Ayrıca taahhütte bulunmadan önce yüzey bitirme tedarikçisine sorulmaya değer soruları da listeler.
Bir bitirme isteğinin genellikle neye ihtiyacı vardır?
- Malzeme ve süreç geçmişi: baskılı reçine, naylon, işlenmiş metal veya dökme poliüretanın hepsi farklı tepki verir.
- Amaç: sergi modeli, işlevsel test parçası, elleçlenen ürün veya açıkta kalan dış mekan bileşeni.
- Bakın ve hissedin: renk referansı, parlaklık düzeyi, doku ve herhangi bir logo veya işaret.
- Kritik boyutlar: Kaplama uygulandıktan sonra tolerans dahilinde kalması gereken yüzeyler.
Son nokta, alıcıların en sık gözden kaçırdığı noktadır. Kaplamalar kalınlık katar, kumlamayla bir miktar malzeme çıkarılır ve cilalama kenarları değiştirir, böylece bir yüzey hiçbir zaman boyutsal olarak nötr olmaz. İşe başlamadan önce hangi yüzlerin kozmetik, hangilerinin işlevsel olduğu konusunda anlaşmaya varmak, daha sonraki anlaşmazlıkların çoğunu önler.
Parçanın önce ne yapması gerektiğine, ardından nasıl görünmesi gerektiğine göre bitişi seçin ve toleransları en baştan aklınızda bulundurun.
Yaygın Yüzey İşlem Çeşitleri ve Özellikleri
Bitirme bir tedavi ailesidir ve her biri farklı bir sorunu çözer. Bazıları işaretleri kaldırır, bazıları katman ekler ve bazıları yüzey kimyasını değiştirir. Aşağıdaki kartlar hızlı bir yönlendirme sağlar ve aşağıdaki tablo karşılaştırma için bunları sıralar. Kullanılabilirlik temel malzemeye bağlıdır, bu nedenle her zaman tedarikçinizle spesifik parçanıza yönelik seçenekleri onaylayın.
Çapak alma ve zımparalama Keskin kenarları, alet izlerini, destek kalıntılarını ve ayrım çizgilerini kaldırır. Bu hemen hemen her bitiş için temel adımdır. Boncuk veya kumlama İnce medya, tekdüze bir mat doku oluşturmak ve küçük işaretleri gizlemek için yüzeye çarpar. Metal ve bazı plastiklerde yaygındır. Boyama ve kaplama Astar, renk ve şeffaf kaplamalar görünüm ve bir miktar koruma sağlar. Mat, parlak ve yumuşak dokunuş efektleri mümkündür. Parlatma Aşamalı olarak daha ince aşındırıcılar pürüzsüz, yansıtıcı veya net bir yüzey üretir. Şeffaf parçalar ve dekoratif metallerde yaygın olarak kullanılır. Eloksal Alüminyum üzerinde yüzey sertliğini artıran ve rengin boyanmasına olanak tanıyan elektrokimyasal bir katman. Muhafazalara ve döşemeye uygundur. Kaplama ve toz kaplama Uygun ana malzemeler üzerinde aşınma ve korozyon davranışı için metal kaplama veya fırınlanmış toz katmanlar.
| Bitiş | Ne işe yarar | Tipik temel malzemeler | Bak ve hisset |
|---|---|---|---|
| Çapak alma ve zımparalama | Kenarları ve işaretleri kaldırır | Metal, plastik, reçine | Pürüzsüz, nötr |
| Boncuk patlatma | Düzgün mat doku oluşturur | Alüminyum, çelik, bazı plastikler | İnce mat, izleri gizler |
| Boyama | Renk ve koruyucu katman ekler | Plastik, reçine, metal | Mat, saten, parlak veya yumuşak dokunuşlu |
| Parlatma | Yansıtıcı veya şeffaf yüzeyi pürüzsüzleştirir | Metal, akrilik, şeffaf reçine | Parlak, şeffaf |
| Eloksal | Alüminyum üzerinde oksit tabakası oluşturur | Alüminyum alaşımları | Saten metalik, boyalı renkler |
| Kaplama | Metal katman ekler | İletken veya hazırlanmış yüzeyler | Parlak veya saten metal |
| Toz kaplama | Dayanıklı, renkli bir katman oluşturur | Metal parçalar | Düzgün, hafif dokulu |
Birçok yüzey katmanlıdır. Boyalı bir plastik parça sıklıkla zımparalama, astarlama, renkli kaplama ve şeffaf kaplamadan geçer. Eloksallı bir alüminyum parça, önce yüzeyi birleştirmek için boncuklu kumlama işlemine tabi tutulabilir ve daha sonra renk ve sertlik için anodize edilebilir. Sırayı anlamak, bir alıntıyı okumanıza ve görünüşte basit bir bitirmenin neden birkaç adım gerektirdiğini anlamanıza yardımcı olur.
Çoğu kaplama, son kaplama kadar önemli olan hazırlık adımlarını içeren ardışık işlemlerdir.
Yüzey İşlem Nasıl Çalışır: Proses Akışı ve Prensipleri
Sonu ne olursa olsun süreç aynı mantığı izliyor. Yüzey hazırlanır, işlenir, ihtiyaç duyulan yerlerde korunur ve denetlenir. Hazırlığın atlanması veya acele edilmesi, kaplamaların soyulması, iz bırakması veya düzensiz görünmesinin en yaygın nedenidir.
- Muayene ve hazırlık: Tedarikçi gelen parçayı kusurlara, destek işaretlerine, ayırma hatlarına ve kirlenmeye karşı kontrol eder, ardından gereken seviyeye kadar çapak alır ve kumlar.
- Temizleme ve yağdan arındırma: hafif bir film bile kaplama kusurlarına neden olabileceğinden yağlar, ayırıcı maddeler ve tozlar giderilir.
- Maskeleme: Birleşen yüzler, dişler veya temas yüzeyleri gibi kaplanmamış kalması gereken alanlar kaplanır.
- Tedavi veya kaplama: ortam püskürtme, astarlama, boyama, anotlama veya diğer işlemler kontrollü koşullar altında uygulanır.
- Kürleme veya kurutma: Kaplamalar uygun sıcaklık ve sürede kürlenerek düzgün bir şekilde sertleşir.
- Son muayene ve paketleme: görünüm, renk, parlaklık ve kritik boyutlar kontrol edilerek parçalar yeni yüzeyi koruyacak şekilde paketlenir.
Zımparalama, nihai sonucu en gözle görülür şekilde şekillendiren aşamadır. Kumlamadaki her adım bir öncekinin bıraktığı çizikleri ortadan kaldırır ve boya yalnızca kaplama kalınlığından daha ince çizikleri gizleyebilir. Bu nedenle, iyi hazırlanmış bir parça, ince bir kat ile, kötü hazırlanmış bir parçanın birkaç kat ile daha iyi görünmesine göre daha iyi görünebilir.
Aşağıdaki tablo, tipik bir boyama sırasında yüzey pürüzlülüğünün nasıl düştüğünün açıklayıcı bir görünümünü göstermektedir. Pürüzlülük, trendin okunmasının kolay olması için bir indeks olarak ifade edilir ve herhangi bir parça için ölçülen bir değer değildir.
Alan grafiği, pürüzlülükteki en büyük düşüşün erken dönemde, takım izlerinin, katman çizgilerinin ve ayırma çizgilerinin kaldırıldığı kaba ve ince zımparalama sırasında meydana geldiğini göstermektedir. Astar ve dolgu maddesi daha sonra mikroskobik çizikleri doldurarak yüzeyi daha da aşağı çeker, böylece renkli kaplama tekdüze bir taban üzerinde durur. Renkli ve şeffaf kaplamalar düşüş eğilimini sürdürüyor, ancak kazanımlar daha küçük; bu da neden daha önceki aşamalara gösterilen ilginin, sonunda ekstra katlardan daha fazla sonuç verdiğini açıklıyor. Jiaheng'in baskılı, işlenmiş veya döküm parçalar üzerindeki yüzey işleme ve boyama hizmetlerini kullanan müşteriler için, bitirme özetinin hazırlık başlamadan önce hedef görünümü belirtmesinin nedeni de budur. Parlak bir yüzey, mat olandan daha pürüzsüz bir tabana ihtiyaç duyar, bu nedenle hazırlık düzeyi, son görünüme uyacak şekilde seçilir.
Hazırlık her türlü kaplama için tavanı belirler; bu nedenle pürüzsüz, temiz bir taban, kat sayısından daha önemlidir.
Yüzey Kaplamanın Farklı Malzemelerle Eşleştirilmesi
Bir malzemede iyi sonuç veren bir kaplama diğerinde başarısız olabilir, bu nedenle bir işlem seçilirken ilk filtre malzemedir. Basılı parçalar, işlenmiş parçalar ve döküm parçaların her biri kendi yüzey durumunu ve kendi risklerini beraberinde getirir.
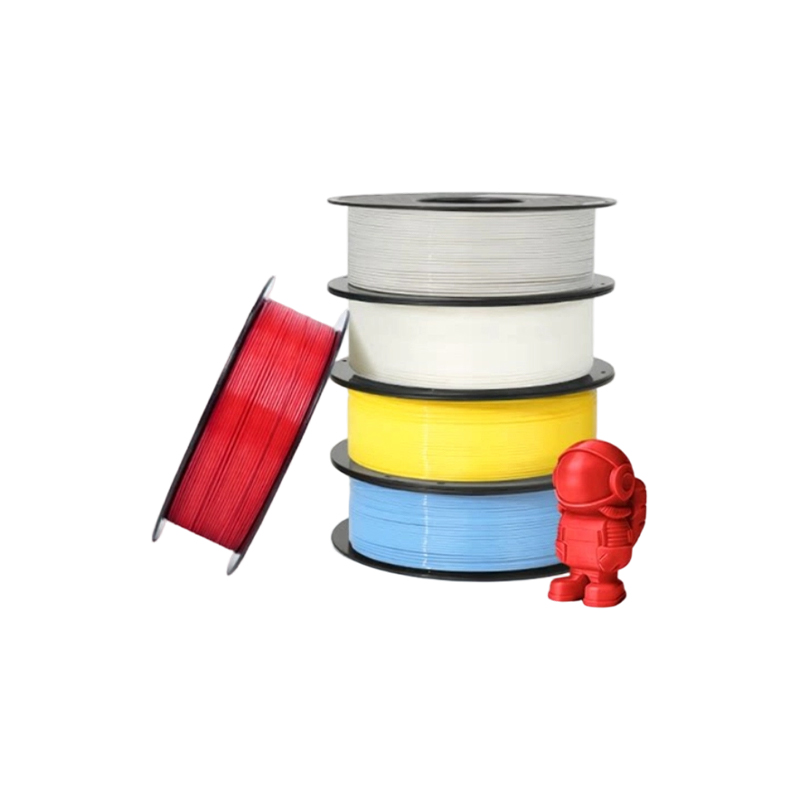
3D baskılı reçine ve naylon parçalar
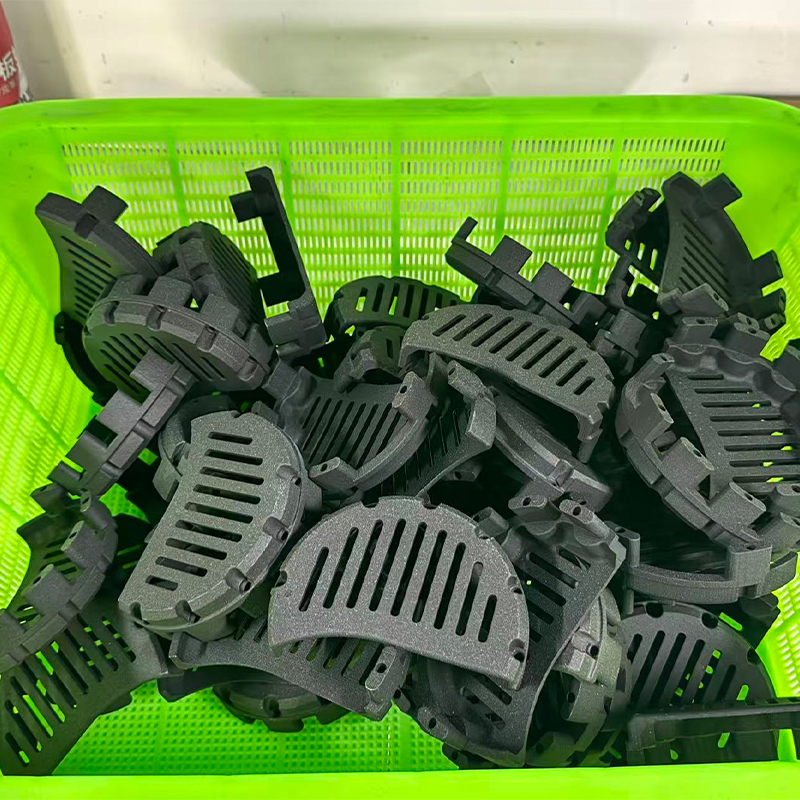
Reçine baskılar genellikle ince katman çizgilerini ve boyamadan önce dikkatli bir şekilde zımparalanması gereken destek işaretlerini gösterir. Naylon parçalar, düzleştirilebilen, boyanabilen veya kaplanabilen, doğal olarak hafif grenli bir yüzeye sahiptir. Basılı parçalar mikroskobik düzeyde gözenekli olduğundan, yüzeyin kapatılmasına yardımcı olduğundan ve yapışmayı iyileştirdiğinden, renkli kaplamadan önce astar genellikle önemlidir.
CNC ile işlenmiş metaller ve plastikler
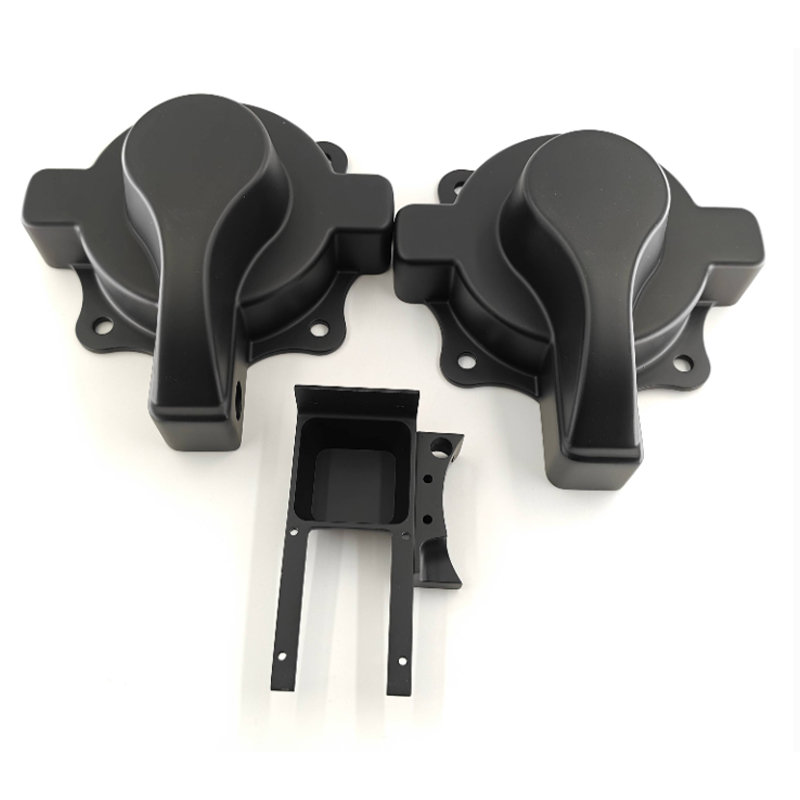
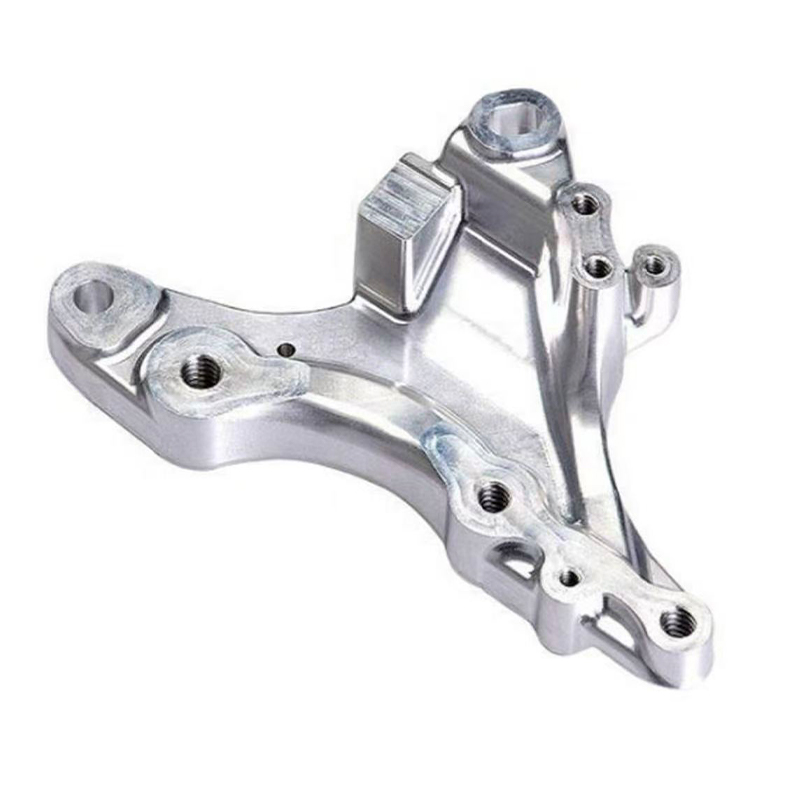
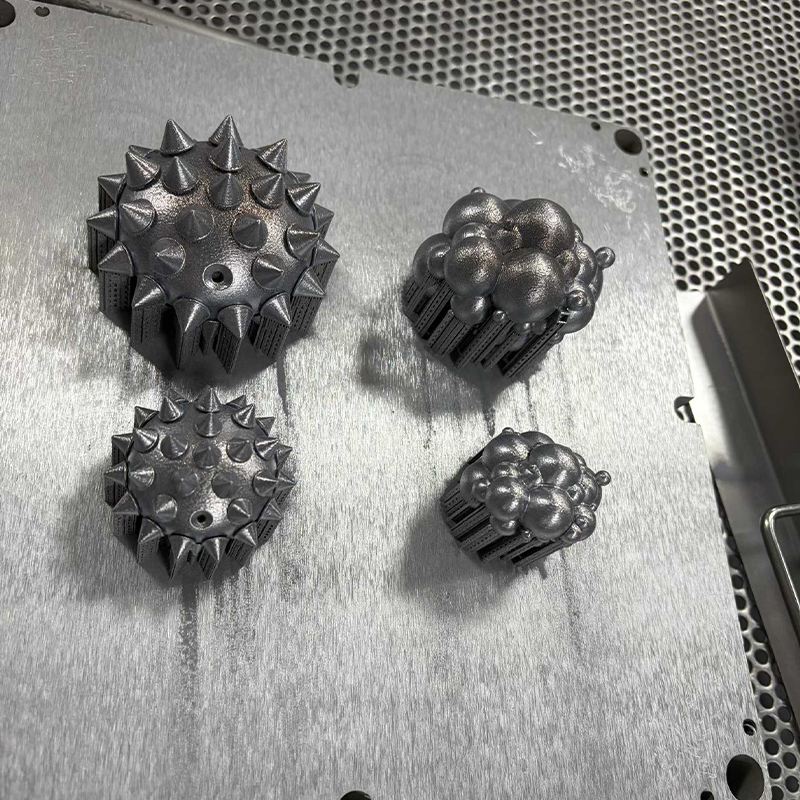
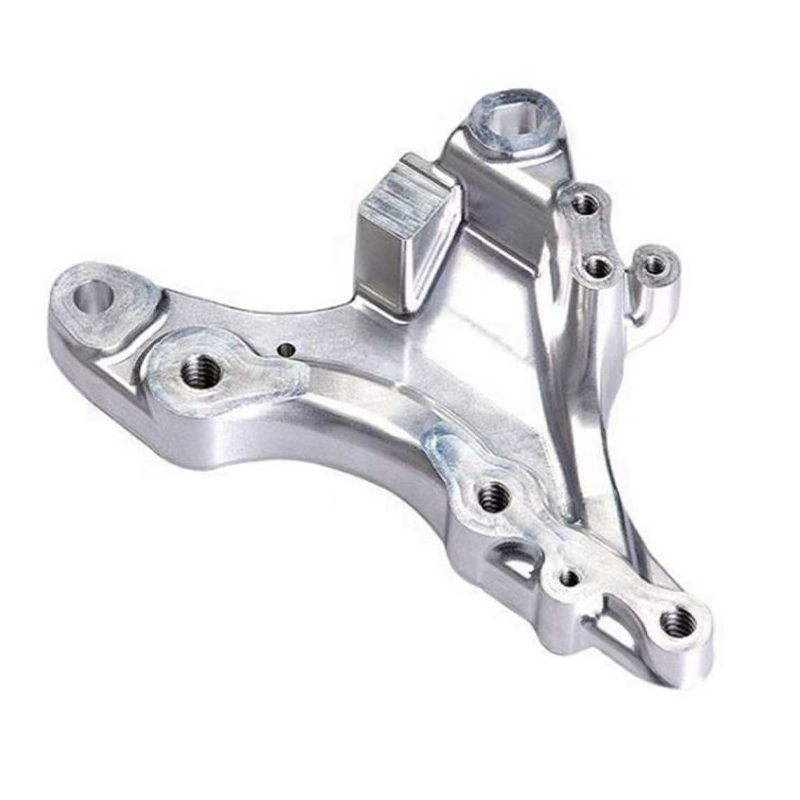
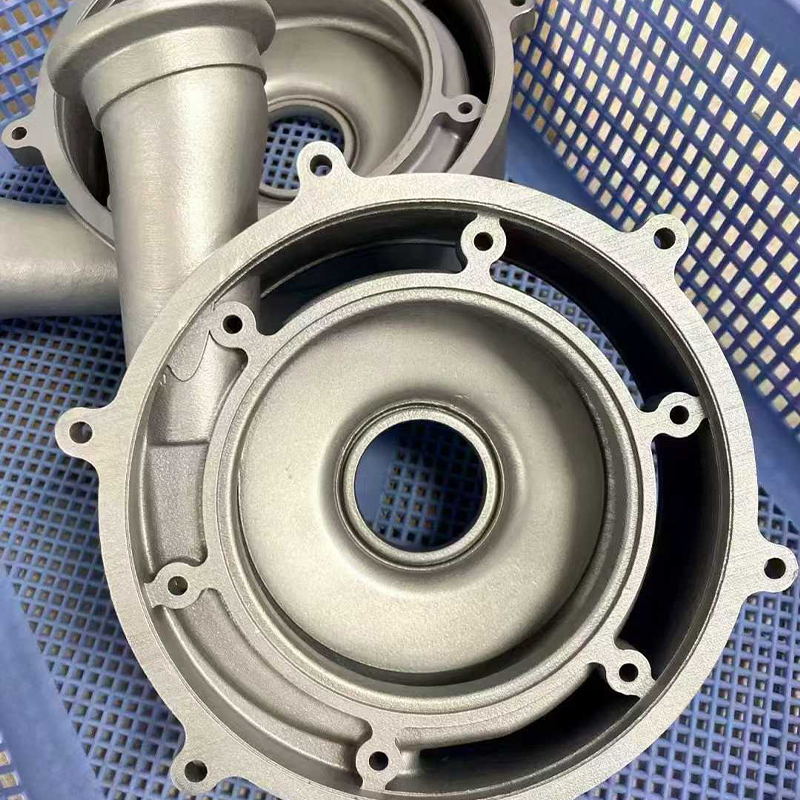
İşlenmiş alüminyum, birlikte düzgün bir saten görünüm ve daha iyi aşınma davranışı sağlayan boncuk püskürtme ve anotlama için popüler bir adaydır. Çelik parçalar ortama bağlı olarak kumlanabilir, kaplanabilir veya kaplanabilir. Akrilik gibi işlenmiş plastikler temiz bir yüzey elde edilinceye kadar cilalanabilir, diğer plastikler ise boyanabilir veya dokulandırılabilir.
Vakumlu döküm poliüretan parçalar
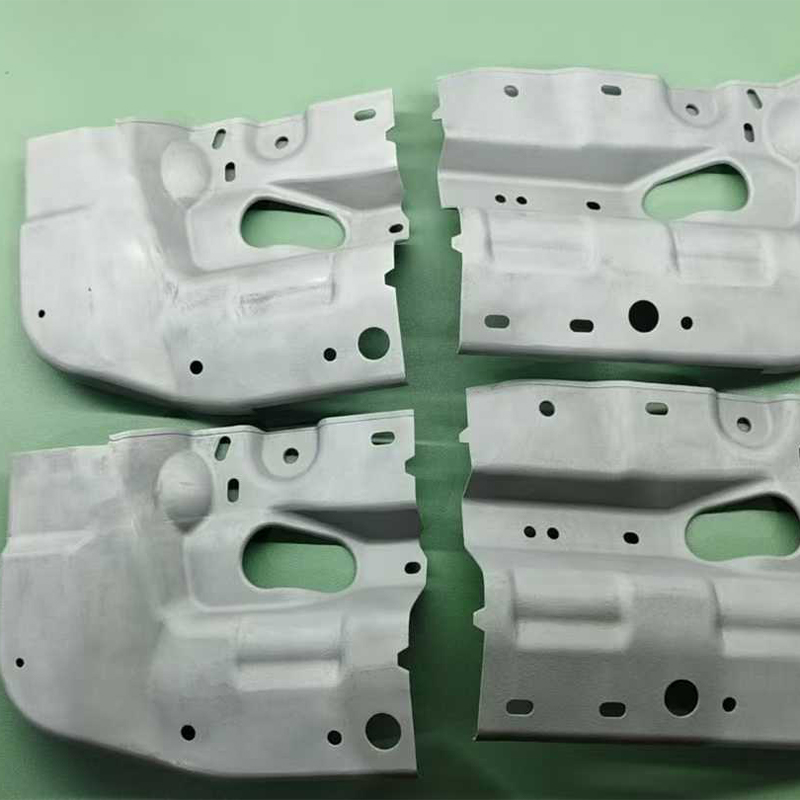
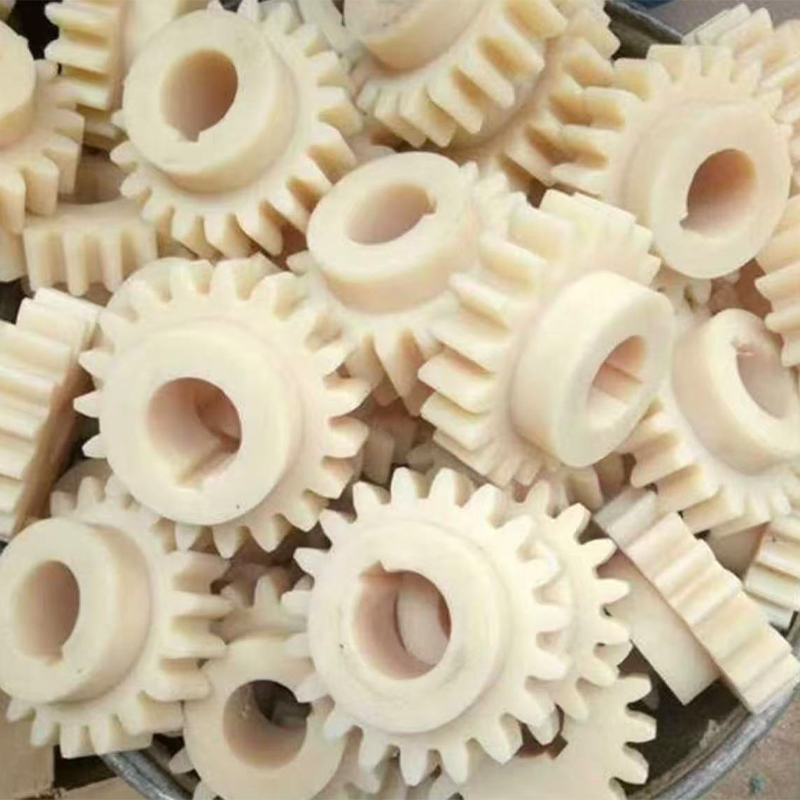
Döküm parçalar ana yüzeyi kopyalar, böylece bitirme işlemleri master'ın kalitesiyle başlar. Zımparalamayı, astarlamayı ve boyamayı iyi kabul ederler ve kalıba doku yerleştirilebilir. Belirli alanlar için boyama ile birleştirilebilen, dökümden önce reçineye renk de eklenebilir.
| Temel malzeme | Ortak yüzeyler | İzlenecek noktalar |
|---|---|---|
| Baskılı reçine | Zımparalama, astarlama, boyama, parlatma | Katman çizgileri, destek işaretleri, astar yapışması |
| Baskılı naylon | Kumlama, boyama, boyama | Gözenekli yüzey, renk bütünlüğü |
| İşlenmiş alüminyum | Boncuk patlatma, anodizing, painting | Maskeleme iplikleri, kaplama kalınlığı |
| İşlenmiş çelik | Patlatma, kaplama, kaplama | Korozyona karşı koruma, kenar kaplama |
| Şeffaf akrilik | Parlatma, clear coating | Çizikler, solvent hassasiyeti |
| Dökme poliüretan | Zımparalama, boyama, tekstüre etme | Ayırma hatları, kalıp ayırma artıkları |
Bir parça, metal bir parça gibi malzemeleri plastik bir muhafaza içinde birleştiriyorsa, bunu bitirme ekibine önceden bildirin. Farklı malzemeler farklı hazırlıklara ihtiyaç duyabilir ve birine uygun kaplamalar diğerine zarar verebilir. Hangi yüzeylerin plastik, hangi yüzeylerin metal olduğuna dair kısa bir çizim notu çoğu zaman ihtiyaç duyulan tek şeydir.
Temel malzemeyle başlayın çünkü yapıştırma, hazırlama ve bitirme seçeneklerinin tamamı buna bağlıdır.
Yüzey İşlem Hizmetlerinde Uygulamalar ve Seçim Noktaları
Yüzey bitirme işlemi hemen hemen her ürün kategorisinde karşımıza çıkar ancak bitirme işleminin nedeni uygulamaya göre değişir. Tıbbi cihaz muhafazasının temizlenebilir yüzeylere, robotik kabuğun çizilmeye karşı dayanıklılığa ve tüketici elektroniği numunesinin ikna edici bir görünüme ve hisse ihtiyacı vardır. Aşağıdaki iki sütun, ortak uygulamaları seçimi yönlendiren noktalarla eşleştirir.
Tipik uygulama alanları
| Kontrol edilecek seçim noktaları
|
Her bitişin uyma eğiliminde olduğu yer
Aşağıdaki dağılım grafiği, genel kaplama seçeneklerini, ne kadar iyi göründükleri ve hissettikleri ile aşınmaya ne kadar iyi direndiklerine göre sıralamaktadır. Bu bir test sonucu değil, tartışmayı yönlendirmeyi amaçlayan editoryal bir illüstrasyondur. Bunu bir sıralamadan ziyade bir takas haritası olarak okuyun.
Dağılım grafiği, her ihtiyaç için sağ üst köşede hiçbir bitişin bulunmadığını gösterir; bu nedenle seçim, ödünleşimleri içerir. Eloksal, kaplama ve toz kaplama üst yarıda kümelenir çünkü daha dar bir temel malzeme grubuna uygulansalar da daha sert veya daha dayanıklı bir yüzey eklerler. Boyama, aşınma açısından ortada, görünüm açısından ise sağda yer alır; bu da renk esnekliğindeki gücünü ve plastik, reçine ve metal parçalara uygunluğunu yansıtır. Parlatma ve yumuşak dokunuşlu kaplamalar, aşınma direncinden ziyade hissi ve görünümü ön plana çıkarır, bu nedenle sergilenen ve kullanılan parçalara ağır yüklü olanlardan daha iyi uyum sağlar. Jiaheng'in boyama ve yüzey işleme hizmeti tarafından desteklenen bir proje için bu harita, önceliğin görünüm mü, dayanıklılık mı yoksa her ikisinin dengesi mi olduğu konusundaki konuşma için yararlı bir başlangıç noktasıdır.
Görünümün mü yoksa aşınma direncinin mi daha önemli olduğuna karar verin ve tedarikçinin malzemenize uygun kaplamalar önermesine izin verin.
Ayrıntılı Karşılaştırma: Boyama, Eloksal, Toz Boya ve Boncuk Püskürtme
Alıcılar hangi kaplamayı kullanacaklarını sorduklarında genellikle bu dördü arasından seçim yapıyorlar. Bazı kullanımlarda örtüşürler, bazılarında ise keskin bir şekilde ayrılırlar; bu nedenle yan yana bakmak faydalı olacaktır. Aşağıdaki tablo temel farklılıkları basit terimlerle özetlemektedir.
| Faktör | Boyama | Eloksal | Toz kaplama | Boncuk patlatma |
|---|---|---|---|---|
| Temel malzemes | Plastik, reçine, metal | Alüminyum alaşımları mainly | Metal, esas olarak çelik ve alüminyum | Metal ve bazı plastikler |
| Renk seçenekleri | Çok geniş, renk uyumu mümkün | Sınırlı boyalı aralık | Geniş aralık | Yok, doğal malzeme tonu |
| Aşınma direnci | Orta, sisteme bağlı | Yüksek yüzey sertliği | İyi, dayanıklı katman | Düşük, yalnızca doku |
| Boyutsal etki | İnce bir katman ekler | Hafif büyüme ve yüzey değişikliği | Daha kalın bir katman ekler | Küçük miktarlardaki malzemeyi kaldırır |
| Görünüm | Mat, saten, parlak, yumuşak dokunuşlu | Saten metalik | Düzgün, hafif dokulu | İnce mat |
| Tipik kullanım | Prototipler, markalı ürünler, muhafazalar | Alüminyum muhafazalar, kaplama | Çerçeveler, braketler, muhafazalar | Birleşik yüzey, ön işlem |
Boyama en esnek yoldur çünkü plastik, reçine ve metal üzerinde işe yarar ve renk bir referansla eşleştirilebilmektedir. Sınırlaması, aşınma direncinin kaplama sistemine ve parçanın nasıl kullanıldığına bağlı olmasıdır. Eloksal, işlenecek veya çizilecek alüminyum için güçlü bir seçenektir ancak uygun alaşımlarla sınırlıdır ve daha dar bir renk aralığı sunar. Toz kaplama, metal üzerinde ince detaylı parçalardan ziyade çerçevelere ve muhafazalara uygun daha kalın, dayanıklı bir katman oluşturma eğilimindedir. Boncuk püskürtme, bir kaplamadan çok bir doku ve hazırlık aşamasıdır ve sıklıkla başka bir son işlemle birleştirilir.
Her adımın ne kadar çaba gerektirdiği
Bitişleri karşılaştırmanın başka bir yolu da içerdikleri çabadır. Daha fazla adım genellikle daha fazla zaman ve daha fazla işlem anlamına gelir. Aşağıdaki sütun grafiği, ortak adımlar için göreceli bir efor endeksini göstermektedir. Açıklayıcıdır ve bir projeden alıntı yapmak yerine planlama modellerini açıklamayı amaçlamaktadır.
Sütun grafiği, çapak alma ve boncuk püskürtmenin efor ölçeğinin alt ucunda yer aldığını göstermektedir; bu nedenle bunlar, işlenmiş parçalar için yaygın varsayılan adımlardır. Zımparalama ve astarlama, dikkatli el işçiliği ve kuruma süresi gerektirdiğinden gözle görülür şekilde artar ve ardından gelen her şeyi ayarlar. Tek renkli boyama, bu hazırlığın üzerine kaplama ve kürlemeyi ekler. Çok renkli maskeleme boyama en yüksek çabayı gösterir çünkü her rengin kendi maskeleme, uygulama ve kürleme döngüsüne ihtiyacı vardır. Yüksek parlaklığa kadar cilalama da üst sıralarda yer alır çünkü daha ince aşındırıcılarla hastanın ilerlemesini gerektirir. Tahmin edilebilir bir program isteyen müşteriler, bir tasarımın hangi bölümlerinin gerçekten birinci sınıf son işlemlere ihtiyaç duyduğuna ve hangilerinin daha basit bir işleme ihtiyaç duyabileceğine karar vermek için bu modeli kullanabilir.
Boyama en esnek kaplamadır, anotlama ve toz kaplama metale dayanıklılık katar ve doku veya hazırlık olarak püskürtme işleri yapılır.
Sonlandırma için Tasarım: Toleranslar, Kenarlar ve Maskeleme
İyi bitirmeler çizim aşamasında başlar. Toleranslar, kenarlar ve maskelemeyle ilgili birkaç küçük karar, revizyonları kurtarabilir ve bitmiş parçayı spesifikasyon dahilinde tutabilir. Aşağıdaki noktalar, yüzey bitirme üreticisinin en sık gündeme getirdiği noktalardır.
Kaplama kalınlığına izin verin
Kaplamalar kalınlık katar ve miktar işleme göre değişir. Genel bir kılavuz olarak, boya sistemleri genellikle astar, renk ve şeffaf katmanlara birkaç on mikron eklerken, anotlama, oksit katmanı oluştukça yüzeyi ve boyutları hafifçe değiştirir. Pres bağlantılarında, dişlerde, kayan yüzeylerde ve yatak yuvalarında küçük birikmeler bile önemli olabilir. Bu yüzleri maskeli olarak işaretleyin veya tedarikçiye bunları kaplamasız tutmasını söyleyin.
Kenarlara ve köşelere bilinçli davranın
Keskin kenarlar kaplamalar için zayıf noktalardır çünkü boya köşelerden incelmeye ve önce kırılmaya eğilimlidir. Küçük bir yarıçap veya kenar kırılması kapsama alanını artırır ve parçaların taşınmasını daha güvenli hale getirir. Görünüm için keskin kenarlara ihtiyacınız varsa, yüzeyi korurken bunları nasıl koruyacağınızı tartışın.
Maskeleme ve çok renkli alanları planlayın
Maskeleme, bitmiş alanları dokunulmamış alanlardan ayırır, ancak sınırlar tasarımdaki doğal basamakları veya olukları takip ettiğinde iyi çalışır. Düz, işaretsiz bir yüzeydeki renk kırılmasının temizlenmesi daha zordur. Tasarım iki renk gerektiriyorsa, sınıra küçük bir oyuk veya basamak eklemek, bitirme ekibine takip edecek net bir çizgi sağlar.
Çizimde neyin önemli olduğunu belirtin
- Standart renk kodu veya fiziksel örnek gibi renk referansı.
- Parlaklık seviyesi: mat, saten veya parlak.
- Kaplamasız veya maskelenmiş kalması gereken yüzeyler.
- İlgili olduğu yerde doku yönü veya deseni.
- Logolar, işaretler veya etiketler ve bunların yerleşimi.
- Bitirdikten sonra ölçülmesi gereken kritik boyutlar.
Renk, farklı ışık altında farklı göründüğü için anlaşmazlığa neden olma olasılığı en yüksek olan öğedir. Fiziksel bir örnek, dijital bir tanımlamanın önüne geçer ve her ikisinin de aynı ışık kaynağı altında görüntülenmesi sürprizleri önler. Basılı kapak ve işlenmiş taban gibi farklı işlemlerle oluşturulan parçalarda bir rengin eşleşmesi gerekiyorsa, bitirme planının ayarlanabilmesi için bunu önceden tartışın.
Uyum ve görünüm sorunlarını önlemek için kaplama kalınlığını planlayın, kenarları yumuşatın ve çizim üzerinde maskelenmiş alanları tanımlayın.
Kalite Kontrol ve Yaygın Son İşlem Kusurları
Bitirme kalitesi aletlerle olduğu kadar gözle ve elle de değerlendirilir. Güvenilir bir tedarikçi yalnızca son aşamayı değil, her aşamayı kontrol eder ve karşılaştırma yapmak üzere bir referans numunesi tutar. Aşağıdaki tabloda en sık görülen kusurlar ve bunların genellikle nasıl önlendiği listelenmektedir.
| Kusur | Tipik neden | Önleme |
|---|---|---|
| Portakal kabuğu dokusu | Püskürtme koşulları veya kaplama kalınlığı dengelenmemiş | Uygulamayı kontrol edin ve uygun akışa izin verin |
| Balıkgözü veya kraterler | Yağ, silikon veya toz kirliliği | Kapsamlı temizlik ve yağdan arındırma |
| Koşuyor ve sarkıyor | Tek geçişte çok fazla kaplama uygulandı | Kontrollü flaş süresine sahip daha ince katlar |
| Soyulma veya zayıf yapışma | Kötü hazırlık veya uyumsuz astar | Doğru zımparalama, temizleme ve astar seçimi |
| Renk uyuşmazlığı | Farklı ışık, toplu veya alt tabaka rengi | Referans örneklerini ve ortak aydınlatmayı kullanın |
| Görünür katman çizgileri veya araç işaretleri | Kaplama öncesi yetersiz zımparalama | Astar öncesi hazırlığı uzatın |
| Düzensiz patlatılmış doku | Tutarsız ortam, basınç veya açı | Ayarları standartlaştırın ve tüm yüzeyi kaplayın |
Denetim genellikle standart aydınlatma altındaki görünümü, parlaklık seviyesini, renk tutarlılığını, kaplama kapsamını ve kritik boyutları kapsar. Partiler için, genellikle geri kalanlar tamamlanmadan ilk numune onaylanır, bu da sorunun her parçada tekrarlanmasını önler. Projenizin katı görünüm standartları varsa, tedarikçiden kabul edilebilir varyasyonu nasıl değerlendirdiğini açıklamasını isteyin ve yazılı bir referans üzerinde anlaşın.
Ambalaj da kaliteye aittir. Yeni bitmiş yüzeyler temasla işaretlenebilir, böylece parçalar normalde ayrılır, sarılır ve taşıma sırasında korunmaları için desteklenir. Bazı kaplamalar fırından çıktıktan sonra bir süre daha sertleşmeye devam eder, bu nedenle ilk günlerde nazik bir şekilde kullanılması yardımcı olur.
İlk numuneyi yazılı bir referansla onaylayın, çünkü çoğu görünüm anlaşmazlığı belirsiz beklentilerden kaynaklanır.
Bitmiş Parçaların Bakımı ve Bakımı
Bir yüzey, makul bir şekilde temizlendiğinde ve saklandığında daha uzun süre dayanır. Bakım önerileri yüzey türüne göre farklılık gösterir ancak temel alışkanlıklar ortaktır: yumuşak temizleyiciler kullanın, aşındırıcı pedlerden kaçının ve bu koşullar için tasarlanmadığı sürece parçaları ısıdan ve güçlü solventlerden uzak tutun.
| Bitiş type | Temizlik | Kaçının | Notlar |
|---|---|---|---|
| Boyalı yüzey | Yumuşak sabun ve su ile yumuşak bir bez | Aşındırıcı pedler ve güçlü solventler | Küçük talaşlar için rötuş mümkündür |
| Yumuşak dokunuş coating | Nemli bez, hafif silme | Yağlar, el kremleri ve alkol ağırlıklı mendiller | Sık kullanımla aşınmayı daha hızlı gösterebilir |
| Eloksallı alüminyum | Hafif deterjan ve su | Güçlü alkali temizleyiciler | Boyalı renkler güçlü güneş ışığı altında solabilir |
| Cilalı veya şeffaf yüzey | Tüy bırakmayan mikrofiber bez | Sert bir bezle kuru silme | Çizilmeleri önlemek için ayrı sarın |
| Püskürtülmüş metal | Hafif temizleyici ve yumuşak fırça | Zamanla yağlı kullanım | Çıplak yüzeylerde parmak izleri görünebilir |
| Kaplama veya toz boyalı | Nemli bez | Katmanı kıran kazıma araçları | Açıkta kalan kenarları koruyun |
Depolama ve taşıma alışkanlıkları
- Parçaları kuru ve ılımlı bir ortamda, doğrudan güneş ışığından ve ısı kaynaklarından uzakta saklayın.
- Bitmiş parçaları yumuşak ambalajlarla ayırın, asla doğrudan kozmetik yüzeylerin üzerine istiflemeyin.
- Parmak izlerini önlemek için cilalı, şeffaf veya koyu parlak parçaları monte ederken temiz eldivenler giyin.
- Gelecekteki partilerin güvenilir şekilde eşleştirilebilmesi için yedek bir numune veya renk referansı bulundurun.
- Tekrarlanan siparişler için renk kodunu, proses rotasını ve tedarikçi notlarını kaydedin.
Rötuş, sıklıkla kullanılan prototipler için pratik bir gerçekliktir. Boyalı parçalar üzerindeki küçük talaşlar genellikle uygun boyayla onarılabilirken, eloksallı veya kaplamalı parçalardaki çiziklerin gizlenmesi daha zordur. Bir parça zorlu bir ortamda kullanılacaksa, tedarikçinin buna uygun bir kaplama sistemi önerebilmesi için teklif aşamasında amaçlanan aşınmayı tartışın.
Nazik temizleme, dikkatli saklama ve kayıtlı renk referansı, bitmiş parçaların zaman içinde tutarlı görünmesini sağlar.
Bir Yüzey İşlem Üreticisi ve Tedarikçisiyle Çalışmak
Bitirme genellikle bir parçanın fotoğraflanması, test edilmesi veya gönderilmesinden önceki son adımdır ve bu da onu sürprizler için stresli bir yer haline getirir. Yetenekli bir yüzey bitirme tedarikçisi, soruları erken sorarak ve yanıtları belgeleyerek süreci öngörülebilir hale getirir. Bunlar her adaya sorulabilecek yararlı sorulardır.
- Rutin olarak hangi temel malzemeleri ve parça boyutlarını tamamlıyorsunuz ve hangi son işlemler şirket içinde yapılıyor?
- Boyama veya kaplama öncesinde yüzeyi nasıl hazırlıyorsunuz?
- Fiziksel bir örnekten bir rengi eşleştirebilir misiniz ve eşleşmeyi nasıl doğrularsınız?
- Maskelemeyi, çok renkli parçaları ve logoları nasıl hallediyorsunuz?
- Neyi denetliyorsunuz ve bir parti için ilk numune onayını nasıl ele alıyorsunuz?
- Son işlem, parçayı üreten baskı, işleme veya döküm ile koordine edilebilir mi?
Son soru, entegre bir yaklaşımın nerede işe yaradığıdır. Zhejiang Jiaheng Akıllı Ekipman İmalatı Co., Ltd., şirket içi tasarım ekibi ve tek noktadan iş akışıyla OEM ve ODM üreticisi olarak çalışmaktadır. Hizmetleri reçine, naylon ve metalde 3D baskıyı, gelişmiş işlemeyi, verimli küçük seri üretim için silikon kalıp kopyalamayı ve ürün görünümünü iyileştiren boyama gibi yüzey işlemlerini kapsamaktadır. Parça ve kaplaması tek bir platformda işlendiğinden, tedarikçi parçanın nasıl yapıldığını bilir ve yüzeyi buna göre hazırlayabilir; bu da adımlar arasındaki yeniden çalışmayı azaltır.
Yararlı bir soruşturma nasıl hazırlanır?
- Kozmetik yüzleri, maskelenmiş alanları ve kritik boyutları işaretleyen bir 3B model ve çizim.
- Temel malzeme ve parçanın nasıl yapıldığı (baskılı, makinede işlenmiş veya dökülmüş gibi).
- Bir renk kodu veya fiziksel numunenin yanı sıra hedef parlaklık düzeyi ve doku.
- Miktar, teslimat aralığı ve paketleme gereksinimleri.
- Parçanın nasıl kullanılacağı, işleneceği veya sergileneceği hakkında kısa bir not.
Bu bilgiyle tedarikçi, ilk yanıtta bir bitirme rotası önerebilir ve maskeleme gerektiren dar toleranslı bir delik gibi riskleri işaretleyebilir. Ayrıca daha sonra bir şeyin ayarlanması gerekiyorsa her iki tarafa da ortak bir referans sağlar. Tekrarlanan siparişler için, aynı tedarikçiyi ve aynı yazılı spesifikasyonu korumak, partiler arasında tutarlı görünümü korumanın en basit yoludur.
Son işlemi parçanın nasıl yapıldığıyla koordine eden bir tedarikçi seçin ve onlara renk, parlaklık ve maskelenmiş alanlar için net hedefler verin.
Jiaheng Yüzey İşlem Hizmetlerini Keşfedin
Parçalarınız boyamaya, renklendirmeye veya diğer yüzey çalışmalarına hazırsa, mevcut seçenekleri ve proje sürecini özel sayfada inceleyebilirsiniz. Yüzey İşlem Hizmetleri Jiaheng'den. Ekip, OEM ve ODM projelerini destekliyor ve baskı, işleme ve silikon kalıp çoğaltma ile son işlemleri tek bir platformda koordine edebiliyor.
Jiaheng ekibiyle bir görüşme başlatmak için parça dosyalarınızı, renk referansınızı ve kaplama gereksinimlerinizi gönderin.
Yüzey İşlem Hizmetleri SSS
Yüzey bitirme hizmetleri nelerdir?Yüzey bitirme hizmetleri, bir parçanın görünümünü, hissini veya dayanıklılığını iyileştirmek için yapıldıktan sonra uygulanan işlemlerdir. Çapak alma, zımparalama, patlatma, cilalama, boyama, eloksal ve kaplamayı içerir. Bir yüzey bitirme üreticisi genellikle birkaç adımı birleştirir ve bunları temel malzemeye ve parçanın amaçlanan kullanımına uyarlar. |
Fotoğrafı çekilecek veya müşterilere gösterilecek bir prototip için hangi yüzey kaplaması uygundur?Boyama is a common choice because it allows color matching and gloss control on plastic, resin and metal parts. Good preparation, including sanding and primer, matters as much as the color coat. For clear parts, polishing is often used. The right answer depends on the material and the look you want to present. |
3D baskılı parçalar boyanabilir ve cilalanabilir mi?Evet. Baskılı reçine ve naylon parçalar genellikle zımparalanır, astarlanır ve boyanır; naylon da kumlanabilir veya boyanabilir. Baskılı yüzeyler katman çizgileri gösterebildiği için hazırlık aşaması önemlidir. Baskıyı da üstlenen bir tedarikçi, yüzeyi bu süreci göz önünde bulundurarak hazırlayabilir. |
Yüzey bitirme işlemi parça boyutlarını değiştirir mi?Bu olabilir. Kaplamalar ince bir katman ekler, anotlama yüzeyi hafifçe değiştirir ve püskürtme veya cilalama az miktarda malzemeyi ortadan kaldırır. Geçmeler, dişler veya kayan yüzeyler için, tedarikçiye hangi yüzlerin maskelenebilmesi veya ayarlanabilmesi için tolerans dahilinde kalması gerektiğini söyleyin. Genel rehberlik, bitirme sonrasında kritik boyutların onaylanmasıdır. |
Eloksal ve boyama arasındaki fark nedir?Eloksal builds a hard oxide layer on aluminum and offers a limited range of dyed colors. Painting applies a coating that can be used on plastic, resin and metal and supports a wide color range. Anodizing tends to suit aluminum housings with handling wear, while painting suits flexible color and branding needs. |
Rengin referansımla eşleştiğinden nasıl emin olabilirim?Standart bir renk kodu veya fiziksel bir örnek sağlayın ve tedarikçiden aynı ışık altında karşılaştırma yapmasını isteyin. Tüm parti tamamlanmadan önce ilk numune onayı, farklılıkların erken tespit edilmesine yardımcı olur. Renk farklı temel malzemelerde farklı görünebilir; bu nedenle parçaların birden fazla malzemeden yapılıp yapılmadığını belirtin. |
Son işlem işleme, baskı veya vakumlu döküm ile birleştirilebilir mi?Evet ve bunları birleştirmek çoğu zaman pratiktir. Yapımı ve son işlemleri gerçekleştiren bir tedarikçi, parça hakkında tam bilgi sahibi olarak yüzeyleri hazırlayabilir ve maskelemeyi planlayabilir. Jiaheng, projeyi tek bir iş akışında tutan tek bir platformda baskı, işleme, silikon kalıp çoğaltma ve yüzey işlemlerini sunuyor. |
Yüzey bitirme teklifi talep ederken neleri dahil etmeliyim?3B modeli veya çizimi, temel malzemeyi, miktarı, renk referansını, parlaklık düzeyini, dokuyu, maskelenmiş alanları ve kritik boyutları ekleyin. Parçanın nasıl kullanılacağına ve ne zaman ihtiyacınız olduğuna dair kısa bir not ekleyin. Tam bilgi, ilk yanıtı kısaltır ve daha sonra yapılacak değişiklikleri azaltır. |
Net renk hedefleri, tanımlanmış maskelenmiş alanlar ve pürüzsüz hazırlanmış bir yüzey, beklentileri karşılayan bir yüzeyin anahtarıdır.
İletişim Bilgileri
-

zjjh@jiahzn.cn
-

+86-18936159957
-
+86-18966326325
EKLE
-

Bina 7, No. 188, Zha Wang Yolu Hongni Bölümü, Danghu Alt Bölgesi, Pinghu Şehri, Jiaxing Şehri, Zhejiang Eyaleti, Çin
Telif hakkı © 2026 by Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. OEM/ODM Entegre Akıllı Üretim Platformu Üreticileri
