- 3D Baskı Hizmetleri

- CNC İşleme Hizmetleri

- Vakumlu Döküm Hizmetleri

- Yüzey İşlem Hizmetleri

CNC İşleme Hizmetleri: Doğru Tedarikçi Nasıl Seçilir?
ne CNC İşleme Hizmetleri İçeride Teslim Edilir Entegre Akıllı Üretim Platformu
CNC işleme hizmetleri, malzemeyi bilgisayar kontrolü altında katı bir bloktan keserek dijital bir 3D modeli hassas bir fiziksel parçaya dönüştürür ve entegre bir akıllı üretim platformu, bu kesme adımını yönetilen tek bir iş akışında tasarım incelemesine, süreç planlamaya, incelemeye, yüzey bitirmeye ve teslimata bağlar. Mühendisler ve alıcılar için pratik değer basittir: daha az satıcı değişimi, daha net iletişim, daha fazla tekrarlanabilir parça kalitesi ve çizimden montajı ve test edilebilecek bir parçaya giden daha kısa bir yol. Parçalarınızın sıkı toleranslara, metal veya mühendislik plastiklerine veya ilk parçadan son parçaya kadar güvenilir tekrarlanabilirliğe ihtiyacı varsa, CNC işleme genellikle değerlendirilmeye değer ilk süreçtir.
CNC ifadesi bilgisayar sayısal kontrolü anlamına gelir. Bir takım tezgahı, genellikle CAD ve CAM yazılımından oluşturulan bir programı okur ve bir kesici takımı veya dönen bir iş parçasını programlanan eksenler boyunca hareket ettirir. Frezeleme, tornalama, delme, kılavuz çekme ve delik işleme işlemlerinin tümü manuel el çarkı ayarı yerine koordinat talimatları takip edilerek gerçekleştirilir. Genel işleme el kitaplarına ve yaygın olarak kullanılan üretim eğitimi referanslarına göre bu yaklaşım değerlidir çünkü aynı program tutarlı sonuçlarla tekrar tekrar çalıştırılabilir, bu da tekrarlanabilir üretimin temelidir.
Modern entegre akıllı üretim platformu, makinelerin üzerine dijital bir katman ekler. Fiyat teklifi verme, mühendislik incelemesi, planlama, işleme, inceleme ve nakliyeyi ayrı şirketler tarafından yürütülen ayrı işler olarak ele almak yerine platform, parça verilerini, revizyon geçmişini, süreç notlarını ve denetim sonuçlarını bağlantılı tek bir zincirde tutar. Alıcı bir model ve çizim yükler, üretilebilirlik geri bildirimi alır, planı onaylar ve ardından her aşamada işi takip eder. Tek duraklı üretim modelinin ardındaki fikir budur ve birçok satın alma ekibinin artık tek bir makine atölyesi yerine platform olarak çalışan bir CNC işleme tedarikçisi aramasının nedeni de budur.
Bu kılavuz, pratik yanıtlara ihtiyaç duyan ürün geliştiricileri, kaynak bulma yöneticileri ve operasyon ekipleri için yazılmıştır. Yaygın CNC işleme hizmetleri türlerini, makinelerin ve iş akışlarının nasıl yapılandırıldığını, bir sürecin bir uygulamayla nasıl eşleştirileceğini, CNC'nin diğer üretim rotalarıyla nasıl karşılaştırılacağını ve makinelerin ve bitmiş parçaların bakımının nasıl yapılacağını açıklar. Ayrıca, alıcıların bir CNC işleme üreticisine ilk kez başvurduklarında en sık sordukları soruları yanıtlayan bir sık sorulan sorular bölümü de bulunmaktadır.
Ayrıntılardan önce hızlı cevaplar
- Tipik uyum: Bir prototipten tekrarlanan partilere kadar metal veya mühendislik plastiğinden hassas bileşenler.
- Tipik güçlü yönler: boyutsal doğruluk, geniş malzeme seçimi, güçlü mekanik özellikler ve doğrudan makineden itibaren iyi yüzey kalitesi.
- Tipik sınırlar: derin iç boşluklar, kapalı içi boş şekiller ve çok ince desteklenmeyen duvarların kesilmesi, baskı veya dökümden daha zordur.
- Bir platform neden önemlidir: tasarım geri bildirimi, işleme, sonlandırma ve inceleme birbirine bağlı kalarak yanlış iletişimden kaynaklanan yeniden çalışmaları azaltır.
Bu makale boyunca CNC işleme hizmetleri terimi, bir müşterinin bir üreticiden aldığı eksiksiz teklifi ifade eder: mühendislik desteği, programlama, işleme, çapak alma, son işlem, inceleme ve paketleme. Yalnızca kesme adımını değil tüm zinciri anlamak, başarılı bir kaynak bulma projesini sinir bozucu bir projeden ayıran şeydir.
CNC işleme hizmeti, işleme, son işlem ve denetim tek bir entegre platformda birlikte yönetildiğinde en yüksek değeri sağlar.
Yaygın CNC İşleme Hizmetleri Türleri ve Özellikleri
CNC işleme tek bir işlem değil, bir işlemler ailesidir. Her tip malzemeyi farklı bir şekilde kaldırır ve her biri farklı bir parça geometrisine uygundur. Farklılıkları bilmek, bir CNC işleme tedarikçisinden fiyat teklifi talep ettiğinizde gereksiniminizi net bir şekilde tanımlamanıza ve önerilen sürecin çiziminiz için mantıklı olup olmadığına karar vermenize yardımcı olur.
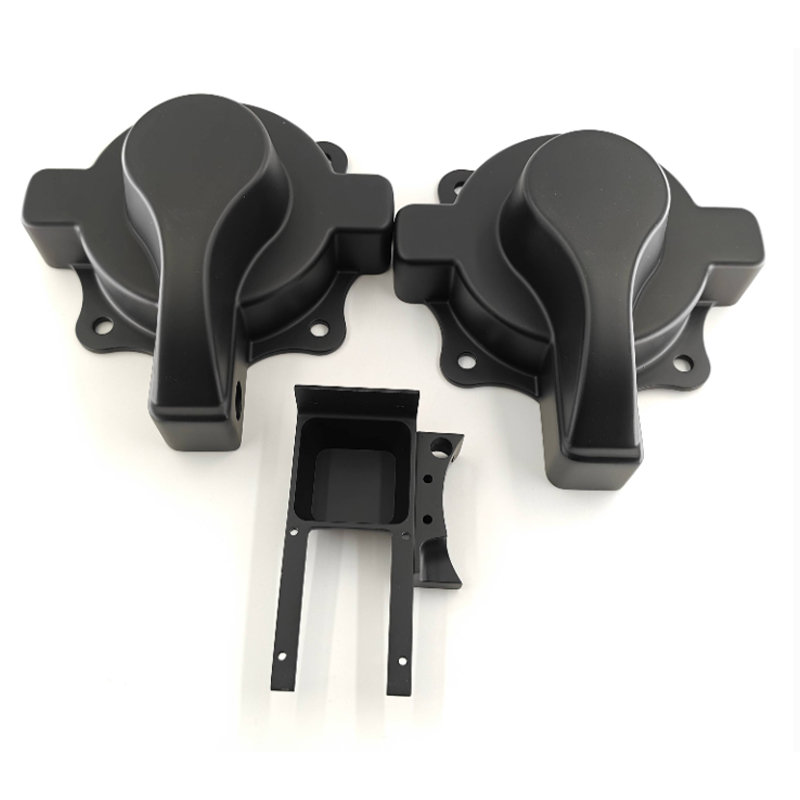
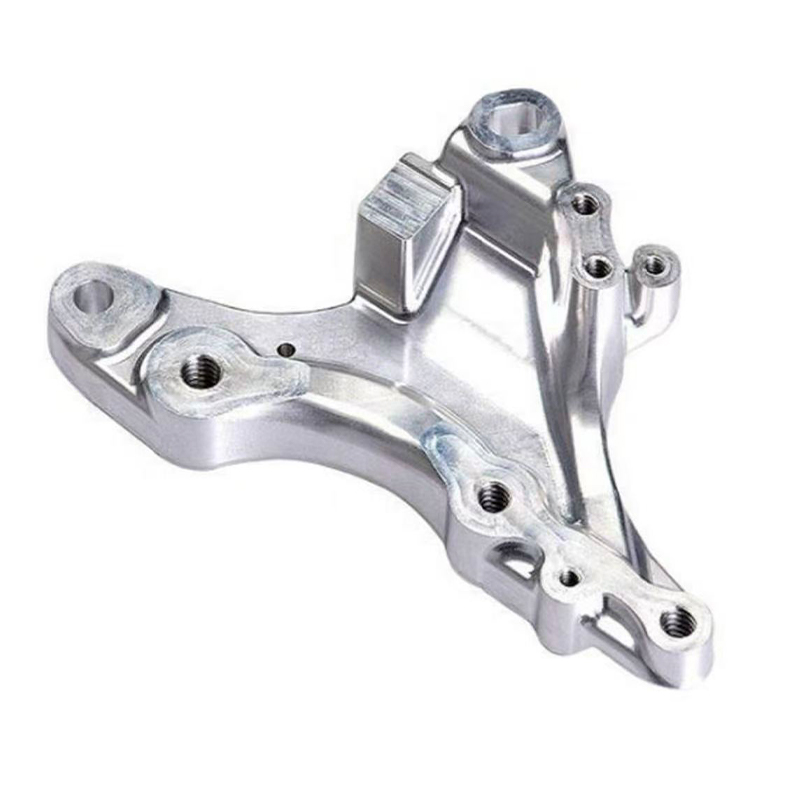
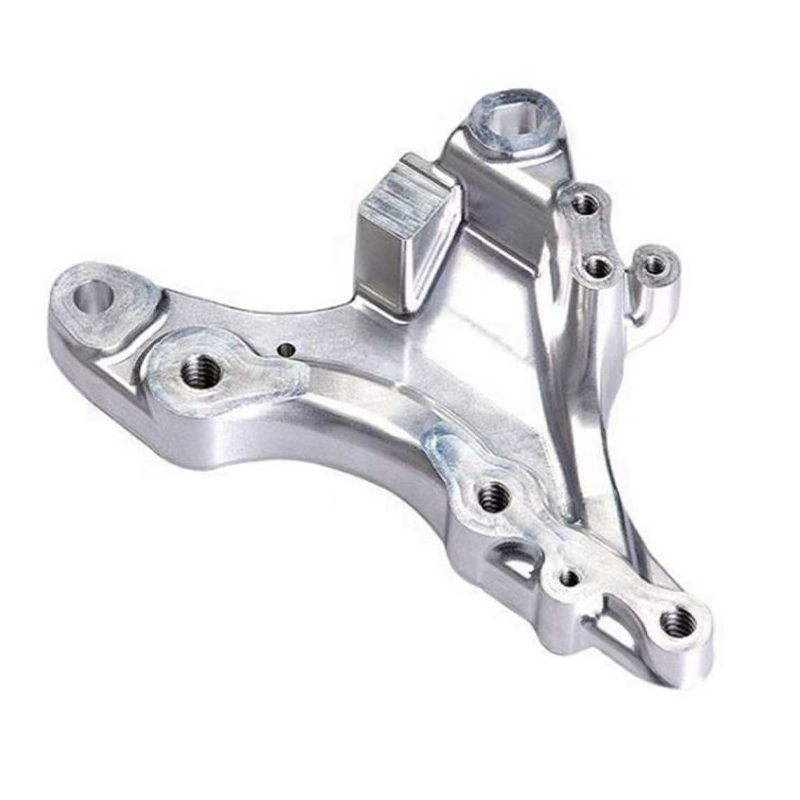
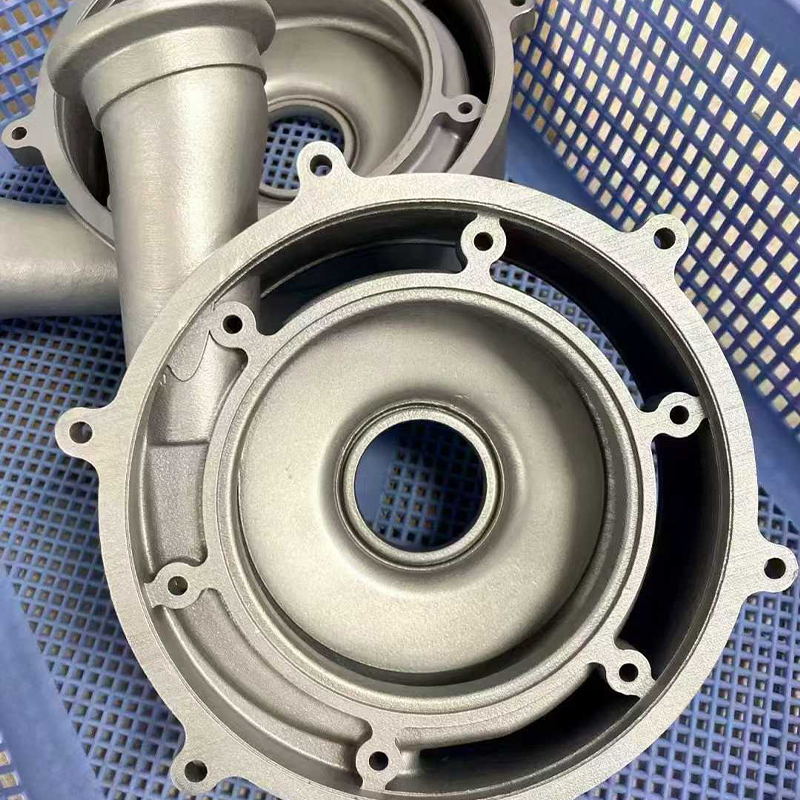
CNC frezeleme Dönen bir kesici, sabit veya indekslenmiş bir iş parçası üzerinde hareket eder. Muhafazalar, braketler ve plakalar üzerindeki düz yüzlere, ceplere, yuvalara, deliklere ve konturlu yüzeylere çok uygundur. CNC tornalama Sabit bir alet onu keserken iş parçası döner. Şaftlara, pimlere, burçlara, manşonlara ve diğer yuvarlak veya eksenel simetrik parçalara çok uygundur. Çok eksenli işleme Üç, dört veya beş eksen birlikte çalışarak takımın daha az kurulumda daha fazla yüze ulaşmasını sağlar. Karmaşık şekiller, pervaneler ve açılı özelliklere sahip parçalar için kullanışlıdır. Freze tornalama işleme Kombine bir makine tek bir kurulumda tornalama ve frezeleme yapar. Yeniden fikstürlemeyi azaltır ve tornalanmış ve frezelenmiş özellikler arasında eşmerkezliliğin korunmasına yardımcı olur. Delme ve kılavuz çekme Küçük hassas deliklerden dişli unsurlara kadar, genellikle frezeleme programlarıyla birleştirilen özel delik açma işlemleri. Taşlama ve bitirme kesimleri Standart kesme geçişi yeterli olmadığında düzlük, yuvarlaklık veya yüzey kalitesi için ince malzeme kaldırma.
CNC freze hizmetleri
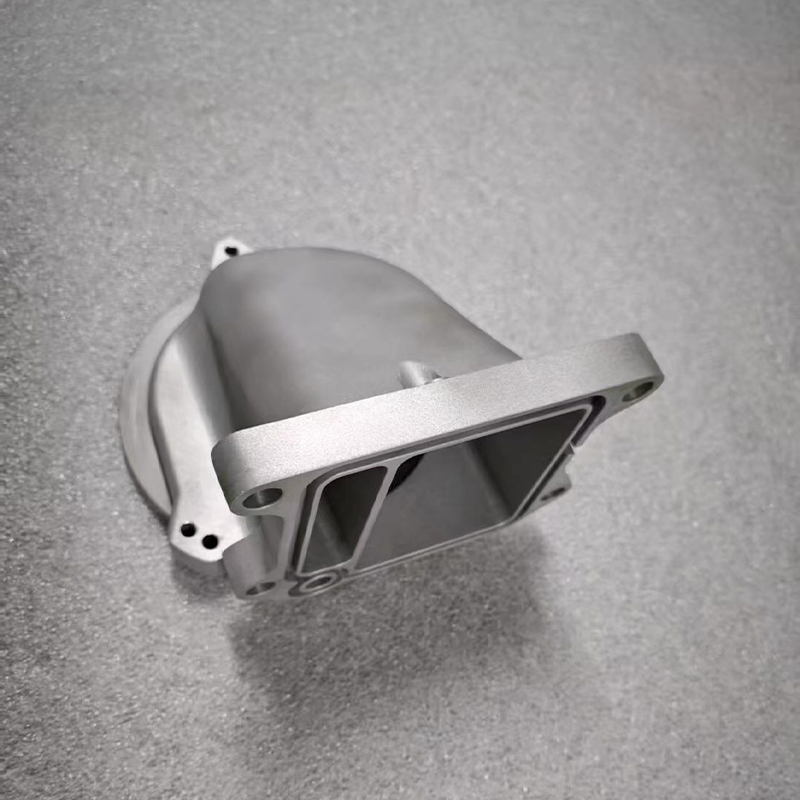
Frezeleme en çok talep edilen CNC işlemidir çünkü çoğu mekanik parça düz yüzeyler, cepler, delikler ve yuvalar içerir. Üç eksenli bir freze, takımı birçok plaka, kapak ve çerçeve için yeterli olan X, Y ve Z yönleri boyunca hareket ettirir. Bir parçanın birden fazla yüzünde özellikler bulunduğunda, operatör ya ikinci bir kurulumda parçayı yeniden kelepçeler ya da bir indeksleme fikstürü kullanır. Her ek kurulum küçük bir konumsal hata olasılığı ekler; bu nedenle kurulum sayısını planlamak, iyi süreç tasarımının önemli bir parçasıdır.
CNC torna hizmetleri
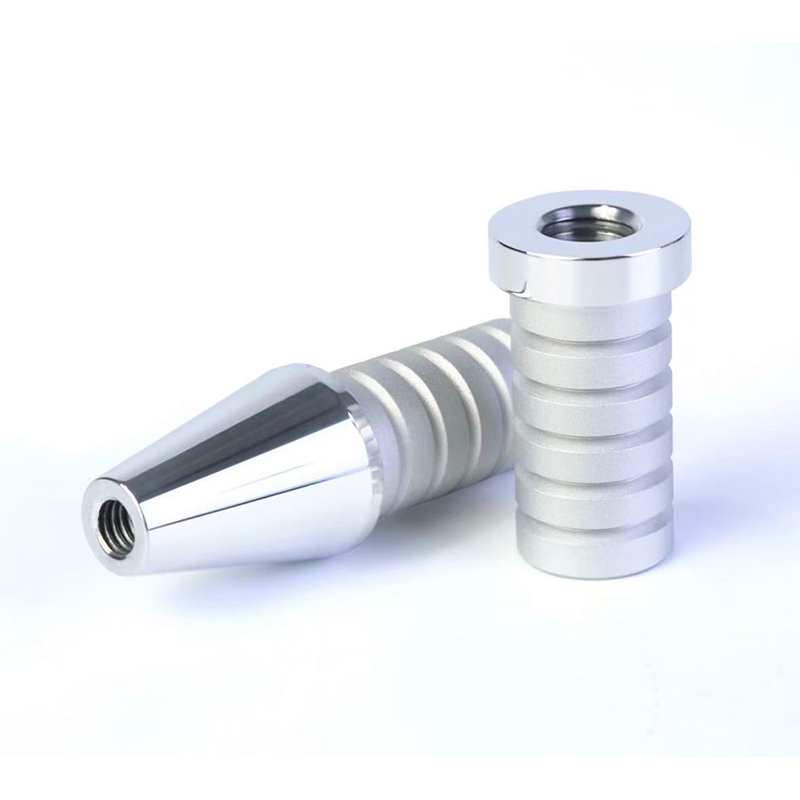
Tornalama, yuvarlak parçalar için doğal seçimdir. Bir torna, çubuğu veya işlenmemiş parçayı bir aynada tutar ve döndürürken, alet dış çapı, iç deliği, olukları ve dişleri şekillendirir. Dönme ekseni sabit olduğundan döndürülen özellikler eşmerkezli ve tutarlı olma eğilimindedir. Modern tornalama merkezlerindeki tahrikli takımlama, parçayı makineden çıkarmadan çapraz deliklerin ve düz yüzeylerin frezelenmesine de olanak tanır; bu nedenle tornalama ve frezeleme giderek daha fazla örtüşür.
Çok eksenli CNC işleme
Dört eksenli makineler bir eksen etrafında dönüş eklerken, beş eksenli makineler iki eksen etrafında dönüş ekler. Başlıca avantajı erişimdir: takım, tek bir bağlama işleminde iş parçasına birçok açıdan yaklaşabilir. Bu, kullanımı azaltır, özellikten özelliğe konumlandırmayı iyileştirir ve daha az sapan daha kısa takımlara olanak tanır. Buradaki değiş tokuş, programlama ve simülasyonun daha fazla dikkat gerektirmesidir, çünkü hareketli eksen sayısı arttıkça çarpışma kontrolü daha zorlu hale gelir.
| Hizmet türü | Tipik parçalar | Ana avantaj | Ana husus |
|---|---|---|---|
| CNC frezeleme | Muhafazalar, plakalar, braketler, demirbaşlar | Birçok geometri için esnek | Çok yüzlü parçalar için daha fazla kurulum |
| CNC tornalama | Şaftlar, pimler, burçlar, halkalar | Yuvarlak parçalarda güçlü eşmerkezlilik | Yuvarlak olmayan şekiller için sınırlıdır |
| Çok eksenli işleme | Karmaşık muhafazalar, pervaneler, tıbbi ve havacılık tarzı parçalar | Daha az kurulum ve daha iyi erişim | Daha fazla programlama ve doğrulama çabası |
| Freze tornalama işleme | Tornalanmış ve frezelenmiş özelliklere sahip parçalar | Karışık özellikler için tek bağlama | Uygun parça boyutuna ve çubuk stoğuna ihtiyaç var |
| Taşlama ve ince bitirme | Hassas geçmeler, sızdırmazlık yüzeyleri | Daha sıkı düzlük ve yüzey kontrolü | İşlem adımı ve işleme eklendi |
Birçok proje bu hizmetlerden birden fazlasını sırayla kullanır. Tipik bir örnek, frezelenmiş düz yüzeyler, çapraz delikler açılmış, çapak alma ve yüzey işlemi uygulanan tornalanmış bir şafttır. Tüm bu adımlar tek bir üretici tarafından entegre bir platformda ele alındığında, parça her aşamada yeniden fiyatlandırılmadan veya yeniden açıklanmadan ham stoktan son muayeneye kadar takip edilir.
Önce parça geometrisine göre CNC işlemini seçin: prizmatik şekiller için frezeleme, yuvarlak parçalar için tornalama ve karmaşık erişim için çok eksenli.
CNC İşleme Nasıl Çalışır: Prensipler ve Makine Yapısı
Temel prensibi anlamak, bir alıntıyı okumanıza, süreç planını yorumlamanıza ve daha iyi sorular sormanıza yardımcı olur. CNC işleme tekrarlanabilir bir zinciri takip eder: Bir CAD modeli şekli tanımlar, CAM yazılımı şekli takım yollarına dönüştürür, bir son işlemci bu yolları makineye özel koda dönüştürür ve sensörler ve operatörler sonucu izlerken makine kodu çalıştırır.
CAD modelinden bitmiş parçaya
- Tasarım girişi: müşteri bir 3D model ve ideal olarak toleransları, malzemeleri, dişleri ve yüzey gereksinimlerini listeleyen bir 2D çizimi sağlar.
- Üretilebilirlik incelemesi: mühendisler duvar kalınlığını, iç köşe yarıçaplarını, delik derinliğini ve tolerans yığınını kontrol eder ve ardından ayarlamalar önerir.
- CAM programlama: takım yolları, kesici takımlar, hızlar, ilerlemeler ve fikstürleme ekranda planlanır ve simüle edilir.
- Kurulum ve ilk makale: operatör malzemeyi sıkıştırır, iş parçası ofsetlerini ve takım uzunluklarını ayarlar ve inceleme için ilk parçayı çalıştırır.
- Üretim çalışması: Proses içi kontroller takım aşınmasını ve boyutsal sapmayı izlerken program tekrar eder.
- Bitirme ve muayene: paketleme öncesinde çapak alma, yüzey işleme ve son ölçüm tamamlanır.
Çekirdek makine yapısı
Bir CNC takım tezgahı, kesme kuvvetlerini emen sert bir taban ve çerçeve etrafında inşa edilmiştir. Doğrusal kılavuzlar veya kutu yolları hareketli eksenleri taşırken vidalı miller veya doğrusal motorlar servo motor dönüşünü hassas harekete dönüştürür. Mil, kesici takımı veya bir torna tezgahında iş parçasını tutar ve döndürür. Bir takım değiştirici birden fazla takımı depolar, böylece farklı işlemler manuel müdahale olmadan yürütülebilir. Kontrolör programı yorumlar, eksenleri koordine eder ve kodlayıcılardan gelen geri bildirimleri yönetir. Soğutma sistemleri ısıyı kontrol eder ve talaşları kesme bölgesinden uzaklaştırır.
Mekanik elemanlar
| Kontrol ve destek elemanları
|
Bitmiş bir parçanın doğruluğu sadece makineye değil zincirin tamamına bağlıdır. İş milinin termal büyümesi, takım aşınması, fikstür stabilitesi ve hatta atölye sıcaklığının tümü sonucu etkiler. Yetenekli üreticiler bu değişkenleri ısınma rutinleri, takım ömrü sınırları, problama döngüleri ve proses içi denetim ile yönetir. Yaygın işleme uygulama kılavuzlarına göre bağlama yönteminin ve işlem sırasının planlanması çoğu zaman makinenin kendisinin seçilmesi kadar önemlidir.
Tipik bir projede çabanın nereye gittiği
Alıcılar bazen proje zamanının çoğunun metal kesmeye harcandığını varsayarlar. Gerçekte kesme iş akışının yalnızca bir parçasıdır. Tasarımın gözden geçirilmesi, programlanması, kurulumu, denetimi ve son işlemin birlikte yapılması, genellikle işleme adımının tek başına gerçekleştirilmesinden daha büyük bir çaba payı gerektirir. Aşağıdaki grafik, entegre bir iş akışı aracılığıyla işlenen tipik bir özel parçanın açıklayıcı dağılımını göstermektedir.
Grafik, ölçülen bir endüstri istatistiği değil, ortak proje modellerine dayanan editoryal bir illüstrasyondur ve gerçek oranlar parça karmaşıklığına göre değişir. Koordinasyonun neden iş mili süresi kadar önemli olduğunu göstermek için dahil edilmiştir. Bunu bir kıyaslama olarak değil, planlamaya yardımcı olarak okuyun.
En büyük tek dilimin nasıl işlemeye ait olduğuna dikkat edin, ancak yine de birleştirilmiş planlama ve doğrulama dilimleri bu dilime daha ağır basmaktadır.
Halka grafiği, işlemenin bu açıklayıcı projedeki toplam çabanın yaklaşık üçte birini temsil ettiğini, geri kalan üçte ikisinin ise inceleme, programlama, inceleme ve bitirme arasında paylaşıldığını göstermektedir. Bu dağıtım, bu adımları koordine eden bir platformun neden yalnızca kesme hızını optimize eden bir mağazaya göre gecikmeleri daha etkili bir şekilde azaltabileceğini açıklıyor. Tasarım incelemesi ve DFM'nin payı daha küçüktür, ancak burada alınan kararlar sonraki her dilimi etkiler, dolayısıyla bu aşamada küçük bir dikkat yatırımı, daha sonraki aşamalarda yeniden çalışmayı önleyebilir. Programlama ve kurulum önemli bir yer tutar çünkü dikkatli fikstürleme ve simülasyon hem parçayı hem de makineyi korur. Denetim ayrı bir dilimdir çünkü ölçüm sonradan akla gelen bir düşünce değil, planlı bir işlemdir. Kaplama ve paketleme, okuyuculara görünüm ve korumanın teslimatın bir parçası olduğunu hatırlatmak için kontrast renkte görünür. Programlarını beş dilimin tamamına göre planlayan ekipler genellikle teslimat sırasında daha az sürprizle karşılaşır.
Kesme işin yalnızca bir parçasıdır; bu nedenle bir CNC işleme tedarikçisini yalnızca makine sayısı açısından değil, tüm iş akışı açısından değerlendirin.
CNC İşlenmiş Parçalar için Malzemeler, Toleranslar ve Yüzey Seçenekleri
Malzeme seçimi bir CNC projesindeki en erken ve en önemli kararlardan biridir. Mukavemeti, ağırlığı, korozyon davranışını, işleme süresini, takım aşınmasını ve mevcut yüzey işlemlerini etkiler. Bilgili bir CNC işleme üreticisi, bir malzeme önermeden önce çalışma ortamı, yük, sıcaklık ve eşleşen parçalar hakkında sorular soracaktır.
Ortak metaller
- Alüminyum alaşımları: Verimli bir şekilde işlendikleri ve iyi bir güç-ağırlık oranı sundukları için muhafazalar, braketler ve ısı yayan parçalar için yaygın olarak kullanılır.
- Paslanmaz çelikler: ekipmanlarda, gıdayla temas eden ve denizcilik tarzı ortamlarda korozyon direnci ve sağlamlığı nedeniyle seçilir, ancak daha dikkatli kesme parametrelerine ihtiyaç duyarlar.
- Karbon ve alaşımlı çelikler: Mukavemet gerektiren ve ısıl işlem uygulanabilen şaftlar, dişliler ve yapısal parçalar için seçilir.
- Pirinç ve bakır alaşımları: elektriksel iletkenlik, yatak davranışı ve çekici görünüm açısından değerlidir.
- Titanyum alaşımları: Daha yavaş kesme ve daha yüksek takım talebi ile yüksek mukavemetin ve düşük ağırlığın önemli olduğu yerlerde kullanılır.
Yaygın mühendislik plastikleri
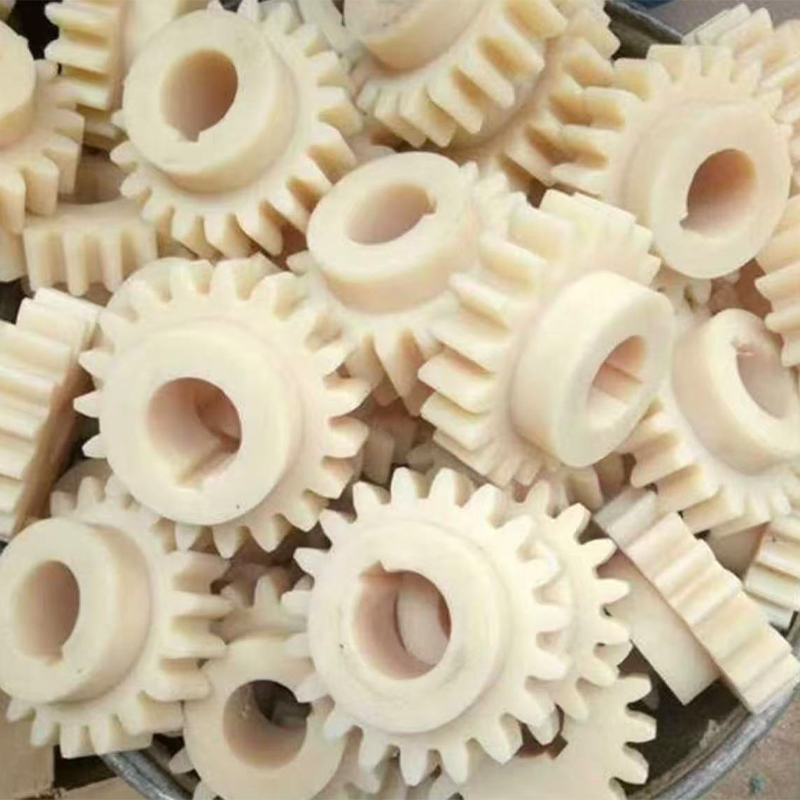
- POM (asetal): boyutsal olarak stabil ve düşük sürtünmeli olup dişliler, burçlar ve hassas kılavuzlar için popülerdir.
- Naylon: sağlam ve aşınmaya dayanıklı, silindirler, aşınma yastıkları ve yapısal plastik parçalar için uygundur.
- PEEK ve benzeri yüksek performanslı plastikler: Sıcaklık ve kimyasal direncin önemli olduğu yerlerde kullanılır.
- Akrilik ve polikarbonat: şeffaf kapaklar, ışık kılavuzları ve koruyucu paneller için seçilmiştir.
| Malzeme grubu | İşlenebilirlik | Tipik kullanım | Ortak sonlandırma seçenekleri |
|---|---|---|---|
| Alüminyum alaşımları | Genellikle kolay | Muhafazalar, çerçeveler, ısı emiciler | Eloksal, boncuk püskürtme, boyama |
| Paslanmaz çelikler | Orta ila zorlu | Korozyona dayanıklı bileşenler | Pasivasyon, parlatma, boncuk püskürtme |
| Alaşımlı çelikler | Orta | Şaftlar, dişliler, fikstürler | Isıl işlem, kaplama, kaplama |
| Pirinç ve bakır | Genel olarak iyi | Konektörler, bağlantı parçaları, dekoratif parçalar | Parlatma, kaplama |
| Mühendislik plastikleri | İyi, ısı kontrollü | İzolatörler, kılavuzlar, kapaklar | Buharla parlatma, boyama, dokulandırma |
Tolerans ve yüzey beklentileri
Genel işleme kılavuzu genellikle artı veya eksi 0,05 mm civarındaki bir toleransı standart CNC çalışması için ortak bir başlangıç noktası olarak ele alır; çizim, malzeme ve makine kurulumu bunları desteklediğinde daha sıkı değerler mümkündür. Daha dar toleranslar normalde daha dikkatli fikstürleme, inceleme ve bazen bitirme geçişleri gerektirir; bu nedenle yalnızca uyum ve işlev açısından gerçekten önemli olan boyutları sıkılaştırmak akıllıca olacaktır. Her boyutun kritik olarak işaretlenmesi, parçanın performansını artırmadan üretilmesini ve doğrulanmasını zorlaştırır.
Yüzey pürüzlülüğü takıma, ilerlemeye, malzemeye ve stratejiye bağlıdır. Yeni işlenmiş bir yüzey, dahili özellikler için kabul edilebilir ancak görünür yüzler için kabul edilmeyen ince takım izleri gösterebilir. Boncuk püskürtme, anotlama, boyama, cilalama veya kaplama gibi ikincil işlemler görünümü iyileştirebilir ve yüzeyi koruyabilir. Jiaheng, işleme ile birlikte boyama ve diğer yüzey işlemlerini de sunduğundan, müşteriler, ayrı bir son işlem tedarikçisini koordine etmek yerine, nihai görünümü aynı projenin parçası olarak belirleyebilirler.
Yalnızca uyum ve işlevin gerektirdiği durumlarda sıkı toleranslar belirtin ve malzemeyi ve kaplamayı çalışma ortamına uygun hale getirin.
Entegre Akıllı Üretim Platformu: İş Akışı Nasıl Yapılandırılıyor
Entegre akıllı üretim platformu, tasarım verilerinin, süreç planlarının, makine kapasitesinin, kalite kayıtlarının ve lojistiğin tek bir sistem ve tek bir ekip aracılığıyla yönetildiği bağlantılı bir üretim ortamıdır. Akıllı kelimesi tek bir cihazdan çok, bilginin akış biçimini ifade eder. Bir parça revizyonu değiştiğinde platform programı, denetim planını ve programı birlikte güncelleyerek bir ekibin güncelliğini kaybetmiş bir çizimle çalışma riskini azaltır.
Entegre bir platformun ana katmanları
- Müşteri arayüzü katmanı: dosya yükleme, gereksinim yakalama, fiyat teklifi geri bildirimi ve sipariş takibi.
- Mühendislik katmanı: üretilebilirlik incelemesi, süreç seçimi, CAM programlama ve simülasyon.
- Üretim katmanı: Mevcut kapasiteye göre planlanan CNC işleme, 3D baskı, silikon kalıp kopyalama ve montaj desteği.
- Kalite katmanı: ilk ürün denetimi, süreç içi kontroller, son ölçüm ve parça revizyonuyla bağlantılı kayıtlar.
- Bitirme ve teslimat katmanı: çapak alma, boyama ve yüzey işlemleri, paketleme ve sevkiyata hazırlık.
Bu yapıda CNC işleme, aynı mühendislik ve kalite temelini paylaşan çeşitli üretim yollarından biridir. Bir proje, biçimi ve uygunluğu doğrulamak için reçine veya naylon 3D baskılı prototip olarak başlayabilir, işlevi test etmek için CNC ile işlenmiş metal prototip olarak devam edebilir ve ardından küçük döküm parçaları partileri için silikon kalıp çoğaltma işlemine geçebilir. Her adım tek bir platformda yer aldığından çizimler ve notlar her yeni tedarikçi için yeniden yazılmak yerine projeyle birlikte seyahat eder.
B2B alıcıları için avantajlar
Mühendislik ekipleri için avantajlar
| Tedarik ekipleri için avantajlar
|
OEM ve ODM müşterileri için entegre bir yaklaşım özellikle faydalıdır. Bir OEM alıcısı genellikle bitmiş çizimler sağlar ve aslına uygun çoğaltma bekler; bu nedenle tekrarlanabilirlik ve dokümantasyon en önemli husustur. Bir ODM alıcısı bir konseptle veya kaba bir modelle başlayabilir ve üreticinin tasarım iyileştirmelerine katkıda bulunmasını bekleyebilir. Deneyimli bir tasarım ekibi, işleme kapasitesi ve tek çatı altında sonlandırmayı içeren bir platform, müşteriyi projeyi birkaç şirkete bölmeye zorlamadan her iki modele de hizmet verebilir.
Zhejiang Jiaheng Akıllı Ekipman İmalatı Co., Ltd. bir OEM ve ODM üreticisi olarak bu şekilde çalışmaktadır. Tasarım ekibi, müşteri fikirlerini pratik, çekici ürün tasarımlarına dönüştürüyor ve hizmetleri reçine, naylon ve metalde 3D baskıyı, gelişmiş işlemeyi, verimli küçük seri üretim için silikon kalıp kopyalamayı ve boyama gibi yüzey işlemlerini kapsıyor. Amaç, müşterilerin tasarımdan bitmiş ürüne tek bir platformda geçmesini sağlayarak iletişim zamanından tasarruf etmek ve koordinasyon çabasını azaltmaktır.
Entegre bir platform, tasarım, işleme, sonlandırma ve denetimi tek bir veri zincirinde tutar, bu da iletişim döngülerini kısaltır ve yeniden çalışmayı azaltır.
CNC İşleme Hizmetleri için Uygulamalar ve Seçim Noktaları
CNC işleme, zorlu malzemelerdeki hem prototipleri hem de üretim parçalarını işlediği için çok çeşitli endüstrilerde kullanılmaktadır. Bunu kullanma kararı ve belirtme şekliniz uygulamanın ihtiyaçlarına uygun olmalıdır. Aşağıdaki tablo, tipik uygulama alanlarını, bir CNC işleme tedarikçisi seçtiğinizde en önemli seçim noktalarından ayırmaktadır.
Tipik uygulama alanları
| Kontrol edilecek seçim noktaları
|
Proje aşamasına göre nasıl seçilir
Konsept aşamasında hız ve esneklik mükemmel yüzey kalitesinden daha önemlidir; bu nedenle reçine veya naylon 3D baskı, şekli test etmenin daha hızlı yolu olabilir. Tasarımın gerçek malzemelerde gerçek yüklerle test edilmesi gerektiğinde, CNC ile işlenmiş prototipler daha iyi bir yol haline gelir. Pilot aşamada, geometriye ve malzemeye bağlı olarak CNC işleme veya silikon kalıp kopyalama yoluyla küçük partiler üretilebilir. Üretim aşamasında tekrarlanan CNC siparişleri veya diğer süreçler hacim, maliyet yapısı ve kalite hedeflerine göre seçilir.
Pratik seçim kontrol listesi
- Parçanın işlevini ve karşılaşacağı yükü, sıcaklığı ve ortamı tanımlayın.
- Malzemeyi seçin ve uygun stok ve sonlandırma seçeneklerinin mevcut olduğunu onaylayın.
- Kritik boyutları işaretleyin ve geri kalanını makul genel toleranslara bırakın.
- Üretilebilirlik incelemesi isteyin ve önerilen ayarlamaları değerlendirin.
- Üretim başlamadan önce yüzey işlemi, denetim kapsamı ve paketleme konusunda anlaşın.
Bu kontrol listesinin takip edilmesi, alıcıların revizyonları azaltmasına yardımcı olur ve CNC işleme üreticisi ile görüşmenin gerçeklere odaklanmasını sağlar. Ayrıca her tedarikçi aynı açıkça tanımlanmış gereksinime yanıt verdiği için tekliflerin karşılaştırılmasını da kolaylaştırır.
CNC işlemenin genel gereksinimlere ne kadar iyi uyduğu
Son seçimden önce CNC işlemenin güçlü yönlerine ve sınırlarına yan yana bakmak faydalı olacaktır. Aşağıdaki tablo, altı tipik gereksinim için göreceli uygunluk puanını göstermektedir. Puanlar ölçülen verilere değil, genel işleme bilgisine dayalı editoryal bir değerlendirmedir.
Daha yüksek değerler, CNC işlemenin genellikle bu gereksinim için güçlü bir uyum olduğunu gösterirken, daha düşük değerler, başka bir işlemin dikkate alınmaya değer olabileceğini gösterir. Tek kontrast çubuk, CNC tasarımının genellikle en fazla dikkat gerektirdiği alanı işaret eder.
Belirli bir parça için ayrıntılı tavsiye talep etmeden önce tabloyu hızlı yönlendirme olarak kullanın.
Çubuk grafik, CNC işlemenin boyut doğruluğu, malzeme aralığı ve parti tekrarlanabilirliği açısından en yüksek puanları aldığını göstermektedir. Bu üç güçlü yön, sürecin işlevsel prototipler ve hassas üretim parçaları için neden bu kadar yaygın olduğunu açıklıyor. Yüzey bitirme kalitesi de iyi puan alır çünkü işlenmiş bir yüzeyin kullanıma veya kaplamaya hazır hale gelmesinden önce genellikle yalnızca hafif bitirme işlemi gerekir. Tek parça için hız biraz daha düşüktür, çünkü programlama ve kurulum yalnızca tek parça gerektiğinde bile zaman alır. En alttaki çubuk, kapalı boşluklara ve derin iç kanallara kesici takımın ulaşmasının zor olduğu karmaşık iç geometriye aittir. Bir parça bu tür özelliklere bağlı olduğunda, eklemeli imalat veya döküm daha iyi bir birincil yol olabilir veya tasarım, daha sonra bir araya getirilecek çok sayıda işlenmiş bileşene bölünebilir.
Süreci gereksinimlerle eşleştirin: CNC işleme doğruluk ve malzeme seçiminde yol açarken, karmaşık iç şekiller başka bir yol gerektirebilir.
Ayrıntılı Karşılaştırma: CNC İşleme, 3D Baskı ve Silikon Kalıp Çoğaltma
Çoğu ürün ekibi, bir ürünün tüm ömrü boyunca tek bir süreç seçmez. Adet, malzeme ve tasarım olgunluğu değiştikçe süreçler arasında geçiş yaparlar. CNC işlemeyi reçine veya naylon 3D baskı ve silikon kalıp kopyalamayla karşılaştırmak, her rotanın nereye uygun olduğunu ve üçünü tek bir platformda sunan bir üreticinin geçişi neden sorunsuz bir şekilde yönlendirebileceğini gösterir.
| Faktör | CNC işleme | 3D baskı | Silikon kalıp çoğaltma |
|---|---|---|---|
| Malzeme aralığı | Metaller ve mühendislik plastikleri | Reçineler, naylon ve bazı metaller | Dökme poliüretan tipi reçineler |
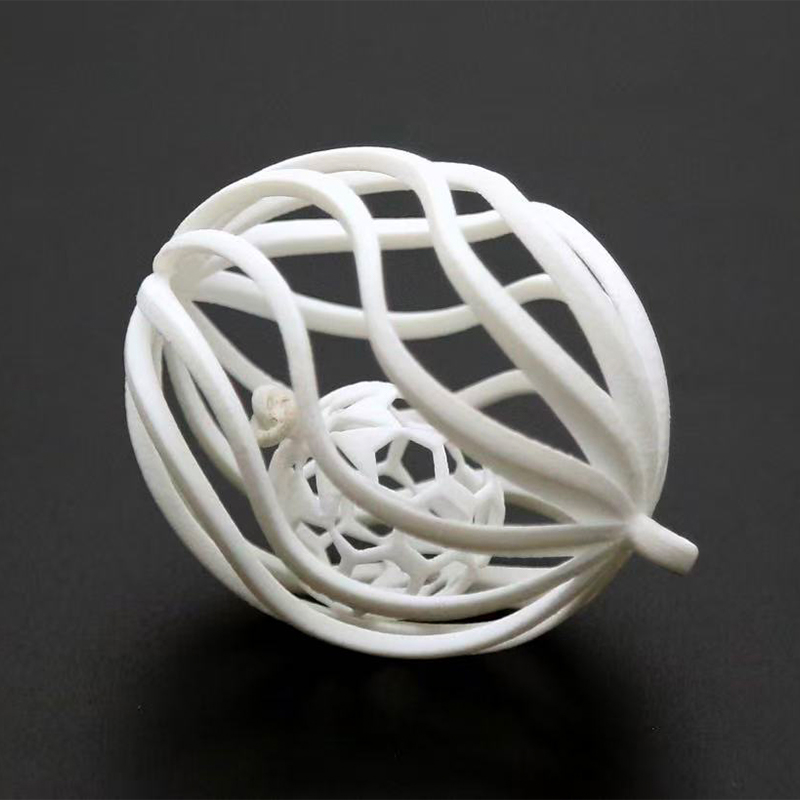
| Geometri özgürlüğü | Araç erişimiyle sınırlı | Yüksek, dahili kanallar dahil | Ana parçaya ve kalıp ayrımına bağlıdır |
| Tipik doğruluk | Yüksek, hassas uyumlara uygun | İyi, teknolojiye göre değişir | Güzel, ana kısmı takip ediyor |
| Yüzey durumu | İşlenmiş yüzey, isteğe bağlı son işlem | Katman çizgilerinin bitirilmesi gerekebilir | Pürüzsüz, ana yüzeyi kopyalar |
| En iyi miktar aralığı | Grupları tekrarlamak için tek parça | Bir parçadan birkaç parçaya | Benzer parçaların küçük partileri |
| Mekanik dayanım | Katı maddeye eşit | Malzemeye ve yönelime göre değişir | Kullanılan reçineye bağlıdır |
| Tipik rol | Fonksiyonel prototipler ve son kullanım parçaları | Erken form ve uyum modelleri | Küçük seri görünüm ve fonksiyon parçaları |
Tablo, üç rotadan hiçbirinin her kategoride kazanmadığını gösteriyor. CNC işleme, malzeme özelliklerinin ve doğruluğun önemli olduğu yerlerde en güçlüsüdür. Tek bir konsept model için geometri özgürlüğünün ve hızın önemli olduğu durumlarda 3D baskı en güçlüsüdür. Silikon kalıp kopyalama, bir ekibin onaylı bir ustadan az sayıda tutarlı, güzel görünümlü parçaya ihtiyaç duyduğu durumlarda en güçlüsüdür. Uygulamada birçok projede üçü de farklı noktalarda kullanılır ve sıra, ekibin her aşamada öğrenmesi gerekenler tarafından yönlendirilir.
Parti büyüklüğüne göre teslim süresi nasıl değişir?
Teslim süresi makine hızından daha fazlasına bağlıdır. Programlama, kalıp yapımı, kürleme, bitirme ve incelemeyi içerir ve her rota farklı bir sabit kısım taşır. Aşağıdaki çizgi grafik, parti boyutu büyüdükçe her rotanın göreceli teslim süresinin nasıl değişebileceğini göstermektedir. Değerler açıklayıcı bir endekstir ve ölçülen bir kıyaslama noktası değildir.
Daha yüksek bir endeks, söz konusu parti boyutu için daha uzun bir toplam teslim süresi anlamına gelir. Grafiğin amacı, belirli bir teslimat tarihini tahmin etmek değil, her bir eğrinin şeklini göstermektir.
Gerçek programlar parça boyutuna, malzemeye, son işleme ve mevcut kapasiteye bağlıdır.
Karşılaştırmanın pratikte kullanılması
- Tasarım döngüsünün başlarında şekli, montajı ve ergonomiyi kontrol etmek için 3D baskıyı kullanın.
- Parçanın son malzemesinde test edilmesi veya sıkı toleranslara sahip olması gerektiğinde CNC işlemeyi kullanın.
- Onaylı bir ana parçadan birden fazla görünüm veya işlev parçasına ihtiyaç duyduğunuzda silikon kalıp kopyalamayı kullanın.
- Her aşamayı tek bir proseste zorlamak yerine üreticinizden sırayı önermesini isteyin.
En verimli projeler, yolları birleştirir: Form için 3D baskı, işlev için CNC işleme ve küçük partiler için silikon kopyalama.
Kalite Kontrol, Muayene ve Yüzey İşlem
CNC işlemede kalite, yalnızca son kontrolün değil, planlamanın da bir sonucudur. Güvenilir bir iş akışı neyin ölçüleceğini, nasıl ölçüleceğini ve bir boyut kendi sınırının dışına çıktığında ne olacağını tanımlar. Entegre bir platformda bu kararlar parça revizyonuyla birlikte kayıt altına alınır, böylece tekrarlanan siparişlerde aynı denetim mantığı uygulanır.
Muayene aşamaları
- Gelen malzeme kontrolü: İşleme başlamadan önce ham stokun derecesini, boyutunu ve durumunu doğrulayın.
- İlk makale incelemesi: Tüm parti piyasaya sürülmeden önce ilk parçayı çizime göre ölçün.
- Süreç içi kontroller: Takım aşınmasını veya kaymasını tespit etmek için çalışma sırasında kritik boyutları örnekleyin.
- Son muayene: Ambalajlamadan önce boyutları, diş uyumlarını, görsel durumu ve yüzey kaplamasını doğrulayın.
Tipik ölçüm araçları arasında kumpaslar, mikrometreler, yükseklik ölçerler, delik ölçerler, diş ölçerler ve karmaşık geometriye yönelik koordinat ölçüm makineleri bulunur. Aletin seçimi toleransa bağlıdır: genel boyut bir kumpasla kontrol edilebilirken, hassas bir uyum için daha doğru bir yöntem gerekebilir. Hangi özelliklerin kritik olduğu konusunda net iletişim, üreticinin ölçüm süresini önemli olduğu yere ayırmasını sağlar.
Çapak alma ve bitirme
İşlenen her parça, kesme aşamasından bazı çapaklarla ve keskin kenarlarla çıkar. Çapak alma bunları elle, yuvarlayarak veya özel aletlerle giderir ve bu, parçanın ne kadar güvenli ve kullanışlı olduğu konusunda önemli bir faktördür. Yüzey işlemleri daha sonra görünüm veya koruma sağlar. Boncuk püskürtme, düzgün bir mat doku üretir. Eloksallama alüminyumun yüzeyini iyileştirir. Boyama ve kaplama renk ve koruma sağlarken cilalama daha pürüzsüz bir görünüm sağlar. Bitirme, eşleşen bir yüzeydeki kaplama kalınlığı gibi boyutları biraz değiştirebileceğinden, çizim hangi yüzeylerin maskelendiğini veya işlemden uzak tutulduğunu belirtmelidir.
Kalite sorunlarının yaygın nedenleri
- Eksik toleranslar veya çelişkili notlar içeren net olmayan çizimler.
- Keskin iç köşelere sahip derin ve dar cepler gibi aletin ulaşamayacağı özellikler.
- Kesim sırasında titreyen veya deforme olan ince duvarlar.
- Boyutlandırma sırasında dikkate alınmayan son işlemler.
Bu sorunların çoğu, erken üretilebilirlik incelemesi ile önlenir. İyi üreticiler riskli özelliklere dikkat çekecek, küçük yarıçaplar veya daha kalın dişler önerecek ve her önerinin nedenini açıklayacaktır. Makul tasarım ayarlamalarını kabul eden müşteriler genellikle işlenmesi daha kolay, muayenesi daha kolay ve partiden partiye daha tutarlı parçalar elde ederler.
Boyutlar, kaplamalar ve görünüm birbirini etkilediği için muayene ve son işlemi işlemeyle birlikte planlayın.
CNC Ekipmanı ve İşlenmiş Parçalar için Bakım Kılavuzu
Bakım, alıcıların önem verdiği iki şeyi etkiler: parçaları üreten makinelerin stabilitesi ve parçaların hizmet ömrü. Her ikisini de anlamak, bir tedarikçiyi denetlerken bilinçli sorular sormanıza ve teslimattan sonra işlenmiş bileşenlere bakım yapmanıza yardımcı olur.
Makine bakım uygulamaları
İyi çalışan bir CNC tesisi, makine üreticisinin tavsiyelerine ve kendi deneyimine dayalı bir bakım programını takip eder. Günlük görevler genellikle çalışma alanındaki talaşların temizlenmesini, soğutma sıvısı seviyesinin ve konsantrasyonunun kontrol edilmesini, yağlama sisteminin incelenmesini ve takım tutucuların ve fener mili koniğinin temiz olduğunu doğrulamayı içerir. Haftalık veya aylık görevler arasında yol kapaklarının, filtrelerin, hava beslemesinin ve eksen boşluğunun kontrol edilmesi yer alabilir. Daha uzun aralıklı görevler arasında geometri kontrolleri, iş mili durum kontrolleri ve aşınan parçaların değiştirilmesi yer alır. Genel takım tezgahı bakım kılavuzuna göre, tutarlı rutin işler ara sıra yapılan büyük onarımlardan daha etkilidir.
| Aralık | Tipik görev | Amaç |
|---|---|---|
| Her vardiya | Talaşları temizleyin, soğutma sıvısını kontrol edin, takım tutucuları silin | Kesim bölgesini temiz ve sabit tutun |
| Haftalık | Yağlamayı, filtreleri ve yol kapaklarını kontrol edin | Hareketli parçalardaki aşınmayı azaltın |
| Aylık | Hava beslemesini, kayışları, fikstürleri ve takım değiştiriciyi inceleyin | Plansız duruşları önleyin |
| Periyodik | Eksen geometrisini ve iş mili durumunu doğrulayın | Konum doğruluğunu koruyun |
| Gerektiğinde | Probları ve ölçüm araçlarını kalibre edin | Ölçüm sonuçlarını güvenilir tutun |
Bitmiş işlenmiş parçaların bakımı
- Alüminyum parçalar: bunları temiz ve kuru tutun ve çıplak veya hafif işlenmiş yüzeylere zarar verebilecek güçlü alkalin temizleyicilerle temastan kaçının.
- Çelik parçalar: Çıplak çelik nemli havada paslanabileceğinden, uzun süre saklanacaksa koruyucu bir yağ veya kaplama uygulayın.
- Plastik parçalar: Derecesi bu koşullar için derecelendirilmediği sürece bunları solventlerden ve sürekli yüksek ısıdan uzak tutun.
- Dişli ve sürgülü özellikler: uygun yağlayıcı kullanın ve daha yumuşak malzemelerdeki ipliklerin soyulmasına neden olabilecek aşırı sıkmadan kaçının.
- Boyalı veya kaplanmış parçalar: hafif temizlik maddeleri ile temizleyin ve yüzeyi çizebilecek aşındırıcı pedlerden kaçının.
Depolama ve taşıma
Hassas parçalar temiz ellerle veya eldivenlerle kullanılmalı ve keskin kenarlarla bitmiş yüzeylerin temasını önleyen koruyucu ambalajlarda saklanmalıdır. Kritik deliklere veya dişlere sahip parçalar, kapaklardan veya tapalardan yararlanır. Depolama alanları kuru olmalı ve sıcaklık açısından makul derecede stabil olmalıdır; bu, özellikle nemi emen plastiklerde korozyonu ve boyutsal hareketi sınırlandırır. Çizim numarası ve revizyon ile net etiketleme aynı zamanda bir montajda güncelliğini yitirmiş bir parçanın kullanılmasını da önler.
Aynı parçayı yeniden sipariş etmeyi planlayan müşteriler, çizim revizyonu ve muayene raporunu bir arada tutmalı ve değişiklik yapıldığında üreticiye bilgi vermelidir. Entegre bir platform bu bilgiyi saklar, bu da siparişlerin tekrarlanmasını hızlandırır ve yanlışlıkla eski bir revizyonun üretilmesi olasılığını azaltır.
Rutin makine bakımı ve makul depolama, hem üretim doğruluğunu hem de bitmiş parçaların hizmet ömrünü korur.
Uzun Vadeli Projeler için CNC İşleme Üreticisi ve Tedarikçisi Seçimi
Bir CNC işleme üreticisinin seçilmesi yalnızca teknik bir seçim değil aynı zamanda bir ilişki kararıdır. Doğru iş ortağı ürününüzü anlamalı, net bir şekilde iletişim kurmalı ve hacminiz ve tasarımınız geliştikçe uyum sağlamalıdır. Adayları karşılaştırırken makine listesinin ötesine bakın ve her şirketin talepten teslimata kadar tüm süreci nasıl yönettiğini düşünün.
Bir tedarikçiye sorulmaya değer sorular
- Hangi malzemeleri ve süreç türlerini şirket içinde, hangilerini dışarıdan temin edebilirsiniz?
- Üretimden önce üretilebilirlik geri bildirimi sağlıyor musunuz ve bunu kim veriyor?
- Denetim sonuçlarını nasıl belgeliyorsunuz ve bunları her gönderiyle paylaşabiliyor musunuz?
- Prototipleri, küçük partileri ve tekrarlanan siparişleri aynı platformda destekleyebilir misiniz?
- ne surface treatments are available, and are they managed under the same project?
- Tasarım değişikliklerini ve revizyon kontrolünü nasıl ele alıyorsunuz?
Bu soruları açıkça ve spesifik olarak yanıtlayan tedarikçiler genellikle uzun vadeli bir ilişkiyi desteklemeye daha hazırlıklıdır. Belirsiz cevaplar veya süreç ayrıntılarını tartışmak konusundaki isteksizlik, önemli bir sipariş vermeden önce daha fazla bilgi istemek için bir sinyaldir.
Tek duraklı bir platform neden uzun vadeli ortaklıklara yardımcı olur?
Bir fikir olarak başlayan ve prototipleme, doğrulama, pilot üretimler ve sürekli tedarik yoluyla ilerleyen bir ürün düşünün. Her aşamada farklı bir satıcı kullanılıyorsa tasarımın amacı defalarca açıklanır, dosyalar yeniden biçimlendirilir ve küçük yanlış anlaşılmalar birikir. Tasarım desteği, 3D baskı, CNC işleme, silikon kalıp kopyalama ve yüzey işlemeyi aynı üretici üstlendiğinde, ilk aşamalarda oluşturulan bilgi ileriye doğru taşınır. Bu, entegre bir akıllı üretim platformunun büyüyen bir işletmeye sunduğu avantajdır.
Jiaheng, kendisini endüstriyel gelişim için güvenilir, uzun vadeli bir ortak olarak konumlandırıyor. Tek elden hizmeti, müşterilerin tasarımdan ürüne olan yolculuğu tek bir platformda tamamlamasına olanak tanır, bu da zamandan ve koordinasyon çabasından tasarruf sağlar. Prototipleri, küçük partileri ve son işlemleri de destekleyebilecek bir CNC işleme tedarikçisine ihtiyaç duyan alıcılar için bu yapı, genellikle projeleri yavaşlatan çeşitli aktarımları ortadan kaldırır.
İyi bir soruşturma hazırlamak
- Kritik boyutları listeleyen bir 2B çizimle birlikte ortak nötr formatta bir 3B model sağlayın.
- Malzemeyi, miktarı, bitirme gerekliliklerini ve hedef teslimat aralığını belirtin.
- Mühendislerin daha iyi önerilerde bulunabilmesi için parçanın işlevini açıklayın.
- Eşleşen parçalardan, montaj koşullarından veya çevresel etkilerden bahsedin.
Eksiksiz bir soruşturma, ileri geri gidişleri azaltır ve üreticinin hızlı bir şekilde mantıklı bir süreç planı önermesine olanak tanır. Bu aynı zamanda alıcının, ilk değişimden itibaren verimli bir çalışma ilişkisini destekleyen kısmı anladığını da gösterir.
Tasarım bilgisinin aşamadan aşamaya taşınması için prototipi, küçük partiyi ve son işlemi birlikte destekleyebilecek bir iş ortağı seçin.
CNC İşleme Hizmetleri SSS
ne are CNC machining services?CNC işleme services are manufacturing services in which computer-controlled machines cut material into precise parts based on a digital model. They usually include programming, machining, deburring, finishing and inspection. When delivered through an integrated smart manufacturing platform, these steps are coordinated in one workflow so the customer deals with a single team from enquiry to delivery. |
ne is an integrated smart manufacturing platform?Tasarım verilerinin, süreç planlamasının, işlemenin, kalite kayıtlarının ve lojistiğin birlikte yönetildiği bağlantılı bir üretim ortamıdır. Platform, her bir parçayla bağlantılı revizyonları, notları ve denetim sonuçlarını tutar. Alıcılar için bu, daha net iletişim, daha az devir ve daha tutarlı tekrarlanan siparişler anlamına gelir. |
CNC ile işlenmiş parçalar için hangi malzemeler kullanılabilir?Yaygın seçenekler arasında alüminyum alaşımları, paslanmaz çelikler, alaşımlı çelikler, pirinç, bakır ve titanyumun yanı sıra POM, naylon, akrilik ve PEEK gibi mühendislik plastikleri yer alır. Doğru seçim güç, ağırlık, ortam, sıcaklık ve son işlem ihtiyaçlarına bağlıdır. Üretici, başvurunuzu inceledikten sonra uygun seçenekleri önerebilir. |
CNC işleme ne kadar doğrudur?Genel işleme rehberliği genellikle artı veya eksi 0,05 mm'yi ortak bir başlangıç noktası olarak ele alır ve parça tasarımı, malzeme, fikstür ve muayene yöntemi izin verdiğinde daha sıkı toleranslara ulaşılabilir. Daha sıkı değerler genellikle daha fazla süreç kontrolü gerektirir, bu nedenle bunları yalnızca uyumu ve işlevi etkileyen özelliklere uygulamak mantıklıdır. |
3D baskı yerine CNC işlemeyi ne zaman seçmeliyim?CNC işleme is usually preferred when the part needs real metal or engineering plastic properties, tight tolerances or a machined surface quality. 3D printing is often chosen for fast concept models and shapes with complex internal geometry. Many projects use both, starting with printed models and moving to machined parts for functional testing. |
CNC işleme hem prototipler hem de küçük partiler için kullanılabilir mi?Evet. Süreç bir program tarafından yönlendirildiğinden, bir prototip üretebilir veya aynı parçayı bir partide tutarlı sonuçlarla tekrarlayabilir. Görünüm odaklı bazı küçük partiler için silikon kalıbın kopyalanması da düşünülebilir. Tek noktadan üretici, miktarınıza ve malzemenize hangi rotanın uygun olduğunu önerebilir. |
ne information should I send when I request a quotation?Kritik boyutları, malzemeyi, miktarı, bitirme gereksinimlerini ve hedef programınızı belirten bir 3D model ve 2D çizim gönderin. Parçanın nasıl kullanıldığına ilişkin kısa bir açıklama, mühendislerin iyileştirmeler önermesine yardımcı olur. Eksiksiz bilgi, teklif sürecini kısaltır ve daha sonra yapılacak değişiklikleri azaltır. |
ne surface finishes are available after machining?Tipik seçenekler arasında çapak alma, boncuk püskürtme, parlatma, alüminyum için anotlama, boyama ve çeşitli kaplamalar yer alır. Uygun seçenek, ihtiyacınız olan malzemeye, ortama ve görünüme bağlıdır. Hassas uyumlar gibi işlenmemiş kalması gereken yüzeylerden bahsedin, böylece bitirme planı bunları hesaba katabilir. |
Net çizimler, gerçekçi toleranslar ve CNC işleme tedarikçinizle erken iletişim, gecikmeleri önlemenin en güvenilir yoludur.
İletişim Bilgileri
-

zjjh@jiahzn.cn
-

+86-18936159957
-
+86-18966326325
EKLE
-

Bina 7, No. 188, Zha Wang Yolu Hongni Bölümü, Danghu Alt Bölgesi, Pinghu Şehri, Jiaxing Şehri, Zhejiang Eyaleti, Çin
Telif hakkı © 2026 by Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. OEM/ODM Entegre Akıllı Üretim Platformu Üreticileri
