- 3D Baskı Hizmetleri

- CNC İşleme Hizmetleri

- Vakumlu Döküm Hizmetleri

- Yüzey İşlem Hizmetleri

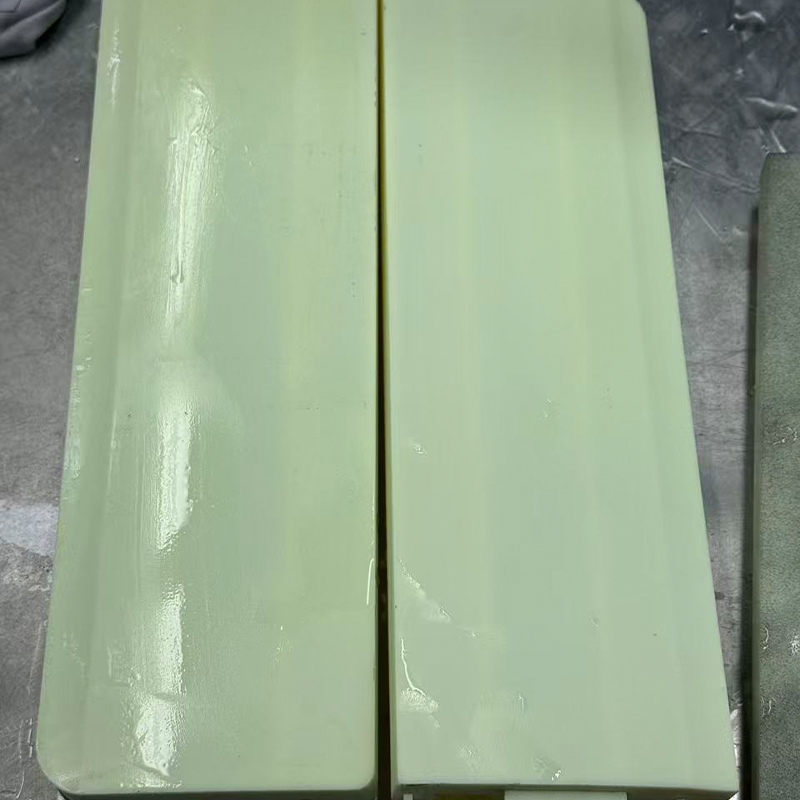
SLA Reçine 3D Baskı Hizmeti: Nasıl Çalışır ve Nereye Uyur?
SLA Reçine 3D Baskı Hizmeti : Detay Açısından Kritik Parçalar İçin Kısa Cevap
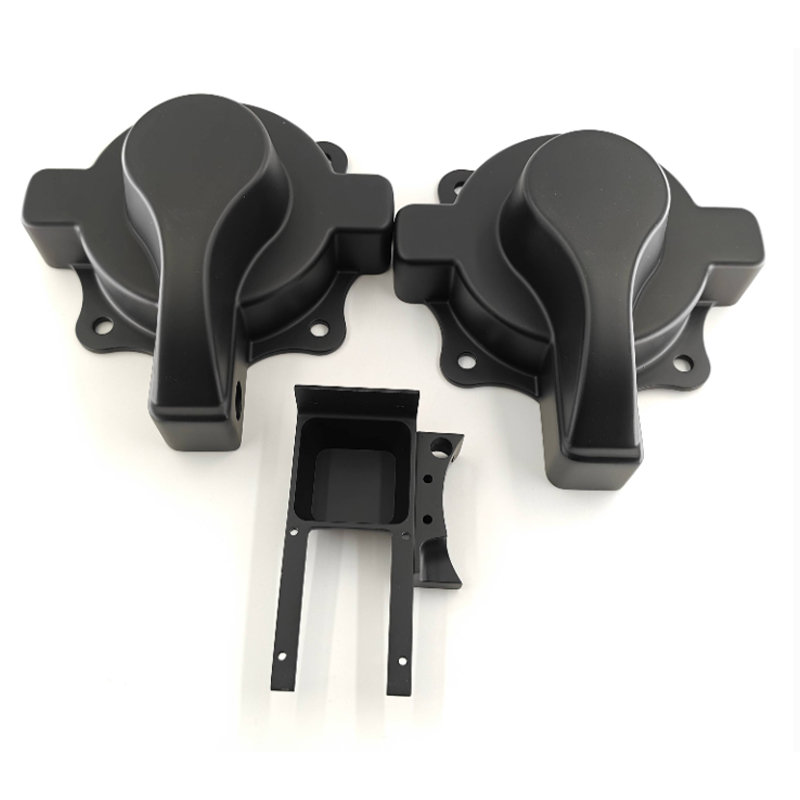
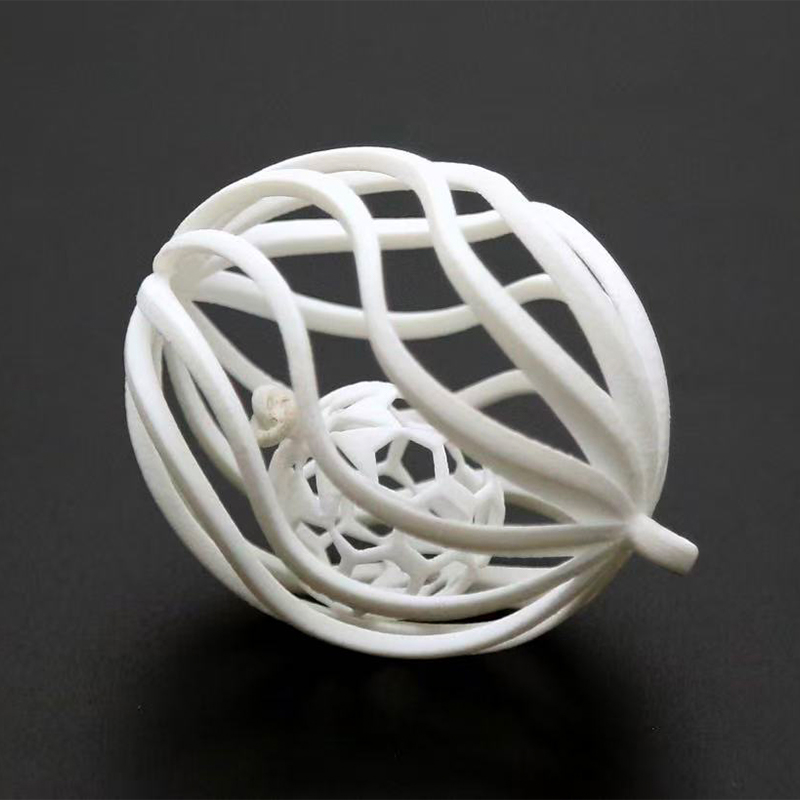
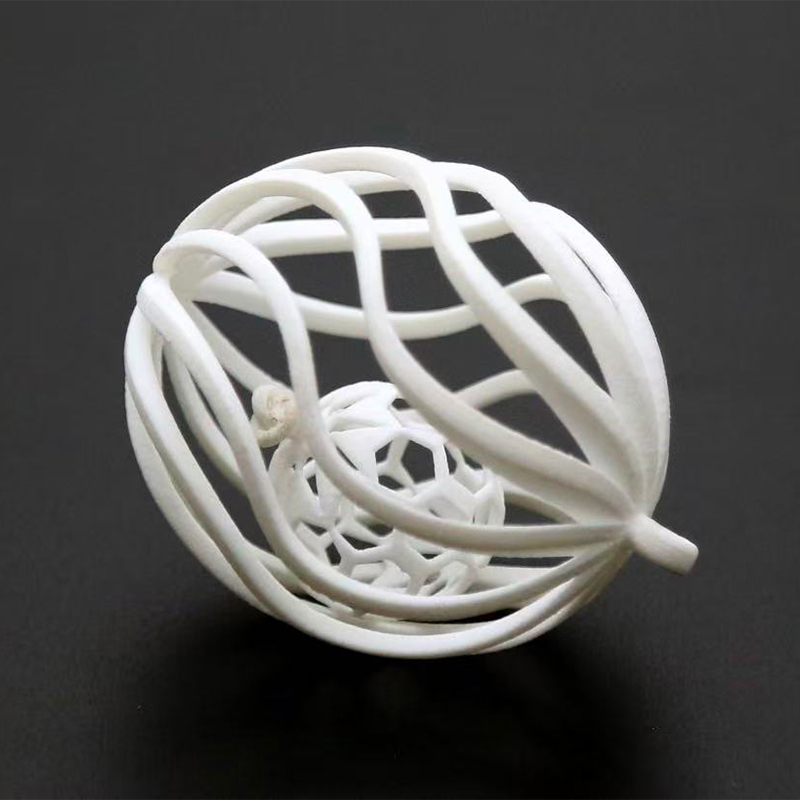
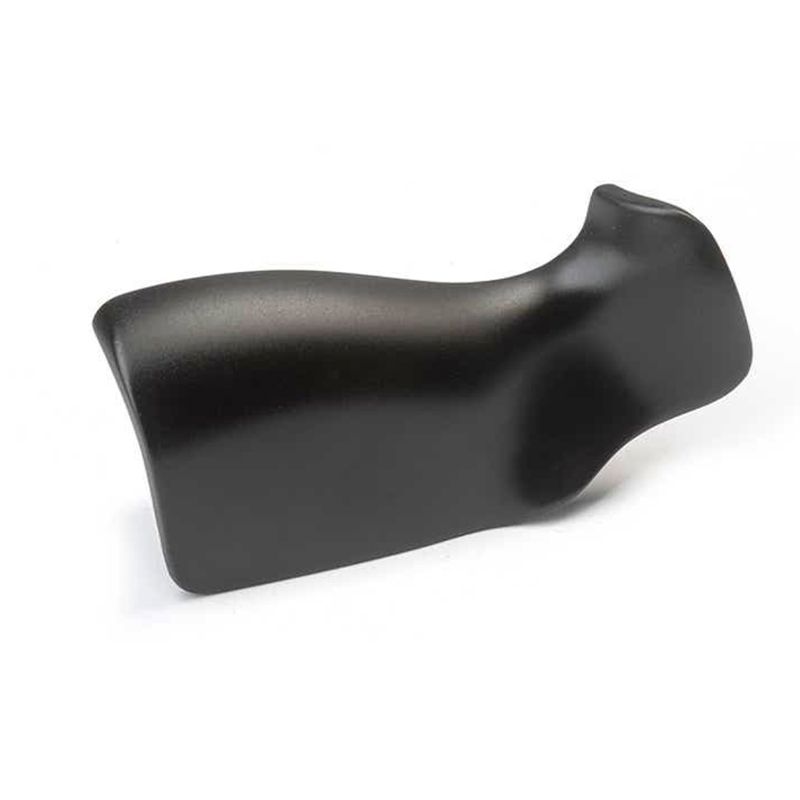
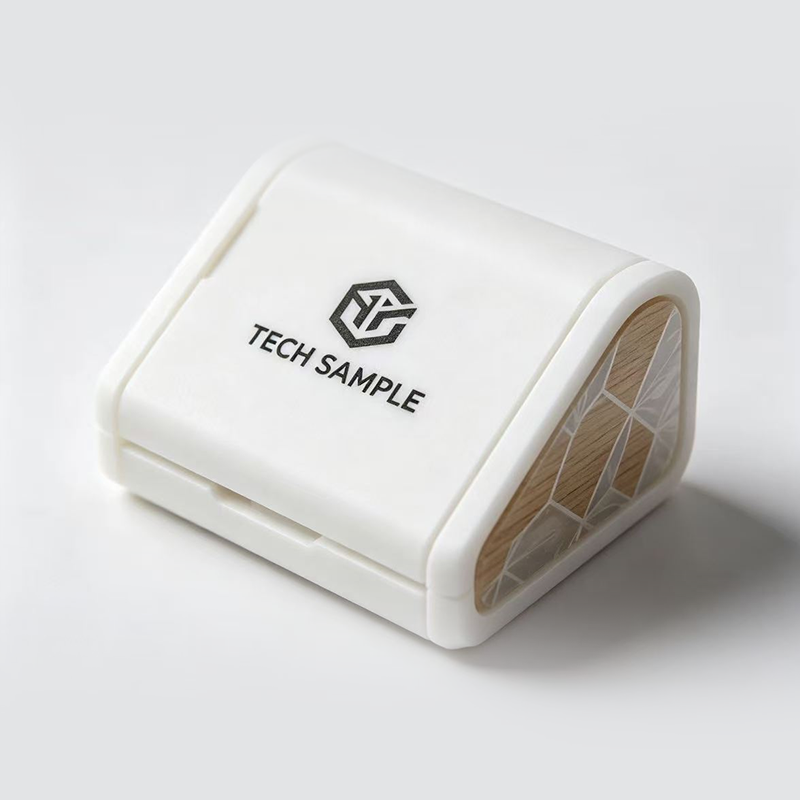
Ekibinizin Cuma gününe kadar her biri geçmeli geçmeli, şeffaf lens pencereli ve fırlatma güvertesi için fotoğraf çekmeye yetecek kadar pürüzsüz bir yüzeye sahip altı el tipi muhafazaya ihtiyacı olduğunu varsayalım. Bunları filament işlemiyle basmak, görünür katman çizgileri bırakacaktır. Bunları işlemek daha uzun sürüyordu ve ince iç özelliklere kolayca ulaşamıyordu. Bir SLA reçine 3D baskı hizmeti genellikle burada doğru çağrıdır. çünkü stereolitografi, sıvı reçineyi lazerle katman katman kürler ve küçük ve orta parçalarda pürüzsüz yüzeyler, keskin küçük özellikler ve iyi doğruluk sağlar.
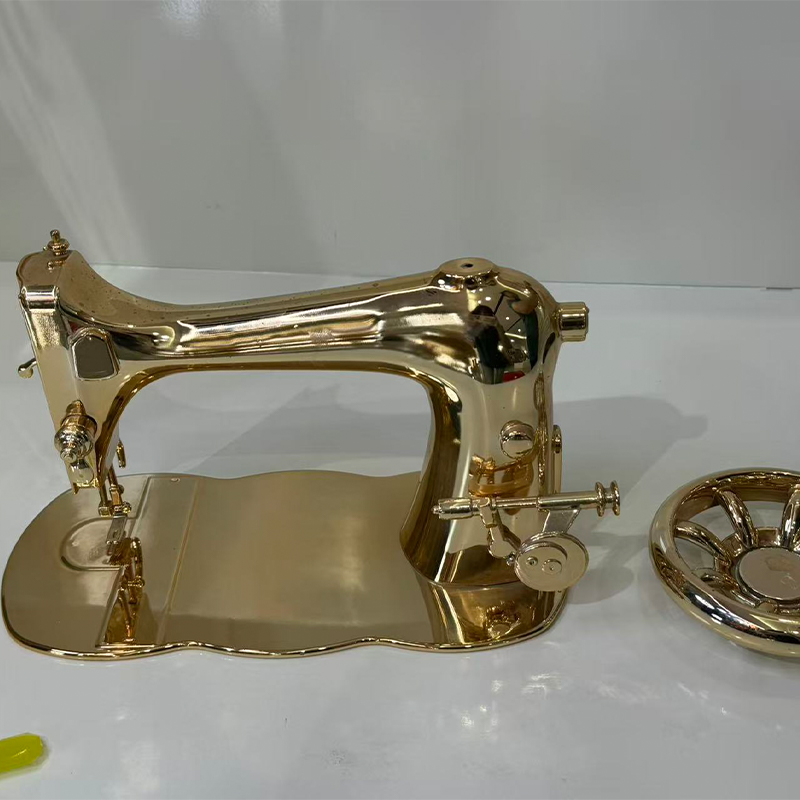
İki cümleyle tavsiyenin tamamı budur. SLA, döküm için görünüm modellerine, uygunluk kontrollerine, temiz parçalara, küçük mekanik bileşenlere ve ana modellere uygundur. Ağır yük taşıyan, uzun süre güçlü güneş ışığına maruz kalan veya sıcak çalışan parçalar için pek uygun değildir. Sorunsuz bir ilk siparişi sinir bozucu olandan ayıran şey bu sınırın nerede olduğunu bilmektir, dolayısıyla bu kılavuzun çoğu sınırla ilgilidir: hangi reçinenin seçileceği, süreç için nasıl tasarım yapılacağı, hangi son işlemin yapılmaya değer olduğu ve bir SLA 3D baskı üreticisine nasıl bilgi verileceği.
Ayrıntılardan önce hızlı cevaplar
- Şunun için iyi: detaylı prototipler, sergi modelleri, şeffaf parçalar, küçük fonksiyonel parçalar ve döküm ustaları.
- Tipik güçlü yönler: pürüzsüz yüzeyler, ince detaylar, küçük parçalarda sıkı doğruluk ve çok çeşitli reçine özellikleri.
- Tipik sınırlar: standart reçineler kırılgan olabilir, parçaların yıkanması ve kürlenmesi gerekir ve uzun süre güneşe maruz kalmak renk değiştirebilir.
- Ortak bir sonraki adım: renk, doku veya küçük bir partiye ihtiyaç duyduğunuzda bitirme, boyama veya vakumlu döküm.
Bu kılavuz, tezgahta çalışan ve toplantıda doğru görünen parçalar isteyen mühendisler, ürün yöneticileri ve kaynak bulma ekipleri için yazılmıştır. Ders kitabı teorisinden kaçınır ve siparişinizi etkileyen şeylere bağlı kalır: malzeme seçimi, tasarım kuralları, son işlemler, diğer süreçlerle karşılaştırmalar ve tedarikçi soruları. Deneyimli bir SLA reçine 3D baskı tedarikçisinin nasıl düşündüğünü anlamak istiyorsanız aşağıdaki bölümler gerçek bir projenin sırasını takip eder.
Yüzey kalitesi ve küçük özellikli ayrıntılar ağır mekanik yüklemeden daha önemli olduğunda SLA'yı seçin.
SLA Reçine 3D Baskı Nasıl Çalışır: Prensipler ve Makine Yapısı
SLA, stereolitografi anlamına gelir. Genellikle fıçı olarak adlandırılan bir tank, sıvı fotopolimer reçinesini tutar. Bir UV lazer, reçine yüzeyindeki parçanın kesitini takip eder ve lazerin temas ettiği her yerde reçine sertleşir. Yapı platformu daha sonra bir katman kalınlığı kadar hareket eder ve bir sonraki katman üstte izlenir. Bunun binlerce kez tekrarlanması, ince destek yapılarıyla platforma bağlanan sağlam bir parça oluşturur.
Bir SLA makinesinin ana elemanları
Optik ve hareket elemanları
| Malzeme ve destek elemanları
|
Dosyadan bitmiş parçaya
- Dosya kontrolü ve derleme hazırlığı: mühendis 3D modeli inceler, yönlendirmeyi seçer, destekler ekler ve katman kalınlığını seçer.
- Yazdırma: Platform yapı boyunca ilerlerken lazer her katmanı iyileştirir.
- Yıkama: baskılı parça kürlenmemiş reçineyi çıkarmak için bir solvent banyosunda temizlenir.
- Destek kaldırma: destekler kesilir ve temas noktaları hafifçe temizlenir.
- Kürleme sonrası: Parça UV ışığına, bazen de ısıya maruz bırakılır, böylece reçine nihai özelliklerine ulaşır.
- Bitirme ve muayene: Gerektiğinde zımpara, cila, boya veya kaplama yapılarak parçanın çizime göre kontrolü yapılır.
Birçok alıcı, baskının kendisinin programın yalnızca bir parçası olmasına şaşırıyor. Yıkama, kürleme ve bitirme, zamanın büyük kısmını alır ve bunların atlanması, parçaların yapışkan, zayıf veya işaretli olmasına neden olur. Aşağıdaki grafikte küçük bir sipariş için açıklayıcı bir zaman çizelgesi verilmektedir, böylece günlerin nereye gittiğini görebilirsiniz.
Zaman çizelgesi bir planlama yardımcısıdır, bir alıntı değildir. Gerçek programlar parça boyutuna, miktarına, reçineye ve son işlem seviyesine bağlıdır.
Zaman çizelgesi, baskının genel programın yalnızca bir kısmını kapladığını, öncesinde hazırlık ve ardından bir temizleme, kürleme ve bitirme zincirinin olduğunu gösteriyor. Yıkama ve son kürleme, baskıyla karşılaştırıldığında kısadır ancak bunlar önemlidir, çünkü az kürlenmiş parçalar daha sonra yapışkan hissedebilir veya deforme olabilir. Zımparalama ve bitirme, baskıdan sonra en uzun aşamayı alır; bu nedenle düz baskılı parça, boyalı parçaya göre daha kısa sürede ulaşır. Jiaheng'in SLA reçine 3D baskı hizmetinin müşterileri için bu model, bir projenin ham basılı parçalara mı, hafif işlenmiş parçalara mı yoksa tamamen boyalı parçalara mı ihtiyaç duyduğuna karar vermede yardımcı olur. Bitirme işlemi aynı platformda gerçekleştirildiğinde, program nakliye ve satıcılar arasındaki yeniden brifing için zaman kaybetmez.
Baskı yalnızca bir aşamadır: Yıkama, kürleme ve bitirme, parçanın nasıl bir his vereceğine, görüneceğine ve dayanacağına karar verir.
Yaygın SLA Reçine Çeşitleri ve Özellikleri
Bir şeyi SLA parçası olarak adlandırmak, onun nasıl davrandığı hakkında çok az şey söyler çünkü konuşmanın çoğunu reçine yapar. Reçineler farklı plastikleri taklit edecek şekilde formüle edilmiştir ve her ailede bazı ödünleşimler vardır. Aşağıdaki kartlar, bir SLA reçine 3D baskı tedarikçisinin genellikle sunduğu türleri özetlemektedir. Tam kullanılabilirlik değişiklik gösterir; bu nedenle, belirli bir mülk etrafında tasarım yapmadan önce mevcut seçenekleri onaylayın.
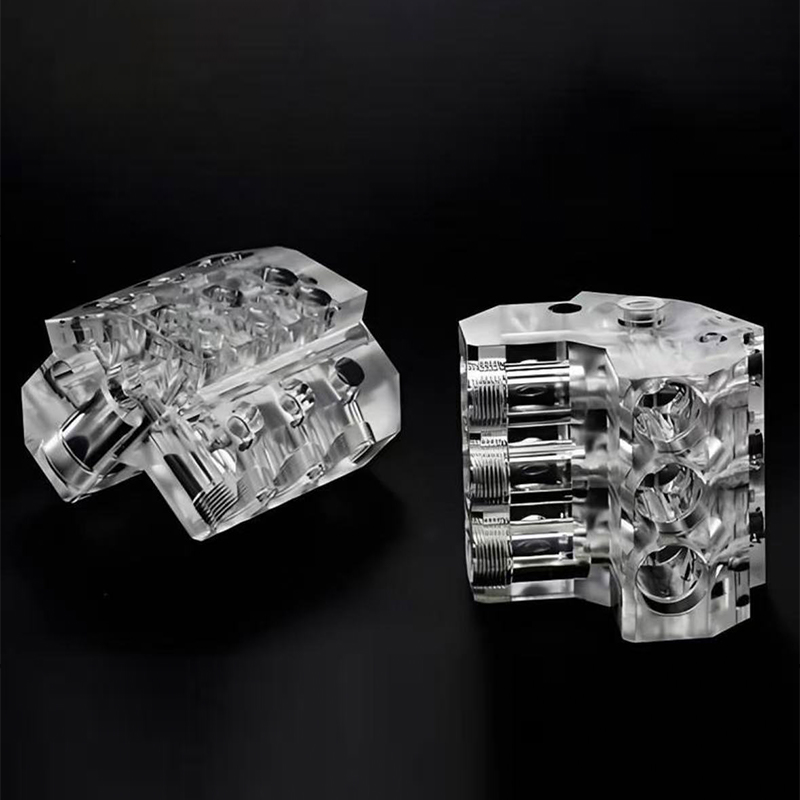
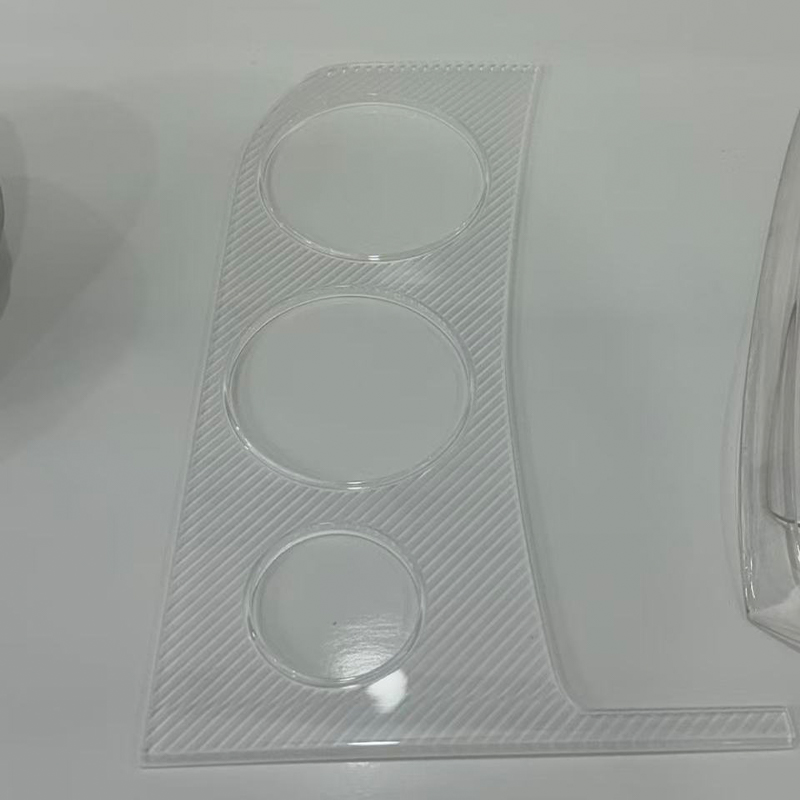
Standart reçine İnce detaylar ve pürüzsüz bir yüzey. Darbe altında kırılgan olabilmesine rağmen görsel modeller, sergi parçaları ve konsept kontrolleri için iyidir. Sert veya ABS benzeri reçine Daha iyi darbe davranışı ve daha sıkı, daha dayanıklı bir his. Geçmeli geçmelere, muhafazalara ve işlevsel prototiplere uygundur. Berrak veya şeffaf reçine Yarı saydam bir görünüme sahip baskılar yapar ve netlik için cilalanabilir veya kaplanabilir. Lensler, ışık kılavuzları ve akışkan yollu modeller için kullanılır. Yüksek sıcaklık reçinesi Yüksek sıcaklıklarda sertliğini korur. Isı kaynaklarının yakınındaki parçalar veya takımlar ve fikstürler için seçilmiştir. Esnek veya kauçuk benzeri reçine Yumuşak bir his veren elastik. Contalar, kulplar, contalar ve giyilebilir prototipler için kullanılır. Dökülebilir reçine Hassas döküm kalıpları için temiz bir şekilde yanar. Takı stili ustaları ve küçük metal parça desenleri için kullanılır.
| Reçine ailesi | Davranış | Tipik kullanımlar | İzlenecek şeyler |
|---|---|---|---|
| Standart | Sert, pürüzsüz, detaylı | Görsel modeller, teşhir parçaları | Kırılgan olabilir, ince parçalar kırılabilir |
| Sert veya ABS benzeri | Sağlam, darbeye dayanıklı | Muhafazalar, geçmeli geçmeler, klipsler | İnce detay keskinliği biraz daha düşük |
| Temizle | Yarı saydam, cilalanabilir | Lensler, ışık boruları, pencereler | Güçlü ışıkta zamanla sararabilir |
| Yüksek sıcaklık | Sıcakken sert | Isıya maruz kalan parçalar, donanımlar | Genellikle sert reçinelerden daha kırılgandır |
| Esnek | Elastik, yumuşak dokunuş | Contalar, kulplar, yazılım tuşları | Kalıplanmış kauçuğa göre daha düşük yırtılma direnci |
| Dökülebilir | Düşük kül tükenmişliği | Döküm ustaları, küçük desenler | Dökümden önce nazikçe tutun |
Seçim yapmanın pratik bir yolu, hangi parçanın hayatta kalması gerektiğini sormaktır. Sadece bakılacaksa standart reçine yeterlidir. Eğer monte edilecek ve kullanılacaksa, daha sert bir reçine genellikle daha güvenlidir. Bir lambanın veya motorun yakınında sert kalması gerekiyorsa, yüksek sıcaklık tipine bakın. Parça daha sonra çoğaltılacak bir kalıp ise bunu belirtin, çünkü tedarikçi yüzeyi sergilemek yerine döküm için hazırlayacaktır.
Renk başka bir seçimdir. Birçok reçine beyaz, gri, siyah veya yarı saydam olarak yazdırılır ve bunlar daha sonra boyanabilir veya boyanabilir. Kesin bir renk veya parlaklık seviyesine ihtiyaç duyan alıcılar genellikle nötr bir reçineyle baskı yapar ve bitirir; bu da yalnızca reçine rengine güvenmekten daha fazla kontrol sağlar.
Reçineyi, parçanın hayatta kalması gereken özelliklerle eşleştirin: görünüm, montaj, ısı, berraklık veya esneklik.
SLA Reçine 3D Baskı Uygulamaları ve Seçim Noktaları
SLA, küçük ayrıntıların ve pürüzsüz yüzeylerin önemli olduğu her yerde ortaya çıkar. Tasarım ekipleri bunu form ve uyumu kontrol etmek için kullanıyor, pazarlama ekipleri bunu gösteri örnekleri için kullanıyor ve mühendisler bunu küçük fonksiyonel parçalar ve alet yardımcıları yapmak için kullanıyor. Aşağıdaki sütunlar, SLA'nın doğru süreç olup olmadığına karar verirken sorulacak soruları tipik kullanımlarla eşleştirir.
Tipik uygulama alanları
| Kontrol edilecek seçim noktaları
|
Hızlı karar verme yolu
- Hızlı bir şekilde bir avuç ayrıntılı parçaya ihtiyacınız varsa SLA güçlü bir ilk adaydır.
- Gerçek mühendislik plastiğinden daha sert parçalara ihtiyacınız varsa, bunun yerine naylon baskıyı veya işlemeyi düşünün.
- Üretim görünümüne sahip 10 ila 30 özdeş parçaya ihtiyacınız varsa, SLA'da bir master yazdırın ve vakumlu döküm kullanın.
- Metal parçalara ihtiyacınız varsa metal baskıya veya CNC işlemeye geçin.
Aşağıdaki grafik SLA'yı alıcıların en sık bahsettiği dört ihtiyaca göre derecelendiriyor. Puanlar genel eğilimlerin editoryal gösterimidir ve test sonuçları değildir.
Daha yüksek bir halka, SLA'nın genellikle bu ihtiyacı karşılamaya uygun olduğu anlamına gelir. Daha düşük bir halka, başka bir sürecin göz atmayı hak edebileceği bir duruma işaret ediyor.
Halkalar, SLA'nın yüzey pürüzsüzlüğü ve ince detay ayrıntıları açısından en güçlü halini gösterir; bu nedenle görünüm modelleri ve küçük hassas parçalar için ortak bir seçimdir. Küçük parçalar üzerindeki boyutsal doğruluk, ince lazer noktası ve ince katmanların yardımıyla yakından takip edilir. Ağır yük mukavemeti en düşük halkadır çünkü daha sert reçineler bile sürekli stres altında mühendislik termoplastiklerinden farklı davranır. Bu model, birçok projenin neden SLA'yı diğer yollarla eşleştirdiğini, onu görünüm ve uyum için kullandığını ve yük taşıma testleri için naylon baskıya veya işlemeye geçtiğini açıklıyor. Jiaheng, reçine, naylon ve metal baskıyı işlemeyle birlikte sunuyor; böylece ekip, rotaları ayrı ayrı tedarik etmek yerine tek bir platformda karşılaştırabiliyor.
SLA, pürüzsüz yüzeylerde ve ince ayrıntılarda üstündür; bu nedenle, parçaların ağır yük taşıması gerektiğinde yanında başka işlemler de kullanın.
Ayrıntılı Karşılaştırma: SLA ile FDM, SLS ve CNC İşleme
Alıcılar SLA'yı nadiren hiçbir şeyle karşılaştırır. Asıl soru genellikle SLA'nın önlerindeki iş için başka bir rotayı geçip geçmediğidir. Aşağıdaki tablo SLA'yı üç ortak alternatifin yanında ayarlar, böylece farklar kolayca görülebilir.
| Faktör | SLA reçine baskı | FDM yazdırma | SLS naylon baskı | CNC işleme |
|---|---|---|---|---|
| Yüzey finish | Pürüzsüz, ince detay | Görünür katman çizgileri | Biraz grenli mat | İşlenmiş, takım işaretleri |
| İnce özelliks | Çok iyi | Meme ile sınırlı | İyi | Takım boyutuyla sınırlıdır |
| Güç | Reçineye bağlıdır, genellikle kırılgandır | Orta | İyi, tough nylon | Yüksek, sağlam malzeme |
| Destek ihtiyaçları | Temas işaretleriyle destekler | Çıkıntılar için destekler | Toz parçayı destekliyor | Fikstürler parçayı tutar |
| Tipik parçalar | Detaylı küçük ve orta parçalar | Kaba konsept modelleri | Fonksiyonel dayanıklı parçalar | Hassas metal ve plastik parçalar |
| Bitirme | Zımparalama ve boyama iyi sonuç verir | Daha fazla zımparalama gerekli | Boyama, patlatma | Kumlama, eloksal, boyama |
SLA, görünümün ve ince ayrıntıların önemli olduğu yerde kazanır; bu nedenle gösteri modelleri ve küçük hassas parçalar için genellikle ilk tercihtir. FDM kaba erken şekiller için kullanışlıdır ancak katman çizgilerini gösterir. SLS naylon, destek işaretleri olmayan, geçmeli geçmelere ve kullanılacak braketlere uygun, dayanıklı, işlevsel parçalar sağlar. CNC işleme, katı stok kullanır ve yazdırmanın genellikle karşılayamayacağı güç ve tolerans sunar, ancak karmaşık iç şekillerde alet erişimi sınırlıdır.
Rotalar birlikte nasıl çalışır?
- Tasarımın uyum ve görünüm kontrolleri için SLA ile başlayın.
- Parçanın gerçek mekanik teste ihtiyacı olduğunda SLS naylona veya işlemeye geçin.
- Üretim görünümünde 10 ila 30 parçaya ihtiyaç duyduğunuzda silikon kalıplamalı bir SLA master kullanın.
- Nihai ürün görünümüne uyacak şekilde boyama veya kaplama ile bitirin.
Jiaheng bunu tek noktadan yaklaşım olarak tanımlıyor. Şirket, kendi bünyesinde bir tasarım ekibiyle OEM ve ODM üreticisi olarak çalışıyor ve gelişmiş işleme ve silikon kalıp kopyalamanın yanı sıra reçine, naylon ve metalde 3D baskı sağlıyor. Bu nedenle bir proje, bir SLA görünüm modeli olarak başlayabilir, işlenmiş bir işlevsel prototip olarak devam edebilir ve her adımda yeniden fiyatlandırılmadan ve yeniden açıklanmadan küçük bir döküm parça grubu olarak tamamlanabilir.
SLA yüzey ve ayrıntıda öndeyken, SLS ve işleme güçte öndedir ve aşamalı bir planda genellikle birden fazla seçenek kullanılır.
SLA Basılı Parçalar için Tasarım Yönergeleri ve Toleranslar
SLA pek çok şeyi affeder, ancak birkaç tasarım alışkanlığı gözle görülür bir fark yaratır. Aşağıdaki yönergeler çoğu üretilebilirlik incelemesinde yer alır ve bunlara uyulması, başarısız bir yapının veya yeniden çalışılması gereken bir parçanın olasılığını azaltır.
Duvar kalınlığı ve küçük özellikler
Çok ince duvarlar temizlik sırasında eğilebilir, kırılabilir veya baskı yapılamaz. Birçok tedarikçi, desteklenen duvarlar için pratik minimumun yaklaşık 0,8 ila 1,0 mm olduğunu, daha büyük parçalar için ise daha kalın duvarlar olduğunu belirtmektedir. İnce metinler ve küçük delikler mümkündür ancak çok küçük özelliklerin büyütülmesi veya önce tedarikçiyle kontrol edilmesi gerekebilir. Duvar kalınlığı bile stresi ve bozulmayı azaltmaya yardımcı olur.
İçi boş parçalar ve drenaj delikleri
İçi boş modeller sıvı reçineyi içeride hapseder, bu da basınca, düzensiz kürlenmeye veya daha sonra sızıntıya neden olabilir. İçi boş bir tasarıma ihtiyaç duyulursa, kürlenmemiş reçinenin kaçabilmesi için birkaç milimetrelik drenaj delikleri ekleyin ve kozmetik yüzeylerden uzağa yerleştirilmesi için bu delikleri tedarikçiye bildirin. Birçok alıcı basitlik açısından katı parçaları tercih eder, ancak daha kalın katılar daha yavaş yazdırabilir ve daha fazla büzüşebilir.
Yönlendirme ve destek işaretleri
Destek yapıları çıkıntıları yerinde tutar ve çıkarıldıkları yerde küçük izler bırakır. Mühendis, daha az görünen yüzlerdeki bu işaretleri gizlemek ve kritik yüzeyleri korumak için yönlendirmeyi seçer. Belirli bir yüzün tamamen pürüzsüz olması gerekiyorsa, bunu brifingde belirtin. Tedarikçi daha sonra parçayı, yüzü desteklerle temas etmeyecek şekilde yönlendirebilir.
Toleranslar ve uyumlar
SLA için genel kılavuz genellikle küçük parçalarda kabaca artı veya eksi 0,1 ila 0,2 mm aralığındaki toleranslardan bahseder; daha büyük parçalar ise orantılı olarak değişir. Parçalar kürleme sırasında da hafifçe küçülmeye devam eder, bu nedenle pimler ve delikler gibi birleşme özelliklerinde boşluk bulunmalıdır. Uyum kritikse, birçok tedarikçi bir test parçası basar veya daha sonra özelliği makinede işler. Aşağıdaki aralık grafiği, genellikle farklı amaçlarla eşleşen katman kalınlığı aralıklarını göstermektedir.
Daha ince katmanlar daha pürüzsüz yüzeyler ve daha ince ayrıntılar sağlarken, daha kalın katmanlar inşaatı hızlandırır ve daha büyük veya taslak parçalara uyum sağlar. Aralıklar genel rehberlik niteliğindedir ve makineye ve reçineye göre değişebilir.
Aralık grafiği, ince ayrıntılı modellerin ve küçük parçaların genellikle daha düzgün kavisli yüzeyler ve daha keskin kenarlar sağlayan en ince katmanları kullandığını gösterir. Standart prototipler, ayrıntı ile yapım süresini dengeleyen orta grupta yer alır. Daha büyük muhafazalar ve kapaklar genellikle daha kalın katmanlar kullanır çünkü büyük yapılarda ince katmanların ekstra zaman maliyeti artar. Hızlı taslaklar, hızın yüzey düzgünlüğünden daha önemli olduğu kalın uçta yer alır. Bir SLA reçine 3D baskı üreticisinden fiyat teklifi istediğinizde onlara parçanın amacını söylemek, katman kalınlığını buna göre seçmelerine olanak tanır ve kimsenin göremeyeceği ayrıntılar üzerinde yapım süresi harcamayı önler.
| Özellik | Pratik rehberlik | Sebep |
|---|---|---|
| Duvar kalınlığı | Yaklaşık 0,8 ila 1,0 mm veya daha fazlasını koruyun | Kırılma ve bükülmeyi azaltır |
| İçi boş bölümler | Birkaç milimetrelik drenaj delikleri ekleyin | Kürlenmemiş reçinenin kaçmasını sağlar |
| Kritik yüzler | Tedarikçiye hangi yüzlerin düzgün olması gerektiğini söyleyin | Onları korumak için yönlendirmeye izin verir |
| Çiftleşme özellikleri | Uyumlar için açıklığı dahil et | Büzülmeyi iyileştirmeye izin verir |
| Metin ve logolar | Kalın, yükseltilmiş veya gravürlü şekiller kullanın | Küçük ayrıntıların okunaklı kalmasını sağlar |
Duvarlar, drenaj delikleri ve kozmetik yüzeylerdeki net bir not bile çoğu SLA tasarım sorununu önler.
SLA Parçaları için Son İşlem ve Yüzey İşlem
Ham bir SLA parçası zaten çoğu basılı parçadan daha pürüzsüzdür ancak henüz tamamlanmamıştır. İşlem sonrası, onu basılı bir nesneden birleştirebileceğiniz, fotoğrafını çekebileceğiniz veya sunabileceğiniz bir şeye dönüştürür. Çoğu tedarikçi, yıkama ve kürlemeyi standart olarak içerir ve isteğe bağlı olarak ek son işlem sunar.
Yıkama ve kürleme
Baskıdan sonra parçalar, sertleşmemiş reçineyi çıkarmak için genellikle izopropil alkol olan bir solvent banyosunda yıkanır. Daha sonra UV ışığı altında, bazen de hafif ısıyla kürlenirler. Yetersiz yıkama, yapışkan bir yüzey bırakır ve yetersiz sertleştirme, parçanın daha zayıf kalmasına neden olabilir. Solventte aşırı yıkama belirli reçineleri yumuşatabilir, bu nedenle tedarikçiler süreyi dikkatli bir şekilde kontrol ediyor.
Destek sökme ve zımparalama
Destekler kesilir ve temas noktaları zımparalanır veya düzleştirilir. Teşhir parçaları için zımparalama, yüzey düzgün hale gelinceye kadar daha ince taneciklerle devam eder. Bu aynı zamanda sığ eğrilerdeki soluk katman çizgilerini ortadan kaldıran adımdır. Gerekli son işlem ne kadar rafine olursa, o kadar fazla el işi söz konusudur.
Boyama, kaplama ve cilalama
- Astarlama ve boyama: kontrollü bir renk ve parlaklık düzeyi sağlar ve kalan izleri gizler.
- Şeffaf kaplama: şeffaf parçaların netliğini artırır ve koruyucu bir katman ekler.
- Parlatma: Tasarım izin verdiğinde şeffaf parçaları cam benzeri bir görünüme kavuşturur.
- Dokuma ve işaretleme: gerektiği gibi kavrama desenleri, logolar veya renk araları ekler.
Jiaheng aynı zamanda boyama ve diğer yüzey işlemlerini de sağladığından, SLA parçaları aynı proje içinde doğrudan yazıcıdan sonlandırma tezgahına taşınabilir. Bu, renk uyumu ve çeşitli renklere sahip parçalar için önemlidir, çünkü son işlemci reçineyi ve hazırlama geçmişini bilir. Silikon kalıplama için master kullanılacaksa bunu tedarikçiye önceden bildirin. Her hata kalıba kopyalanacağı için döküm ustasının çok düzgün bir yüzeye ihtiyacı vardır.
Yıkama, kürleme ve dikkatli zımparalama, basılı bir SLA parçasını bitmiş parçaya dönüştüren unsurlardır.
Kalite Kontrolleri ve Yaygın SLA Yazdırma Sorunları
İyi tedarikçiler inşaat öncesinde, sırasında ve sonrasında kaliteyi kontrol eder. Dosyayı ince duvarlar ve sıkışmış hacimler açısından inceliyorlar, yapıyı izliyorlar, ardından bitmiş parçayı boyutlar, yüzey işaretleri ve kürlenme durumu açısından inceliyorlar. Aşağıdaki tabloda en sık görülen sorunlar ve bunların genellikle nasıl önlendiği listelenmektedir.
| Sorun | Tipik neden | Önleme |
|---|---|---|
| Eğrilme veya bozulma | Düzensiz duvar kalınlığı veya geniş düz alanlar | Eşit duvarlar, iyi yönlendirme, destek yerleşimi |
| Destek işaretleri | Desteklerin kaldırıldığı temas noktaları | Çıkardıktan sonra izleri ve kumu gizleyecek şekilde yönlendirin |
| Yapışkan veya yapışkan yüzey | Yetersiz yıkama veya kürleme | Uygun yıkama ve kürleme süreleri |
| Gevrek kırılma | Standart reçine under impact or thin sections | Daha sert reçine seçin, duvarları kalınlaştırın |
| Zamanla sararma | Özellikle şeffaf parçalarda UV ve ışığa maruz kalma | Kaplamalar kullanın ve güneş ışığını sınırlayın |
| boyutlu drift | Kürlenme sırasında büzülme | Açıklığa izin verin ve kritik boyutları doğrulayın |
| Sıkışmış reçine | İçi boş bölümler without drain holes | Tahliye delikleri ekleyin ve iyice temizleyin |
Denetim genellikle kritik özellikler, görsel durum, kürlemenin bütünlüğü ve talep edilen bitiş seviyesi ile ilgili boyutları kapsar. Bir parti için, geri kalanlar piyasaya sürülmeden önce ilk parça kontrol edilir. Katı bir görünüm standardınız varsa, bir referans fotoğrafı veya örneği paylaşın ve hangi düzeyde görünür destek işaretlerinin veya katman çizgilerinin kabul edilebilir olduğu konusunda anlaşın. Yazılı beklentiler anlaşmazlığı sözlü olanlardan daha güvenilir bir şekilde önler.
Ambalaj da önemlidir. Yeni basılmış ve kürlenmiş parçalar temas nedeniyle çizilebilir ve ince özellikler taşıma sırasında kırılabilir. Parçalar genellikle ayrı ayrı paketlenir ve bir kutuda desteklenir, böylece küçük ayrıntılar sağlam bir şekilde ulaşır.
İnşaat başlamadan önce kritik boyutlar ve kabul edilebilir yüzey işaretleri üzerinde yazılı olarak anlaşın.
SLA Reçine Parçalarının Bakımı ve Bakımı
Baskılı reçine parçalar bakım gerektirmez. Işık, ısı, nem ve kimyasalların hepsi zamanla bunları etkiler ve biraz özen gösterilmesi, prototiplerin inceleme, test ve depolama için iyi durumda kalmasını sağlar. Aşağıdaki kılavuz aynı zamanda doğrudan reçineyle çalışan herkes için birkaç kullanım noktasını da kapsamaktadır.
| Pozlama | Etki | Bakım tavsiyesi |
|---|---|---|
| Doğrudan güneş ışığı | Zamanla sararma ve kırılganlığa neden olabilir | UV'den uzakta saklayın, teşhir parçaları için kaplamalar kullanın |
| Isı | Bazı reçineler ısı limitlerine yakın yumuşar | Sıcak yüzeylerden ve park etmiş araçlardan uzak tutun |
| Çözücüler ve temizleyiciler | Bazı reçineleri yumuşatabilir veya bulanıklaştırabilir | Yumuşak sabun ve su kullanın, önce güçlü temizleyicileri test edin |
| Nem ve nem | Bazı reçinelerde küçük boyut değişikliği | Kuru saklayın, uzun süreli saklama için kapalı tutun |
| Etki ve stres | İnce özellikler çatlayabilir | Nazikçe tutun, ince kesitlere keskin yükleme yapmaktan kaçının |
Depolama ve taşıma alışkanlıkları
- Parçaları serin ve kuru bir yerde saklayın ve uzun süre parlak ışıkta kalmaktan kaçının.
- Şeffaf parçaları çizilmemeleri için ayrı ayrı sarın.
- Yüzeylerin yapışmaması veya sürtünmemesi için boyalı parçaları ayrı tutun.
- Reçine nokta gerilimi altında çatlayabileceğinden ince özellikleri sıkı bir şekilde sıkıştırmaktan kaçının.
- Yeniden siparişlerin orijinalle eşleşmesi için parçaları revizyon ve reçine türüyle etiketleyin.
Reçine ve ekipman kullanımı
Kürlenmemiş sıvı reçine cildi tahriş edebilir, bu nedenle tedarikçiler ve kullanıcılar eldiven giyer ve doğrudan temastan kaçınır. Yıkama solventleri havalandırılan alanlarda kullanılmalı ve ısı kaynaklarından uzak tutulmalıdır. Makine tarafında, iyi çalışan bir tesis, kazanları temiz tutar, kürlenmiş parçaları çıkarmak için reçineyi filtreler, lazeri ve optikleri periyodik olarak kontrol eder ve reçineyi ışıktan uzakta depolar. Bu rutinler, üretim kalitesinin bir siparişten diğerine istikrarlı kalmasına yardımcı olur; bu nedenle sürekli müşteriler genellikle aynı tedarikçiden tutarlı sonuçlar görür.
Reçine parçalarını güçlü ışıktan, ısıdan ve sert solventlerden uzak tutun ve ince parçaları dikkatli bir şekilde kullanın.
Bir SLA Reçine 3D Baskı Üreticisi ve Tedarikçisiyle Çalışmak
Yazdırma, belirtilmesi kolay kısımdır. Bir projenin sorunsuz ilerlemesini sağlayan şey, tedarikçinin projeyle ilgili her şeyi nasıl ele aldığıdır: dosya incelemesi, reçine tavsiyesi, bitirme ve iletişim. Bu sorular, bir SLA 3D baskı tedarikçisinin buna hazır olup olmadığına karar vermenize yardımcı olur.
- Hangi reçine ailelerini sunuyorsunuz ve her birinin davranışını açıklayabilir misiniz?
- Yazdırmadan önce dosyaları duvar kalınlığı, drenaj delikleri ve yön açısından gözden geçiriyor musunuz?
- Parça boyutum için tipik toleranslar nelerdir ve bunları nasıl kontrol edersiniz?
- Evde zımparalama, boyama ve cilalama gibi hangi bitirme adımları mevcut?
- SLA ana programlarını silikon kalıp çoğaltmayla birleştirerek küçük partileri destekleyebilir misiniz?
- İnce özellikli parçaları nakliye için nasıl paketliyorsunuz?
Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. bu sorulara Çin merkezli bir OEM ve ODM üreticisi olarak yaklaşıyor. Tasarım ekibi müşteri fikirlerini pratik, çekici ürün tasarımlarına dönüştürüyor ve yetenekleri arasında reçine, naylon ve metal 3D baskı, gelişmiş işleme, silikon kalıp çoğaltma ve boyama gibi yüzey işlemleri yer alıyor. Müşteriler tasarımdan ürüne olan yolculuğu tek bir platformda tamamlayabilir, bu da koordinasyon süresinden tasarruf sağlar ve sorumluluğu tek bir yerde tutar.
Yararlı bir soruşturma nasıl hazırlanır?
- Ortak nötr formatta bir 3 boyutlu model ve ayrıca kritik boyutları işaretleyen bir çizim.
- Parçanın kullanım amacı ve karşılaşacağı ortam.
- Aklınızdaki reçine ailesi veya ihtiyaç duyduğunuz özelliklerin açıklaması.
- Bitiş seviyesi: ham baskılı, zımparalanmış, astarlanmış veya tamamen boyanmış, herhangi bir renk referansı ile.
- Miktar, hedef teslimat penceresi ve her türlü paketleme ihtiyacı.
Bu bilgilerle tedarikçi ilk yanıtta bir reçine, yönlendirme, katman kalınlığı ve bitirme planı önerebilir. Ayrıca, yeniden sipariş veya revizyon gerekip gerekmediğine bakabileceğiniz net bir kayıt da sağlar. Uzun vadeli programlar için aynı SLA reçine 3D baskı üreticisiyle çalışmak, dosyalar, ayarlar ve sonlandırma notlarından oluşan ortak bir geçmiş oluşturur ve bu da daha sonraki partileri daha tutarlı hale getirir.
Tedarikçinize parçanın nasıl kullanılacağını söyleyin; onlar da reçineyi, yönlendirmeyi ve kaplamayı daha akıllıca seçebilirler.
Jiaheng SLA Resin 3D Baskı Hizmetini Keşfedin
Tasarımınızın pürüzsüz yüzeylere, ince ayrıntılara ve hızlı geri dönüşe ihtiyacı varsa, ilgili sayfada mevcut reçineleri, proses ve proje adımlarını inceleyebilirsiniz. SLA Reçine 3D Baskı Hizmeti Jiaheng'den. Ekip, OEM ve ODM projelerini destekliyor ve baskıyı son işlem, işleme ve silikon kalıp çoğaltma ile tek bir platformda koordine edebiliyor.
Jiaheng ekibiyle bir görüşme başlatmak için 3D dosyanızı, kullanım amacınızı ve bitiş gereksinimlerinizi gönderin.
SLA Reçine 3D Baskı Hizmeti SSS
SLA reçine 3D baskı hizmeti nedir?Dijital bir modelden bir parça oluşturmak için UV lazerin sıvı fotopolimer reçineyi katman katman kürlediği bir üretim hizmetidir. Hizmet genellikle dosya incelemesini, yazdırmayı, yıkamayı, iyileştirmeyi, desteği kaldırmayı ve isteğe bağlı son işlemleri içerir. Pürüzsüz yüzeyler, ince detaylar ve küçük ve orta ölçekli parçalarda iyi doğruluk sağlaması nedeniyle değerlidir. |
Diğer 3D baskı yöntemleriyle karşılaştırıldığında SLA ne işe yarar?SLA, görünüm modelleri, şeffaf parçalar, küçük hassas bileşenler ve döküm ustaları için güçlü bir seçimdir. Bir parçanın daha ağır yükler taşıması veya daha zorlu kullanıma dayanması gerektiğinde SLS naylon baskı veya talaşlı imalat gibi diğer yöntemler tercih edilebilir. Birçok proje önce SLA'yı kullanır ve işlevsel test için başka bir yola geçer. |
SLA baskılı parçalar ne kadar doğrudur?Genel kılavuz genellikle küçük parçalarda kabaca artı veya eksi 0,1 ila 0,2 mm olduğunu belirtir; daha büyük parçalar orantılı olarak değişir. Doğruluk reçineye, geometriye, oryantasyona ve sertleşmeye bağlıdır. Kritik uyumlar için tedarikçiler genellikle bir test parçası basar veya baskıdan sonra özelliği makinede işler. |
SLA baskısı için hangi reçineler mevcuttur?Yaygın aileler arasında standart reçine, sert veya ABS benzeri reçine, şeffaf reçine, yüksek sıcaklık reçinesi, esnek reçine ve dökülebilir reçine bulunur. Her biri ayrıntıyı, gücü, netliği ve ısı davranışını farklı şekilde dengeler. Tedarikçiniz, parçanın nasıl kullanılacağını öğrendikten sonra bir reçine önerebilir. |
SLA baskılı parçalar boyanabilir veya cilalanabilir mi?Evet. Parçalar genellikle zımparalanır, astarlanır ve boyanır; şeffaf parçalar ise şeffaflığı artırmak için cilalanabilir ve kaplanabilir. SLA yüzeyleri zaten pürüzsüz olduğundan, yüksek kaliteli yüzeyler için iyi bir temel oluştururlar. Yüzeyin uygun şekilde hazırlanması için tedarikçiye renk ve parlaklık hedeflerinizi yapıdan önce bildirin. |
SLA reçine parçaları fonksiyonel testler için yeterince güçlü mü?Reçineye ve teste bağlıdır. Daha sert reçineler geçmeli geçme ve hafif montajın üstesinden gelebilirken, standart reçine darbe altında çatlayabilir. Ağır yükler, uzun süreli stres veya yüksek ısı için diğer işlemler veya malzemeler genellikle daha uygundur. Tavsiyede bulunabilmeleri için tedarikçinize testi açıklayın. |
Bir SLA yöneticisinden küçük bir parti alabilir miyim?Evet. Yaygın bir yol, bir master'ı SLA'da basmak, dikkatli bir şekilde bitirmek, bir silikon kalıp yapmak ve genellikle kalıp başına yaklaşık 10 ila 30 parça olmak üzere poliüretan kopyalar dökmektir. Bu, sert aletler gerektirmeden üretime benzer bir görünüm sağlar. Jiaheng, tek bir platformda hem SLA baskıyı hem de silikon kalıp çoğaltmayı sunuyor. |
SLA teklifi talep ederken neleri eklemeliyim?3D modeli, kritik boyutları belirten bir çizimi, miktarı, tercih edilen reçineyi veya gerekli özellikleri, son seviyeyi ve teslimat pencerenizi ekleyin. Parçanın nasıl kullanılacağı ve karşılaşacağı ortam hakkında kısa bir not çok faydalı olacaktır. Tam bilgi, ilk yanıtı kısaltır ve daha sonra yapılacak değişiklikleri azaltır. |
Açık kullanım amacı, uygun bir reçine ve tanımlanmış bir bitiş seviyesi, bir SLA projesini en çok geliştiren üç girdidir.
-
 Kırmızı Balmumu Reçine 3D Baskı Hizmeti
-
 Kirli Beyaz Reçine 3D Baskı Hizmeti
-
 Sarı ABS Benzeri Reçine 3D Baskı Hizmeti
-
 Standart FDM Malzemeleri 3D Baskı Hizmeti (PLA, PETG, ABS)
-
 PAHT+CF Yüksek Sıcaklık Naylon Karbon Fiber Takviyeli Malzeme 3D Baskı Hizmeti
-
 PPS+CF Karbon Fiber Takviyeli Malzeme 3D Baskı Hizmeti
İletişim Bilgileri
-

zjjh@jiahzn.cn
-

+86-18936159957
-
+86-18966326325
EKLE
-

Bina 7, No. 188, Zha Wang Yolu Hongni Bölümü, Danghu Alt Bölgesi, Pinghu Şehri, Jiaxing Şehri, Zhejiang Eyaleti, Çin
Telif hakkı © 2026 by Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. OEM/ODM Entegre Akıllı Üretim Platformu Üreticileri
