- 3D Baskı Hizmetleri

- CNC İşleme Hizmetleri

- Vakumlu Döküm Hizmetleri

- Yüzey İşlem Hizmetleri

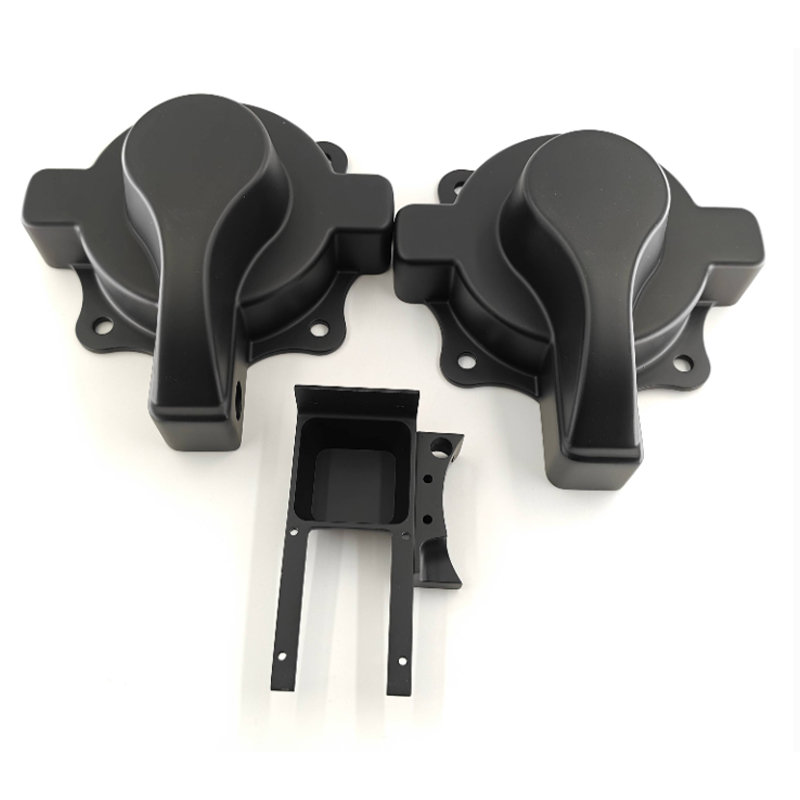
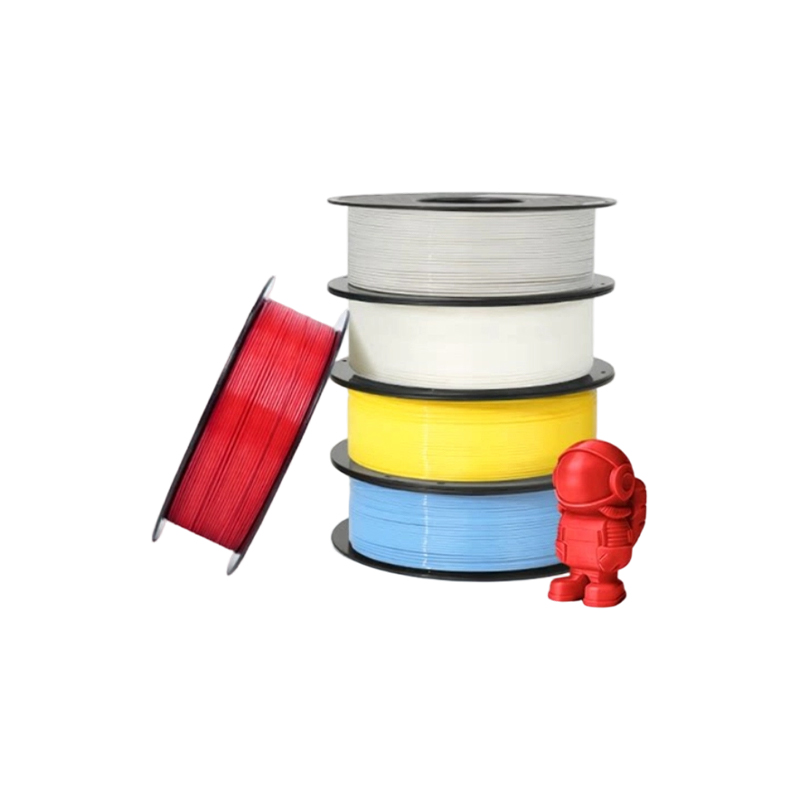
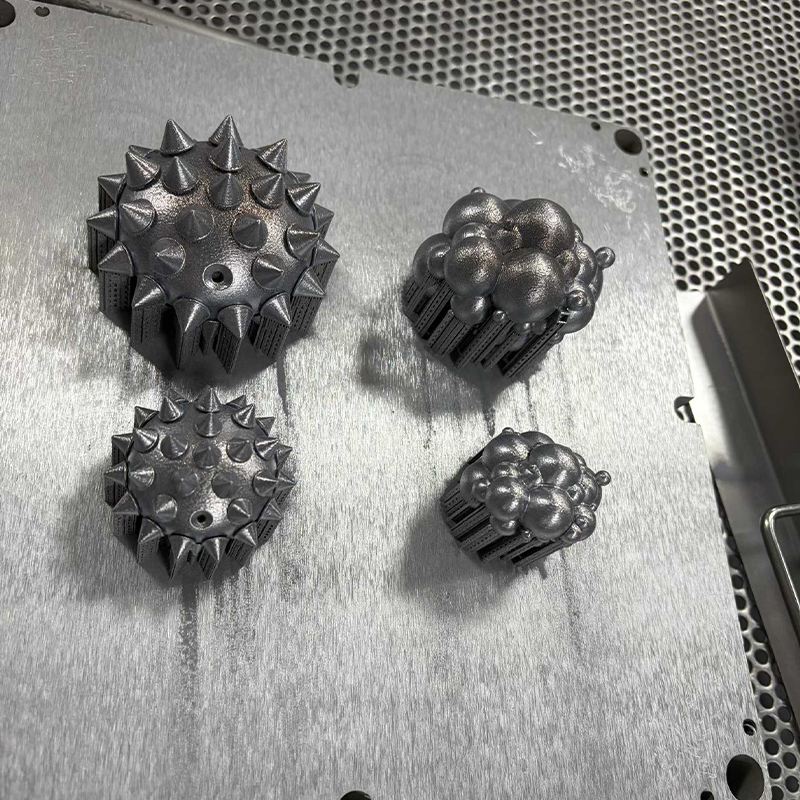
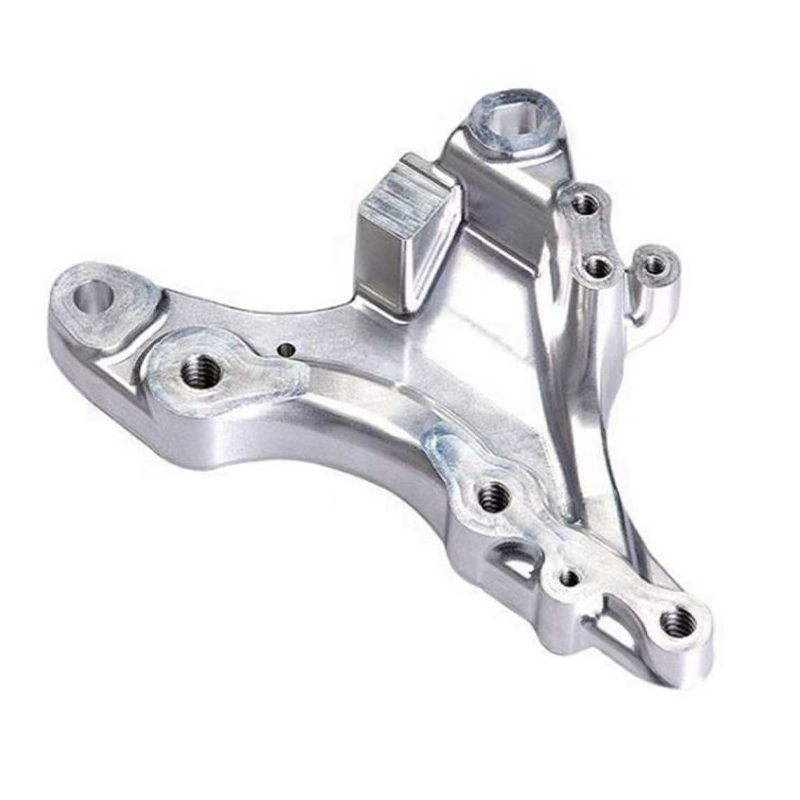
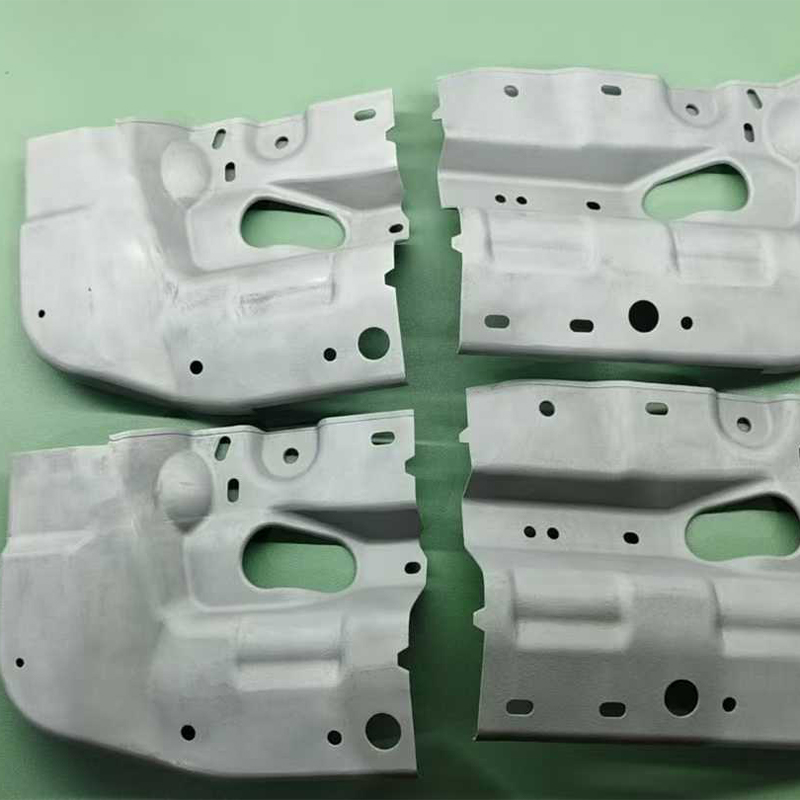
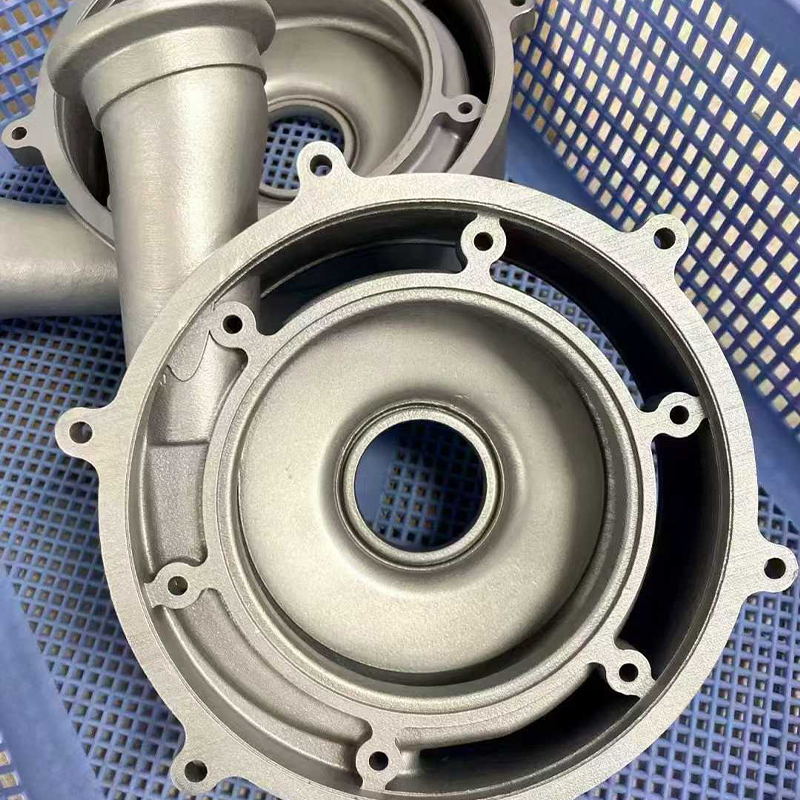
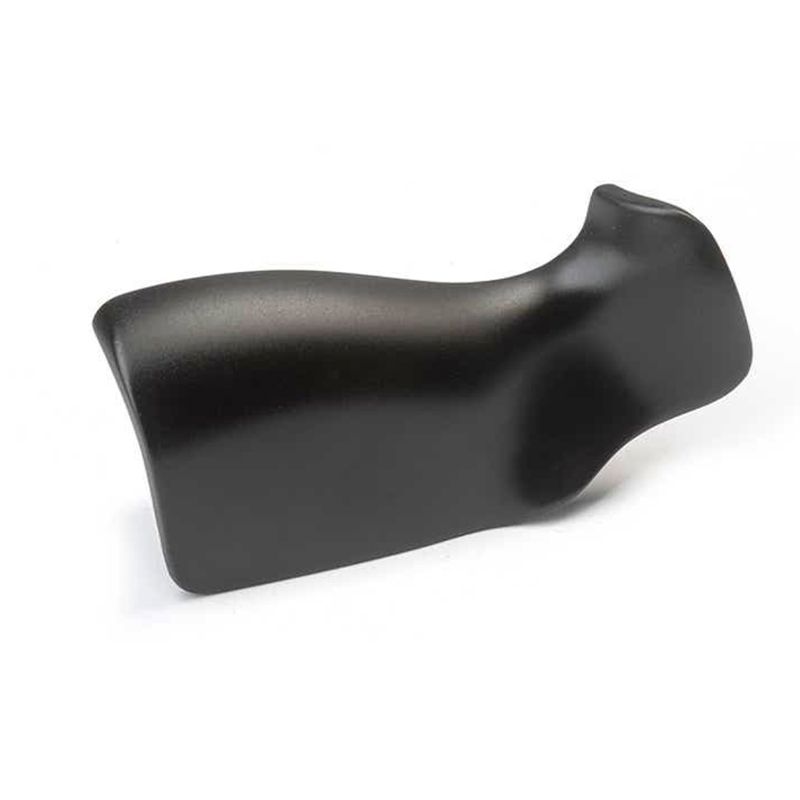
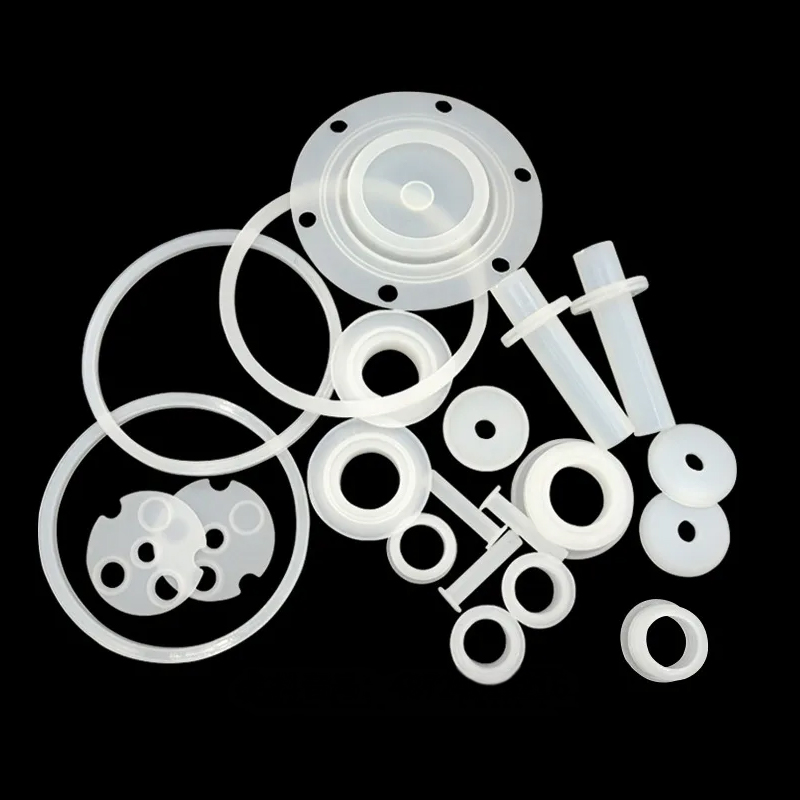
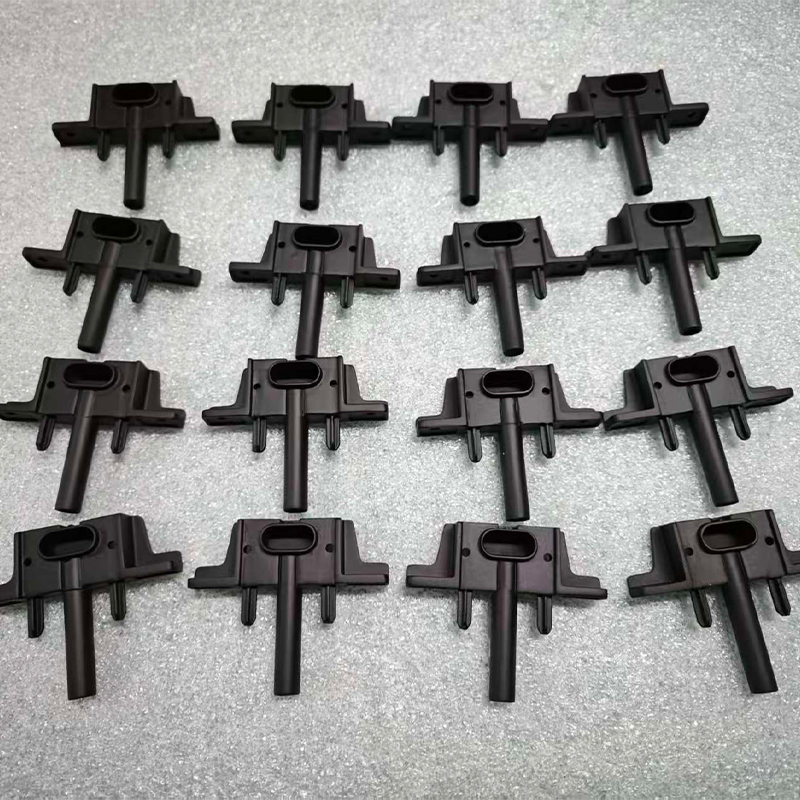
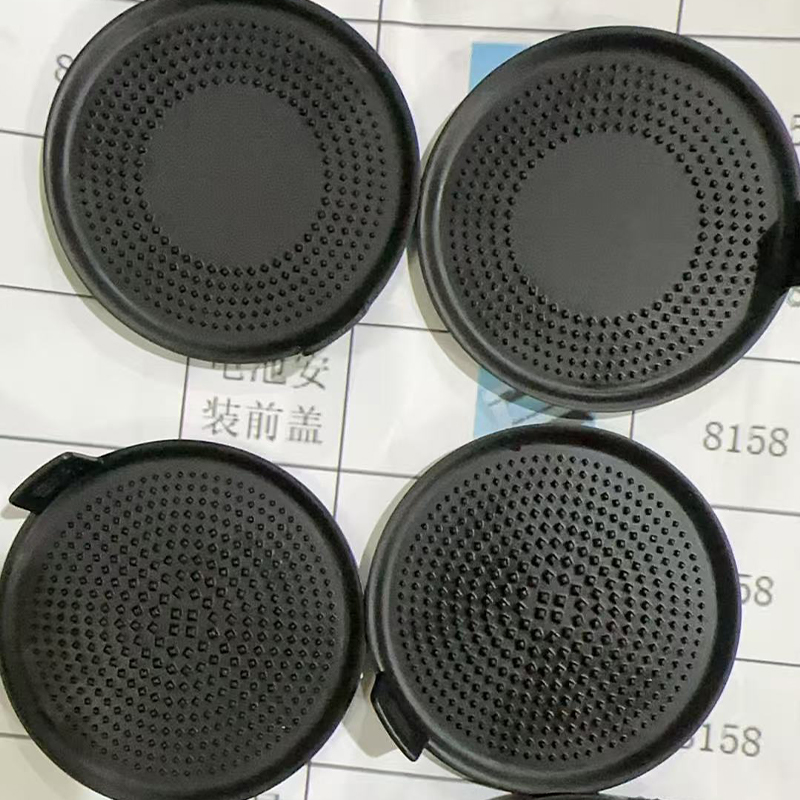
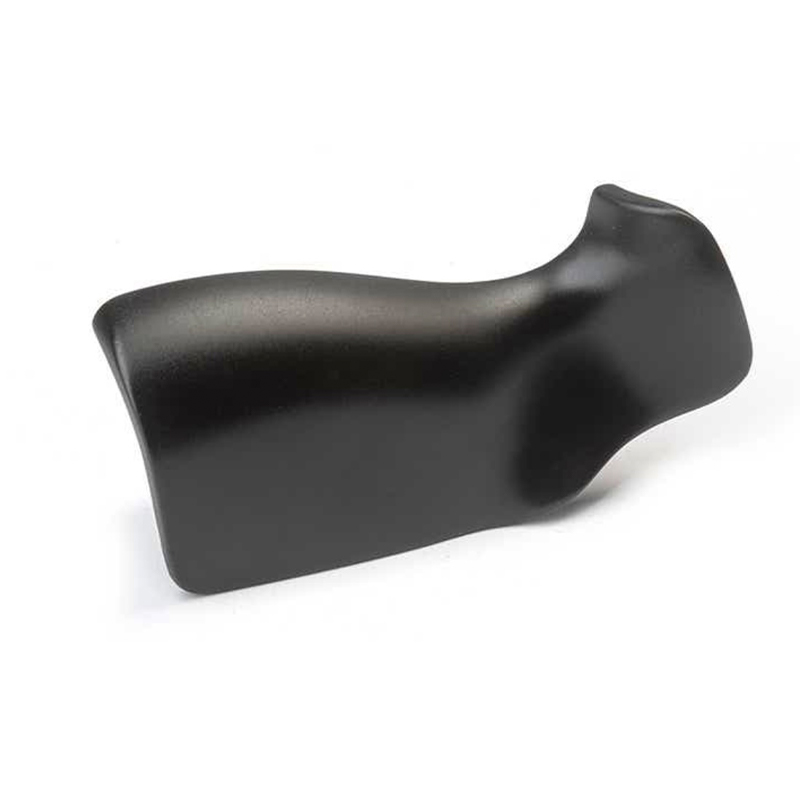
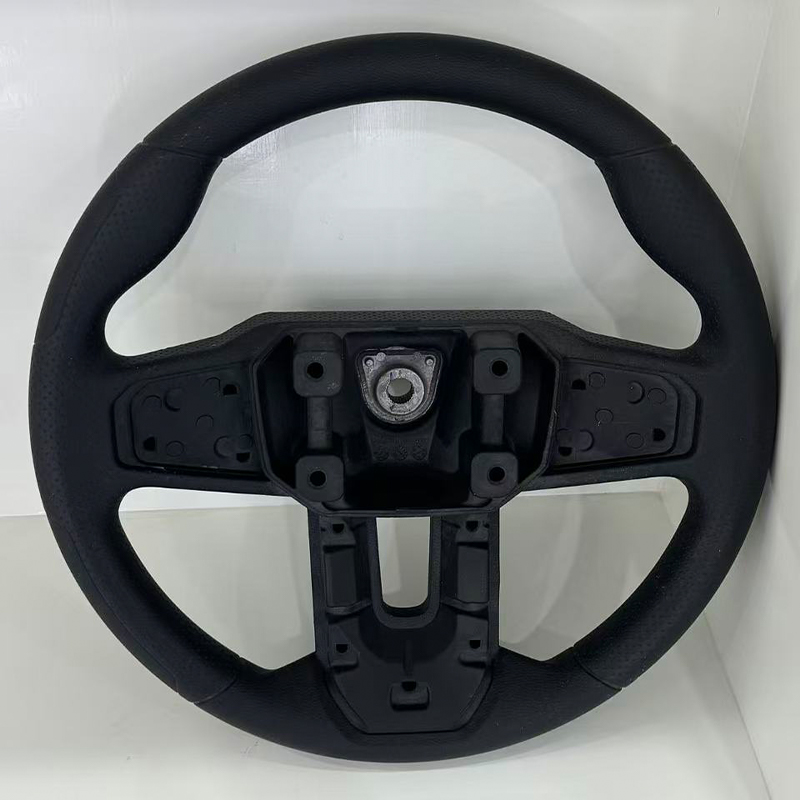
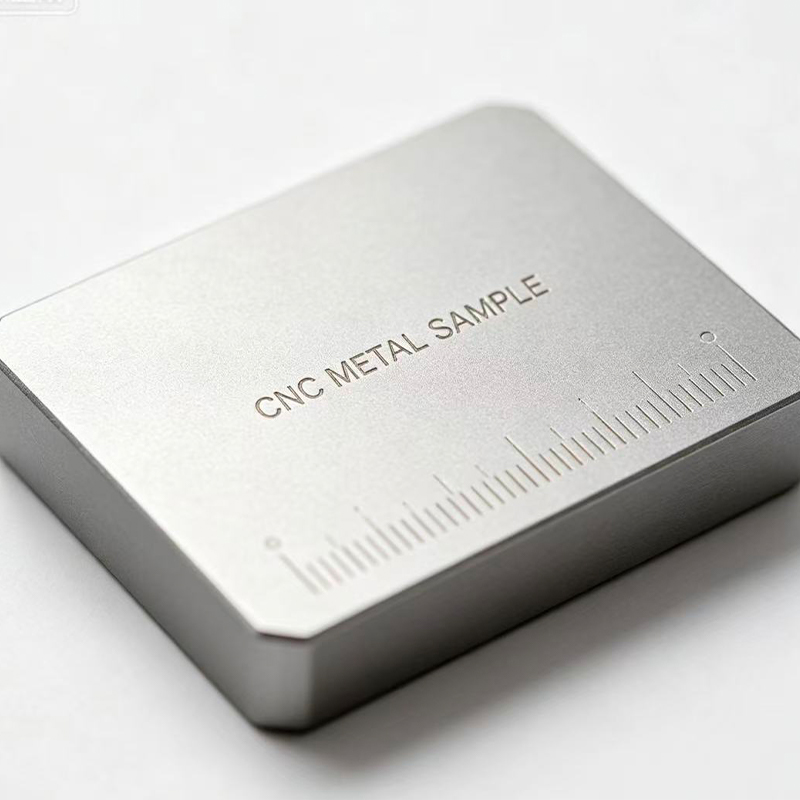
Çin 3D Baskı Hizmetleri ve CNC İşleme Üretici Kılavuzu
Doğrudan Cevap: Entegre Akıllı Üretim Platformunun Gerçekte Ne Sağladığı
Parçaları Çin'den tedarik ediyorsanız 3D Baskı Hizmetleri Üretici, bilmeniz gereken en yararlı şey şudur: süreç rotası, bir tedarikçinin dijital dosyadan bitmiş, incelenen parçaya kadar tüm zinciri kontrol edip etmediğinden daha az önemlidir . Bir modeli baskı için bir satıcıya gönderen, çıktıyı işleme için ikinci bir satıcıya gönderen ve daha sonra parçaları boyama için üçüncü bir satıcıya kamyonla gönderen bir alıcı, genellikle yalnızca devir nedeniyle yedi ila on iki iş günü kaybeder ve her devir, tolerans sorumluluğunun belirsizleştiği bir yerdir. Entegre bir akıllı üretim platformu, tasarım incelemesi, katmanlı imalat, çıkarımlı işleme, silikon kalıp kopyalama, yüzey işleme ve boyutsal incelemeyi tek bir kalite kaydına sahip tek bir üretim sisteminde tutarak bu boşlukları ortadan kaldırır.
Pratik anlamda bu, üç yerine tek bir mühendislik görüşmesi, bir dizi çizimin tek bir şekilde yorumlanması ve bir deliğin 0,05 mm büyük boyutta geri gelmesi durumunda bir tarafın sorumlu olması anlamına gelir. 3D baskı hizmet sağlayıcılarını değerlendiren mühendisler için kontrol listesi kısa ve somuttur: reçine, naylon ve metale baskı yapabilirler mi; basılı parçayı CNC işleme ile kritik özelliklerde takip edebiliyorlar mı; zorlu aletler olmadan küçük parti hacmine köprü kurabilirler mi; ve bunların hepsini belgeleyebilirler mi? Dördüne de evet yanıtı veren bir tedarikçi teklif ediyor tek elden hassas üretim çözümleri tek süreçli bir atölye yerine.
Bu makalenin geri kalanında her yeteneğin nasıl çalıştığı, her birinin nerede doğru seçim olduğu, gerçekçi olarak ne kadar doğruluk ve teslim süresi bekleyebileceğiniz ve bir Çin CNC İşleme Hizmetleri Üreticisini veya Çin Endüstriyel 3D Baskı Hizmeti Tedarikçisini onlara bir program taahhüt etmeden önce nasıl değerlendireceğiniz açıklanmaktadır. Aşağıdaki tavsiyelerin her biri, kaynak bulma kararını şirket içinde savunması gereken teknik bir alıcı için yazılmıştır.
Parçalanmış Kaynak Kullanımı Neden Göründüğünden Daha Fazla Maliyete Sahiptir?
Çoğu satın alma ekibi, tek bir operasyon için teklif edilen satır öğesindeki tedarikçileri karşılaştırır. Bu karşılaştırma eksiktir, çünkü parçalanmış bir tedarik zincirinin gerçek yükü, operasyonlar arasındaki boşluklarda yatmaktadır: yeniden fiyat teklifi verme, yeniden sabitleme, yeniden inceleme, tesisler arasındaki nakliye ve bir satıcının varsayımlarını başka bir satıcının diline çevirmek için harcanan mühendislik saatleri. Baskı, işleme, boncuk püskürtme ve boyama gerektiren bir parça, dört tedarikçiye bölündüğünde dört planlama kuyruğundan geçer ve kuyruk süresi neredeyse her zaman işlem süreçineden daha uzundur.
İşleme ve bitirme hatlarını da çalıştıran tek bir endüstriyel 3D baskı hizmetiyle birleştirmek aritmetiği değiştirir. Yazdırılan iş parçası için oluşturulan fikstürleme verileri işleme adımı için yeniden kullanılır. Malzeme sertifikaları e-postayla ayrı ayrı gelmek yerine parçayı takip eder. Uygunsuzluklar, üç hafta sonra alt tedarikçide değil, onları oluşturan istasyonda yakalanır. Tipik düşük hacimli programlarda birleştirme, serbest bırakılan dosyadan incelenen parçaya kadar geçen toplam süreyi yüzde 35 ila 50 oranında azaltır , bireysel işlem süreleri değişmese bile.
Günler aslında nereye gidiyor
Aşağıdaki tablo, üretilebilir bir dosyanın serbest bırakıldığı andan parçaların sevkiyat için paketlendiği ana kadar ölçülen, ortak süreç rotaları için geçen tipik teslim sürelerini karşılaştırmaktadır. Bunlar, teorik minimumlar değil, normal şekilde yüklü bir atölyede tek bir iş için yapılan çalışma günleridir.
Bu tabloyu gözden kaçırmak yerine, buradan okumaya değer birçok şey var. Birincisi, reçine baskı, fiziksel bir nesneye giden en hızlı yoldur; bu nedenle, mekanik yüklemenin henüz sorun olmadığı erken form ve uyum incelemeleri için 3 boyutlu model baskı hizmeti varsayılan olarak kalır. İkincisi, metal katkılı parçalar ve paslanmaz çelik işlenmiş parçalar kabaca aynı teslim süreçinede birleşir, çünkü her ikisine de birincil şekillendirme adımından ziyade son işlem hakimdir: metal baskılar gerilim giderme, desteğin çıkarılması ve genellikle son işleme gerektirirken paslanmaz işleme daha yavaş ilerlemeye, daha fazla takım değişikliğine ve çapak gidermeye ihtiyaç duyar. Üçüncüsü, silikon kalıp rotası grafikteki en uzun tek yoldur, ancak bu sayı bir yerine elli bitmiş kopyayı kapsar, dolayısıyla parça başına süresi altı yol arasında açık ara en düşük olanıdır. Dördüncüsü, alüminyum ve paslanmaz işleme arasındaki fark bir planlama eseri değil, fizik meselesidir ve bunların aynı olduğunu söyleyen herhangi bir tedarikçi bu işi düşünmemiştir. Son olarak, bu rakamların hiçbiri daha hızlı bir makinenin seçilmesiyle fazla ilerleme kaydedemez; entegre bir platformun yapmak üzere tasarlandığı şey olan adımlar arasındaki beklemeyi ortadan kaldırarak gelişirler.
Profesyonel 3D Baskı Hizmetlerinin Arkasındaki Yetenek
3D baskı hizmetleri ifadesi, yalnızca katman katman inşaat malzemesi fikrini paylaşan bir süreç ailesini kapsar. Toleransları, yüzey özellikleri, malzeme özellikleri ve ekonomik açıdan önemli noktaları büyük farklılıklar gösterir ve yanlış olanı seçmek, ilk kez alıcılar arasında en yaygın hayal kırıklığı nedenidir. Yetenekli bir Çin Özel 3D Baskı Hizmeti Üreticisi, bir dosyayı kabul edip boşta olan makinede yazdırmakla kalmayacak; parçanın hayatta kalması gerektiğini, kaç taneye ihtiyaç duyulduğunu ve yapım odasından çıktıktan sonra parçaya ne olacağını soracaktır.
Görsel ve boyutsal doğruluk için reçine işlemleri
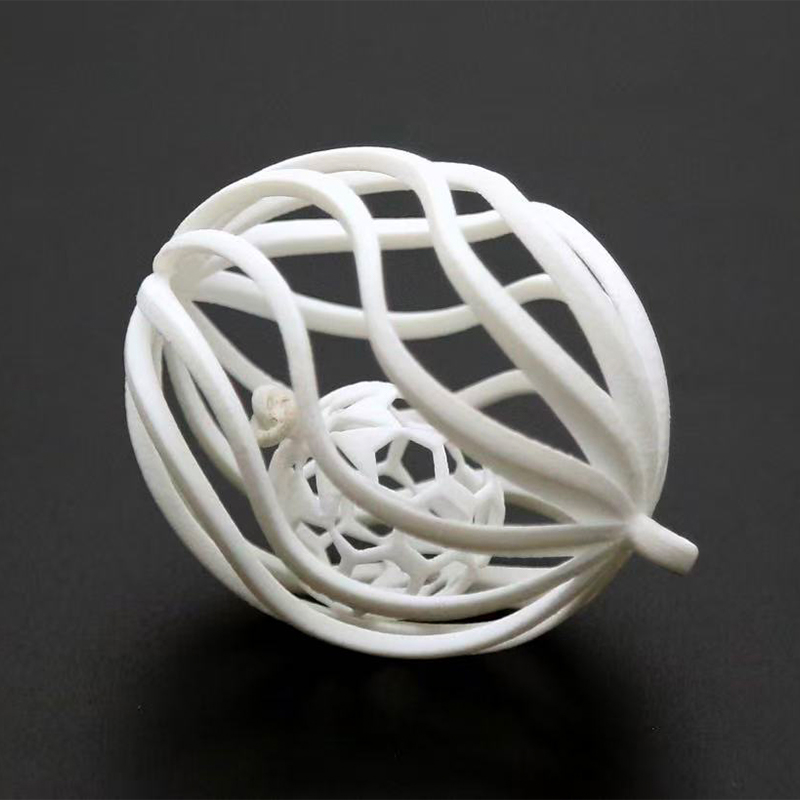
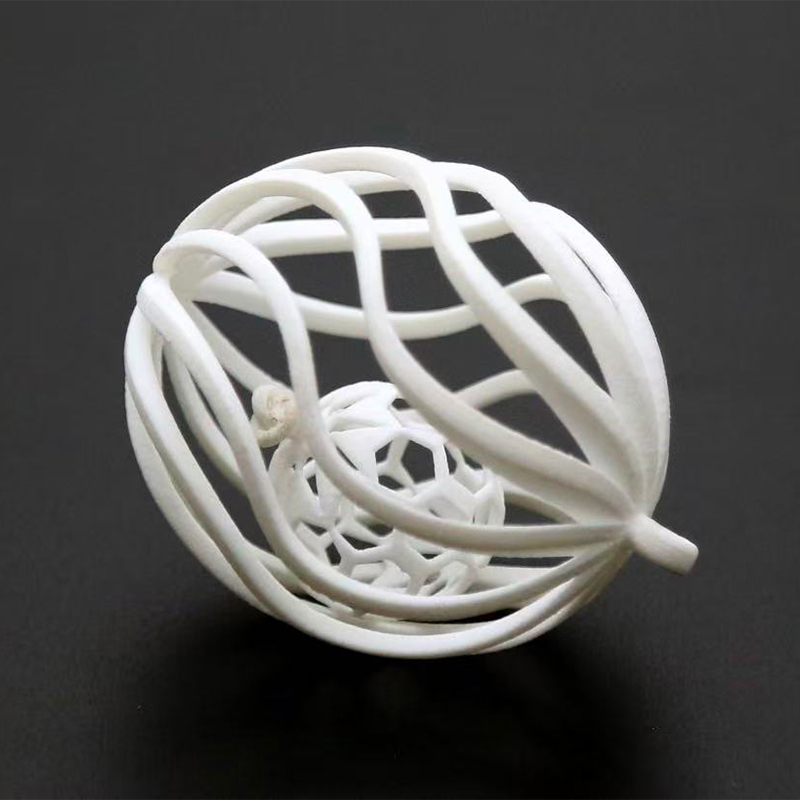
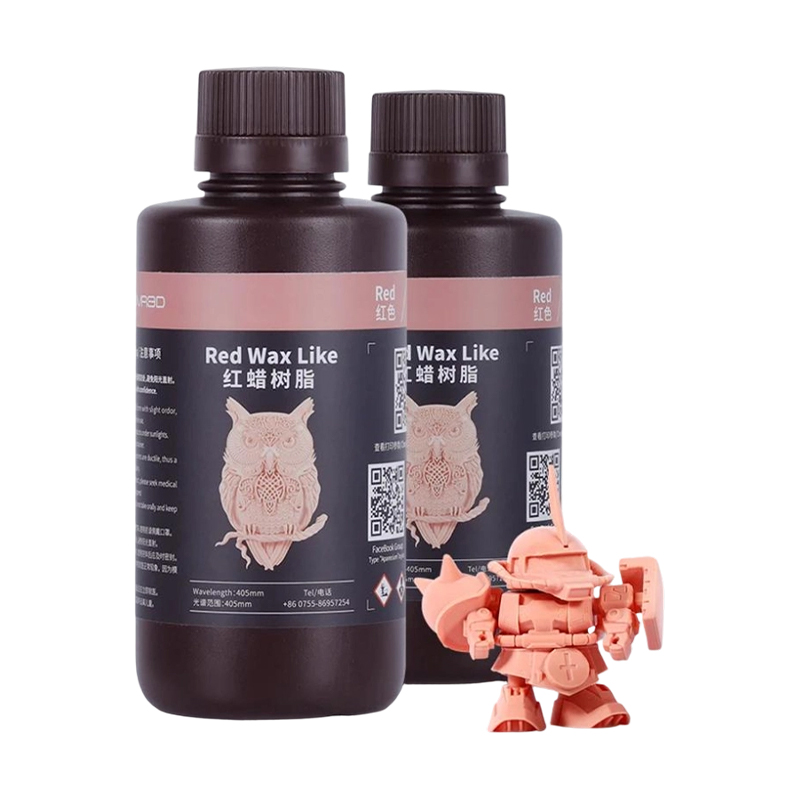
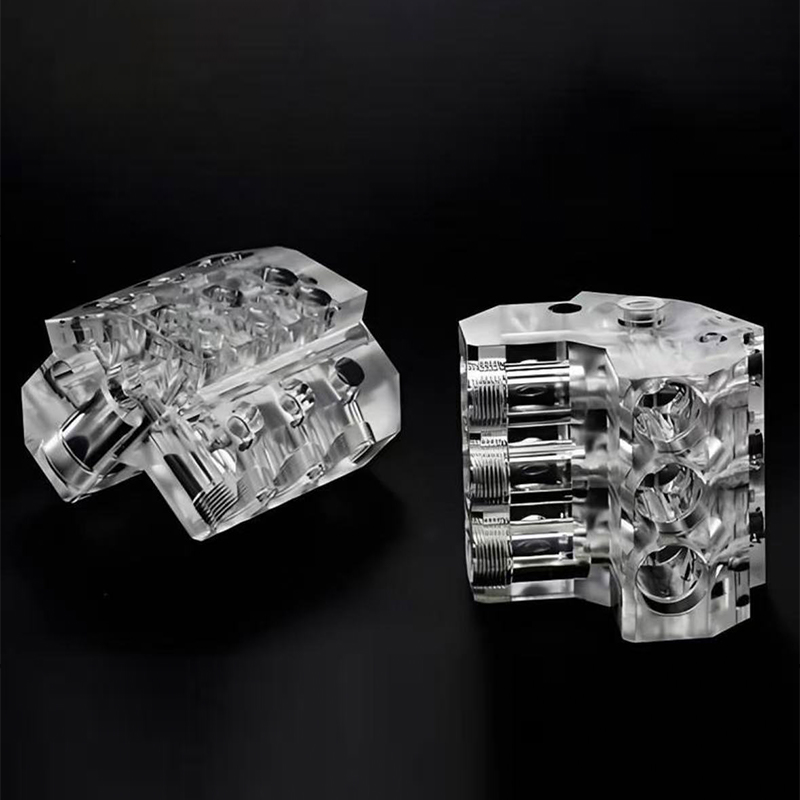
Stereolitografi ve ilgili reçine teknolojileri, katman yükseklikleri genellikle 0,025 mm ile 0,1 mm arasında olan, katmanlı imalatta mevcut olan en pürüzsüz nihai yüzeyleri üretir. Bu da onları görünüm modelleri, şeffaf ışık kılavuzları, ince kafes yapıları ve silikon kalıplara yönelik ana desenler için doğru araç haline getiriyor. Takas mekaniktir: standart reçineler nispeten kırılgandır ve yüksek sıcaklıkta tutulduğunda sertliğini kaybeder, bu nedenle reçine parçası genellikle yük taşıyan bir bileşenden ziyade bir iletişim cihazı veya bir modeldir. Daha yüksek ısı sapmasına ve geliştirilmiş sağlamlığa sahip mühendislik reçineleri bu boşluğu daraltır ve basılı bir parçanın bir test düzeneğinde tekrar tekrar işlenmesi gerektiğinde doğru spesifikasyondur.
Fonksiyonel parçalar için naylon tozu işlemleri
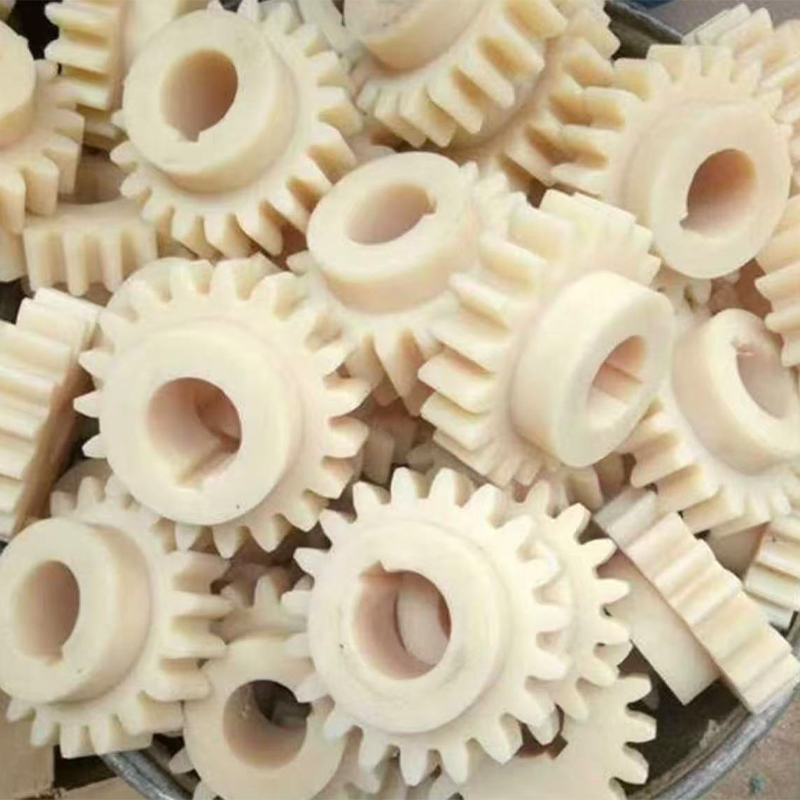
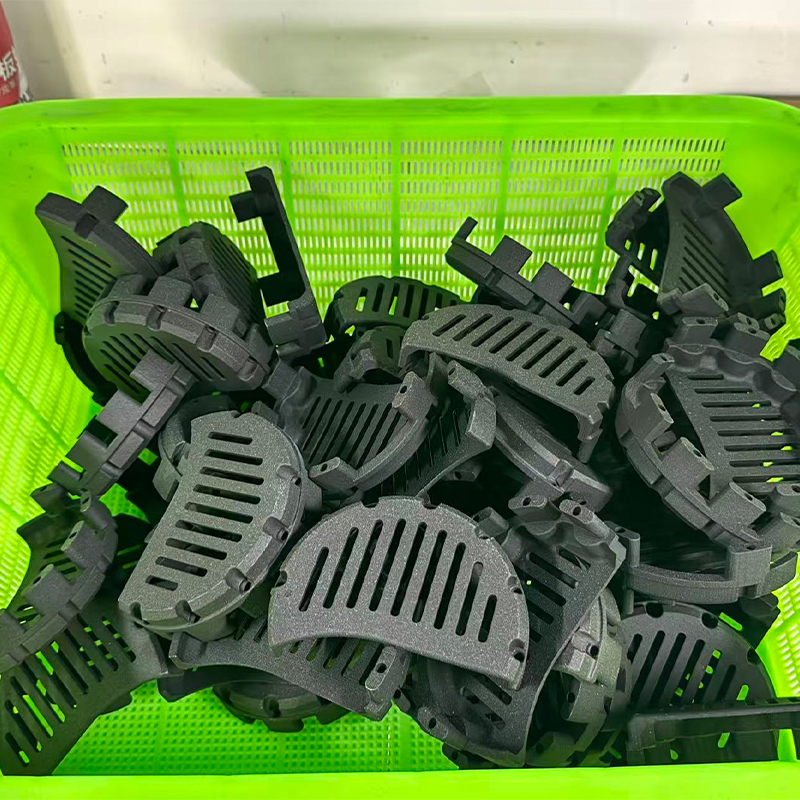
Toz yataklı naylon işlemleri, tasarımcıya başka hiçbir yöntemin ekonomik olarak üretemeyeceği karmaşık geometriyi, iç kanalları ve canlı menteşeleri yerleştirme konusunda özgür kılan, destek yapıları olmadan inşa edilir. Parçalar, orijinal fonksiyonel bileşenler olarak hizmet vermek için tekdüze mat bir yüzeye ve yeterince izotropik özelliklere sahip olarak ortaya çıkar: braketler, kanallar, muhafazalar, aparatlar ve son kullanım kapakları. Cam dolgulu ve karbon dolgulu naylon kaliteleri, kenetleme yükü altında bir referans noktası tutması gereken fikstürler için sertliği ve boyutsal stabiliteyi artırır. Mühendisler için önemli olan özellik manşetin çekme mukavemeti değil, düzinelerce farklı parçayı tek bir yapıya yerleştirme ve hepsini aynı dört günlük pencerede alma yeteneği .
İşlenemeyen geometri için metal eklemeli imalat
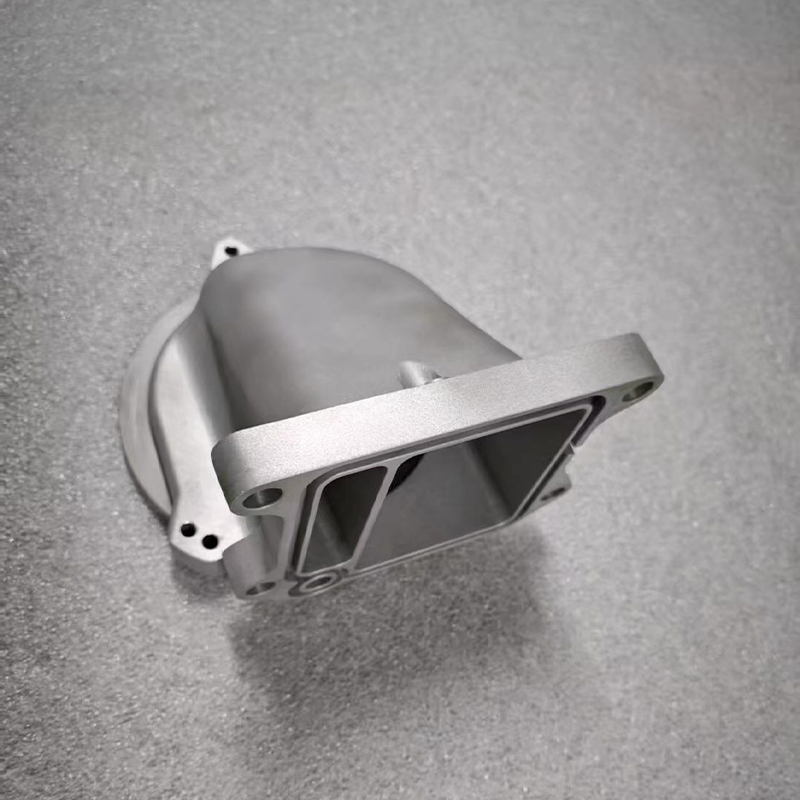
Metal baskı, bir parçanın uyumlu soğutma kanalları, dahili manifoldlar, topolojiye göre optimize edilmiş yük yolları veya kesicinin kolayca ulaşamayacağı ince duvarlı kafesler içerdiği durumlarda yerini alır. Alüminyum alaşımları, paslanmaz kaliteler, takım çelikleri ve titanyumun tümü rutin olarak işlenir. Ciddi bir tedarikçiyi sıradan bir tedarikçiden ayıran disiplin, işlem sonrasıdır: parça baskı tablasından ayrılmadan önce doğru gerilim giderme, kontrollü desteğin çıkarılması, gözenekliliğin önemli olduğu yerlerde sıcak izostatik presleme ve her sızdırmazlık yüzeyinin, yatak yuvasının ve dişli deliğin son işlemesi. Son işlemden geçirilmemiş bir metal baskı asla hassas bir bileşen olarak değerlendirilmemelidir.
Süreci Gereksinime Eşleştirme: Bir Karşılaştırma Tablosu
Aşağıdaki tablo, normalde işleme ve kalıplama hatlarını da işleten endüstriyel bir 3D baskı hizmeti tarafından sağlanan her rotanın pratik kapsamını özetlemektedir. Toleranslar, mutlak sınırlar olarak değil, iyi tasarlanmış geometride tipik olarak elde edilebilir olarak belirtilir ve iş yayınlanmadan önce parçanın üretilebilirlik açısından gözden geçirildiğini varsayarlar.
| Süreç rotası | Tipik tolerans | Yapım aşamasındaki yüzey | Malzeme ailesi | Ekonomik toplu |
|---|---|---|---|---|
| Reçine SLA'sı | ±0,1 mm | Ra 3–6 µm | Standart ve mühendislik reçinesi | 1–20 |
| Naylon tozu yatağı | ±0,2 mm | Ra 10–15 mikron | PA12, PA11, dolgulu naylon | 1–500 |
| Metal lazer tozu yatağı | ±0,2 mm | Ra 8–20 mikron | Alüminyum, paslanmaz, takım çeliği, titanyum | 1–100 |
| 3 eksenli CNC işleme | ±0,02 mm | Ra 1,6–3,2 µm | Alüminyum, çelik, pirinç, mühendislik plastiği | 1–2000 |
| 5 eksenli CNC işleme | ±0,01 mm | Ra 0,8–1,6 mikron | Alüminyum, paslanmaz, titanyum, süper alaşım | 1–2000 |
| Silikon kalıp çoğaltma | ±0,15 mm | Ustayı yansıtır | ABS, PP, kauçuğu simüle eden PU reçineler | 20–200 |
Tabloyu satır yerine sütun halinde okuyun. Tolerans sütunu, hassas özellikler için neden yazdırma sonrasında son işlemenin isteğe bağlı olmadığını gösterir: listedeki en iyi ekleme toleransı hala rutin 5 eksenli işlemeden çok daha gevşektir . Yüzey sütunu, boyalı kozmetik parçaların neden neredeyse her zaman naylon baskılar yerine reçine kalıpları veya işlenmiş boşluklar olarak başladığını açıklıyor. Toplu iş sütunu, alıcıların en çok göz ardı ettiği sütundur ve hacimler arttıkça bir programın kârlı kalıp kalmayacağını belirleyen sütundur.
Büyük Ölçekli 3D Baskı Hizmeti: Standart Zarfın Ötesine Geçmek
Büyük bir 3 boyutlu baskı hizmetine olan talep, makine üretim hacimlerinden daha hızlı arttı ve büyük boyutlu geometri için pratik yanıt, nadiren tek bir devasa makinedir. Bu akıllı bir bölümlemedir: modeli yapısal ve kozmetik nedenlerden dolayı seçilen düzlemler boyunca bölmek, parçaları paralel olarak yazdırmak ve bunları bölmede tasarlanan yerleşik özelliklerle birleştirmek veya mekanik olarak birleştirmek. İyi yapıldığında, kesitli bir parça, aynı boyuttaki tek parçalı bir baskıya göre daha güçlü ve daha düzdür, çünkü her bir segment, yapım sırasında daha az termal eğime maruz kalır.
Aşağıdaki grafik, bölümlere ayırma gerekli hale gelmeden önce her rotada rutin olarak elde edilebilecek en uzun tek boyutu karşılaştırmaktadır. Bu bir sıralama değil, bir yetenek haritasıdır ve büyük ölçekli bir 3 boyutlu baskı hizmeti ile işleme departmanının neden rakip olmaktan ziyade doğal ortaklar olduğunu gösterir.
Bu tablo, büyük boyutlu parçalar belirten herkesin dikkatli okumasının karşılığını verir. Geniş formatlı ekstrüzyon, gösterilen herhangi bir katkılı rota arasında en büyük tek parça boyutuna ulaşır; bu nedenle, milimetrenin onda biri düzeyindeki boyut toleransının kabul edilebilir olduğu kontrol fikstürleri, şekillendirme takımları, maket muhafazalar ve dökümhane kalıpları gibi uygulamalarda baskın olmasının nedeni budur. Portal frezeleme, toleransları kabaca yirmi kat daha sıkı tutarken neredeyse aynı mesafeye ulaşır, bu nedenle iki işlem sıklıkla eşleştirilir: toplu şekli yazdırın, ardından verileri ve birleşme yüzlerini aynı platformda işleyin. Metal tozu yatağı sistemleri, boyut ekseninin alt ucunda yer alır; bu, metal katkı maddesinin benimsenmesindeki en büyük kısıtlamadır ve büyük metal düzeneklerin genellikle parçalar halinde basılmasının ve birleştirilmesinin nedenidir. Naylon ve endüstriyel reçine orta bandı kaplar ve çoğu tüketici ürünü muhafazasını ve otomotiv iç bileşenlerini tek parça halinde rahatça kaplar. Pratik sonuç şu ki derleme zarfı, teklif sırasında keşfedilen bir kısıtlama olarak değil, ilk CAD oturumundan gelen bir tasarım girdisi olarak ele alınmalıdır. .
Özel CNC İşleme Hizmetleri: Hassasiyetin Gerçekte Yaratıldığı Yer
Eklemeli üretim geometri yaratır; işleme hassasiyet yaratır. İlgilenmeye değer herhangi bir Çin CNC İşleme OEM Tedarikçisi, işlemler arasında nasıl konumlandıklarını, bir partideki takım aşınmasını nasıl telafi ettiklerini ve geri kalanını yayınlamadan önce ilk ürünü nasıl doğruladıklarını, sorulmadan açıklayabilmelidir. Bu üç yanıt, gerçek yetenek hakkında makine markaları listesinden çok daha fazlasını ortaya koyuyor.
Alüminyum işleme hizmetiyle ilgili hususlar
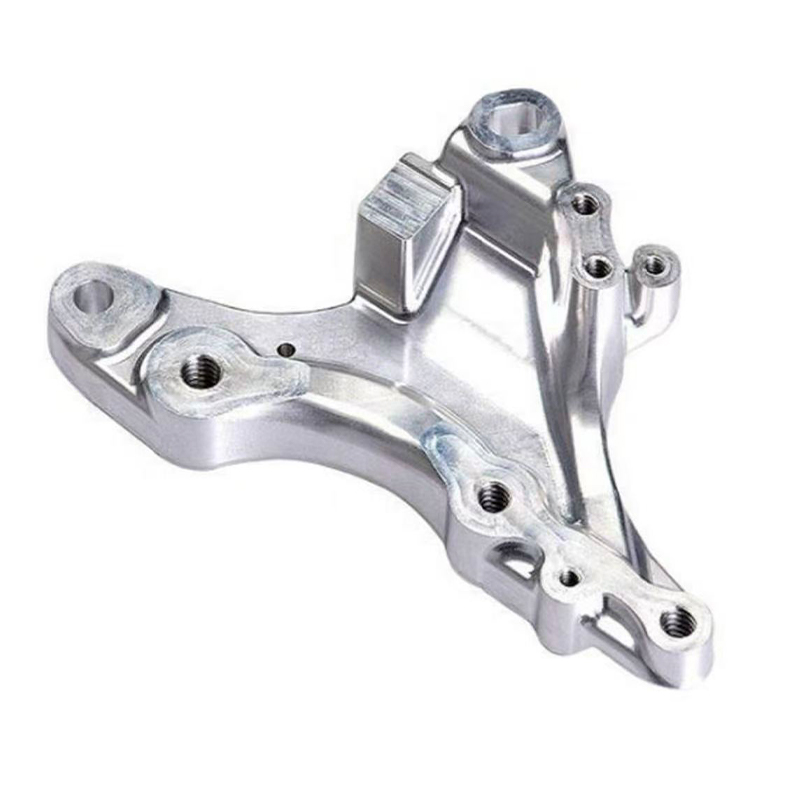
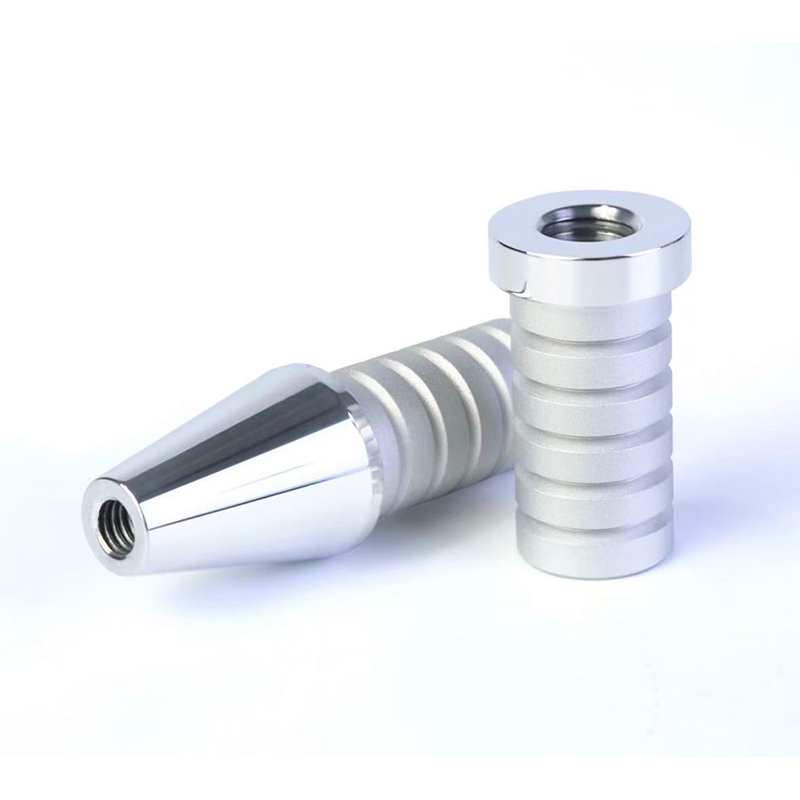
Alüminyum, hızlı kestiği, toleransı iyi koruduğu ve geniş bir yüzey kaplama yelpazesini kabul ettiği için prototip ve düşük hacimli üretimin en önemli ürünü olmaya devam ediyor. Etkili bir alüminyum cnc servisi, kabul edilebilir parçaları mükemmel olanlardan ayıran üç ayrıntıya dikkat eder: yeniden kesme talaşlarının tanık izleri bıraktığı derin ceplerdeki talaş tahliyesi; kenetleme kuvvetine göre duvar kalınlığı, çünkü ince duvarlar sapar ve daha sonra tolerans dışına çıkar; ve önceliğin işlenebilirlik, dayanıklılık veya şekillendirilebilirlik olmasına bağlı olarak 6061, 7075 ve 5052 arasında doğru seçim. İyi planlanmış bir alüminyum parça, 5 eksenli bir makinede tek bir kurulumda ham stoktan bitmiş bileşene geçebilir ve üç ayrı kurulumun neden olacağı istifleme hatasını ortadan kaldırabilir.
Paslanmaz çelik ve daha sert metal cnc hizmetleri
Paslanmaz çelik cnc işleme hizmetleri farklı bir zihniyet gerektirir. İş sertleşmesi, kesme yerine duran veya sürtünen bir takımın bir sonraki geçişi bozan sertleştirilmiş bir katman oluşturacağı anlamına gelir. Isı yönetimi, rijit fikstürleme, daha keskin takım geometrisi ve bilinçli ilerleme stratejilerinin tümü iş mili hızından daha önemlidir. 316 ve dubleks kaliteler için çevrim süresi, eşdeğer bir alüminyum parçanın iki ila üç katı olabilir; bu nedenle paslanmaz tedarikçisinden gelen dürüst teslim süreleri daha uzundur ve farkı göz ardı eden bir teklifin neden sorgulanması gerekir.
5 eksenli cnc işleme hizmetleri tasarım konuşmasını neden değiştiriyor?
Eş zamanlı beş eksenli çalışma, kesicinin iş parçasına sürekli değişen açılardan yaklaşmasına olanak tanır. Mühendislik avantajları somuttur: daha kısa, daha sert takımlar derin özelliklere gevezelik etmeden ulaşır; alttan kesmeler ve bileşik açılar özel fikstürler olmadan işlenir; ve en önemlisi, birbirine eş merkezli olması gereken özellikler tek bir kurulumda kesilir, böylece aralarındaki ilişki operatörün yeniden kelepçelemesi yerine makine tarafından tanımlanır. Karmaşık muhafazalar, pervaneler, manifoldlar ve tıbbi cihazlar için bu, birleşen parça ile neredeyse birleşen parça arasındaki farktır.
Üç Temel Rotanın Önemli Kriterlere Göre Karşılaştırılması
Mühendisler nadiren tek eksenli bir süreç seçerler. Aşağıdaki radar grafiği, tam hizmet platformunun sunduğu üç temel rotayı, kaynak bulma kararlarında sürekli olarak ortaya çıkan altı kritere göre birden beşe kadar bir ölçekte puanlıyor. Sürecin henüz çözülmediği bir projeyle ilgili ilk görüşmede karara yardımcı olması amaçlanmıştır.
Şekiller bireysel puanlardan daha net bir hikaye anlatır. 3D baskı, geometrik özgürlük ve tek parça hızında zirveye çıkan, tolerans ve son kattan uzaklaşan uzun, dar bir profil oluşturur; bu, erken yineleme ve kesilemeyen şekiller için kullanılan bir sürecin tam olarak imzasıdır. CNC işleme, tolerans, malzeme aralığı ve kaplama konusundaki en güçlü noktalarıyla geniş, dengeli bir profil oluşturur ve bir konsepti nitelikli bir bileşene dönüştüren yol rolünü doğrular. Silikon kalıbın kopyalanması ikisinin arasında yer alır ve bir ustadan düzinelerce aynı kozmetik parçayı üretme yeteneği için biraz doğruluktan ödün verir. En önemlisi, üç poligon yuvalanmak yerine üst üste gelir; bu, hiçbir sürecin baskın olmadığı anlamına gelir ve çoğu gerçek program için doğru yanıt, bir seçimden ziyade bir dizidir. Bunun pratikteki anlamı, bu üç şekilden yalnızca birini sunan bir tedarikçinin, ürünün ömrünün yalnızca bir aşamasına hizmet edebileceğidir. Entegre bir platform, tedarikçiyi değiştirmeden aynı parçayı konsept modelden pilot partiye taşıyabilir.
Silikon Kalıp Çoğaltma: Prototip ve Üretim Arasındaki Köprü
Tek seferlik baskı ile sert çelik takımlar arasında birçok programı şaşırtan bir boşluk vardır. Bir ekibin saha denemesi, sertifika sunumu veya ticari lansman için elli veya yüz parçaya ihtiyacı vardır, ancak hacim bir üretim kalıbını haklı çıkaramaz ve zaman çizelgesi, takımların teslim süresini karşılayamaz. Vakumlu döküm veya üretan döküm olarak da adlandırılan silikon kalıp replikasyonu bu boşluğu tam olarak doldurur.
İş akışı basittir. Tipik olarak yüksek çözünürlüklü reçine baskı veya makineyle işleme yoluyla bir ana desen üretilir ve silikon, kusurlar da dahil olmak üzere her ayrıntıyı aslına sadık bir şekilde kopyalayacağından, son parçanın gerektirdiği tam yüzeye tamamlanır. Master bir çerçeveye asılır ve sıvı silikonla kaplanır; bu silikon kürlenir ve daha sonra dikkatlice planlanmış bir ayırma hattı boyunca kesilerek açılır. ABS, polipropilen, kauçuk, cam dolgulu naylon veya şeffaf akriliği simüle etmek için seçilen poliüretan reçineler daha sonra vakum altında boşluğa dökülür. Tek bir kalıp tipik olarak ürün verir Boyut kayması yeni bir araç gerektirmeden önce 20 ila 25 arasında kaliteli kopya Yani paralel çalışan dört veya beş kalıp etrafında yüz parçalık bir sipariş planlanıyor.
Aşağıdaki grafik, parti boyutu büyüdükçe bitmiş parça başına ortalama üretim saatlerini göstermektedir; bu, her rotanın yerini nerede kazandığını görmenin en net yoludur.
Bu eğrilerden beş gözlem takip edilmektedir. Tek bir partide, silikon kalıplama açık ara en az verimli yoldur çünkü kalıp yapımının tamamı tek bir parçaya yüklenir, bu yüzden kimse tek seferlik döküm yapmaz. Silikon eğrisi on parça kadar dramatik bir şekilde çöktü ve şimdiden diğer ikisine yakın duruyor, bu da kalıp amortismanının ne kadar hızlı bir şekilde alıcının lehine çalıştığını gösteriyor. Elli parçanın ötesinde her üç eğri de düzleşir; bu, artan hacmin artık parça başına eforu fazla değiştirmediği ve bunun yerine kararın malzeme özelliklerine ve toleransa kaydığı anlamına gelir. 3D baskı eğrisi tüm ürün yelpazesinde en düz olanıdır ve bu da onun sessiz avantajıdır: herhangi bir miktarda tahmin edilebilir, herhangi bir planlama aşamasına gerek yoktur. CNC eğrisi yavaşça iki yüz parçayı aşmaya devam ediyor çünkü programlama ve fikstürleme büyüyen bir çalışmaya yayılan tek seferlik çabalardır, bu yüzden Özel cnc işleme hizmetleri genellikle prototip oluşturma yöntemlerinin ölçeklendirmeyi durdurduğu hacimlerde en verimli rota haline gelir .
Yüzey İşlem: Algılanan Kaliteyi Belirleyen Adım
Tutarsız bir yüzeye sahip boyutsal olarak mükemmel bir parça, kumpas tutmayan herkes tarafından başarısızlık olarak değerlendirilecektir. Bu nedenle yüzey işlemi kozmetik bir dekorasyon değildir; mühendislik çalışmalarının görünür hale geldiği aşamadır ve tolerans belirtme çizgisiyle aynı titizlikle belirtilmelidir.
Tek noktadan hizmet veren bir platformda mevcut olan ana tedaviler ve her birinin gerçekte ne işe yaradığı aşağıda belirtilmektedir.
- Baskılı parçalardan katman çizgilerini kaldıran ve herhangi bir yüzeyi boya veya kaplama için hazırlayan zımparalama ve cilalama.
- Küçük alet izlerini gizleyen ve kaplamalara mekanik bir anahtar veren tekdüze bir mat doku üreten boncuk ve kum püskürtme.
- Sözlü bir açıklama yerine sağlanan renk referansıyla eşleşen parlak, saten, mat, yumuşak dokunuşlu ve dokulu sistemlerde sprey boyama.
- Anlamlı boyut değişikliği olmadan korozyon direnci ve renk için kontrollü bir oksit tabakası ekleyen alüminyum için eloksal.
- Kalın, darbeye dayanıklı bir film gerektiren çelik ve alüminyum parçalar için toz boya.
- Hem metal hem de plastik yüzeylerde yansıtıcı ve dekoratif yüzeyler için elektro kaplama ve vakumlu metal kaplama.
- Logolar, açıklamalar ve izlenebilirlik kodları için serigraf baskı, tampon baskı ve lazer markalama.
İyi bitiriciliği vasat bitiriciden ayıran iki disiplin vardır. Birincisi maskelemedir: dişler, yatak delikleri, sızdırmazlık yüzeyleri ve elektrik temas alanları korunmalıdır, böylece film yapısı, makinistin elde etmeye çalıştığı toleransı tüketmez. Tipik bir boya sistemi, yüzey başına 30 ila 60 mikron ekler; bu, rahat bir kayan uyumu, sıkı bir oturmaya dönüştürmek için yeterlidir. maskesiz bir deliğe uygulanırsa. İkincisi, standartlaştırılmış aydınlatma altında renk kontrolüdür, çünkü atölye floresanları altında onaylanan bir renk, showroom aydınlatması altında eşleşmeyecektir ve bu aşamada yeniden çalışma herkes için acı vericidir.
Gerçekte Hangi İş Tek Noktadan Platforma Ulaşır?
Yerleşik bir tedarikçi tarafından yürütülen tipik proje karışımını anlamak, alıcının kendi gereksinimlerinin o mağaza için rutin mi yoksa istisnai mi olduğuna karar vermesine yardımcı olur. Aşağıdaki dağılım, endüstriyel müşteriler genelinde gelen işlerin temsili bir modelini yansıtmaktadır.
Bu dağıtım alıcılar için birçok ders içermektedir. İşlevsel prototipleme, modern bir platformdan çıkan çoğu parçanın sadece bakmaktan ziyade test edilmesinin amaçlandığını ve bu nedenle anlamlı mekanik verilere sahip malzemelerden üretilmesi gerektiğini doğrulayarak en büyük tek kategori olmaya devam ediyor. Düşük hacimli son kullanım parçaları ikinci en büyük bloğu oluşturuyor ve bunların büyümesi, eklemeli ve köprü süreçlerinin modelhaneden gerçek üretime taşındığının en açık kanıtıdır. Tasarım doğrulama modelleri hâlâ alımın kabaca beşte birini oluşturuyor; bu da ekiplerin inceleme sırasında fiziksel bir nesneyi tutmaya ne kadar değer vermeye devam ettiğini yansıtıyor. İşleme ve kalıp ana kalıpları daha küçük ancak teknik açıdan zorlu bir paydır çünkü ana kalıpların çoğaltma başlamadan önce son parçanın standardına göre bitirilmesi gerekir. Satış sonrası pazar ve yedek parçalar, dijital envanterin yavaş hareket eden bileşenlerin depolanması ihtiyacını ortadan kaldırması nedeniyle birçok sektörde en hızlı büyüyen segmenti temsil ediyor ve Doğrulanmış süreç dosyalarını elinde bulunduran bir tedarikçi, durdurulan bir parçayı orijinal çalıştırmadan yıllar sonra yeniden üretebilir .
Taahhüt Etmeden Önce Çin 3D Baskı Hizmetleri Fabrikasını Nasıl Değerlendirebilirsiniz?
3 boyutlu baskı hizmet sağlayıcıları ve işleme tedarikçileri arasından seçim yapmak içgüdüsel değil, yapılandırılmış bir uygulamadır. Aşağıdaki sıra, soruların gerçekten önemli olduğu sırayı yansıtmaktadır ve ilk problemden sonra değil, ilk sıra öncesinde üzerinde çalışmaya değer.
- Süreç genişliğini doğrulayın. Reçine, naylon, metal, işleme, döküm ve bitirme işlemlerinin şirket içinde mi yoksa taşeronlukla mı gerçekleştirildiğini sorun ve süreç bazında yanıt isteyin.
- Gerçek dosyanız üzerinde üretim için tasarım incelemesi talep edin. Geri bildirimin hızı değil kalitesi mühendislik derinliğini ortaya çıkarır.
- Denetim uygulamasını oluşturun. Neyin, hangi ekipmanla, hangi sıklıkta ölçüldüğünü ve sevkiyata hangi raporun eşlik ettiğini sorun.
- Malzeme izlenebilirliğini netleştirin. Sertifikalar genel olarak kaliteyi değil, parçalarınız için kullanılan spesifik partiyi belirtmelidir.
- Basit bir cevabı olmayan teknik bir soruyla iletişimi test edin ve bir mühendisin cevabını mı yoksa bir satış cevabını mı aldığınızı gözlemleyin.
- Gizlilik koşulları, dosya depolama uygulamaları ve geometrinizin gösteri örneği olarak kullanılıp kullanılmadığı da dahil olmak üzere fikri mülkiyet işlemlerini doğrulayın.
- Bir programı aktarmadan önce orijinal parça üzerinde ücretli bir pilot çalıştırın ve pilotu hem belgeler hem de parçalar açısından değerlendirin.
İki uyarı işareti özel ilgiyi hak ediyor. Tolerans amacı, veri seçimi veya işlevsel yüzeyler hakkında tek bir soru sormadan her gereksinimi kabul eden bir tedarikçi muhtemelen dosyayı açmamıştır. Ve reçine, naylon, metal ve işlenmiş paslanmaz parçalar için aynı teslimat süresini teklif eden bir tedarikçi, kapasiteden ziyade şablondan teklif veriyor. Başarılı bir uzun vadeli ilişkinin en güvenilir göstergesi, ilk bölüm yapılmadan önce sorulan soruların kalitesidir.
Tek Platformda Tasarımdan Ürüne İş Akışı
Entegre bir akıllı üretim platformunun değeri, tüm rotanın bir dizi satınalma siparişi yerine sürekli bir zincir halinde çizildiği zaman en kolay şekilde görülür. Aşağıdaki şema, tipik bir parçanın ilk görüşmeden paketlenen sevkiyata kadar geçtiği yedi aşamayı haritalandırmaktadır.
Bu zincirdeki her aşama kendinden sonrakini korumak için vardır. Tasarım alımı ve üretilebilirlik incelemesi, CAD'de düzeltilmesi hala ucuz olmasına rağmen geometri sorunlarını yakalar ve önlenebilir gecikmelerin çoğunun önlendiği yer burasıdır. Dijital süreç planlaması, herhangi bir malzeme tüketilmeden önce kurulumları, fikstürleri ve takım yollarını düzeltir, böylece atölyenin doğaçlama yapmak yerine bir plan yürütmesi sağlanır. Malzeme ve güzergah seçimi, daha önceki karşılaştırma tablolarının fiilen belirli bir parçaya uygulandığı karar noktasıdır. Üretim bloğu kasıtlı olarak tek bir birim olarak çizilir, çünkü baskı ve işleme sıklıkla alternatif olmak yerine aynı bileşene uygulanır. Alt sıra, silikon kopyalamanın doğrulanmış bir parçayı bir parti halinde çoğalttığı, yüzey işleminin ona nihai kimliğini verdiği ve incelemenin, fiziksel sonucu orijinal amaç ile karşılaştırarak döngüyü kapattığı son işlem zincirini gösterir; Hiçbir şey geldiği modelle eşleştiğine dair kanıt olmadan gönderilmez .
Zhejiang Jiaheng Akıllı Ekipman İmalatı Co., Ltd. Hakkında
Zhejiang Jiaheng Akıllı Ekipman İmalatı Co., Ltd. endüstriyel yenilik ve üretimde öncüdür. Uzman tasarım ekibimiz müşteri fikirlerini pratik, estetik ürün tasarımlarına dönüştürür. Reçine, naylon, metal ve diğer malzemelere 3D baskı sunuyoruz ve gelişmiş işlemeye sahibiz. Silikon kalıp kopyalama, düşük maliyetli, yüksek hassasiyetli küçük seri üretime olanak tanır. Boyama gibi yüzey işlemleri ürünün görünümünü iyileştirir. Tek elden hizmetimizle müşterilerimiz tasarımdan ürüne kadar olan süreci tek platformda tamamlayarak zamandan ve maliyetten tasarruf edebilirler. Endüstriyel gelişim için güvenilir, uzun vadeli bir ortak olmayı hedefliyoruz.
Uygulamada bu yapı, müşterinin bir taslakla, işlevsel bir gereksinimle veya artık çizimleri olmayan eski bir bileşenle gelebileceği ve ikinci bir tedarikçiyi yönetmeye gerek kalmadan denetlenmiş, tamamlanmış parçalarla ayrılabileceği anlamına gelir. Tasarım ekibi amacı üretilebilir geometriye dönüştürür, ekleme ve işleme departmanları bunu üretir, çoğaltma hattı bir parti gerektiğinde bunu çoğaltır ve sonlandırma departmanı bunu son pazarın beklediği durumda teslim eder. Her aşama aynı parça numarasını, aynı tolerans kaydını ve aynı iletişim noktasını paylaşır.
Endüstri Uygulamaları ve Her Rotanın Nereye Uygun Olduğu
Otomotiv ve mobilite
Geliştirme programları, uyum çalışmaları için baskılı iç kaplamalara, kaput altı paketleme denemeleri için naylon kanallara ve braketlere ve güç aktarma organları ve akü test donanımları için işlenmiş alüminyum muhafazalara güveniyor. Motor sporları ve uzman araç üreticileri, sert aletlerin hiçbir zaman haklı gösterilmeyeceği, gerçekten düşük hacimli son kullanım parçaları için aynı kombinasyonu kullanıyor.
Tıbbi cihazlar ve laboratuvar ekipmanları
Alet muhafazaları, cerrahi kılavuzlar, el aleti gövdeleri ve sıvı manifoldları, karmaşık baskılı geometri ve işlenmiş sızdırmazlık yüzeylerinin birleşiminden faydalanır. Tekrar tekrar sterilize edilmesi gereken bileşenler için paslanmaz çelik cnc işleme hizmetleri burada sıklıkla belirtilir ve izlenebilir malzeme dokümantasyonu tartışılamaz.
Tüketici elektroniği ve aletleri
Ana reçinelerden oluşturulan ve standart renk sürücü tasarımı incelemelerine göre boyanan görünüm modelleri, döküm üretan partileri ise pilot yapılar ve sertifikasyon örnekleri sağlar. İşlenmiş alüminyum orta çerçeveler ve ısı yayıcılar aynı programlarda görünür; bu nedenle, aynı zamanda makine kullanan ticari bir 3 boyutlu baskı hizmeti, olmayan bir ticari 3 boyutlu baskı hizmetinden çok daha kullanışlıdır.
Endüstriyel otomasyon ve robotik
Kol sonu takımları, özel tutucular, sensör montajları ve koruma, eklemeli yetenekle desteklenen cnc işleme prototip hizmeti için klasik adaylardır. Üretim hattı devreye alındıkça gereksinimler değişir, bu nedenle bir fikstürü revize etme ve yeni versiyonu birkaç gün içinde alma yeteneği, herhangi bir süreçteki marjinal iyileştirmeden daha değerlidir.
İyi Parçaları Geri Getirecek Dosyalar ve Teknik Özellikler Hazırlama
Tedarikçiler yalnızca aldıklarıyla çalışabilir ve kalite anlaşmazlıklarının şaşırtıcı bir kısmı üretim hatasından ziyade eksik bilgiden kaynaklanmaktadır. Herhangi bir mesh dışa aktarma işlemiyle birlikte STEP gibi bir parametrik dosya göndermek, tedarikçinin takım yollarını doğru bir şekilde yeniden oluşturmasına olanak tanır, çünkü bir mesh, kavisli bir yüzeyin matematiksel tanımını atar ve makinistleri buna yaklaşmaya zorlar.
Toleranslar seçici olarak uygulanmalıdır. Her boyutun kritik olarak işaretlenmesi tedarikçiye hiçbir şey ifade etmez ve onları en gevşek özelliğe en sıkı olanla aynı özeni göstermeye zorlar. İşlevi gerçekten kontrol eden üç ila beş özelliğin belirlenmesi, tüm süreç planının bunları koruma etrafında düzenlenmesine olanak tanır. Veri seçimi de aynı düşünceyi hak ediyor: Veri şeması, parçanın montajında nasıl konumlandırıldığını yansıtmalıdır, böylece inceleme raporu, tasarımın gerçekten önemsediği soruyu yanıtlar.
Son olarak kullanım amacını belirtin. Braketi bilen bir tedarikçinin yüksek sıcaklıkta titreşim göreceğini düşünen bir tedarikçi, bunun bir vitrin modeli olduğunu varsayan tedarikçiden farklı bir şekilde malzeme seçimini yönlendirecektir. Bu tek bağlam cümlesi sıklıkla tüm yineleme döngüsünü engeller ve ilk mesaja dahil etmenin hiçbir maliyeti yoktur.
Sıkça Sorulan Sorular
S1: Yeni bir parça için 3D baskı hizmetleri ile CNC işleme arasında nasıl karar vereceğim?
Tolerans ve geometriyle başlayın. Parçanın kesici takımın ulaşamayacağı iç kanallar, kafesler veya organik şekiller içermesi durumunda katmanlı imalat doğal yoldur. Parçanın ±0,05 mm veya daha sıkı tutulan özelliklere ihtiyacı varsa, belirli bir sertifikalı alaşıma veya hassas işlenmiş yüzey kalitesine ihtiyaç duyuyorsa, çözüm işlemedir. Çoğu gerçek bileşen, toplu şeklin basılması ve kritik yüzlerin daha sonra işlenmesiyle her ikisine de ihtiyaç duyar ve her iki özelliği de çalıştıran bir tedarikçi, bu sırayı iki satın alma siparişi yerine tek bir süreç belgesinde planlayabilir.
S2: Bir istekle birlikte hangi dosya formatlarını ve bilgileri göndermeliyim?
Geometrik ana kopya olarak bir STEP veya IGES dosyasının yanı sıra kritik boyutları, verileri, yüzey kaplama gerekliliklerini ve malzeme özelliklerini gösteren bir 2 boyutlu çizim gönderin. Miktarı, amaçlanan uygulamayı ve düzenleyici bağlamı ekleyin. Renk veya doku önemliyse, kelimelerle açıklama yerine fiziksel bir referans veya tanınmış bir renk kodu sağlayın. Tamamen eklemeli bir iş için STL gibi bir ağ formatının kullanıldığı durumlarda, kaba bir ağ, kavisli yüzeylerde görünür yüzeyleme göstereceğinden dışa aktarma çözünürlüğünü onaylayın.
S3: Basılı parçalar gerçek üretim bileşenleri olarak mı yoksa yalnızca prototip olarak mı kullanılabilir?
Malzeme ve süreç bilinçli olarak seçildiğinde orijinal üretim bileşenleri olabilirler. Naylon toz yataklı parçalar, özellikle dolgulu türler, birçok endüstride son kullanım braketleri, muhafazaları, kanalları ve fikstürleri olarak hizmet eder. Metal baskılı parçalar, geometrinin başka şekilde üretilemediği üretimde, doğru şekilde gerilim giderme işlemi yapılması ve fonksiyonel yüzeylerde son işlem yapılması koşuluyla kullanılır. Pratik sınırlar, yüzey kalitesi, ikincil işleme gerekmeden elde edilebilir tolerans ve ultraviyole maruz kalma veya sürekli ısı altında uzun vadeli davranıştır; bunların tümü spesifik malzeme veri sayfasıyla doğrulanmalıdır.
S4: Kalite düşmeden önce bir silikon kalıp kaç parça üretebilir?
Tipik bir kalıp yaklaşık 20 ila 25 kabul edilebilir kopya üretir, ancak kesin rakam parça geometrisine, alt kesimlere ve kullanılan döküm reçinesine bağlıdır. Agresif alt kesimler ve keskin iç köşeler silikonu daha hızlı aşındırır. Daha büyük gereksinimler için, aynı kalıptan birden fazla özdeş kalıp üretilir ve paralel olarak çalıştırılır; bu, parti genelinde tutarlılığı korur ve genel programı kısaltır. Her kalıp tek bir ustadan alındığından kalıplar arasındaki boyutsal uyum genellikle çok yakındır.
S5: İşlenmiş alüminyum ve paslanmaz çelik parçalarda gerçekçi olarak hangi toleranslara ulaşılabilir?
Rutin 3 eksenli çalışma, iyi desteklenen özelliklerde ±0,02 mm tutarken eş zamanlı 5 eksenli çalışma, tek kurulumlu işleme için tasarlanmış parçalarda ±0,01 mm tutar. Bu rakamların elde edilmesi duvar kalınlığına, parça uzunluğuna, sıkıştırma stratejisine ve kesim sırasındaki termal stabiliteye bağlıdır. Uzun ince özellikler ve derin cepler her zaman kompakt ve sağlam olanlardan daha gevşek olacaktır. En verimli yaklaşım, yalnızca işlevin gerektirdiği durumlarda sıkı toleranslar belirlemek ve süreç planı belirlenmeden önce bu belirli özellikleri tedarikçiyle tartışmaktır.
S6: Tescilli tasarımlarda gizlilik nasıl ele alınır?
Dosyalar aktarılmadan önce bir gizlilik sözleşmesi imzalanmalıdır ve bu anlaşma, dosya depolamayı, dahili erişimi, alt yüklenicinin ifşa edilmesini ve proje kapandıktan sonra ana malzemelerin, demirbaşların ve artık malzemelerin imhasını kapsamalıdır. Özellikle geometrinizin pazarlama örneklerinde veya yetenek ekranlarında görünüp görünmeyeceğini sorun ve cevabı yazılı olarak kaydedin. Geliştirme programlarıyla çalışmaya alışkın bir tedarikçinin zaten bunun için tanımlanmış bir süreci olacaktır ve bunu tereddüt etmeden anlatabilecektir.
ilgili ürünler
İletişim Bilgileri
-

zjjh@jiahzn.cn
-

+86-18936159957
-
+86-18966326325
EKLE
-

Bina 7, No. 188, Zha Wang Yolu Hongni Bölümü, Danghu Alt Bölgesi, Pinghu Şehri, Jiaxing Şehri, Zhejiang Eyaleti, Çin
Telif hakkı © 2026 by Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. OEM/ODM Entegre Akıllı Üretim Platformu Üreticileri
