- 3D Baskı Hizmetleri

- CNC İşleme Hizmetleri

- Vakumlu Döküm Hizmetleri

- Yüzey İşlem Hizmetleri

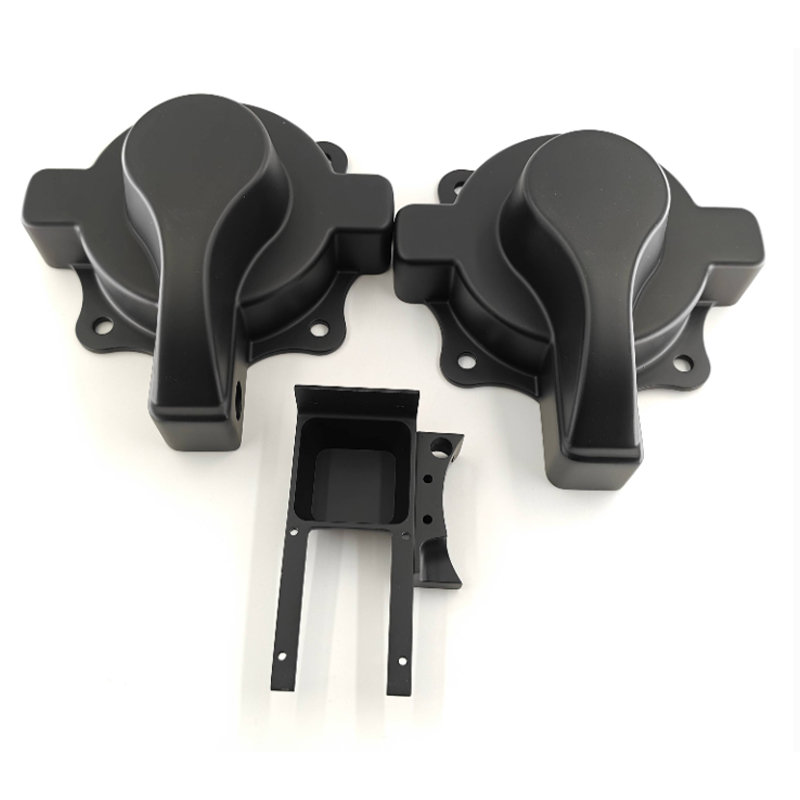
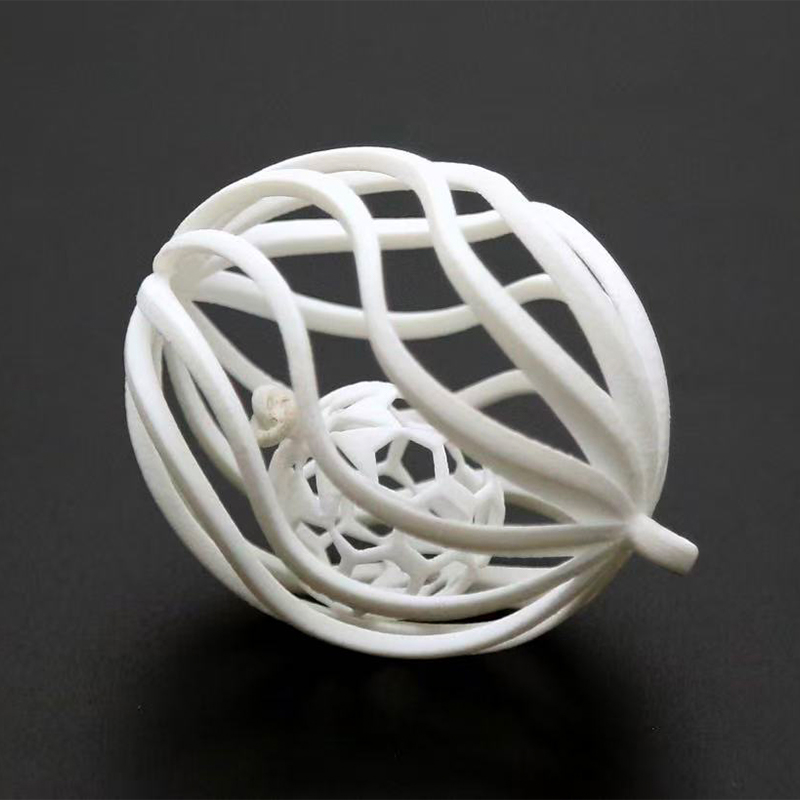
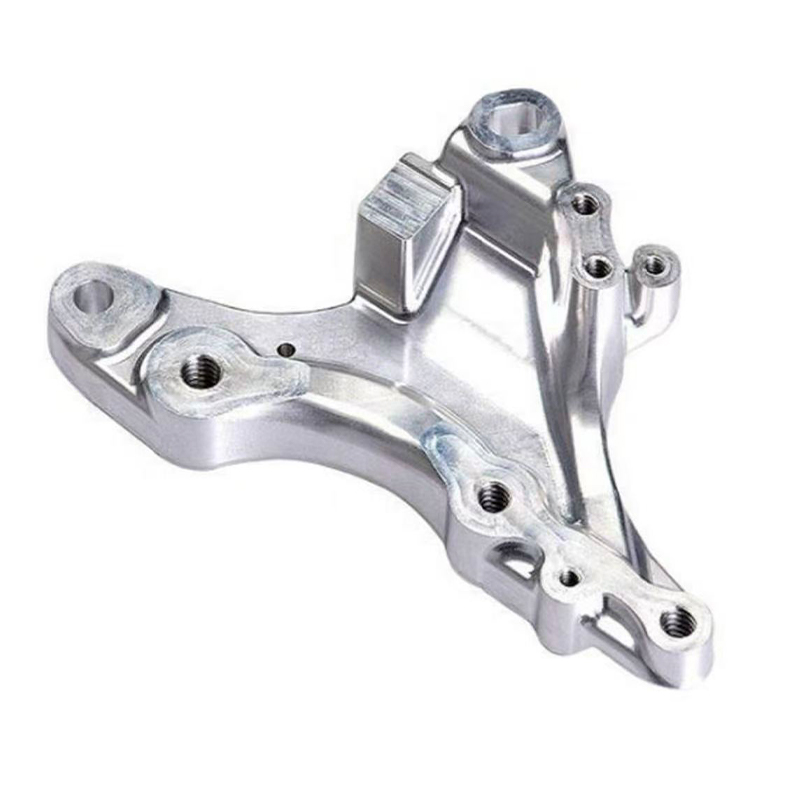
Prototip ve Üretim İçin 3D Baskı Hizmetleri Nasıl Seçilir?
3D Baskı Hizmetleri : Doğru Sağlayıcıyı Seçmenin Kısa Yanıtı
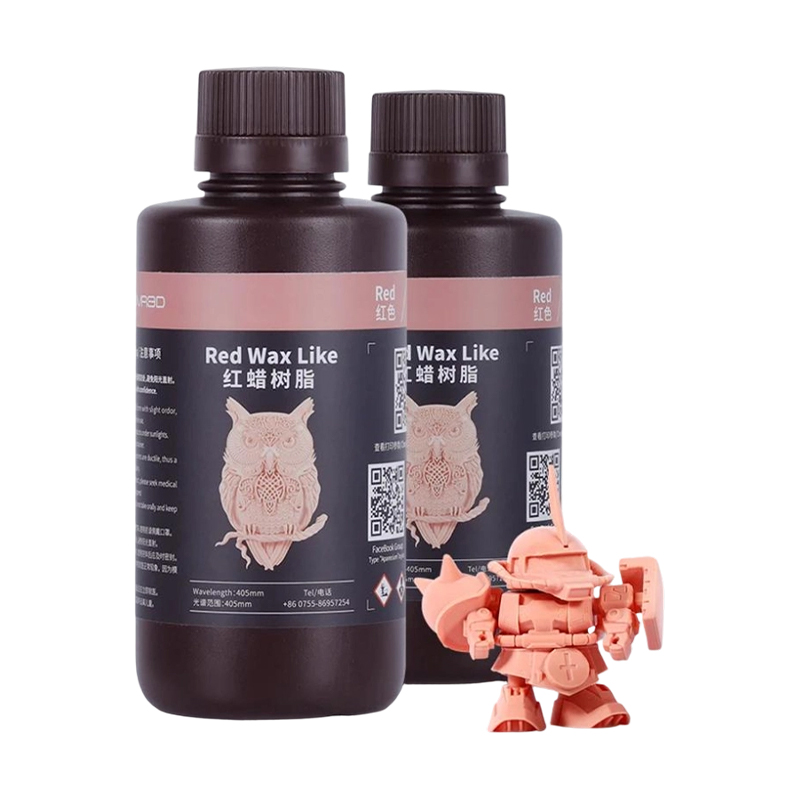
3D baskı hizmetlerinin doğru sağlayıcısı, en uzun makine listesine sahip olan değil, süreci, malzemeleri ve son işlemleri parçanızın yapması gerekenlerle eşleşen sağlayıcıdır. Uygulamada, çoğu alıcı kanıtlanmış dört yol arasından seçim yapıyor: ince detaylar ve pürüzsüz yüzeyler için HDS veya Veri Kaybını Önleme reçinesi, fonksiyonel parçalar için SLS naylon, güçlü veya ısıya maruz kalan parçalar için SLM metaliii ve büyük, erken aşama modeller için FDM plastik. Bu eşleşmeyi başlangıçta doğru yapmak, daha sonra yapılacak herhangi bir müzakereden daha fazla zaman kazandırır.
Burada sıklıkla gördüğümüz bir durum var. Bir mühendislik ekibinin üç ay içinde enjeksiyon kalıplamaya geçecek bir gövde tasarımı var. Bir ticari fuar için nihai ürüne benzeyen on parçaya ve düşme testine ve birkaç haftalık saha kullanımına dayanabilecek yirmi parçaya daha ihtiyaçları var. Bunlar iki farklı iş. Her ikisini de aynı makineye göndermek genellikle görünümden veya sağlamlıktan ödün verirken, iyi 3D baskı hizmetleri işi böler: gösteri örnekleri için reçine ve boya, düşürme testi için naylon.
Aynı mantık, Çin 3D baskı hizmetleri üreticisi veya tedarikçisini aradığınızda da geçerlidir. Yetenekli bir ortak, dosyanızı kabul edip yazdır tuşuna basmaz. Duvar kalınlığını kontrol ederler, parçanın nerede kullanılacağını sorarlar, daha uygun bir malzeme önerirler ve hangi yüzeylerin işlenmesi veya boyanması gerektiğini boyut önceden söylerler. Bu konuşma, herhangi bir ekipman listesinden daha güçlü bir kalite sinyalidir.
Bu kılavuz; prototip, mastar, küçük partiler ve son kullanım parçaları sipariş eden ürün tasarımcıları, mühendisler ve kaynak bulma ekipleri için yazılmıştır. Aşağıdaki konuları kapsamaktadır:
- Özel 3D baskı hizmetinin ana türleri ve her birinin iyi yaptığı şeyler
- Bir iş dijital dosyadan bitmiş parçaya nasıl taşınır?
- Reçine, naylon ve metal malzemeler arasında nasıl seçim yapılır?
- CNC işleme veya silikon kalıp kopyalamanın daha uygun olduğu durumlarda
- Ticari bir 3D baskı hizmetleri tedarikçisini önemli noktalarda nasıl karşılaştırabiliriz?
- Teslimattan sonra basılı parçaların bakımı nasıl yapılır?
Parçanın ne yapması gerektiğiyle başlayın, ardından süreci seçin; bu sıranın tersine çevrilmesi, yeniden çalışmanın en yaygın nedenidir.
Yaygın 3D Baskı Hizmetleri Türleri ve Özellikleri
Eklemeli üretim terimlerini tanımlayan standart olan ISO/ASTM 52900, teknolojiyi yedi süreç ailesi altında gruplandırır. Ticari 3D baskı hizmetleri tekliflerini çoğunlukla üçüne dayandırıyor: tekne fotopolimerizasyonu (SLA ve DLP), toz yatak füzyonu (SLS ve SLM) ve malzeme ekstrüzyonu (FDM). Her birinin gerçek projelerde nasıl davrandığını görmek için aşağıdaki kartları kaydırın.
-
SLA reçinesi
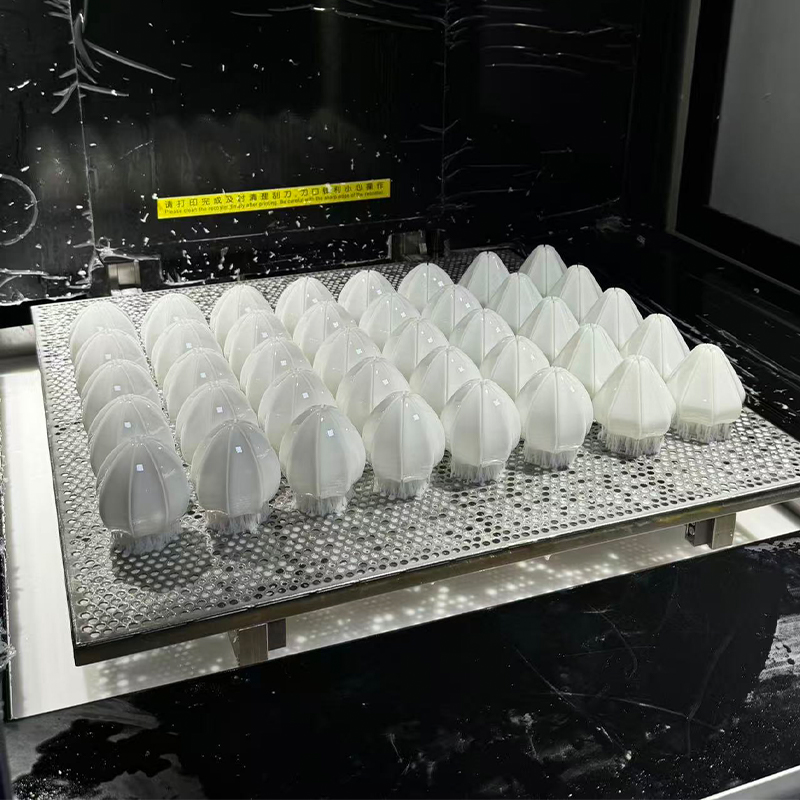
UV lazer, sıvı reçineyi katman katman iyileştirir. İnce özelliklerde, keskin kenarlarda ve pürüzsüz yüzeylerde güçlüdür.
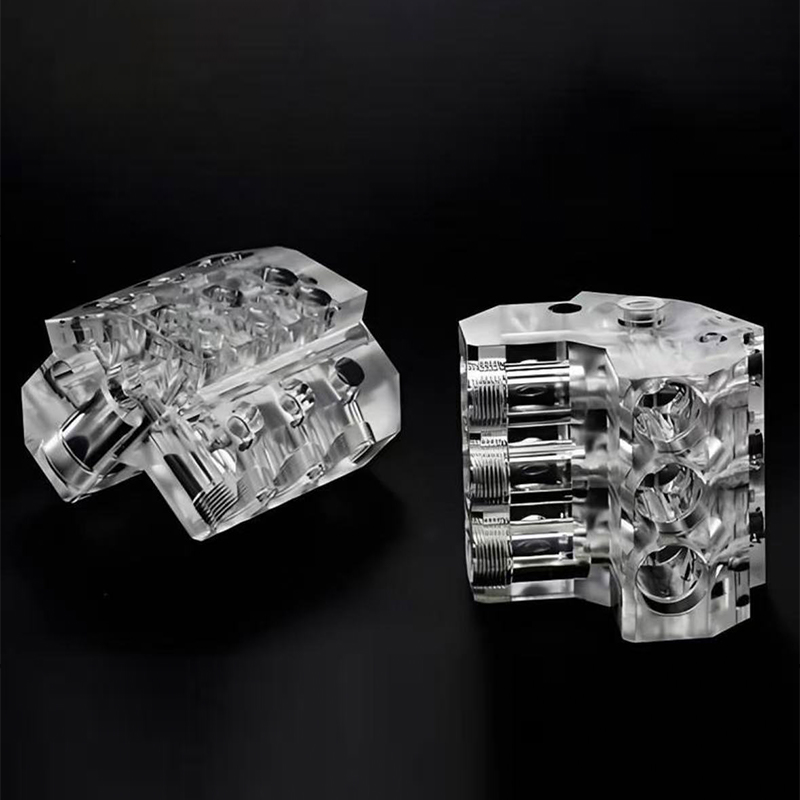
Tipik kullanımlar: görünüm modelleri, ana modeller, şeffaf parçalar ve küçük muhafazalar.
Dikkat edin: bazı reçinelerde kırılganlık ve uzun süre UV'ye maruz kaldığında yavaş sararma.
-
DLP reçinesi
Bir projektör tüm katmanı aynı anda kürler, böylece tek bir plaka üzerinde çok sayıda küçük parça olsa bile yapım süresi sabit kalır.
Tipik kullanımlar: küçük detaylı parçalar, konektörler, minyatür bileşenler ve desen grupları.
Dikkat edin: birçok lazer tabanlı makineden daha küçük bir yapım alanı.
-
SLS naylon
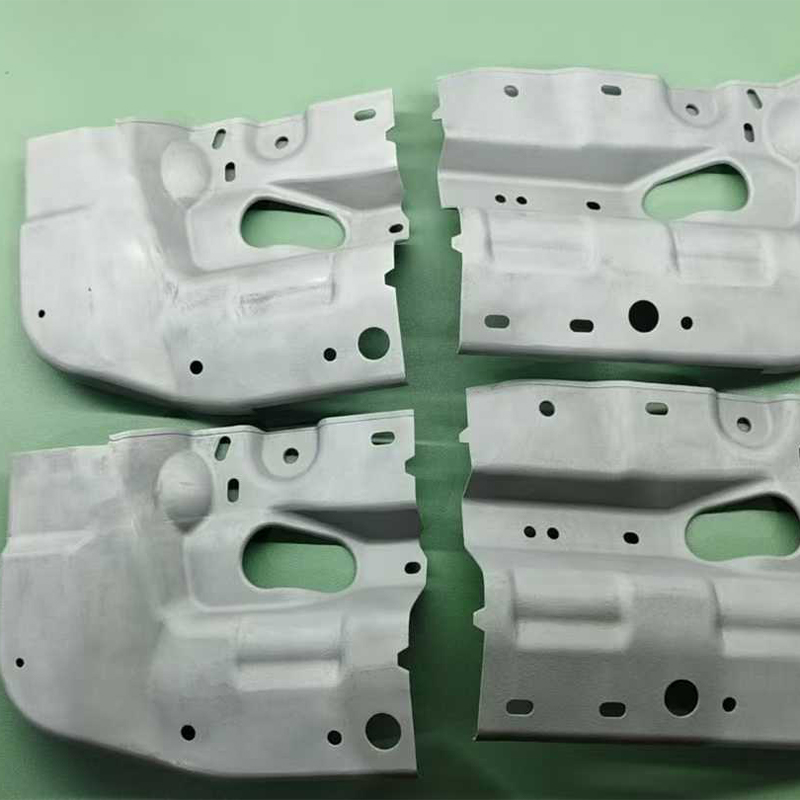
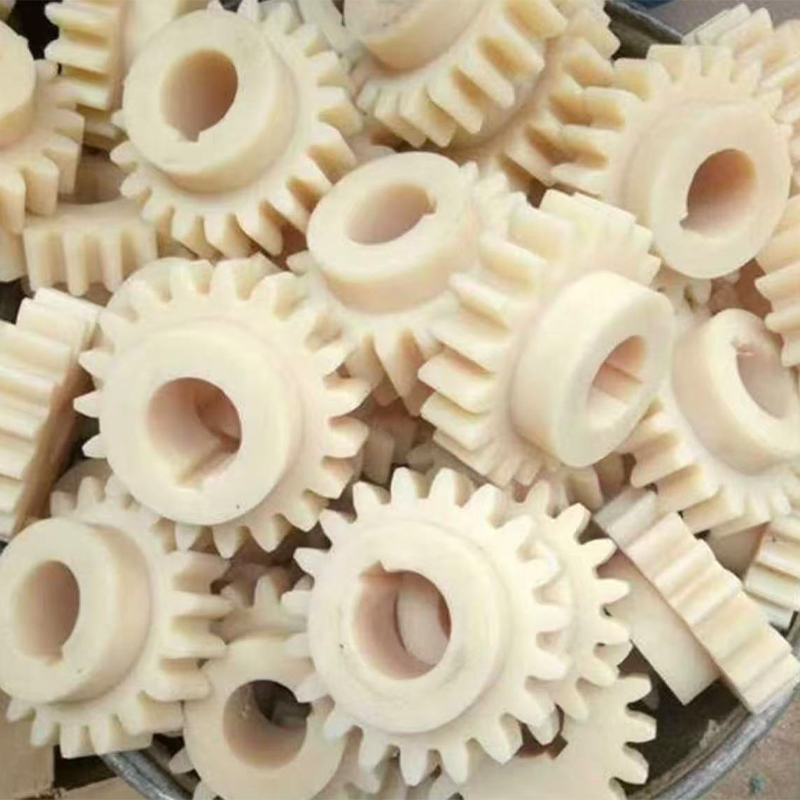
Bir lazer naylon tozunu sinterler. Çevreleyen toz parçayı destekler, böylece karmaşık şekiller ve hareketli düzenekler pratik olur.
Tipik kullanımlar: geçmeli geçmeler, muhafazalar, kanallar, fonksiyonel prototipler ve kısa süreli son kullanım parçaları.
Şuna dikkat edin: parça boyanmadığı, kumlanmadığı veya düzleştirilmediği sürece grenli bir yüzey.
-
SLM metal
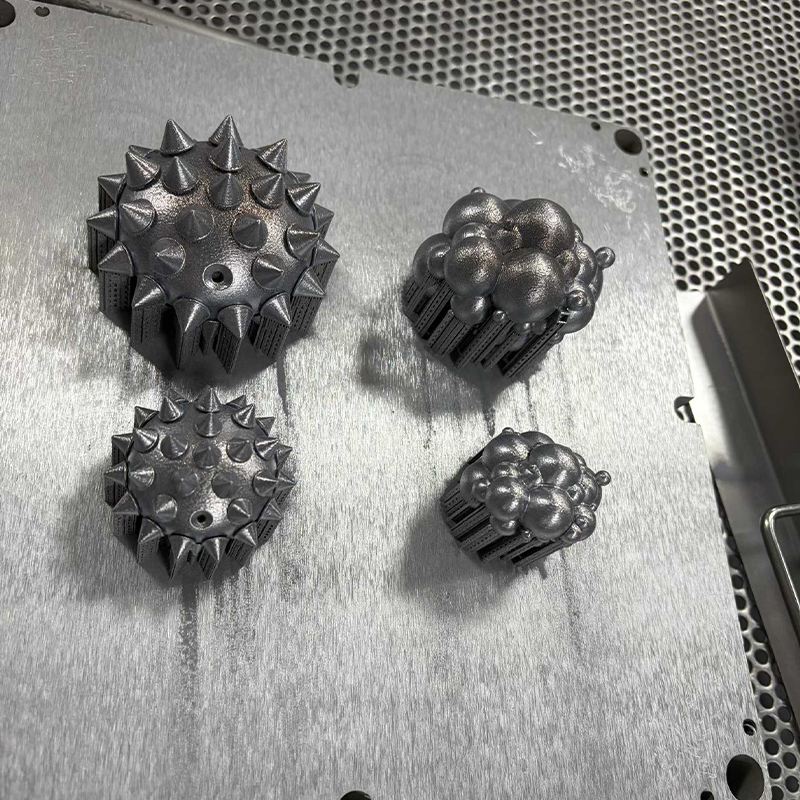
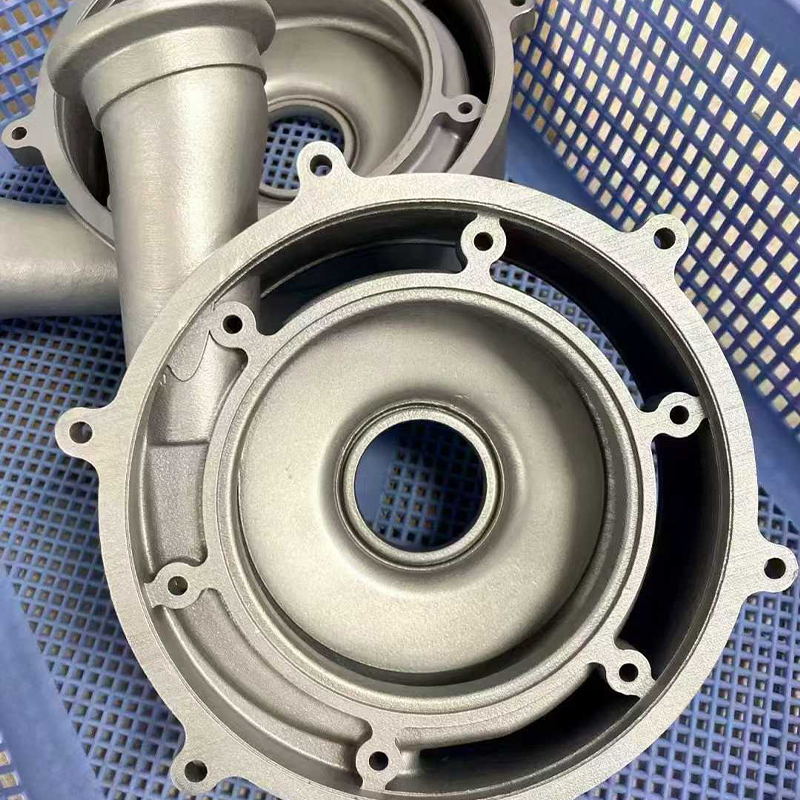
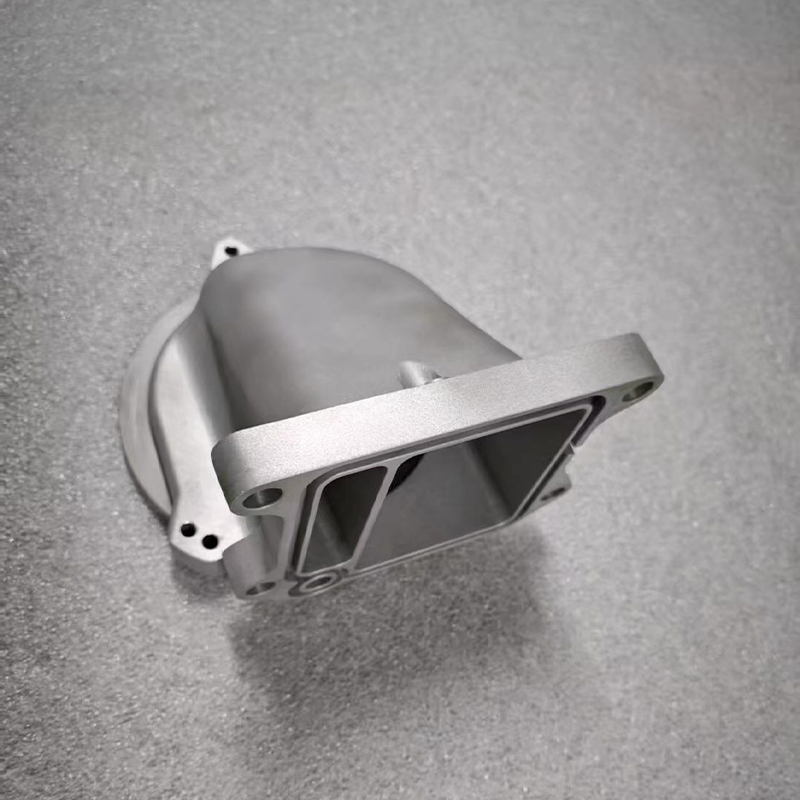
Lazer, metal tozunu koruyucu bir atmosferde tamamen eriterek alüminyum, paslanmaz çelik ve titanyum alaşımlarından yoğun parçalar üretir.
Tipik kullanımlar: braketler, manifoldlar, hafif yapılar ve ısıya maruz kalan bileşenler.
Şunlara dikkat edin: destekler, kalan gerilim ve kritik yüzlerin işlenmesi ihtiyacı.
-
FDM plastik
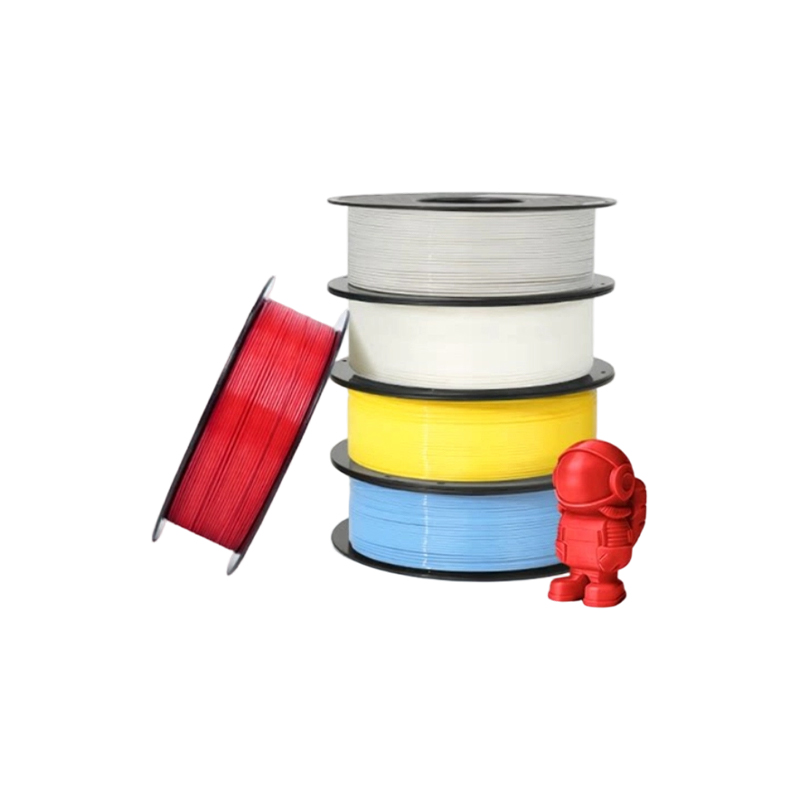
Isıtılmış bir nozül termoplastik filamanı bırakır. Büyük parçalara ve erken aşama modellere uygundur.
Tipik kullanımlar: demirbaşlar, büyük maketler ve basit muhafazalar.
Şuna dikkat edin: görünür katman çizgileri ve katmanlar arasında daha düşük güç.
Hızlı referans tablosu
| Süreç | Tipik malzemeler | En uygun | Ana sınırlama |
|---|---|---|---|
| SLA | Standart, sert, şeffaf ve yüksek sıcaklığa dayanıklı reçineler | Görünüm modelleri ve ince detaylar | Bazı reçineler kırılgandır; Zamanla UV yaşlanması |
| DLP | Fotopolimer reçineler | Parçailer halinde küçük detaylı parçalar | Daha küçük inşaat alanı |
| SLS | PA12 naylon ve dolgulu naylonlar | Fonksiyonel parçalar, karmaşık geometri | Yapım aşamasındaki grenli yüzey |
| SLM | AlSi10Mg alüminyum, 316L paslanmaz çelik, titanyum alaşımı | Güçlü, hafif, ısıya dayanıklı parçalar | Destekler, stres giderme, iş bitirme |
| FDM | ABS, PETG, PC ve benzeri termoplastikler | Büyük modeller ve demirbaşlar | Katman çizgileri, yön gücü |
Birçok alıcı tek bir özel 3D baskı hizmeti istiyor ve tek bir yanıt bekliyor. Gerçekte deneyimli bir 3D baskı hizmet sağlayıcısı genellikle rotaları tek bir projede birleştirir. Bir aydınlatma mahfazası görünür kabuk için SLA reçinesine, iç destek için SLS naylona basılabilir ve daha sonra tasarım dondurulduktan sonra silikon kalıplar aracılığıyla küçük gruplar halinde çoğaltılabilir. Tek bir makine yerine rotalara göre düşünmek size daha fazla seçenek ve daha az sürpriz sunar.
Aşağıdaki grafik, alıcıların en sık öne sürdüğü beş nitelik açısından beş rotayı karşılaştırıyor. Daha koyu hücreler, diğer dört rotaya göre daha güçlü bir sonuç anlamına gelir; bu nedenle bunu bir ölçüm yerine sıralama olarak okuyun.
Isı haritası neden tek bir sürecin her kategoriyi kazanamayacağını gösteriyor. SLA ve DLP, ayrıntı ve yüzey kaplamasında öncüdür; bu nedenle daha sonra silikonla boyanacak veya kopyalanacak görünüm modelleri ve ana desenler için olağan başlangıç noktasıdırlar. SLS naylon ve SLM metal dayanıklılık açısından öndedir ve SLM, motorların veya egzoz yollarının yakınındaki braketler ve bileşenler için önemli olan en yüksek ısı direncini sağlar.
FDM, yapı boyutunda en üst sırada yer aldığından, yüzey kalitesinin ikinci planda olduğu büyük fikstürler ve erken modeller için kullanışlı olmaya devam ediyor. Reçine, naylon ve metal baskıyı işleme ve boyamanın yanı sıra sunan bir üretici için bu tür bir masa pratik bir yönlendirme kılavuzu haline gelir: her parça ana ihtiyacına uygun prosese gönderilir ve kalan boşluklar son işlemle kapatılır. Parçanız bu niteliklerden iki veya üçüne aynı anda ihtiyaç duyuyorsa, tek bir yazıcı yerine birleşik bir rota bekleyin.
Her süreç farklı bir alanda en güçlüsüdür, bu nedenle birincil gereksiniminizi karşılayan süreci eşleştirin ve geri kalanını bitirme ile tamamlayın.
Endüstriyel 3D Baskı Hizmetleri Dosyadan Bitmiş Parçaya Kadar Nasıl Çalışır?
İş akışını anlamak, gecikmelerin ve kalite sorunlarının nereden kaynaklandığını tahmin etmenize yardımcı olur. Çoğu endüstriyel 3D baskı hizmeti, makineler farklı olsa da aynı altı adımı takip eder.
- Dosya incelemesi. Mühendis, STEP, STL veya benzeri 3D modelinizi ince duvarlar, kapalı boşluklar, eksik yüzler ve birimler açısından kontrol eder. İyi bir inceleme, sorunları yazdırmadan önce değil, yazdırmadan önce işaretler.
- Süreç ve yönelim seçimi. Parçaya bir süreç ve yapı yönelimi atanır. Yönlendirme yüzey kalitesini, mukavemet yönünü, destek sayısını ve baskı süresini etkiler.
- Baskı. Makine parçayı katman katman oluşturur. Katman kalınlığı genellikle ince reçine makinelerinde kabaca 0,025 mm'den FDM ekipmanında 0,2 mm veya daha fazlasına kadar değişir.
- Temizleme ve destek kaldırma. Reçine parçaları yıkanır ve UV ile kürlenir. Naylon parçaların tozu alınır. Gerekirse metal parçalar ısıl işleme tabi tutulur ve baskı plakasından kesilir ve destekler çıkarılır.
- İşlem sonrası ve bitirme. Çizime göre zımparalama, püskürtme, boyama, astarlama, boyama, diş açma veya kritik yüzeylerin işlenmesi eklenir.
- Muayene ve paketleme. Anahtar boyutları kontrol edilir, yüzeyler incelenir ve parçalar, nakliye sırasında ince özelliklerin zarar görmemesi için paketlenir.
Yazdırmanın kendisinin yalnızca bir adım olduğuna dikkat edin. Bir tedarikçiyi yalnızca yazıcı sayısına göre değerlendiren alıcılar, genellikle nihai kalitenin ne kadarının dördüncü ve beşinci adımlardan geldiğini gözden kaçırır. İşlem sonrası bölümünde buna geri döneceğiz.
Sonucu değiştiren tasarım detayları
Küçük tasarım kararları genellikle basılı bir parçanın çalışıp çalışmayacağını belirler. Aşağıdaki tablo, birçok servis sağlayıcının dosyaları incelerken kullandığı başlangıç kılavuzunu listelemektedir. Kesin sınırlar makineye, malzemeye ve parça boyutuna bağlıdır; dolayısıyla bunları sabit kurallar yerine sohbet başlatıcı olarak değerlendirin.
| Tasarım özelliği | Reçine (SLA, DLP) | Naylon (SLS) | maden (SLM) | Plastik (FDM) |
|---|---|---|---|---|
| Minimum duvar kalınlığı | Yaklaşık 0,6 ila 1,0 mm | Yaklaşık 0,8 ila 1,0 mm | Yaklaşık 0,5 ila 1,0 mm | Yaklaşık 1,0 ila 1,5 mm |
| Destekler | Çıkıntılar için gereklidir, temas izleri bırakabilir | Gerekli değildir, toz parçayı destekler | Çıkıntılar ve ısı kontrolü için gerekli | Dik çıkıntılar için gerekli |
| Sıkışmış malzeme | Sıvı reçine için drenaj delikleri ekleyin | Gevşek toz için kaçış delikleri ekleyin | Gevşek toz için kaçış delikleri ekleyin | Nadiren bir sorun |
| Dişler ve sıkı delikler | Yazdırdıktan sonra eklere dokunun veya ekleyin | Yazdırdıktan sonra eklere dokunun veya ekleyin | Baskıdan sonra makine | Tekrarlanan montajlar için kesici uçlar kullanın |
İki alışkanlık çoğu belayı kurtarır. İlk olarak, yatak yuvaları, sızdırmazlık yüzeyleri ve birleşme yüzleri gibi hangi yüzlerin işlevsel olduğunu işaretleyin, böylece tedarikçi yalnızca bu yüzlerde işleme veya raybalama planlayabilir. İkincisi, tozu veya reçineyi çıkarmak için delik eklemediğiniz sürece tamamen kapalı boşluklar tasarlamaktan kaçının; boşaltılamayan içi boş bir parça ya reddedilecek ya da istenilenden daha ağır ve zayıf gelecektir.
Baskı, altı adımlı bir zincirin bir adımıdır ve ilk katmandan önce yapılan tasarım seçimleri, bundan sonra olacakların çoğunu belirler.
Özel 3D Baskı Hizmetlerine Yönelik Malzemeler: Reçine, Naylon ve Metal
Malzeme seçimi gücü, görünümü, ısı toleransını ve parçanın yaşlanmasını etkiler. Özel bir 3D baskı hizmeti, kullanım durumunuzla bağlantılı olarak neden bir malzemeyi diğerine tercih ettiğini basit bir şekilde açıklayabilmelidir. Aşağıdaki iki sütun seçenekleri polimerlere ve metallere ayırıyor.
Polimerler: reçine, naylon ve plastik
| SLM baskısı için metaller
|
Bir bakışta malzeme seçimi
| Malzeme | Tipik kullanım | Güç | Sınırlama |
|---|---|---|---|
| Sert reçine | Modelleri, form ve uyum kontrollerini görüntüleyin | iyi detail, smooth surface | Yaş veya UV nedeniyle kırılgan hale gelebilir |
| PA12 naylon | Geçmeli geçmeler, muhafazalar, kanallar | Dayanıklı, iyi yorulma davranışı | Nemi yavaşça emer |
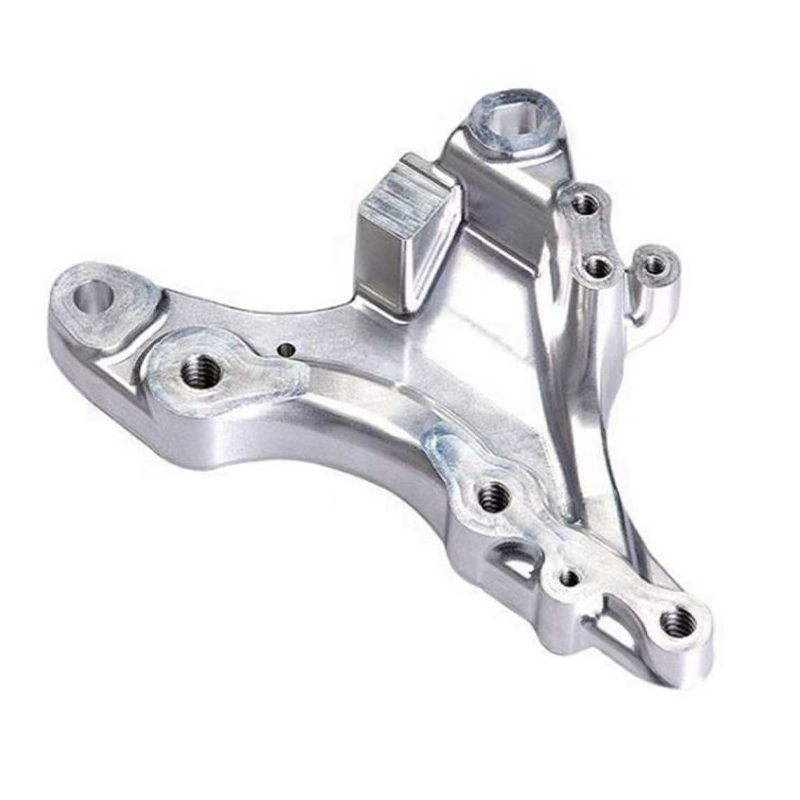
| AlSi10Mg alüminyum | Işık braketleri, ısı emiciler | Düşük ağırlık, termal iletkenlik | Stres giderme, bitirme ihtiyacı var |
| 316L paslanmaz çelik | Akışkan parçalar, korozyona maruz kalan parçalar | Korozyon direnci, tokluk | Daha ağır, bitirmesi daha yavaş |
| Titanyum alaşımı | Hafif yapısal parçalar | Güç-to-weight ratio | Zorlu süreç, daha uzun teslim süresi |
Bir malzeme seçmeden önce çözülmesi gereken sorular
- Parçanın göreceği en yüksek sıcaklık nedir ve ne kadar süreyle?
- Yükü bir kez mi, tekrar tekrar mı taşıyacak, yoksa yalnızca şeklini mi koruyacak?
- Yağları, temizlik maddelerini, suyu veya dış mekan ışığını karşılayacak mı?
- Bitmiş bir ürün gibi mi görünmesi gerekiyor, yoksa sadece uygun ve işlevsel mi olması gerekiyor?
- Şimdi kaç parçaya ihtiyacınız olacak ve kaç tanesi daha sonra?
Sorgunuzda bu beş soruyu yanıtlamak genellikle alıntı yapma döngüsünü tam bir e-posta turu kadar kısaltır, çünkü mühendis tahmin etmeden bir malzeme önerebilir.
Sıcaklık, yük, ortam ve görünüm malzemeyi belirleyen dört etkendir; ilk mesajınızda paylaşın.
Endüstriyel ve Ticari 3D Baskı Hizmetlerine Yönelik Uygulamalar ve Seçim Noktaları
Endüstriyel 3D baskı hizmetleri hemen hemen her imalat sektöründe karşımıza çıkıyor, ancak insanların bunları kullanma nedenleri şaşırtıcı derecede tutarlı: fiziksel bir parçaya aletlerin izin verdiğinden daha hızlı ihtiyaç duyuyorlar veya diğer yöntemlerin oluşturmakta zorlandığı bir şekle ihtiyaç duyuyorlar. Aşağıdaki iki sütun, tipik senaryoları, her biri için tedarikçi seçerken önemli olan noktalarla ilişkilendirmektedir.
Yaygın uygulama senaryoları
| Kontrol edilecek seçim noktaları
|
Büyük ölçekli 3D baskı hizmetleri
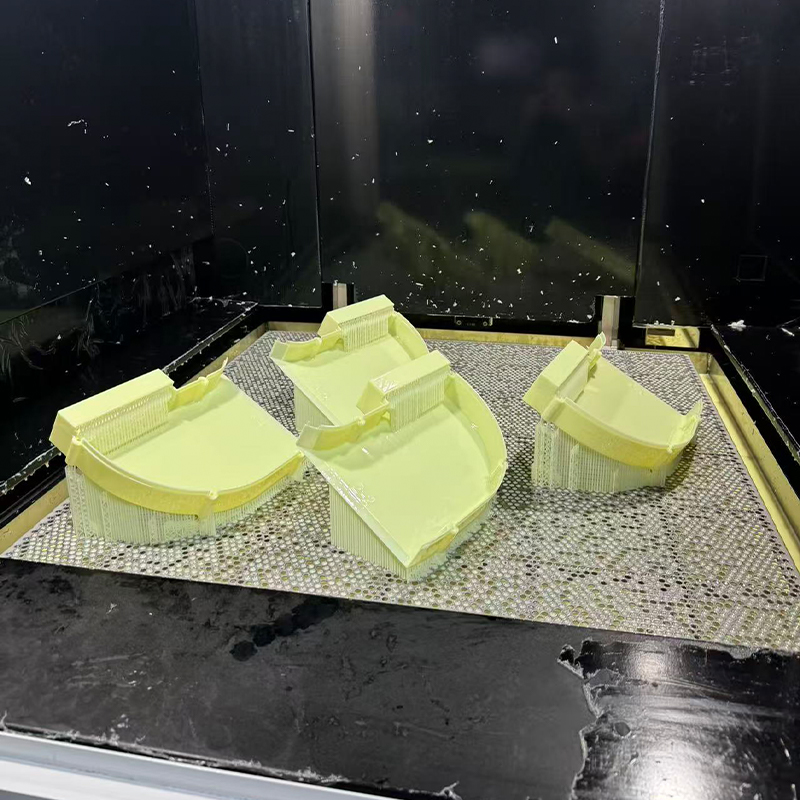
Alıcılar büyük ölçekli 3D baskı hizmetleri aradığında genellikle iki şeyden birini kastediyorlar: standart makinelerin üretim hacmini aşan tek bir parça veya bir partide ihtiyaç duyulan çok sayıda orta boy parça. İlk durum tipik olarak modeli anahtarlar veya pimler gibi hizalama özelliklerine sahip bölümlere ayırarak, bölümleri yazdırarak, ardından bağlantı yerlerinin boya altında kaybolması için birleştirilip bitirilerek çözülür. İkinci durum, parçaların verimli bir şekilde yerleştirilmesi ve birçok parçanın tek bir yapıyı paylaştığı SLS naylon gibi bir işlemin seçilmesiyle çözülür.
Potansiyel bir tedarikçiye, ayrık parçalardaki dikişleri ve düzlüğü nasıl ele aldıklarını sorun. İdeal olarak örnek bir fotoğraf içeren net bir yanıt, size belirtilen maksimum boyuttan çok daha fazlasını anlatır.
Küçük partiler ve köprü üretimi
Büyüyen bir diğer kullanım alanı ise basılı veya döküm parçaların prototip ile seri üretim arasındaki boşluğu doldurduğu köprü üretimidir. Enjeksiyon kalıbınızın yapımı sekiz ila on iki hafta sürecekse, ticari bir 3D baskı hizmetleri tedarikçisi pilot hattınızı, saha denemelerinizi veya erken müşteri siparişlerinizi devam ettirebilir. Görünüm parçaları için, bir ana model onaylandıktan sonra silikon kalıp çoğaltma işlemi sıklıkla devreye girer, çünkü tek bir kalıp küçük bir tutarlı kopya kümesi üretebilir. Hem baskı hem de replikasyon sunan bir tedarikçiyi seçmek, şirketler arasında dosya ve çizim aktarımını ortadan kaldırır.
Bir tedarikçiyi yalnızca mevcut prototipi değil, bir sonraki adımınızı ne kadar iyi desteklediğine göre seçin.
3D Baskı Hizmetleri, CNC İşleme ve Silikon Kalıp Replikasyonunun Detaylı Karşılaştırması
Pek çok projenin 3D baskıya hiç ihtiyacı yoktur ve dürüst bir tedarikçi size bunu söyleyecektir. Tablo, prototipler ve küçük partiler için en yaygın üç rotayı karşılaştırır; böylece her birinin nereye uyduğunu görebilirsiniz.
| Faktör | 3D baskı | CNC işleme | Silikon kalıp çoğaltma |
|---|---|---|---|
| Tipik miktar | Bir ila birkaç düzine | Bir ila birkaç yüz | Kalıp ömrüne bağlı olarak yaklaşık 10 ila 50 kopya |
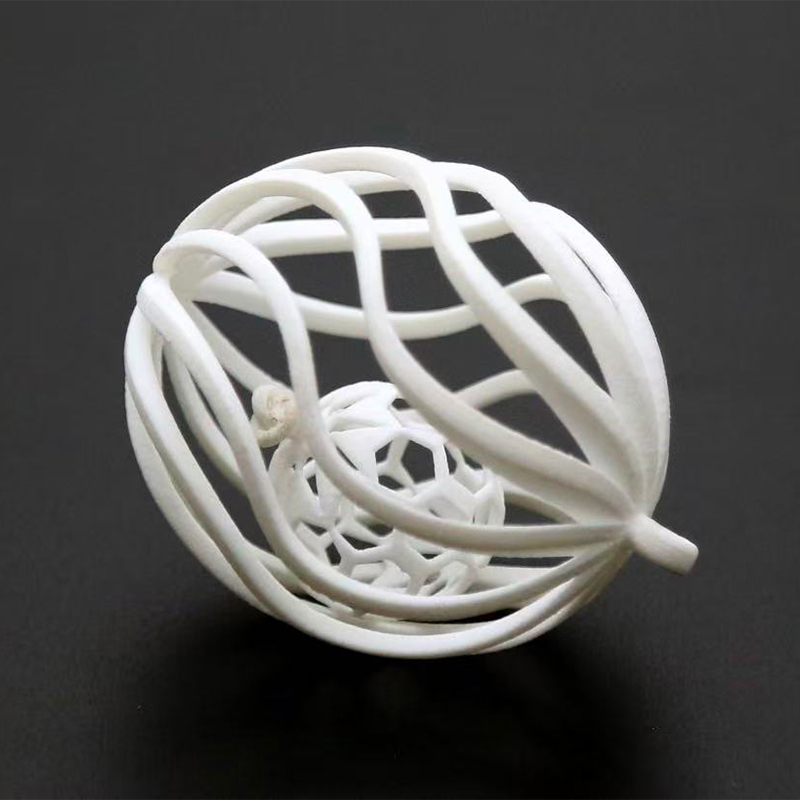
| Geometri özgürlüğü | Çok yüksek, dahili kanallar ve kafesler mümkün | Araç erişimiyle sınırlı | Ana modeli takip eder |
| Malzeme choice | Reçineler, naylon, metal tozları, termoplastikler | Çok çeşitli katı metaller ve plastikler | Yaygın plastik ve kauçukları taklit eden poliüretan reçineler |
| Yüzey as produced | Tamamlanana kadar çizgileri veya grenleri katmanlayın | Araç işaretleri, hassaslaştırılması kolay | Pürüzsüzleştirir, ana yüzeyi kopyalar |
| Hoşgörü | Orta, sürece bağlı | İşlenmiş özelliklerde sıkı | Orta, büzülme dikkate alınmalıdır |
| Başlatma süresi | Hızlı, alet gerektirmez | Hızlı, fikstür gerekli | Önce usta ve kalıba ihtiyaç var |
| Şunun için en iyisi: | Karmaşık şekiller, erken yinelemeler | Sıkı tolerans, dayanıklılık, metal parçalar | Birbirine benzeyen küçük gruplar |
Doğruluk, alıcıların en çok sorduğu faktördür ve aynı zamanda en sık yanlış anlaşılan faktördür. Sonraki grafik, her yazdırma rotası için gösterge niteliğindeki çalışma toleranslarını gösterir. Lütfen bunu bir planlama yardımı olarak okuyun çünkü gerçek sonuçlar parça boyutuna, geometriye, oryantasyona ve makine kalibrasyonuna bağlıdır.
Grafik, reçine yollarının küçük özellikler açısından dar uçta yer aldığını göstermektedir; bu nedenle konektörler, ince muhafazalar ve uygunluğun önemli olduğu desenler için seçilmelerinin nedeni budur. SLM metali küçük parçalar için benzer bir banda girer, ancak sayılar basılmış özellikler için geçerlidir ve kritik delikler veya birleşme yüzleri normal olarak daha sıkı sınırlara ulaşmak için daha sonra işlenir.
SLS naylon ve FDM daha geniş değerler gösterir çünkü toz büzülmesi, termal davranış ve katman birikiminin tümü, özellikle uzun veya ince parçalarda değişiklik katar. Aynı zamanda CNC işleme işleten bir tedarikçi için bu farkın yönetilmesi kolaydır: Basılı gövde geometriyi sağlar ve kısa bir işleme işlemi, daha sıkı kontrol gerektiren birkaç özelliği tamamlar. Bir çizim gönderdiğinizde, hangi boyutların kritik olduğunu ve hangilerinin yalnızca referans olduğunu işaretleyin; çünkü bu, mühendisin gerekli olduğu yerde çaba göstermesine olanak tanır.
Genel olarak pratik kural basittir. Ana sınırlama şekil karmaşıklığı veya hız olduğunda baskıyı, tolerans veya malzeme söz konusu olduğunda işlemeyi ve onaylı bir ana modelden birden fazla benzer parçaya ihtiyaç duyduğunuzda silikon kopyalamayı kullanın.
Şekil için baskı yapın, tolerans için makine kullanın, küçük partiler için çoğaltın ve bir parça birden fazla dayanıklılığa ihtiyaç duyduğunda bunları birleştirin.
İşleme Sonrası ve Yüzey İşlem: Teslimat Süresinin Gerçekten Nereye Gittiği
Yeni alıcılar genellikle bir gecede basılan bir parçanın teslimatının birkaç gün sürebileceğine şaşırırlar. Bunun nedeni, görünüm parçaları için planlamanın en büyük payını baskının değil sonlandırmanın alma eğiliminde olmasıdır. Bunu erken anlamak, gerçekçi kilometre taşları planlamanıza ve son dakika baskısından kaçınmanıza olanak tanır.
Proseslere göre tipik bitirme yolları
- Reçine parçaları: desteğin çıkarılması, zımparalanması, gerektiğinde dolgu maddesi, astar, renkli boyama ve vernik. Şeffaf olması gereken parçalar boyanmak yerine cilalanıp kaplanmıştır.
- Naylon parçalar: düzgün bir mat doku için boncuk püskürtme, tutarlı renk için boyama ve daha düzgün bir yüzeye ihtiyaç duyulduğunda buharla veya tamburla yumuşatma.
- Metal parçalar: gerilim giderme, baskı plakasından çıkarma, desteğin çıkarılması, kritik yüzeylerin işlenmesi, kumlama veya cilalama ve isteğe bağlı anotlama veya pasifleştirme.
- FDM'nin parçaları: görünüm için zımparalama, dolgu ve boyama veya malzemeye uygun asetonsuz düzeltme yöntemleri.
Aşağıdaki grafik üç tipik proje için teslim süresinin gösterge niteliğinde bir dağılımını göstermektedir. Her çubuk, söz konusu proje türü için zamanlamanın yüzde yüzüne karşılık gelir ve rakamlar, sabit kurallar yerine ortak kalıpları gösterir.
Reçine görsel prototipi, programının en büyük payını bitirme işlemine harcıyor çünkü zımparalama, astarlama ve boyama, aralarında kuruma süresi olan aşamalar halinde yapılmalıdır. Birçok alıcı baskının baskın olduğunu düşünse de baskının kendisi mütevazı bir kısımdır.
İşlevsel naylon kısım resmi tersine çevirir: Baskı ve tozu giderme daha büyük bir pay alırken, püskürtmeli veya boyalı yüzey genellikle kabul edilebilir olduğundan son işlem daha hafiftir. Metal braket için, gerilim giderme, plaka çıkarma ve desteğin çıkarılmasını içeren temizleme ve son işlemler en büyük blok haline gelir ve bunu kısa bir bitirme adımı takip eder.
Bu nedenle boyama ve işleme işlemlerini tek çatı altında yürüten bir tedarikçi, karma projelerde pratik bir avantaja sahiptir. Daha az aktarma, adımlar arasındaki bekleme süresini azaltır ve aynı ekip, bitirme kararının boyutları nasıl etkilediğini görebilir. Programınız sıkışıksa, tedarikçinize parçanız için hangi aşamanın muhtemelen en uzun olacağını sorun ve ardından daha basit bir son işlemin ihtiyacınızı karşılayıp karşılamayacağına karar verin.
Tasarımın tamamlanmasını planlayın
Boyama, genellikle kat başına milimetrenin birkaç yüzde biri kadar bir kaplama katmanı ekler; bu, geçmeli geçmeler ve sıkı montajlar için önemlidir. Tedarikçiye, modelin ayarlanabilmesi veya yüzeyin maskelenebilmesi için bir birleşme yüzeyinin boyanıp boyanmayacağını önceden bildirin. Aynı durum, kaplamanın her iki yüzde de hafifçe büyüdüğü ve küçük delikleri ve dişleri etkileyebildiği alüminyum üzerindeki anotlama için de geçerlidir.
Genellikle görünüm parçalarının teslim tarihini baskı değil sonlandırma belirler; bu nedenle siparişi vermeden önce yüzey gereksinimine karar verin.
Çin 3D Baskı Hizmetleri Üreticisi veya Tedarikçisi Nasıl Değerlendirilmeli?
Çin'deki bir 3D baskı hizmetleri üreticisinden kaynak almak geniş malzeme seçeneklerine, gelişmiş sonlandırma becerilerine ve duyarlı geri dönüşe erişim sağlar, ancak kalite ve iletişim yine de tedarikçiler arasında farklılık gösterir. Aşağıdaki adımlar, 3D baskı servis sağlayıcılarına yönelik belirsiz bir aramayı yapılandırılmış bir karşılaştırmaya dönüştürür.
Bir soruşturmayla ne gönderilmeli?
- Belirtilen birimlerle birlikte STEP veya STL formatında bir 3 boyutlu model
- Kritik boyutları, dişleri ve birleşme yüzlerini işaretleyen 2 boyutlu bir çizim
- Şimdiki miktar ve daha sonra beklenen miktar
- Malzeme tercihi veya sıcaklık ve yük gibi ihtiyaç duyduğunuz performans
- Ham, kumlanmış, boyalı veya cilalı gibi yüzey gereksinimleri
- Hedef teslim tarihi ve hedefi
Yetenekli bir tedarikçi bunun karşılığında ne yapar?
- Yalnızca dosya talebi değil, işlevle ilgili belirli soruları içeren yanıtlar
- Üretim öncesinde ince duvarlar veya sıkışan toz gibi tasarım risklerine dikkat çeker
- Neyin basılı olarak elde edilebileceğini ve nelerin işlenmesi gerektiğini açıklar
- Kritik özellikler için ilerleme fotoğrafları ve inceleme sonuçları gönderir
- İnce ve boyalı parçaları uluslararası nakliyeye uygun korumayla paketler
Bu tek noktadan yaklaşımın bir örneği, OEM ve ODM 3D baskı hizmetleri tedarikçisi olan Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd.'dir. Tasarım ekibi müşteri fikirlerini pratik ürün tasarımlarına dönüştürüyor ve fabrikada gelişmiş işlemeyle desteklenen reçine, naylon ve metal baskılar yapılıyor. Silikon kalıbın kopyalanması, hassas küçük partili üretimi destekler ve boyama gibi yüzey işlemleri, nihai görünümü iyileştirir. Tasarım, baskı, çoğaltma ve sonlandırma işlemlerini tek bir platformda tutmak, aynı ekibin bir projeyi konsept aşamasından teslim edilen parçaya kadar takip etmesi anlamına gelir; bu da aktarımları azaltır ve zaman tasarrufu sağlar.
Birçok alıcı, tedarikçileri karşılaştırmak için basit bir puan kartı da kullanıyor. Aşağıdaki grafik, herhangi bir sektör istatistiği yerine prototip ve küçük seri işler için tipik tedarik önceliklerine dayalı olarak alıcıların uyarlayabileceği örnek bir ağırlıklandırmayı göstermektedir. Yüzdeleri bir başlangıç noktası olarak kabul edin ve bunları projenizin en çok ihtiyaç duyduğu şeye göre değiştirin.
Süreç ve malzeme uyumu en büyük payı alıyor çünkü doğru teknolojiye sahip olmayan bir tedarikçi bunu hız veya hizmetle telafi edemez. Kalite kontrolü ve iletişim ile teslim süresi eşit ağırlıktadır, çünkü geç veya belirsiz teslimat, geliştirme programına boyutsal bir hata kadar zarar verebilir.
İşlem sonrası işlemler, ilk kez alıcıların çoğunun beklediğinden daha fazla ağırlık taşır ve bu da teslim süresi grafiğine bağlanır: bitirme kapasitesi hem görünümü hem de teslimat tarihini etkiler. Mühendislik geri bildirimi daha küçük ama anlamlı bir pay alır ve genellikle projenin ne kadar sorunsuz olacağının en iyi göstergesidir, çünkü iyi soruları erken soran bir tedarikçi genellikle daha sonra tekrar çalışmaktan kaçınır.
Bu ağırlıkları kendi durumunuza göre ayarlayabilirsiniz. Tek bir metal parça sipariş eden ekip denetimi artırabilirken, ticari fuar numunesi hazırlayan ekip bitirme ve iletişimi artırabilir. Ağırlıklar ne olursa olsun, iki veya üç tedarikçiyi aynı sayfada puanlamak, karşılaştırmayı daha objektif hale getirir ve meslektaşlara açıklanmasını kolaylaştırır.
Örnek siparişle başlayın
Yeni bir tedarikçiyle çalışıyorsanız küçük bir numune siparişi en güvenilir testtir. İnce duvarlar, sıkı delik ve boyalı yüzey gibi önem verdiğiniz özellikleri içeren bir parça seçin ve sonucu boyutsal doğruluk, yüzey kalitesi, paketleme ve tedarikçinin ne kadar net iletişim kurduğuna göre değerlendirin. Tek bir örnek size bir ortak hakkında herhangi bir broşürden daha fazlasını öğretir.
Bir tedarikçiyi sorduğu sorulara ve kontrol ettiği bitirme işlemlerine göre değerlendirin ve ardından küçük bir numune siparişi ile onaylayın.
3D Baskılı Parçaların Bakımı ve Bakımı
Basılı parçalar çoğu insanın beklediğinden daha az bakıma ihtiyaç duyar ancak doğru alışkanlıklar, özellikle reçine ve naylon için çalışma ömrünü uzatır. Tablo ana noktaları materyale göre özetlemektedir.
| Malzeme | Önerilen bakım | Kaçının |
|---|---|---|
| Reçine | Yumuşak bir bezle silin, doğrudan güneş ışığından uzak tutun, boyalı yüzeyleri solventlerden uzak tutun. | Uzun süre açık havada kalma, soğuk koşullarda ani darbe |
| Naylon | Yumuşak sabun ve suyla temizleyin, iyice kurulayın ve kuru bir yerde saklayın | Sertliği ve boyutu biraz değiştirebilen uzun süreli nemli depolama |
| Alüminyum | Kuru tutun, kalıntıları silin, uzun süre saklanacaksa işlenmiş yüzeyleri ince bir yağ tabakasıyla koruyun | Tuz veya güçlü alkalin temizleyicilerle temas |
| Paslanmaz çelik | Kimyasallara maruz kaldıktan sonra durulayın, aşındırıcı olmayan pedlerle temizleyin | Pas lekelerine neden olan parçacıkları bırakabilen çelik yünü |
| FDM plastik | Isı kaynaklarından uzak tutun, nemli bir bezle temizleyin | Katmanları birbirinden ayıran yükler ve sıcak yüzeylerin yakınında depolama |
Birkaç ekstra alışkanlığın faydası olur. Tekrarlanan montajlar önce bunları aşındırdığından, geçmeli bağlantıları ve dişli ek parçaları periyodik olarak kontrol edin. Bir fikstür veya aparat her gün kullanılıyorsa, bir parça aşındığında üretimin durmaması için yedek veya ikinci bir revizyon bulundurun. Boyalı parçalarda, nemin kaplamanın altına sızmasını önlemek için talaşları erkenden rötuşlayın. Son olarak, malzemeyi ve baskı tarihini çizim arşivinize kaydedin, böylece tekrarlanan sipariş orijinalle tam olarak eşleşebilir.
Basılı parçaları kuru, temiz, sıcaktan ve güçlü güneş ışığından uzak tutun ve her gün kullandığınız her şey için yedek parça bulundurun.
3D Baskı Hizmetleri Hakkında SSS
S1: 3D baskı hizmetleri nedir ve bunları kimler kullanır?3D baskı services are manufacturing services in which a supplier builds parts from your digital model using additive processes such as SLA, SLS, SLM and FDM, then finishes and inspects them. Product designers, equipment makers, automotive and electronics teams and sourcing departments use them for prototypes, fixtures, small batches and parts with complex shapes. Because no tooling is needed, you can move from file to part in days rather than weeks. |
S2: Hangi 3D baskı süreci işlevsel prototiplere uygundur?SLS naylon is a common choice for functional prototypes because it offers durable, slightly flexible parts and needs no support structures, which allows snap fits and moving assemblies. For parts that face heat or higher loads, SLM metal is often considered. If the prototype must also look like a finished product, a supplier may print the functional version in nylon and the visual version in resin. |
S3: Endüstriyel 3D baskı hizmetleri ne kadar doğrudur?Doğruluk prosese, parça boyutuna, geometriye ve oryantasyona bağlıdır. Reçine işlemleri genellikle küçük özellikler için en hassas işlemlerdir, naylon ve FDM ise daha geniş çeşitlilik gösterir. Deliklerin, dişlerin veya birleşme yüzeylerinin sıkı sınırları için tedarikçiler genellikle küçük bir payla baskı yapar ve bu özellikleri işleme veya raybalama yoluyla tamamlar. Çiziminizde kritik boyutları işaretlemek mühendisin bunu doğru planlamasına yardımcı olur. |
S4: Bir 3D baskı hizmetleri üreticisi büyük parçaları işleyebilir mi?Evet, çoğu durumda. Tek bir yapı hacminden daha büyük parçalar genellikle hizalama özelliklerine sahip bölümlere ayrılır, yazdırılır, birleştirilir ve bitirilir, böylece dikişler gizlenir. Büyük miktarlarda orta boy parçalar tek bir yapıda bir araya yerleştirilebilir. Tedarikçiden benzer ayrık veya büyük parçaların fotoğraflarını isteyin ve düzlüğü ve dikiş kalitesini nasıl kontrol ettiklerini doğrulayın. |
S5: 3D baskı hizmetleri genellikle ne kadar sürer?Basit reçine veya naylon parçalar genellikle birkaç iş günü içinde hazır olabilirken boyalı görünümlü parçalar ve metal parçalar, bitirme ve ısıl işlem nedeniyle daha uzun sürer. Program parça boyutuna, miktarına, malzemeye ve yüzey gereksinimine bağlıdır. Tedarikçinize, sizin açınızdan hangi aşamanın en uzun süreceğini ve daha basit bir son işlemin bu süreyi kısaltıp kısaltamayacağını sorun. |
S6: 3D baskı, CNC işleme ve silikon kalıp kopyalama arasında nasıl seçim yapabilirim?Şekil karmaşıklığı veya hızın en önemli olduğu durumlarda 3D baskıyı, sıkı tolerans veya belirli bir katı malzeme gerektiğinde CNC işlemeyi ve onaylı bir ana makineden birkaç tutarlı benzer parçaya ihtiyaç duyduğunuzda silikon kalıp çoğaltmayı seçin. Birçok proje birden fazla rota kullanır. Boyama ve son işlemle birlikte üçünü de sunan bir tedarikçi, çiziminize ve miktarınıza uygun kombinasyonu önerebilir. |
İletişim Bilgileri
-

zjjh@jiahzn.cn
-

+86-18936159957
-
+86-18966326325
EKLE
-

Bina 7, No. 188, Zha Wang Yolu Hongni Bölümü, Danghu Alt Bölgesi, Pinghu Şehri, Jiaxing Şehri, Zhejiang Eyaleti, Çin
Telif hakkı © 2026 by Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. OEM/ODM Entegre Akıllı Üretim Platformu Üreticileri
