- 3D Baskı Hizmetleri

- CNC İşleme Hizmetleri

- Vakumlu Döküm Hizmetleri

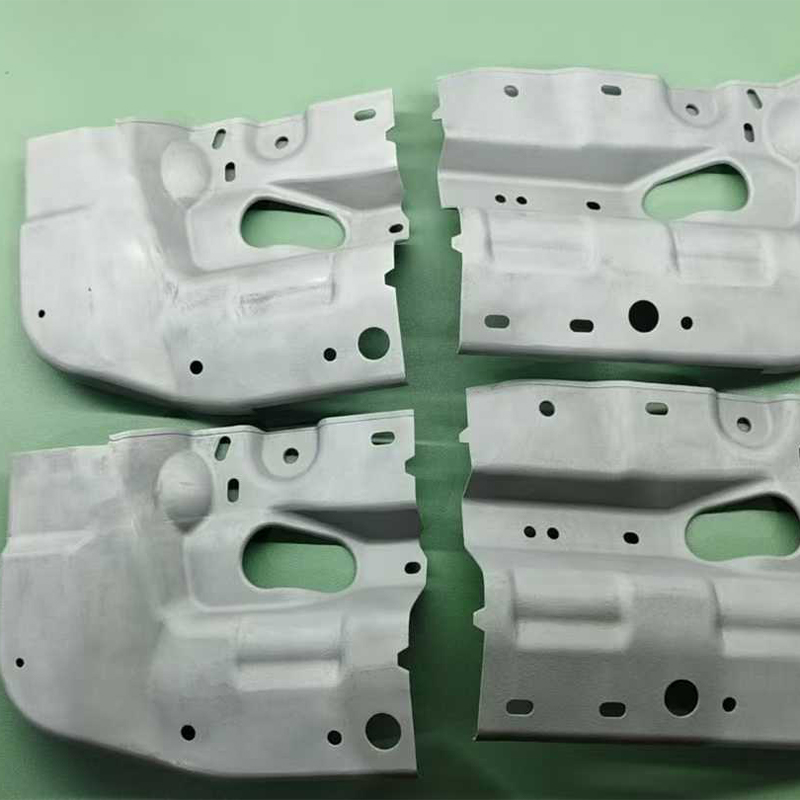
- Yüzey İşlem Hizmetleri

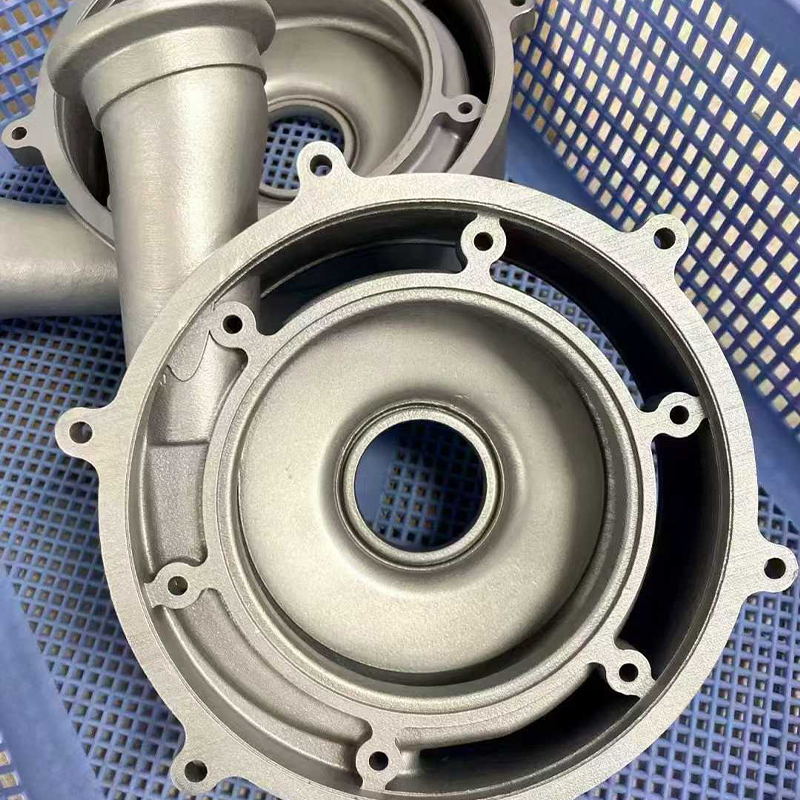
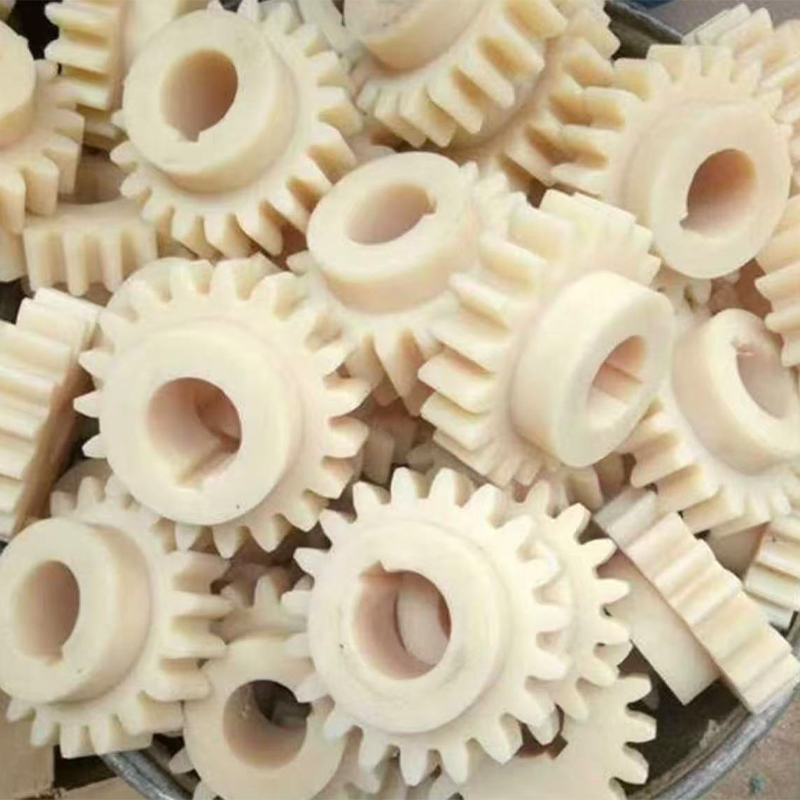
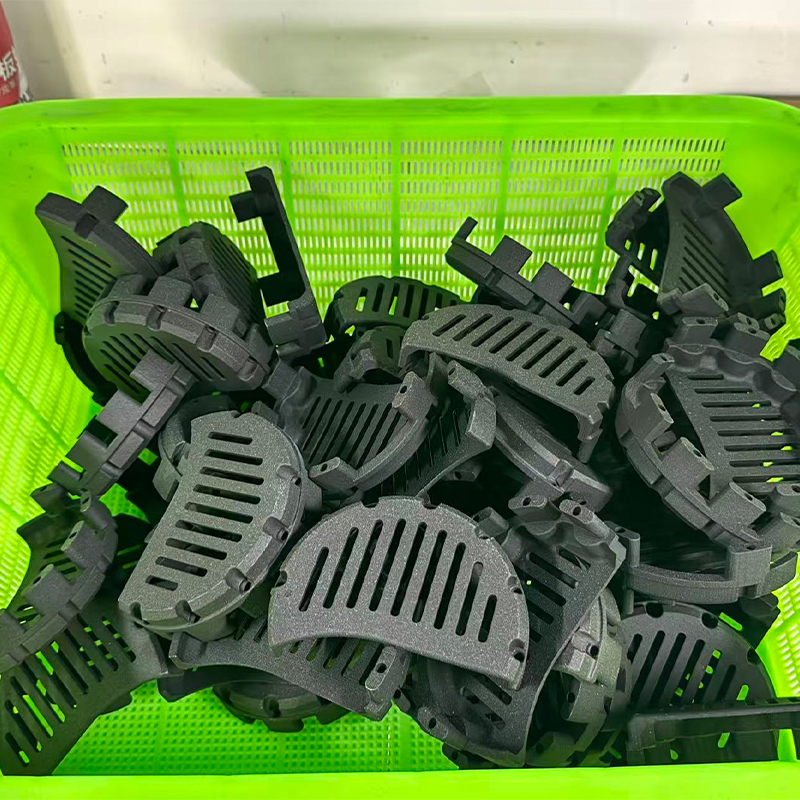
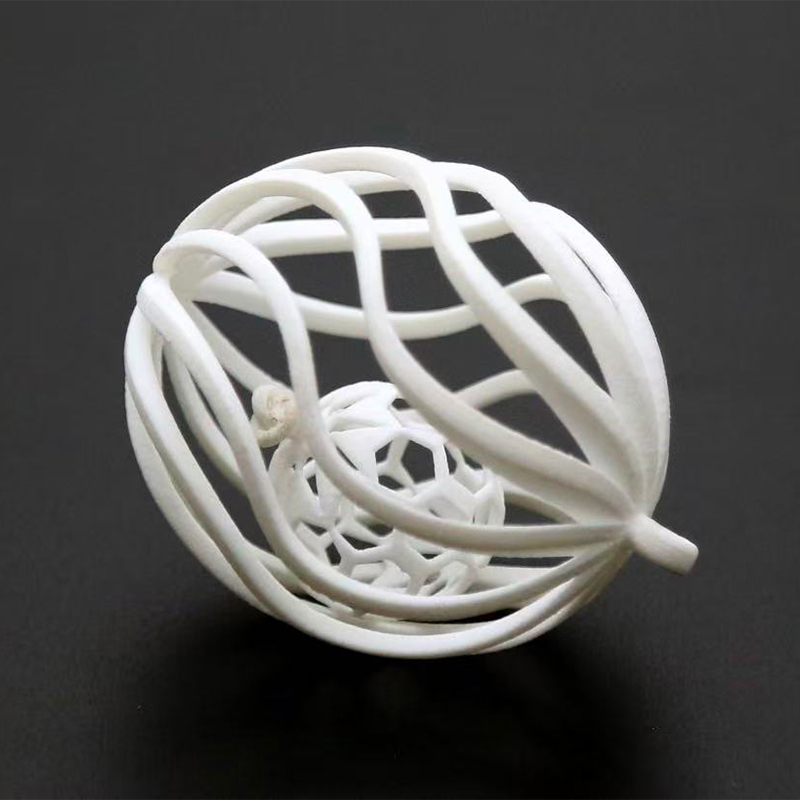
Vakumlu Döküm Hizmetleri: Nasıl Çalışır ve Ne Zaman Kullanılır?
Vakumlu Döküm Hizmetleri : Prototip ve Küçük Seri Alıcılar için Kısa Cevap
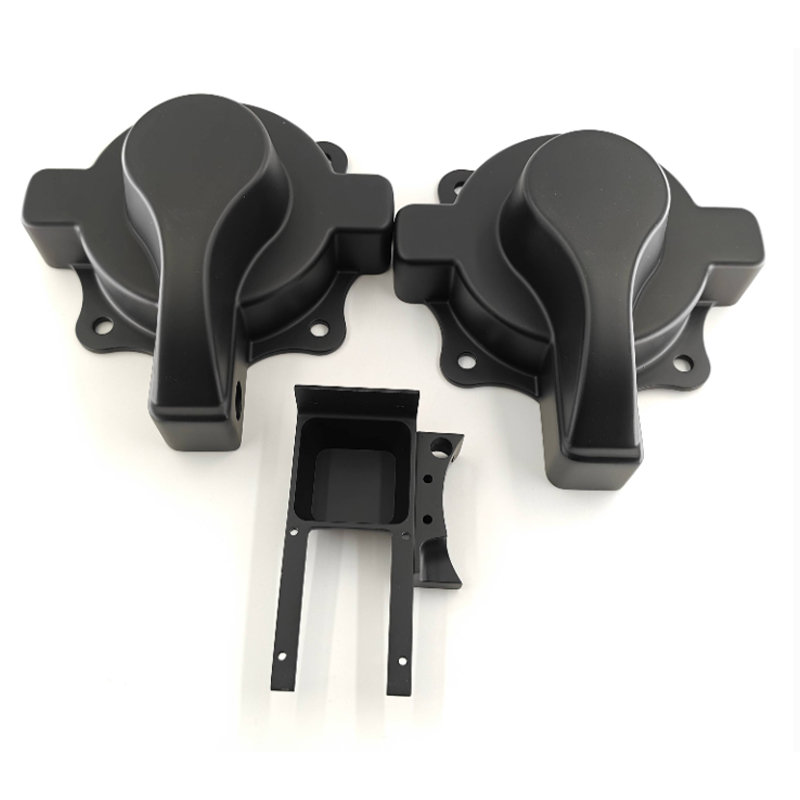
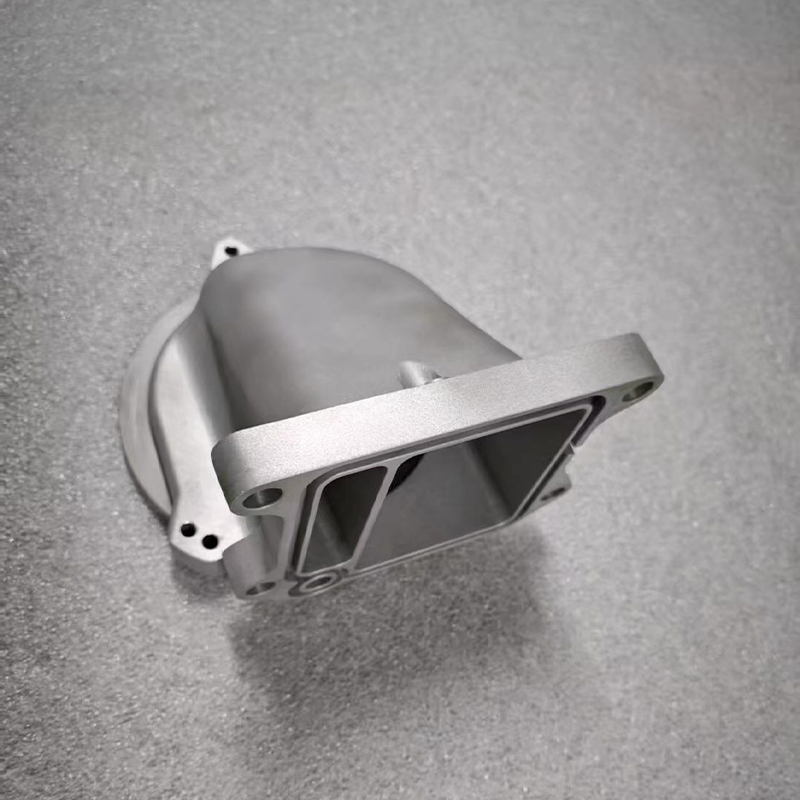
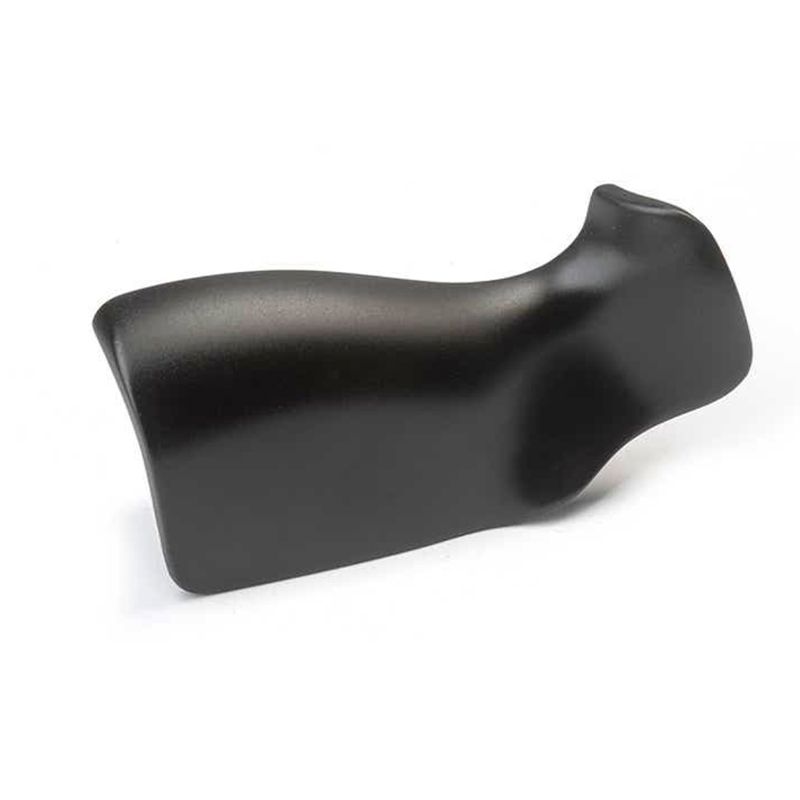
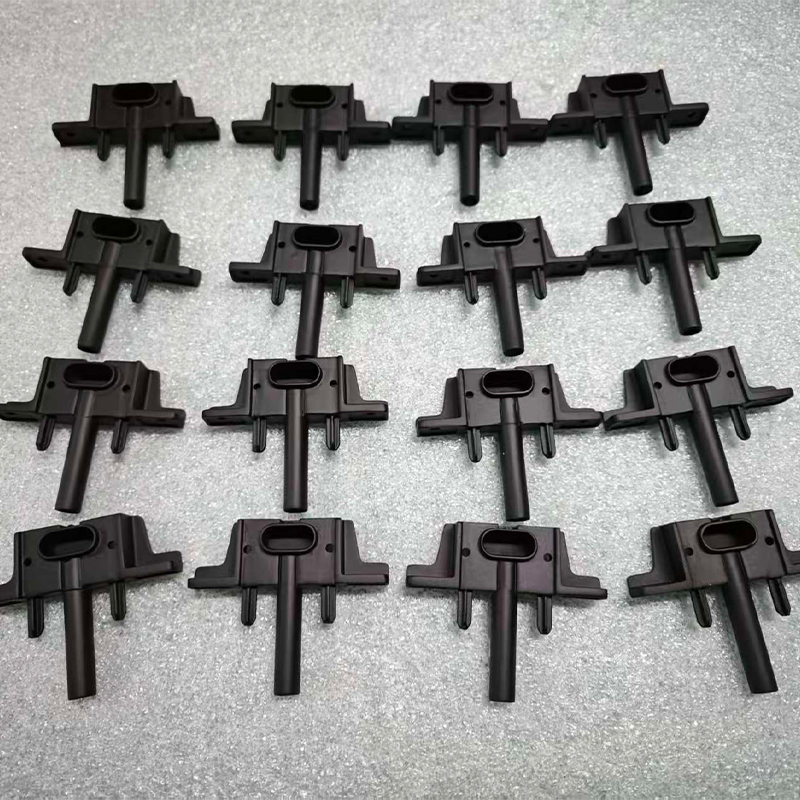
Şunu hayal edin: Ekibinizin nihayet doğru görünen bir 3D baskı kalıbı, üç haftada bir tasarım incelemesi ve üretim parçaları gibi hissettiren ve davranan yirmi muhafazaya ihtiyacı var. Yirmi kopya basmak çok uzun sürecek ve yine de baskı gibi görünecek ve sert müdahaleler erken olacaktır. Vakumlu döküm hizmetleri tam olarak bu boşluğu çözmektedir. Bir tedarikçi, master'ınızın etrafına bir silikon kalıp yapar, içine vakum altında poliüretan reçine döker ve kopyaları sıcak bir fırında sertleştirir. Sonuç, ince yüzey ayrıntılarına ve ABS, polipropilen, kauçuk veya şeffaf plastiği taklit eden reçine seçeneklerine sahip, genellikle kalıp başına yaklaşık 10 ila 30 parçadan oluşan küçük bir partidir.
Bu tek cümle sonuçtur. Bu kılavuzun geri kalanı, bunun neden işe yaradığını, nerede çalışmayı bıraktığını ve bir öğrenme egzersizi yerine ilk partinin kullanılabilir olması için vakumlu döküm üreticisine nasıl bilgi verileceğini açıklamaktadır. Dili pratik tutuyoruz: sürecin ne konuda iyi olduğu, çizimde nelere dikkat edilmesi gerektiği ve dosyaları göndermeden önce tedarikçiye hangi soruların sorulması gerektiği.
Bu rehber kimler içindir
- İncelemeler, testler ve pilot yapılar için görünüm düzeyinde veya işlev düzeyinde parçalara ihtiyaç duyan ürün geliştiricileri.
- Tedarik ve kaynak bulma ekipleri, vakumlu döküm tedarikçisini kısa vadede baskı veya işlemeyle karşılaştırıyor.
- Enjeksiyon kalıplarına başlamadan önce pazarlama örnekleri ve yatırımcı demoları hazırlayan girişimler.
- Sonuca yakın görünen ve hissettiren parçalarla uyumu, montajı ve ergonomiyi doğrulamak isteyen mühendisler.
Vakumlu döküme bazen üretan döküm veya poliüretan döküm denir. Her üç isim de aynı iş ailesini tanımlıyor: esnek bir silikon alet, iki parçalı bir sıvı reçine ve sıkışan havayı uzaklaştıran bir vakum odası. Alet çelik değil silikon olduğundan, aletin teslim süresi kısadır ve tasarım değişikliklerinin benimsenmesi daha kolaydır. Bu esneklik, alıcıların prototip ile tam üretim arasındayken bir vakumlu döküm üreticisi aramasının ana nedenidir.
Birkaç hızlı beklenti tonu belirlemeye yardımcı olur. Vakumlu döküm, master'ın yüzeyini kopyalar, dolayısıyla master çok önemlidir. Kalıbın sınırlı bir ömrü vardır, bu nedenle proses kısa süreli işler için uygundur. Reçineler yaygın plastikleri taklit eder ancak onlarla aynı değildir; dolayısıyla kesin malzeme verilerine dayanan herhangi bir test, bu akılda tutularak planlanmalıdır. Süreç, tedarikçiyle duvar kalınlığı, ayrım çizgileri ve bitiş hakkında erken görüşmeler yapılmasını ödüllendirir.
Vakumlu döküm, iyi bir ustayı, çelik kalıpların gerektirdiği zaman ve alet eforuna gerek kalmadan, üretime benzer küçük bir parça partisine dönüştürür.
Vakumlu Döküm Adım Adım Nasıl Çalışır?
Sırayı gördüğünüzde çoğu alıntı sorusu kendi kendine cevaplanır. Sürecin beş aşaması vardır ve her aşamanın tipik bir yanlış gitme şekli vardır. Bunları bilmek, tedarikçinin programını okumanıza ve değişiklik talebinin nerede zaman kaybettireceğini tespit etmenize yardımcı olur.
- Usta hazırlığı: master genellikle 3D baskıyla veya CNC ile işlenir, ardından zımparalanır, astarlanır ve cilalanır. Master üzerindeki her çizik her dökümde görünecektir, dolayısıyla bu aşama kalite tavanını belirler.
- Kalıp kutusu ve ayırma planı: master, reçinenin girip havanın çıkması gereken yerlere yerleştirilmiş kapıları ve havalandırma delikleri olan bir kutunun içinde asılı duruyor. Ayırma çizgisi, kritik olmayan yüzlerdeki dikişleri gizlemek için seçilir.
- Silikon dökme ve kürleme: Sıvı silikon, genellikle vakum altında master'ın üzerine dökülür ve bir fırında sertleştirilir. Blok daha sonra planlanan ayırma hattı boyunca kesilerek açılır ve master çıkarılır.
- Vakum altında reçine dökümü: iki reçine bileşeni tartılır, karıştırılır, gazı giderilir ve bir vakum odası içindeki kapalı kalıba dökülür. Vakum boşluktan havayı çekerek reçinenin ince duvarlara ve ince dokuya ulaşmasını sağlar.
- Kürleme, kalıptan çıkarma ve bitirme: kalıp, genellikle 60 ila 70 santigrat derece aralığındaki ılık bir fırına birkaç saat süreyle gönderilir. Parçalar daha sonra projenin gerektirdiği şekilde kalıptan çıkarılır, kesilir, zımparalanır, boyanır veya dokulanır.
Vakum, prosese adını ve avantajını veren detaydır. Bu olmadan, küçük hava cepleri köşelerde ve kaburgaların altında sıkışıp kalır, kabarcıklar ve kısa dolgular bırakır. Bununla birlikte, reçine boşluğa daha eşit bir şekilde akar, bu nedenle vakumlu döküm parçalar genellikle basit açık dökmeye göre daha temiz yüzeyler ve daha keskin doku gösterir.
Ekipman neye benziyor
Kalıbı şekillendiren araçlar
| Parçaları oluşturan araçlar
|
Proje zamanı nereye gidiyor
Alıcılar sıklıkla beş parçadan oluşan bir partinin neden hâlâ birkaç iş günü sürdüğünü soruyor. Bunun nedeni, sabit işin yani ustanın hazırlanması ve kalıbın yapılmasının miktarla daralmamasıdır. Aşağıdaki grafik, üç parti boyutu için proje süreçinein açıklayıcı bir dağılımını göstermektedir.
Parti büyüdükçe döküm ve kürleme daha büyük bir pay alırken, ana hazırlık daha küçük bir pay alır. Rakamları ölçülmüş bir endüstri istatistiği olarak değil, planlamaya yardımcı olarak ele alın.
Grafik, çok küçük bir parti için master ve kalıbın hazırlanmasının programın en büyük kısmı olduğunu gösteriyor; bu da neden beş parçalı bir talebin yirmi parçalı bir talepten nadiren beş kat daha hızlı olduğunu açıklıyor. Miktar arttıkça döküm ve kürleme döngüleri daha fazla zaman alır çünkü her döküm bir boşluk setini doldurur ve daha sonra fırında bekler. Tablodaki en büyük partide, iki dökümün paralel olarak çalışabilmesi için ikinci bir kalıp varsayılır, bu da kürleme payının daha da büyümesini önler. Bitirme ve inceleme, her üç durumda da kabaca beşte bir oranında kalıyor; bu da boyama, düzeltme ve kontrolün teslimatın değişmez bir parçası olduğunu hatırlatıyor. Jiaheng'in silikon kalıp çoğaltma hizmetiyle çalışan alıcılar için bu model, sabit iş zaten yapılmış olduğundan, ilk partide birkaç ekstra parça sipariş edip etmemeye karar verirken kullanışlıdır.
Master ve kalıbın sabit işi küçük partilere hakim olduğundan, ilk çalıştırmada fazladan birkaç parça sipariş etmek genellikle verimli olur.
Yaygın Vakumlu Döküm Reçine Çeşitleri ve Özellikleri
Vakumlu döküm, enjeksiyonlu kalıplamayla aynı termoplastikleri kullanmaz. Bunları taklit edecek şekilde formüle edilmiş iki parçalı poliüretan sistemleri kullanır. Eşleşme, her özellikte aynı olmasa da birçok uyum, his ve işlev kontrolü için yeterince iyidir. Aşağıdaki kartlar, bir vakumlu döküm tedarikçisinin genellikle sunduğu aileleri özetlemektedir.
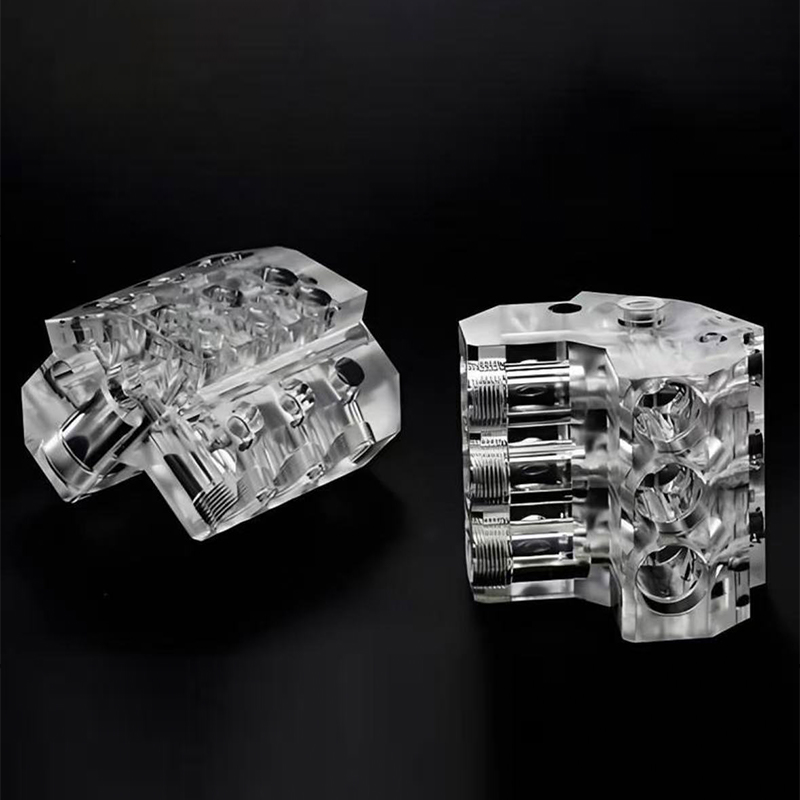
ABS benzeri sert reçine Sert, boyutsal olarak stabil ve boyaması kolaydır. Sağlam bir his gerektiren muhafazalar, braketler ve muhafazalar için ortak seçim. PP benzeri yarı esnek reçine İyi yorulma davranışı ile birlikte biraz esnektir. Çıtçıtlı uyumlara, canlı menteşe tarzı özelliklere ve esnek klipslere uygundur. Kauçuk benzeri reçine Çeşitli Shore A sertlik değerlerinde mevcuttur. Contalar, kulplar, contalar ve yumuşak dokunuşlu yüzeyler için kullanılır. Şeffaf reçine Su berraklığında veya renkli, genellikle kalıptan çıkarıldıktan sonra cilalanır. Lensler, ışık kılavuzları, kapaklar ve vitrinler için kullanılır. Yüksek sıcaklık reçinesi Daha yüksek servis sıcaklıklarında sertliğini korur. Motorların, lambaların veya ısıtmalı düzeneklerin yakınındaki parçalar için seçilir. Alev geciktirici reçine Daha sıkı dahili kontrollerle karşı karşıya kalan elektronik muhafazaları ve tanıtım üniteleri için yavaş yanma sağlayacak şekilde formüle edilmiştir.
Renk genellikle dökmeden önce reçineye pigment eklenerek işlenir, bu da parça boyunca düz renk verir. Bu, test sırasında dokunulacak veya çizilecek parçalar için faydalıdır çünkü çip, altında farklı bir renk göstermez. Çok parlak veya metalik görünümler için, normalde dökümden sonra boyalı bir yüzey eklenir.
| Reçine ailesi | Duygu ve davranış | Tipik kullanımlar | Sonlandırma seçenekleri |
|---|---|---|---|
| ABS benzeri sert | Sağlam, istikrarlı, iyi detay | Muhafazalar, kapaklar, yapısal örnekler | Zımparalama, boyama, tekstüre etme |
| PP benzeri yarı esnek | Sağlamdır, çatlamadan bükülür | Klipsler, çıtçıtlı geçişler, esnek kapaklar | Hafif zımparalama, astar ile boyama |
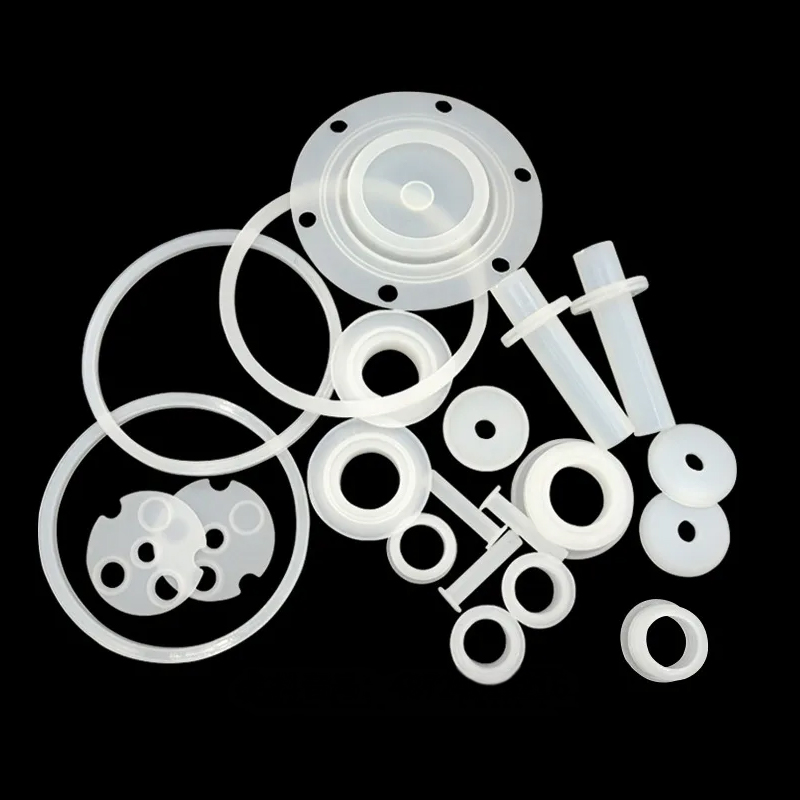
| Kauçuk benzeri | Yumuşak ila sıkı elastik | Contalar, kulplar, contalar, yazılım tuşları | Esnek kaplamalarla boyama |
| Şeffaf | Şeffaf, cilalanabilir | Lensler, ışık boruları, pencereler | Parlatma, şeffaf kaplama |
| Yüksek sıcaklık | Yüksek sıcaklıkta sert | Isı kaynaklarının yakınındaki parçalar | Küçük özelliklerin boyanması ve işlenmesi |
Reçinenin uygulamaya uygun hale getirilmesi
Reçine seçimi, parçanın neyi kanıtlaması gerektiği sorusuyla başlar. Test, geçmeli bir montaj ise, yarı esnek bir reçine genellikle sert olandan daha bilgilendiricidir. Numune bir ticari fuar içinse, boyalı yüzeyli sert bir reçine, nihai ürüne ham üründen daha yakın görünebilir. Aşağıdaki ısı haritası, hangi ailelerin genellikle hangi görevlere uygun olduğuna dair editoryal bir görünüm sunmaktadır.
Daha koyu hücreler daha güçlü bir genel uyumu gösterir. Derecelendirmeler tedarikçinizle yapacağınız görüşme için bir başlangıç noktasıdır; belirli bir kaliteye ilişkin malzeme verilerinin yerine geçmez.
Isı haritası, sert ABS benzeri reçinenin, muhafazalar, uyum testleri ve görünüm modelleri de dahil olmak üzere en geniş günlük görevleri kapsadığını gösteriyor; bu nedenle birçok projede olağan başlangıç noktasıdır. Kauçuğa benzer reçineler, parçanın asıl amacının esneklik olduğu contalar ve kavramalar sütununda öne çıkıyor. Şeffaf reçine, lensler ve ışık kılavuzları için net bir seçimdir ve aynı zamanda görsel etkinin önemli olduğu pazarlama modelleri için de iyi performans gösterir. Yüksek sıcaklık ve yarı esnek reçinelerin her ikisi de farklı nedenlerle fonksiyonel testlere uygundur: biri ısıya maruz kalma, diğeri tekrarlanan esneme için. Bir parçanın rijit gövde ve yumuşak conta gibi iki rakip ihtiyacı varsa, tedarikçi bunları ayrı ayrı dökebilir veya üst kalıplama tekniklerini kullanabilir; bu da, vakumlu döküm üreticisiyle montajı erkenden tartışmanın bir nedenidir.
Parçanın cevaplaması gereken soruya göre reçineyi seçin: sertlik, esneklik, berraklık, ısı direnci veya görünüm.
Vakumlu Döküm Hizmetlerine Yönelik Uygulamalar ve Seçim Noktaları
Vakumlu döküm, çoğu alıcının beklediğinden daha fazla endüstride karşımıza çıkıyor, bunun temel nedeni, ihtiyaç modelinin her yerde aynı olması: yakında, hala değişebilecek bir tasarımdan üretime benzer bir avuç parça. Aşağıdaki iki sütun, tipik uygulama alanlarını, vakumlu dökümün doğru çağrı olup olmadığına karar veren seçim noktalarıyla eşleştirir.
Tipik uygulama alanları
| Kontrol edilecek seçim noktaları
|
Hızlı karar verme yolu
- Yalnızca bir veya iki parçaya ihtiyacınız varsa, doğrudan yazdırma veya işleme genellikle kalıp yapmaktan daha hızlıdır.
- Üretim görünümünde kabaca 10 ila 30 parçaya ihtiyacınız varsa, vakumlu döküm genellikle yakından incelemeye değerdir.
- Yüzlerce parçaya veya kesin termoplastik verilere ihtiyacınız varsa, sert işleme veya başka bir rota planlayın.
- Tasarım hala değişiyorsa master'ı esnek tutun ve çeliği kesmeden önce ilk küçük partiyi dökün.
Ekipler bazen vakumlu dökümün düşük hacimli üretimin yerini tamamen alıp alamayacağını soruyor. Yıllık talebi çok düşük olan özel ekipmanlar gibi belirli ürünler için bu mümkün olabilir, ancak kalıp ömrü ve reçine farklılıkları, bunun genellikle bir varış noktasından çok bir köprü olduğu anlamına gelir. Bunu, üretim aracı oluşturulurken test etmenize, örnekleri satmanıza ve geri bildirim toplamanıza olanak tanıyan bir aşama olarak düşünün.
Vakumlu döküm, ürün yolculuğunun ortasına uyar: Baskının anlamlı olduğundan daha fazla parça, sert alet ihtiyacından daha az parça mantıklıdır.
Ayrıntılı Karşılaştırma: Vakumlu Döküm ile 3D Baskı, CNC İşleme ve Enjeksiyon Kalıplama
Çoğu projede birkaç süreç ardı ardına kullanılır; bu nedenle aşağıdaki karşılaştırma, kazananı seçmekten çok, bir aşamayı seçmekle ilgilidir. Her rotanın rahat olduğu bir miktar aralığı ve zorlanmaya başladığı bir nokta vardır.
| Faktör | Vakumlu döküm | 3D baskı | CNC işleme | Enjeksiyon kalıplama |
|---|---|---|---|---|
| Tipik miktar | Kalıp başına yaklaşık 10 ila 30 | 1 ila birkaç | 1 partileri tekrarlamak için | Yüzlerce ve üzeri |
| Takım çalışması | Silikon kalıp, kısa | Yok | Fikstür ve programlar | Sertleştirilmiş veya alüminyum kalıp, daha uzun |
| Yüzey detayı | Çok iyi, kopya ustası | Katman çizgileri mümkün | İşlenmiş kaplama | Mükemmel, araç tanımlı |
| Malzeme | Taklit poliüretan reçineler | Reçineler, naylon, bazı metaller | Gerçek metaller ve plastikler | Üretim termoplastikleri |
| Tasarım değişikliği | Yeni usta, yeni kalıp | hemen | Yeni program | Pahalı takım modifikasyonu |
| Tipik rol | Üretim benzeri pilot parçalar | Erken konsept modelleri | Fonksiyonel metal parts | Hacim üretimi |
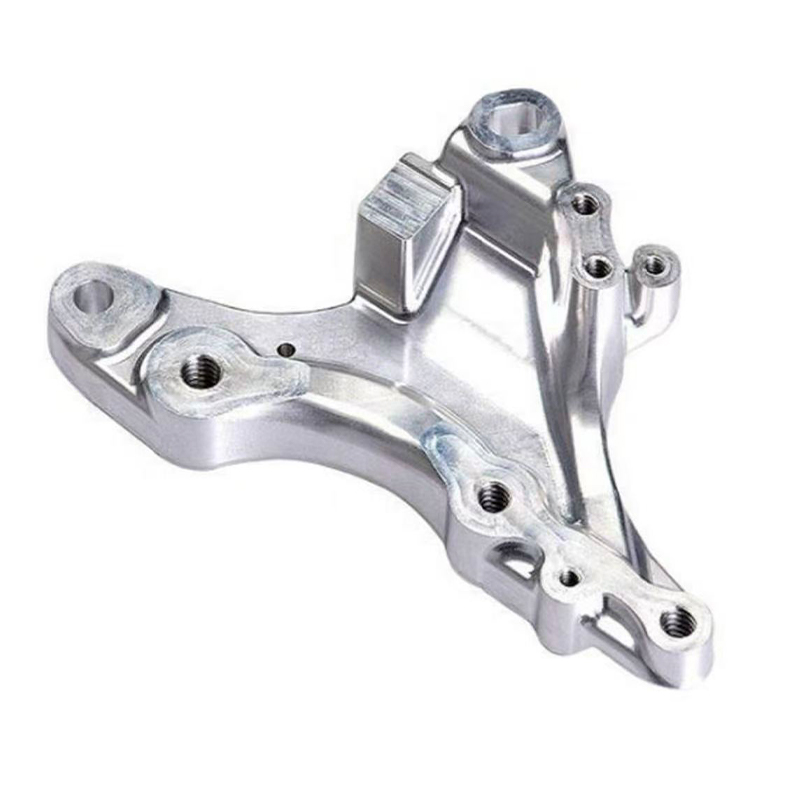
Pratikte tablo mantıklı bir sıralamaya işaret ediyor. Şekli kontrol etmek, tasarımı geliştirmek için ilk konsepti yazdırın, ardından silikon kalıbın temeli olarak iyi işlenmiş basılı bir kalıp kullanın. Testler, incelemeler veya numuneler için gereken sayıda parçayı yayınlayın. Tasarım yerleştiğinde ve miktarlar arttığında bir üretim aracına yönelin. Jiaheng, erken ve orta aşamaları tek bir platformda destekliyor: reçine, naylon ve metal 3D baskı, gelişmiş işleme ve silikon kalıp çoğaltma, böylece ana makine, kalıp ve son işlem, satıcılar arasında dosya aktarımına gerek kalmadan koordine edilebilir.
Aşağıdaki radar grafiği, bu rotalardan üçünü, alıcıların en sık bahsettiği altı nitelik açısından karşılaştırıyor. Derecelendirmeler editoryal ve açıklayıcıdır. Tedarikçileri sıralamak veya belirli bir parçanın performansını tahmin etmek değil, şekli göstermek içindir.
Radar grafiği, vakumlu dökümü yüzey kaplamasına ve detay kopyalamaya yönelik en geniş erişime sahip olarak göstermektedir, çünkü silikon kalıp master'ı yakından kopyalar ve vakum reçinenin ince dokuya ulaşmasına yardımcı olur. Üç boyutlu baskı, küçük parti hızına ve geometri özgürlüğüne doğru en fazla ilerlemeyi sağlar; bu nedenle ilk konsept ve kalıplanamayan şekiller için bu kadar kullanışlıdır. CNC işleme, parça gerçek malzemeden katı bir bloktan kesildiği için mekanik mukavemeti dışarı doğru iter. Vakumlu döküm, taklit reçinelerin ve bir kalıp ayırma hattı boyunca açma ihtiyacının dürüst bir yansıması olan mukavemet ve geometri açısından ortada yer alır. Üç şekil birlikte, aşamalı bir yaklaşımın neden iyi işe yaradığını açıklıyor: keşfetmek için baskı yapmak, sunmak ve test etmek için döküm yapmak ve güç veya hacim gerektirdiğinde makine veya kalıplama.
Keşfetmek için baskıyı, sunmak ve test etmek için vakumlu dökümü, güç veya hacim gerektirdiğinde işleme veya enjeksiyonlu kalıplamayı kullanın.
Vakumlu Döküm Parçaları için Tasarım İpuçları ve Toleranslar
Döküm parçalarla ilgili çoğu hayal kırıklığı, ana yapı inşa edilmeden önce ayarlanabilen birkaç tasarım seçeneğine dayanmaktadır. Aşağıdaki ipuçları, bir üreticinin üretilebilirlik incelemesi sırasında gündeme getirme olasılığı en yüksek olan ipuçlarıdır; dolayısıyla bunların erken ele alınması, bir dizi revizyondan tasarruf etmenizi sağlar.
Duvar kalınlığı ve kaburgalar
Birçok küçük parça için genellikle kabaca 1,5 ila 3 mm olarak belirtilen orta aralıktaki duvarları hedefleyin ve kalınlığı makul ölçüde eşit tutun. Kalın topaklar sertleştikçe daha fazla büzülür ve çökme izleri bırakabilir. Özellikle kapıdan uzakta çok ince bölümler dolmayabilir. Profiller destekledikleri duvardan daha ince olmalıdır, bu da karşı yüzdeki yüzey izlerini azaltır.
Taslak, alttan kesmeler ve ayrım çizgileri
Silikon esnektir, bu nedenle sert bir çelik kalıbı sıkıştıracak alttan kesikler genellikle kalıbın gerilmesiyle serbest bırakılabilir. Öyle olsa bile, dikey yüzeylerdeki küçük bir taslak kalıptan çıkarma işlemini daha düzgün hale getirir ve aletin aşınmasını azaltır. Tedarikçiye hangi yüzlerin görünür olduğunu söyleyin, çünkü onlar ayırma çizgisini gizli bir kenara veya tasarımdaki doğal bir basamağa yerleştirmeye çalışacaklardır.
Toleranslar ve büzülme
Vakumlu döküm için genel kılavuz, reçine ve geometriye bağlı olarak bazı değişikliklerle birlikte, küçük boyutlarda kabaca artı veya eksi 0,2 ila 0,3 mm veya daha büyük boyutlarda yaklaşık yüzde 0,3 civarında toleranslardan bahseder. Sertleşme sırasında reçinenin büzülmesi ve silikonun hafif hareketi katkıda bulunur. Bu nedenle çizim üzerinde yalnızca gerçekten kritik olan boyutların işaretlenmesine yardımcı olur. Bir deliğin veya birleşme yüzeyinin daha sıkı oturması gerekiyorsa, birçok tedarikçi dökümden sonra bu özelliği işleyecektir.
Yüzey kalitesi ve doku
Döküm yüzeyi ustayı yansıtır. Cilalı bir master parlak parçalar verir ve boncuk püskürtmeli veya dokulu bir master mat parçalar verir. Nihai görünüm boya içeriyorsa, tedarikçi genellikle hafifçe zımparalayacak ve astar ve renkli katlar uygulayacaktır. Jiaheng boyama ve diğer yüzey işlemlerini aynı iş akışında sağladığından, renk uyumu ve parlaklık seviyesi üzerinde ayrı bir son işlem tedarikçisi aracılığıyla değil, aynı proje sırasında anlaşmaya varılabilir.
| Özellik | Pratik rehberlik | Sebep |
|---|---|---|
| Duvar kalınlığı | Eşit, orta kalınlıkta tutun | Çökme izlerini ve kısa dolumları azaltır |
| Kaburga | Bitişik duvardan daha ince | Yüzey işaretlerini sınırlar |
| Taslak | Dikey yüzlerde küçük draft | Kalıptan çıkarmayı kolaylaştırır, kalıbın ömrünü uzatır |
| Kritik boyutlar | Yalnızca önemli olanları işaretleyin | Denetim ve bitirmeye odaklanır |
| Doku | Master'ın içine yerleştirin | Doku transfers directly to castings |
Düzgün duvarlar, hassas taslak ve kritik boyutların kısa listesi, ilk dökümlerde görülen sorunların çoğunu ortadan kaldırır.
Döküm Parçalarda Kalite Kontrol ve Son İşlem
Güvenilir bir vakumlu döküm tedarikçisi, kaliteyi yalnızca sonunda değil, birçok noktada kontrol eder. İlk kontrol ustadır, çünkü oradaki bir kusur kalıba ve ondan sonraki her parçaya kopyalanır. Tedarikçi, parçayı çizimle karşılaştırdığında ve kabarcıkları, kısa dolguları ve parlamayı aradığında, ilk dökümden sonra ikinci bir kontrol yapılır. Son kontrol, tamamlanan partiyi kapsar.
- Usta denetimi: kalıp yapılmadan önce ölçüler, yüzey durumu ve özellik keskinliği.
- İlk makale kontrolü: ilk döküm, partinin geri kalanı dökülmeden önce ölçülür ve incelenir.
- Toplu gözlem: Parçalar çıktıkça renk tutarlılığı, kabarcık denetimi ve görünür flaş izlenir.
- Son muayene: Kritik boyutlar, uyum, kaplama ve paketleme sevkiyattan önce gözden geçirilir.
Bitirme, döküm parçasının ya bir prototipe ya da bir ürüne benzediği yerdir. Kırpma, kapıları ve havalandırma deliklerini kaldırır. Hafif zımparalama ayrım hattını temizler. Boyama renk, parlaklık veya doku ekler ve maskeleme bir parça üzerinde iki renge izin verir. Şeffaf parçalar için cilalama ve şeffaf kaplama, netliği artırır. Numunenin nihai ürün gibi davranması gerektiğinde montaj, tampon baskı, lazer markalama ve ekler de düzenlenebilir.
İletişim ölçüm kadar önemlidir. Bir referans örneği, bir renk kodu veya aradığınız görünümün bir fotoğrafını eklerseniz, bitirme ekibinin eşleşecek somut bir şeyi vardır. Bitiş hedeflerini, görünür yüzleri ve kritik boyutları içeren kısa bir yazılı özet, yeniden çalışma olasılığını azaltır.
Vakumlu dökümde kalite ustada başlar ve her dökümde devam eder; bu nedenle tedarikçilere her aşamayı nasıl kontrol ettiklerini sorun.
Silikon Kalıplar ve Döküm Parçaları için Bakım Kılavuzu
Vakumlu dökümde bakımın iki tarafı vardır: parçaları oluşturan aletlere bakmak ve parçalara elinize geçtikten sonra bakmak. Her ikisi de tutarlılığı etkiler, özellikle de yeniden sıralamayı planladığınızda.
Silikon kalıbın bakımı
Silikon kalıp sarf malzemesidir. Genel endüstri kılavuzları genellikle kabaca 15 ila 25 döküm ömründen bahseder; ince ayrıntılar, ince özellikler veya agresif reçineler için daha kısa ve bazen basit şekiller için daha uzun. Her döküldüğünde silikon ısıya ve kimyasal temasa maruz kalır, böylece kenarlar yumuşar ve yüzey ayrıntıları yavaş yavaş kaybolur. İyi kullanım, kalıbı uzun vadeli bir varlığa dönüştürmeden kullanım ömrünü uzatır.
- Her dökmeden sonra boşluğu nazikçe temizleyin ve yüzeyi çizebilecek keskin aletlerden kaçının.
- Kalıptan çıkarmayı kolaylaştırmak ve yırtılmayı sınırlamak için reçineye uygun bir ayırıcı maddeyi hafif, eşit katlar halinde uygulayın.
- Kalıbı doğrudan güneş ışığından ve ısı kaynaklarından uzakta, serin ve kuru bir yerde düz bir şekilde saklayın.
- Boşluğun çökmemesi veya deforme olmaması için saklarken iki yarıyı aynı hizada tutun.
- Her dökümden önce ayırma hattını ve ince özellikleri inceleyin ve parlama veya yırtılma arttığında kalıbı kullanımdan çıkarın.
Ustayı da koruyun. Temiz, iyi etiketlenmiş bir kalıp, tedarikçinin ilk kalıp aşındığında kalıbı yeniden yapmasına olanak tanır ve yüzey hazırlığı için yaptığınız yatırımı korur. Master basılmışsa, deforme olmaması veya renginin solmaması için onu nemden ve güçlü ışıktan uzakta saklayın.
Bitmiş parçaların bakımı
| Reçine türü | Depolama ve taşıma | Temizlik |
|---|---|---|
| ABS benzeri sert | Uzun süre ısıya maruz kalmayacak şekilde saklayın | Hafif sabun ve su, yumuşak bez |
| PP benzeri yarı esnek | Uzun süre bükülü kalmaktan kaçının | Hafif sabun ve su |
| Kauçuk benzeri | Yağlardan ve güneş ışığından uzak tutun | Nemli bez, güçlü solventler yok |
| Şeffaf | Çizilmeyi önlemek için sarın | Yumuşak tüy bırakmayan bez, hafif temizleyici |
| Boyalı parçalar | Dolgusuz istiflemeden kaçının | Yumuşak kumaş, aşındırıcı ped yok |
Dökme poliüretan parçalar zamanla, özellikle kalıptan çıkarmadan sonraki ilk günlerde neme, ısıya ve bazı solventlere karşı hassas olabilir. Montajdan veya boyamadan önce parçaların oda sıcaklığında dinlenmesine izin vermek, küçük boyutlu kayma olasılığını azaltır. Aylarca saklanacak parçalar için koruyucu ambalaj ve stabil ortam, renk ve şeklin onaylanan numuneye sadık kalmasına yardımcı olur.
Kalıbı kısa ömürlü bir alet, ustayı da koruyucu olarak ele alın: her ikisi de bir sonraki partinin ne kadar tekrarlanabilir olacağına karar verir.
Vakumlu Döküm Üreticisi ve Tedarikçisiyle Çalışmak
İyi sonuçlar genellikle tedarikçiye parça satış makinesi yerine mühendislik ortağı gibi davranılmasıyla elde edilir. Başlangıçta kısa bir brifing görüşmesi genellikle birkaç gün sonra kurtarır. Bu sorular, bir vakumlu döküm tedarikçisinin bunu yapacak şekilde kurulup kurulmadığına karar vermenize yardımcı olur.
- Master'ı kendi bünyenizde mi yapıyorsunuz ve bunun için hangi teknolojileri kullanıyorsunuz?
- Hangi reçine aileleri mevcut ve her birinin tipik özelliklerini paylaşabilir misiniz?
- Kalıp başına kaç döküm planlıyorsunuz ve daha büyük miktarları nasıl hallediyorsunuz?
- Boyama, cilalama veya dokulandırma gibi hangi bitirme adımları tek bir yerde gerçekleştirilir?
- Neyi inceliyorsunuz ve gönderiyle birlikte hangi kayıtları alabilirim?
- Master onaylandıktan sonra tasarım değişiklikleri nasıl ele alınır?
Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. bu sorulara bir OEM ve ODM üreticisi olarak yaklaşıyor. Tasarım ekibi müşteri fikirlerini pratik, çekici ürün tasarımlarına dönüştürüyor ve yetenekleri arasında reçine, naylon ve metalde 3D baskı, gelişmiş işleme, verimli küçük seri üretim için silikon kalıp kopyalama ve boyama gibi yüzey işlemleri yer alıyor. Bu adımlar tek bir platformda yer aldığından müşteri, projeyi birden fazla satıcıya yeniden açıklamadan tasarımdan bitmiş numuneye geçebilir.
Yararlı bir soruşturma nasıl hazırlanır?
- Ortak nötr formatta bir 3B model ve ayrıca kritik boyutları vurgulayan bir çizim.
- Hedef miktar, aklınızdaki reçine ailesi ve herhangi bir renk veya yüzey referansı.
- Parçanın nasıl kullanılacağı hakkında kısa bir not: sergilenecek, taşınacak, monte edilecek, ısıtılacak veya esnetilecek.
- Gerekli teslimat aralığınız ve partiler arasında tasarım değişiklikleri bekleyip beklemediğiniz.
Eksiksiz bir soruşturma, tedarikçinin ilk yanıtta mantıklı bir ana yöntem, reçine ve bitirme planı önermesine olanak tanır. Bu aynı zamanda bölümü anladığınızı da gösterir ve bu da genellikle daha yararlı bir teknik konuşmaya yol açar. Zamanla dosyalarınızı, kalıp geçmişinizi ve bitiş notlarınızı saklayan bir tedarikçi, daha hızlı yeniden sipariş verebilir ve partileri tutarlı tutabilir; bu da uzun vadeli bir ortakla çalışmanın sessiz avantajıdır.
Parçanın yalnızca geometrisini değil amacını da paylaşın; tedarikçiniz daha iyi bir reçine, kaplama ve proses planı önerebilir.
Jiaheng Vakumlu Döküm Hizmetlerini Keşfedin
Ana modelden küçük bir seri üretim benzeri parçaya geçmeye hazırsanız, hizmet ayrıntılarını, malzeme seçeneklerini ve proje sürecini özel sayfada inceleyebilirsiniz. Vakumlu Döküm Hizmetleri Jiaheng'den. Ekip, OEM ve ODM projelerini destekliyor ve tek bir platformda master hazırlama, reçine seçimi, son işlem ve parti planlaması konularında tavsiyelerde bulunabiliyor.
Jiaheng ekibiyle bir görüşme başlatmak için 3D dosyanızı, hedef miktarınızı ve bitiş gereksinimlerinizi gönderin.
Vakumlu Döküm Hizmetleri SSS
Vakumlu döküm hizmetleri nelerdir?Vakumlu döküm services are a small-batch manufacturing process in which a silicone mold is made from a master model and filled with two-part polyurethane resin under vacuum. The vacuum removes air so the resin reaches fine detail, and the cured parts have a surface and feel close to production plastic. A supplier typically also handles master preparation, finishing and inspection. |
Bir silikon kalıp kaç parça üretebilir?Genel kılavuzda genellikle kalıp başına kabaca 15 ila 25 dökümden bahsedilir; çok ayrıntılı veya ince duvarlı parçalar için daha azı ve bazen basit şekiller için daha fazlası vardır. Daha büyük bir partiye ihtiyacınız varsa tedarikçi ek kalıplar yapabilir ve paralel olarak döküm yapabilir. Kesin sayı geometriye, reçineye ve kullanıma bağlıdır. |
Vakumlu döküm ile 3D baskı arasındaki fark nedir?3D baskı builds a part layer by layer directly from a digital file and suits single concept models and complex geometry. Vacuum casting copies a master into a mold and suits small batches that need smoother surfaces and a wider choice of production-like resins. Many projects use printing for the master and vacuum casting for the batch. |
Enjeksiyon kalıplama yerine vakumlu dökümü ne zaman seçmeliyim?Hızlı bir şekilde yaklaşık 10 ila 30 parçaya ihtiyaç duyduğunuzda vakumlu dökümü seçin, tasarım hala değişebilir ve henüz sert bir alete bağlanmak istemiyorsanız. Miktarlar yüzlere veya binlere ulaştığında ve tam üretim termoplastik özelliklerine ihtiyaç duyduğunuzda enjeksiyon kalıplama genellikle daha iyi bir yoldur. |
Vakumlu döküm parçalardan ne gibi toleranslar bekleyebilirim?Genel kılavuz, küçük boyutlarda kabaca artı veya eksi 0,2 ila 0,3 mm olduğunu belirtir; daha büyük parçalar orantılı olarak daha büyük farklılıklar gösterir. Reçine büzülmesi ve kalıp hareketinin her ikisi de rol oynar. Bir özelliğin daha sıkı oturması gerekiyorsa, tedarikçi dökümden sonra bunu işleyebilir; bu nedenle kritik boyutları çiziminizde açıkça işaretleyin. |
Vakumlu döküm için hangi malzemeler mevcuttur?Tipik seçenekler arasında ABS benzeri sert reçine, PP benzeri yarı esnek reçine, çeşitli sertlik seviyelerinde kauçuk benzeri reçine, şeffaf reçine, yüksek sıcaklık reçinesi ve alev geciktirici reçine bulunur. Renkler reçine içinde pigmentlenebilir veya boyanarak uygulanabilir. Tedarikçiniz parçanın nasıl kullanılacağını öğrendikten sonra bir aile önerebilir. |
Vakumlu döküm parçalar boyanabilir veya dokulandırılabilir mi?Evet. Döküm parçalar zımparalamayı, astarlamayı ve boyamayı kabul eder ve her döküme aktarılacak şekilde kalıpta doku oluşturulabilir. Şeffaf parçalar için tampon baskı, lazer markalama ve cilalama da yaygındır. Yüzey hazırlığının son görünümle eşleşmesi için master yapılmadan önce bitiş hedeflerini kabul edin. |
Vakumlu döküm teklifi almak için ne göndermeliyim?Bir 3D model, kritik boyutlara sahip bir çizim, hedef miktar, tercih edilen reçine ailesi, renk veya kaplama referansı ve teslimat pencerenizi gönderin. Parçanın nasıl kullanıldığına dair kısa bir not, mühendislerin uygun yöntemi seçmesine yardımcı olur. Daha eksiksiz bilgi, ileri geri gidişleri azaltır ve ilk yanıtı hızlandırır. |
Net bir master, tanımlanmış bir son işlem ve gerçekçi bir miktar, bir vakumlu döküm projesini en çok geliştiren üç girdidir.
İletişim Bilgileri
-

zjjh@jiahzn.cn
-

+86-18936159957
-
+86-18966326325
EKLE
-

Bina 7, No. 188, Zha Wang Yolu Hongni Bölümü, Danghu Alt Bölgesi, Pinghu Şehri, Jiaxing Şehri, Zhejiang Eyaleti, Çin
Telif hakkı © 2026 by Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. OEM/ODM Entegre Akıllı Üretim Platformu Üreticileri
