- 3D Baskı Hizmetleri

- CNC İşleme Hizmetleri

- Vakumlu Döküm Hizmetleri

- Yüzey İşlem Hizmetleri

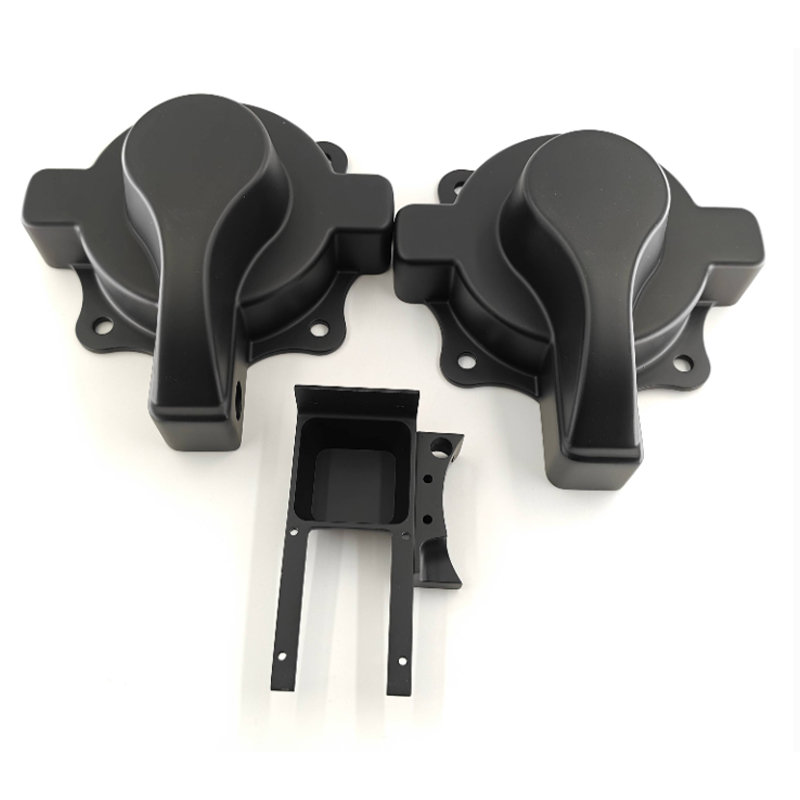
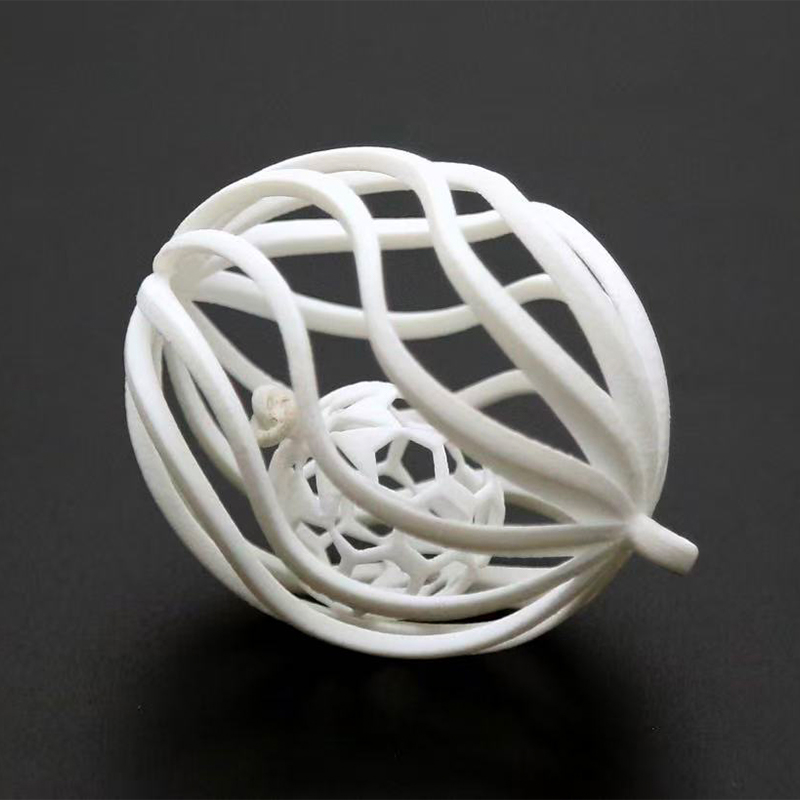
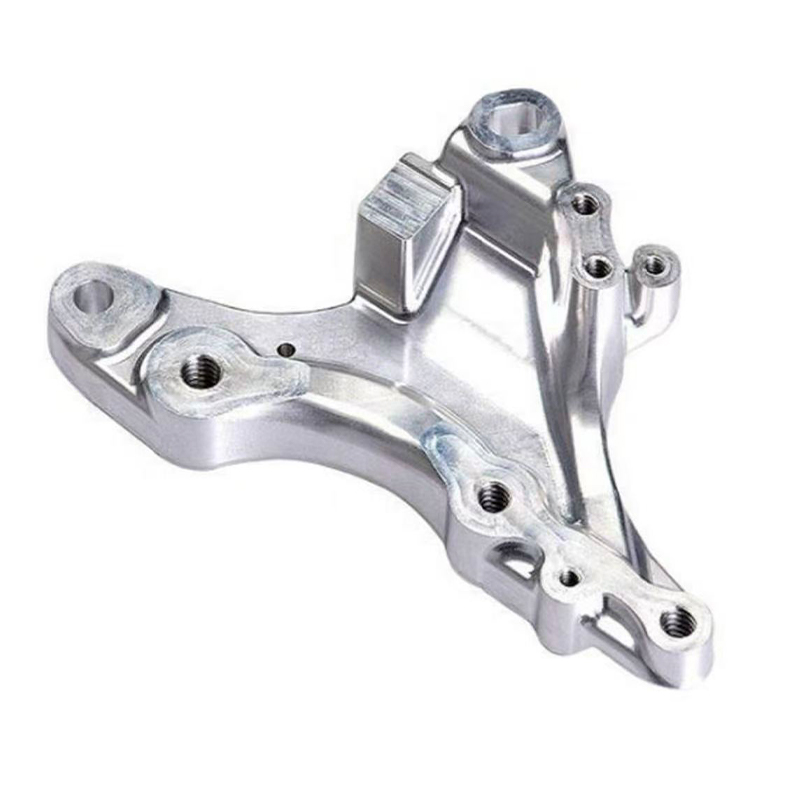
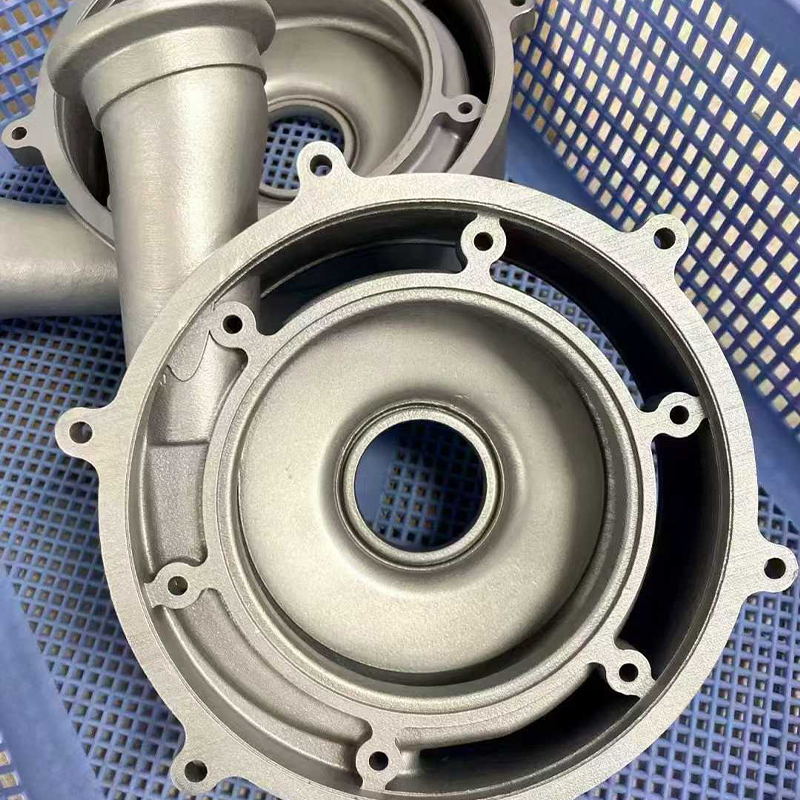
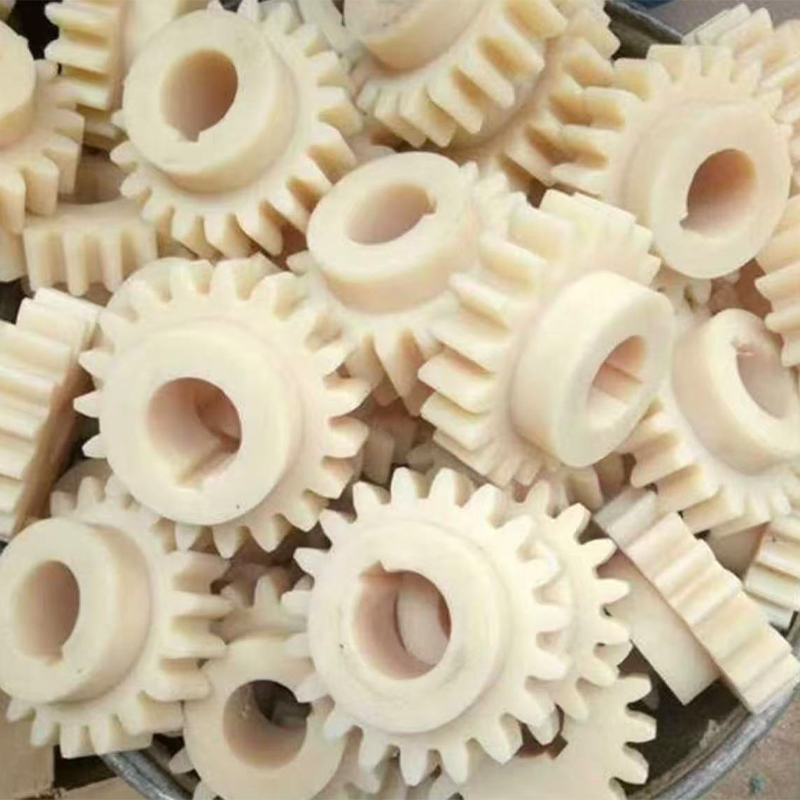
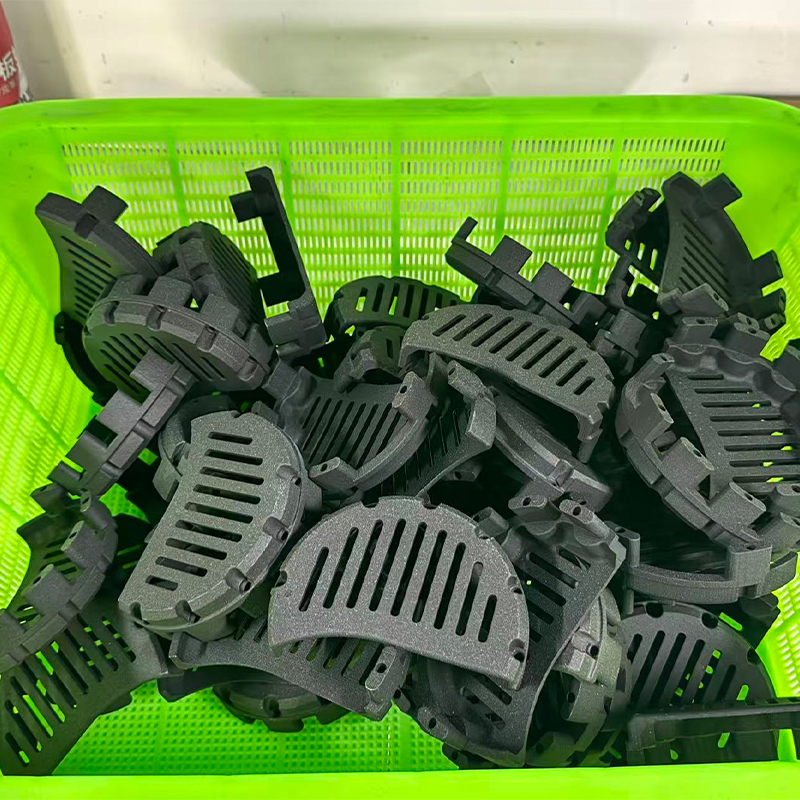
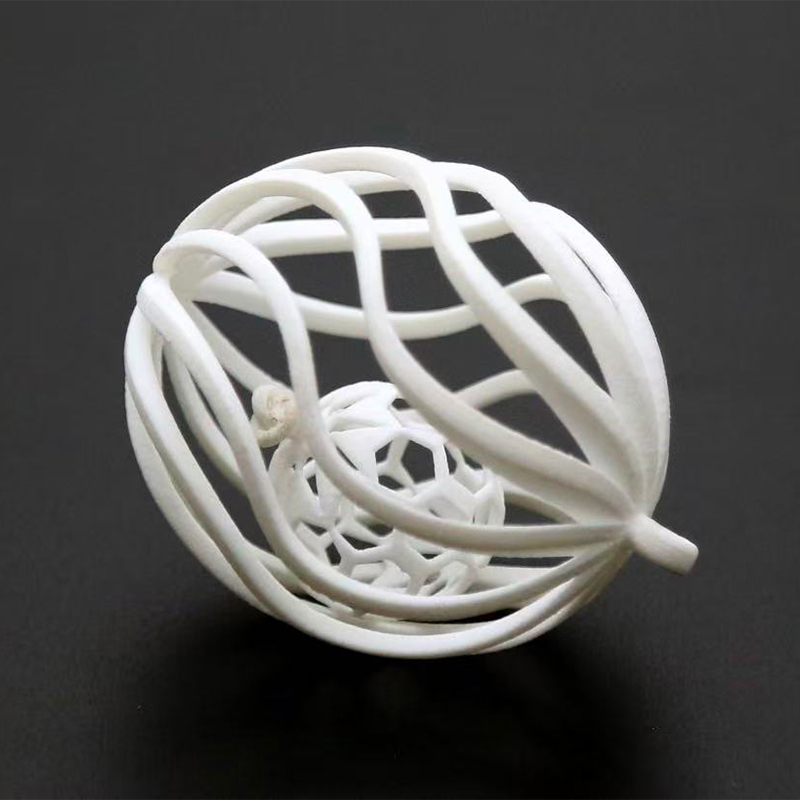
Çin FDM 3D Baskı, CNC Frezeleme, Tornalama ve Vakumlu Döküm Kılavuzu
Doğrudan Cevap: FDM, CNC ve Vakumlu Döküm Arasında Seçim Yapmak
Bir fdm'yi karşılaştırıyorsanız 3d baskı hizmeti Gelecek bir parça için CNC frezeleme, CNC tornalama veya vakumlu döküme karşı karar üç faktöre bağlıdır: fiziksel bir nesneye ne kadar hızlı ihtiyacınız var, toleransın gerçekte ne kadar sıkı olması gerekiyor ve geometrinin rotasyonel, prizmatik veya organik olup olmadığı. FDM plastik baskı, bir şekli bir gün içinde elinizde tutmanın en hızlı ve en ekonomik yoludur; CNC frezeleme, gerçek tolerans gerektiren düz yüzeyli, cepli ve delikli prizmatik parçalar için doğru araçtır; CNC tornalama, silindirik ve dönel olarak simetrik bileşenler için eşsizdir ve doğrulanmış bir master'ın yirmi veya daha fazla aynı kopya haline gelmesi gerektiğinde vakumlu döküm doğru seçimdir. . Bu dört rotadan hiçbiri diğerlerinin yerini almıyor; her biri farklı bir geometriyi ve hacim penceresini kapsıyor ve dördü birlikte bir mekanik tasarımın üretebileceği hemen hemen her parçayı kapsıyor.
Kısa bir genel kural: parça karmaşık, düşük hacimli ve tolerans açısından bağışlayıcı olduğunda plastik 3 boyutlu baskı hizmeti kapasitesine ulaşın; parçayı düz yüzeyler, cepler, yuvalar veya hassas delikler tanımladığında CNC frezeleme servis fabrikasına ulaşın; parçanın şaft, burç, fener mili veya başka herhangi bir silindirik formda olması durumunda bir cnc torna şirketine başvurmak; ve onaylanmış tek bir numunenin tutarlı, boyanabilir, işlevsel parçalardan oluşan bir parti haline gelmesi gerektiğinde Özel Vakumlu Döküm Üreticisine ulaşın. Aynı zamanda FDM ve vakumlu döküm işlemlerini tek çatı altında yürüten bir Çin Özel Hassas CNC Freze Fabrikası, tek bir parçanın, her aşamada tedarikçi değişikliğine gerek kalmadan bu rotaların gerçekte ihtiyaç duyduğu kombinasyondan geçmesine olanak tanıyor.
Aşağıdaki bölümlerde her bir süreç çalışma ayrıntılarıyla açıklanmakta, bunları gerçek tolerans ve maliyet verileriyle karşılaştırmakta ve vakumlu döküm ve sıkıştırmayla kalıplanmış silikon parçaların aynı platformu küçük seri üretime nasıl genişlettiği açıklanmaktadır.
FDM Plastik 3D Baskı: Yineleme için Hızlı, Ekonomik Geometri
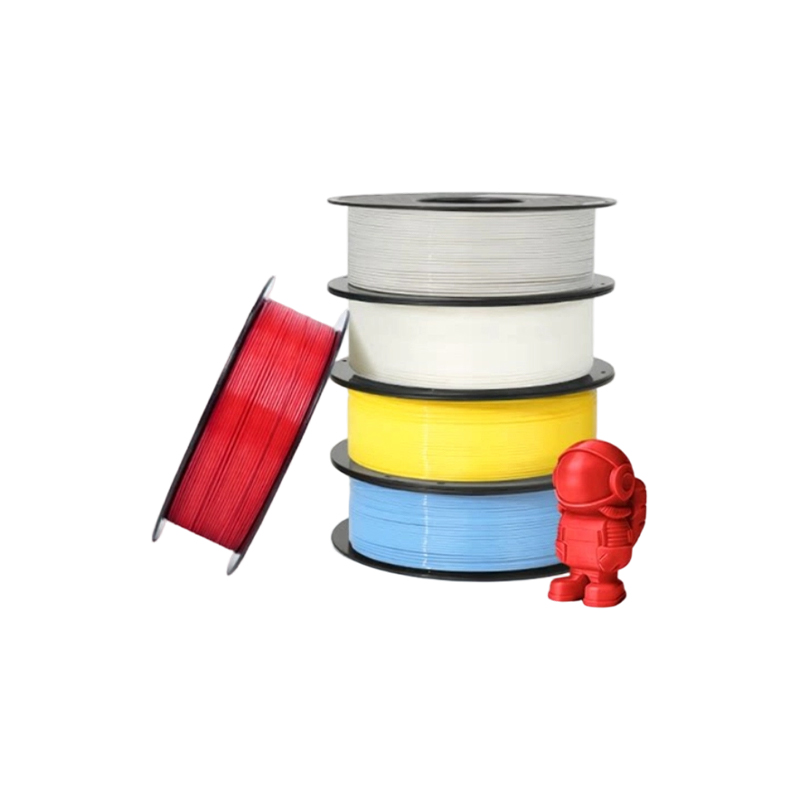
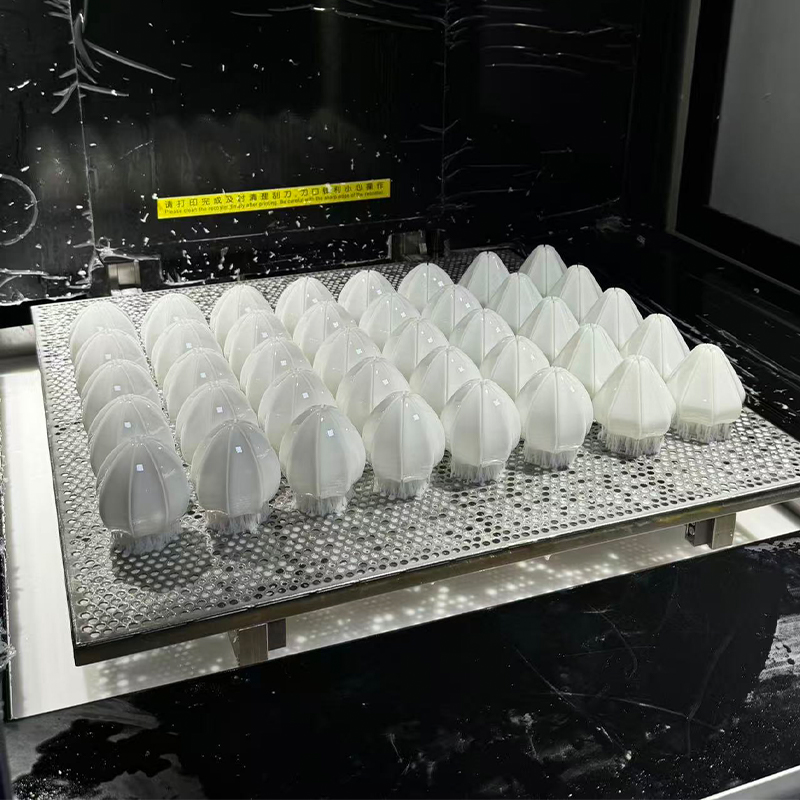
Erimiş Biriktirme Modellemesi, erimiş termoplastik filaman katmanını ısıtılmış bir nozülden katman katman ekstrüde ederek parçalar oluşturur. Basit bir nedenden dolayı dünyada en yaygın kullanılan ekleme işlemidir: Ekipman güvenilirdir, malzeme yelpazesi geniştir ve Çin FDM Plastik 3D Baskı Hizmet Fabrikası, bir tasarım dosyasını neredeyse diğer tüm üretim yollarından daha hızlı bir şekilde fiziksel bir parçaya dönüştürebilir. Bu, fdm baskı hizmetini erken konsept modeller, aparatlar, fikstürler, muhafaza maketleri ve amacın nihai mekanik performansı onaylamak yerine uyum ve formu kontrol etmek olduğu herhangi bir parça için varsayılan seçim haline getirir.
Önemli olan malzeme seçimleri
Çin Özel FDM Plastik 3D Baskı Üreticisi genellikle genel amaçlı sağlamlık için ABS, boyutsal olarak kararlı düşük maliyetli modeller için PLA, güç ve nem direnci dengesi için PETG ve gerçek kullanım ve mekanik yüke dayanması gereken parçalar için naylon, polikarbonat ve karbon fiber dolgulu kompozitler gibi mühendislik filamentleri stoklar. Katman yapışması yönlüdür Bu, FDM parçalarının her katmanın düzleminde yüklendiğinde, katman sınırları boyunca yüklendiğinde fark edilir derecede daha güçlü olduğu anlamına gelir; bu nedenle yetkin bir Çin FDM Plastik Prototip 3D Baskı Tedarikçisi, parçayı en az malzemeyi kullanan herhangi bir konumda yazdırmak yerine kasıtlı olarak beklenen yükleme yolu etrafında yönlendirecektir.
Yapım aşamasındaki yüzey, 0,1 mm ile 0,3 mm arasındaki tipik çözünürlüklerde görünür katman çizgileri gösterir; reçine işlemlerinden daha kabadır ancak fonksiyonel prototipler, dahili bileşenler ve zımparalamadan sonra boyanacak parçalar için tamamen kabul edilebilirdir. Görünür dokunun kabul edilemez olduğu uygulamalar için, plastik baskı hizmetleri genellikle bunun yerine reçine veya naylon tozu işlemini önerir ve FDM'yi gerçek güçlü yönlerine ayırır: hız, düşük hacimde parça başına düşük maliyet ve çok çeşitli erişilebilir mühendislik malzemeleri.
CNC Frezeleme: Prizmatik Hassas Parçalar Standardı
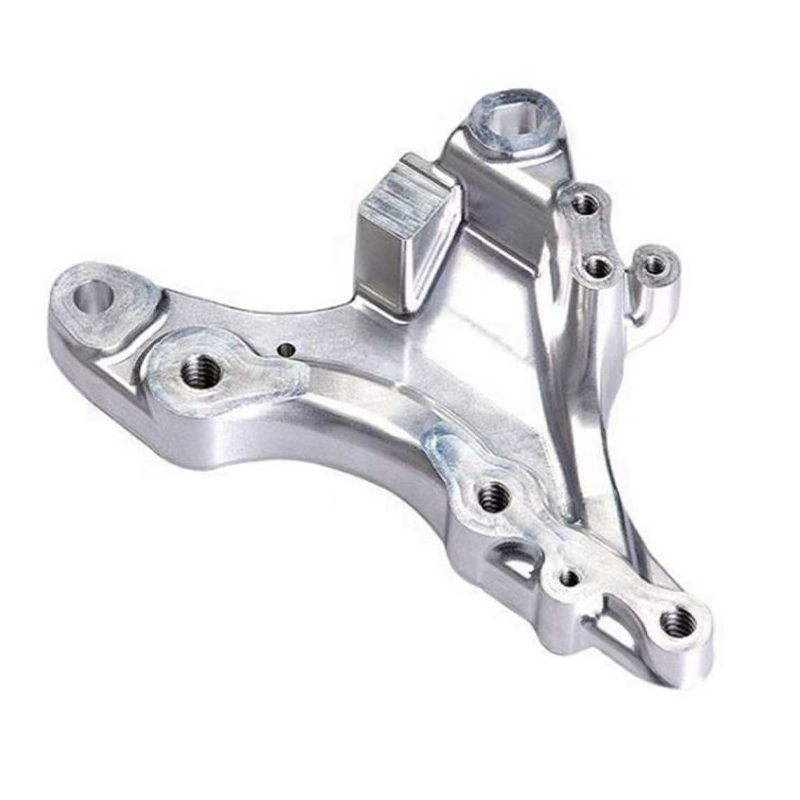
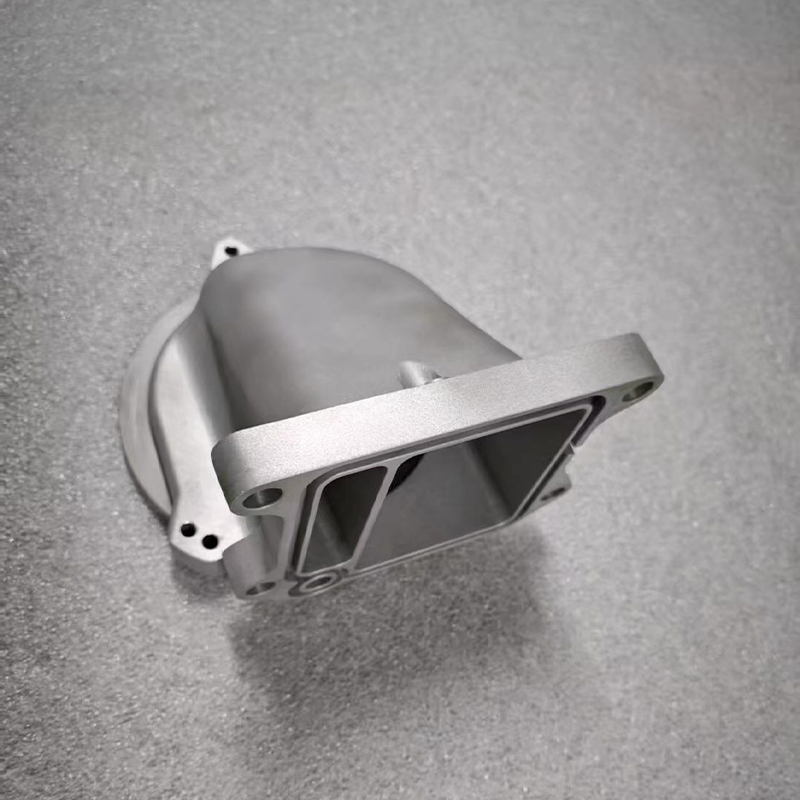
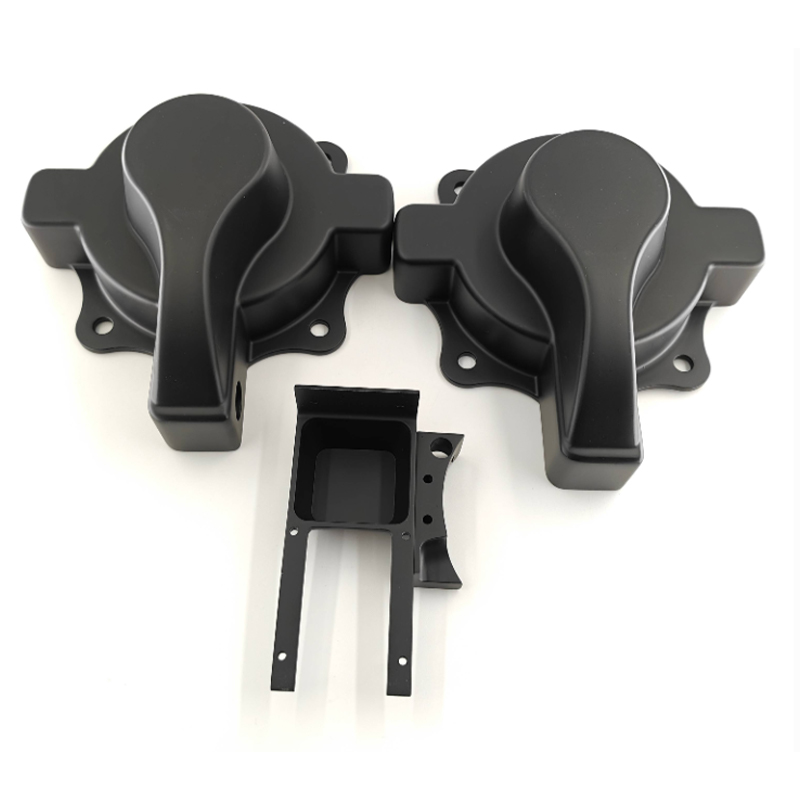
CNC frezeleme, programlanmış yollar boyunca yönlendirilen döner kesme takımlarını kullanarak katı bir bloktan malzemeyi çıkarır ve düz yüzler, cepler, yuvalar, hassas delikler ve montaj özellikleriyle tanımlanan parçalar için birincil rota olmaya devam eder. Çin'deki bir CNC Frezeleme Hizmeti Üreticisi, alüminyum, çelik, paslanmaz çelik, pirinç, titanyum ve çeşitli mühendislik plastiklerinden çalışır ve süreç, tek bir prototip cnc frezeleme işinden binlerce aynı parçanın üretim süreçlerine kadar ölçeklenir.
Üç eksenli ve çok eksenli frezeleme
Standart üç eksenli frezeleme, prizmatik geometrinin çoğunu verimli bir şekilde işler ve herhangi bir özel cnc frezeleme işleminin omurgasını oluşturur. Bununla birlikte, birden çok yüze sahip parçalar, atölyenin dört veya beş eksen kapasitesi olmadığı sürece işlemler arasında yeniden konumlandırma gerektirir ve her yeniden konumlandırma, küçük bir istifleme hatası fırsatı sunar. Çok eksenli makinelerle donatılmış bir metal cnc frezeleme departmanı, tek bir kurulumda çeşitli yüzeylerdeki özellikleri tek bir koordinat sisteminde tutabilir; bu, iki kez ters çevrilen ve yeniden kelepçelenen bir parçayla karşılaştırıldığında bu özellikler arasındaki ilişkiyi önemli ölçüde geliştirir.
Büyük cnc frezelemenin konuşmayı değiştirdiği yer
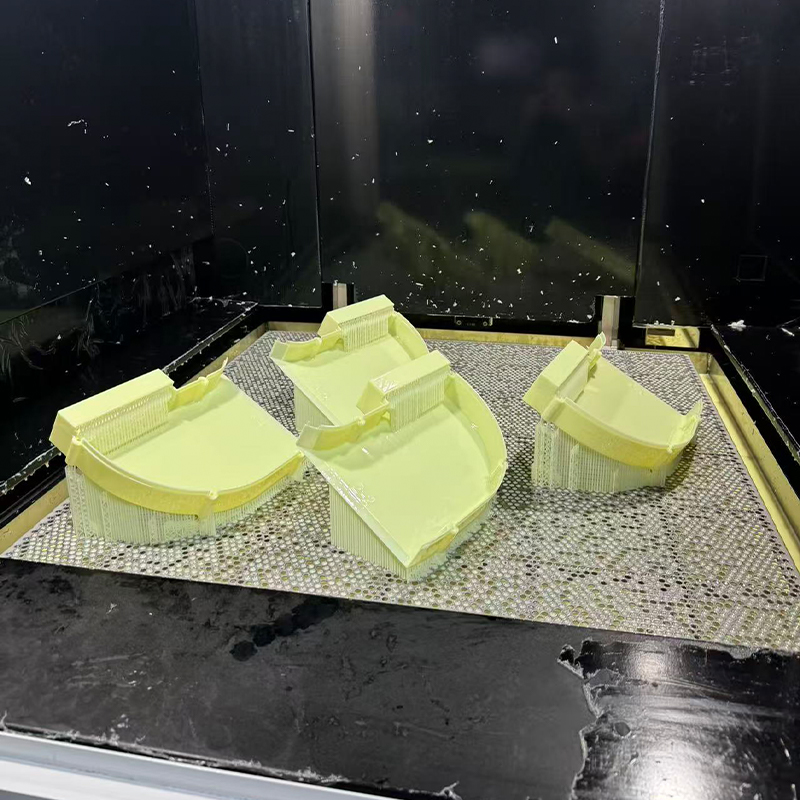
Büyük boyutlu plakalar, yapısal braketler ve taban çerçeveleri için büyük cnc frezeleme, standart dikey işleme merkezleri yerine uzatılmış hareket mesafesine sahip portal tarzı makinelere bağlıdır. Büyük parçalarda termal stabilite en önemli konu haline geliyor Metre ölçekli bir alüminyum levha üzerindeki sıcaklık salınımı, parça makineden ayrılmadan önce bir özelliği ölçülebilir şekilde tolerans dışına taşıyabildiğinden, ciddi geniş formatlı atölyelerin sıcaklık kontrollü ortamlarda işleme yapmasının ve son kesimlerden önce stokun normalleşmesine izin vermesinin nedeni budur.
CNC Tornalama: Dönme Geometrisi için Doğru Süreç
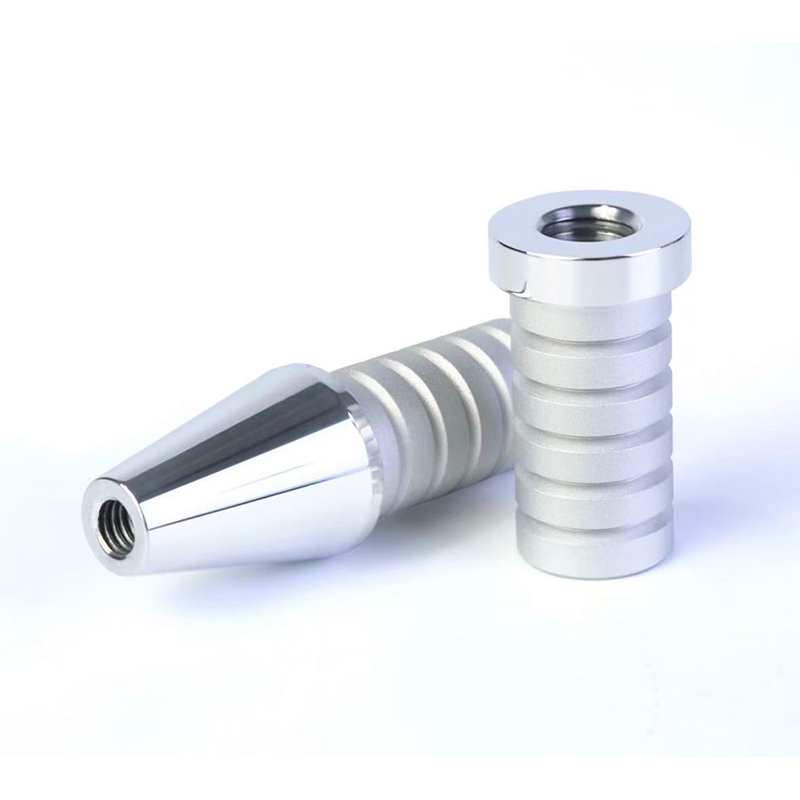
CNC tornalama bir iş parçasını sabit veya hareketli bir kesici takıma karşı döndürerek, temelde silindirik olan herhangi bir parça için bunu doğal bir süreç haline getirir: miller, burçlar, miller, pimler, makaralar ve dişli bağlantı parçaları. Bir Çin CNC Tornalama Servis Fabrikası tipik olarak toleransları daha sıkı tutar ve dönen parçalar üzerindeki yüzeyleri frezelemenin yapabileceğinden daha tutarlı bir şekilde bitirir; çünkü sürekli dönüş, bir dizi ayrı takım geçişi yerine doğal olarak tekdüze bir yüzey üretir.
Canlı takımlama ve birleşik işlemler
Canlı takımlarla donatılmış modern tornalama merkezleri, parçayı ayrı bir freze makinesine aktarmadan düz yüzeyleri frezeleyebilir, çapraz delikler açabilir ve kama yuvalarını kesebilir; bu, bir cnc torna şirketinin karmaşık bir döner parçanın gerektirdiği kurulum sayısını tam olarak nasıl azalttığıdır. Bu önemlidir, çünkü cnc hassas tornalama büyük ölçüde ham çubuk stoğundan bitmiş parçaya kadar tek ve kesintisiz bir referansın korunmasına bağlıdır; makineler arasındaki her ilave transfer, eşmerkezliliğin sapması için yeni bir şanstır.
Burç veya omuz vidası gibi yüksek hacimli tek bir döner parça üreten bir Çin CNC Torna OEM Tedarikçisi, işi genellikle çubuk beslemeli bir CNC torna tezgahında çalıştırır ve program doğrulandıktan sonra sürekli gözetimsiz üretime olanak tanır. Buna karşılık, müşteri konseptinden yeni bir rotasyonel bileşen geliştiren Çin CNC Torna ODM Üreticisi, sürekli çalışmaya başlamadan önce ilk ürün doğrulaması için orantılı olarak daha fazla zaman harcayacaktır.
Frezeleme ve Tornalama Yan Yana
Aşağıdaki tablo, tasarım ekibinin fiyat teklifi talep edilmeden önce bir parçayı doğru sürece yönlendirmesine yardımcı olmak için frezeleme ve tornalamanın doğal olarak uygulandığı yerleri özetlemektedir.
| Özellik | CNC frezeleme | CNC tornalama |
|---|---|---|
| En uygun geometri | Prizmatik bloklar, plakalar, muhafazalar | Şaftlar, burçlar, döner parçalar |
| Tipik tolerans | ±0,02 mm | Çapta ±0,01 mm |
| Yüzey kalitesi | Ra 1,6–3,2 µm | Ra 0,8–1,6 mikron |
| Karmaşık bir parça için tipik kurulumlar | 2–4 (veya 5 eksenli 1) | Canlı takımla 1–2 |
| Malzeme kullanımı | Orta, blok stok | Yüksek, çubuk stoğu |
Tablo, ilk kez alıcıların çoğunun gözden kaçırdığı bir noktayı açıklığa kavuşturuyor: Tornalama genellikle eşdeğer doğrusal boyutta frezelemenin sağladığından daha sıkı çapsal toleransa sahiptir, çünkü sabit bir takıma karşı dönen bir iş parçası, bir kesicinin birden fazla eksende hareket ettirilmesinden kaynaklanan konumlandırma hatasını ortadan kaldırır. Bunun karşılığında frezeleme, tornalamanın asla sağlayamayacağı geometrik bir özgürlük sunar: cepler, silindirik olmayan çıkıntılar ve çok yüzlü özellik setleri frezelemenin doğal alanıdır. Bir ucunda şaft bulunan işlenmiş bir braket gibi silindirik bir gövdeyi düz montaj özellikleriyle birleştiren bir parça, genellikle her iki işlemden de sırayla geçirilir , önce döner gövde için tornalanmış ve daha sonra parçayı tamamlayan düz yüzeyler, delikler ve kama yuvaları için frezelenmiştir.
Hassas CNC Frezeleme: Gerçekten Önemli Olan Toleransı Tutmak
Hassasiyet kelimesi sektörde yaygın olarak kullanılmamaktadır, bu nedenle somut olarak tanımlanmaya değer. Yüksek hassasiyetli cnc frezeleme sunan bir Çin Hassas CNC İşleme Üreticisi, ekipmanlarının belirli bir özellik tipinde hangi toleransa, hangi denetim yöntemine ve hangi güven düzeyine sahip olduğunu tereddüt etmeden belirtebilmelidir. Hassas CNC Frezeleme Hizmetinin bir ölçüm raporu ve kalibre edilmiş bir aletle desteklenemeyen iddiaları, kritik bir montaj için güvenmeye değer iddialar değildir.
Frezelenmiş bir parçada hassasiyeti gerçekte sağlayan şey nedir?
Gerçek dünyadaki hassas frezeleme sonuçlarına dört faktör hakimdir: makine sertliği ve termal stabilite, kesme yükü altında parça hareketini ortadan kaldıran fikstür tasarımı, malzeme ve özellik derinliğiyle eşleşen takım seçimi ve tüm parti etkilenmeden sapmayı yakalayan proses içi ölçüm. Sağlam 5 eksenli bir platformda tek bir kurulumda işlenen bir parça, temel bir 3 eksenli makinede dört ayrı kurulumda işlenen aynı parçadan sürekli olarak daha iyi performans gösterecektir. Her iki makine de nominal olarak aynı konumlandırma doğruluğuna sahip olsa bile, çünkü her yeniden fikstürleme olayı hizalama belirsizliğini yeniden ortaya çıkarır.
Cnc prototipleme hizmetlerinin hassas konuşmaya uygun olduğu yer
Hassasiyet yalnızca üretim çalışmaları için geçerli değildir. cnc prototip oluşturma hizmetleri, bir tasarımın en sıkı özelliklerinin tam bir partiye başlamadan önce gerçekten tutulabileceğini doğrulamak için özel olarak mevcuttur. Koordinat ölçüm makinesiyle çizime göre ölçülen hassas işlenmiş tek bir prototip, tasarım ekibine üretilebilirlik hakkında herhangi bir simülasyondan daha fazla bilgi verir ve bir parçadaki tolerans problemini keşfetmek beş yüz parçadakinden çok daha ucuzdur.
FDM, Frezeleme, Tornalama ve Dökümde Teslim Süresinin Karşılaştırılması
Aşağıdaki yatay çubuk grafik, yirmi parçalık bir parti boyutunda orta derecede karmaşık bir parça için, şu ana kadar kapsanan dört süreç boyunca, serbest bırakılan bir dosyadan paketlenen parçalara kadar geçen tipik teslim süresini karşılaştırır.
Bu tabloyu daha önceki süreç açıklamalarıyla birlikte okumak, yaygın bir yanlış kanıyı açıklığa kavuşturur: yirmi parçalık bir partide, vakumlu döküm otomatik olarak en hızlı seçenek değildir, çünkü kalıbın kendisi herhangi bir dökümün başlamasından önce birkaç gün sürer. FDM plastik baskı bu parti boyutunda en hızlı yol olmaya devam ediyor çünkü özellikle daha küçük bileşenler için yirmi parça genellikle tek bir üretim döngüsünde iç içe yerleştirilebiliyor ve birlikte basılabiliyor. CNC tornalama, torna tezgahına gerçekten uygun parçalar için bu parti boyutunda frezelemeden önce tamamlanır; bu, ilk parça onaylandıktan sonra çubuk beslemeli sürekli üretimin verimliliğini yansıtır. CNC frezeleme ortada yer alır ve tam konumu büyük ölçüde belirli geometrinin gerektirdiği kurulum sayısına bağlıdır. Vakumlu döküm rakamı prosesin zayıflığı olarak okunmamalıdır ; daha ziyade, yedi günün kalıp yapımını içerdiğini ve bu serideki daha önceki çapraz analizin zaten gösterdiği gibi, parti yirmi parçanın çok ötesine geçtiğinde zaman yatırımının tam olarak karşılığını verdiğini yansıtıyor.
Vakumlu Döküm ve Poliüretan Reçineler: Doğrulanmış Bir Parçanın Çoğaltılması
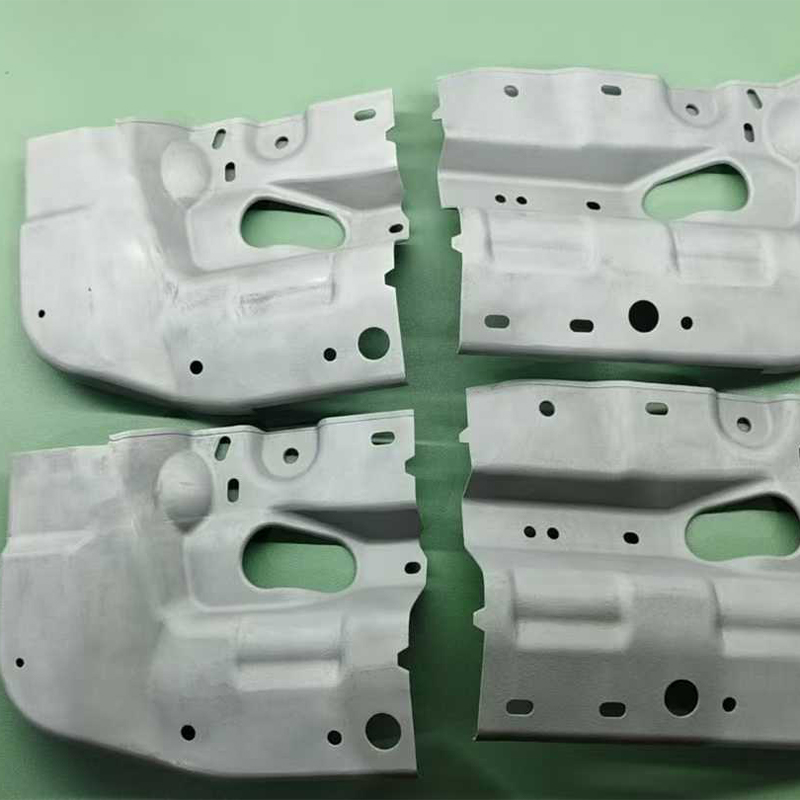
Bir tasarım, işlenmiş bir prototip veya basılı bir ana kalıp olarak doğrulandıktan sonra, Çin Özel Vakumlu Döküm Üreticisi, sert takımların maliyeti veya teslim süresi olmadan, bu tek onaylı numuneyi tutarlı bir partiye dönüştürebilir. Süreç, çoğu zaman hassas işlenmiş veya reçine baskılı bir parça olan, üretim parçasının tam olarak ihtiyaç duyduğu yüzeye kadar bitirilen bir ana modelle başlar; çünkü silikon kalıp, herhangi bir kusur da dahil olmak üzere o ana parçanın her ayrıntısını aslına sadık bir şekilde yeniden üretecektir.
Poliüretan reçine seçimi neden önemlidir?
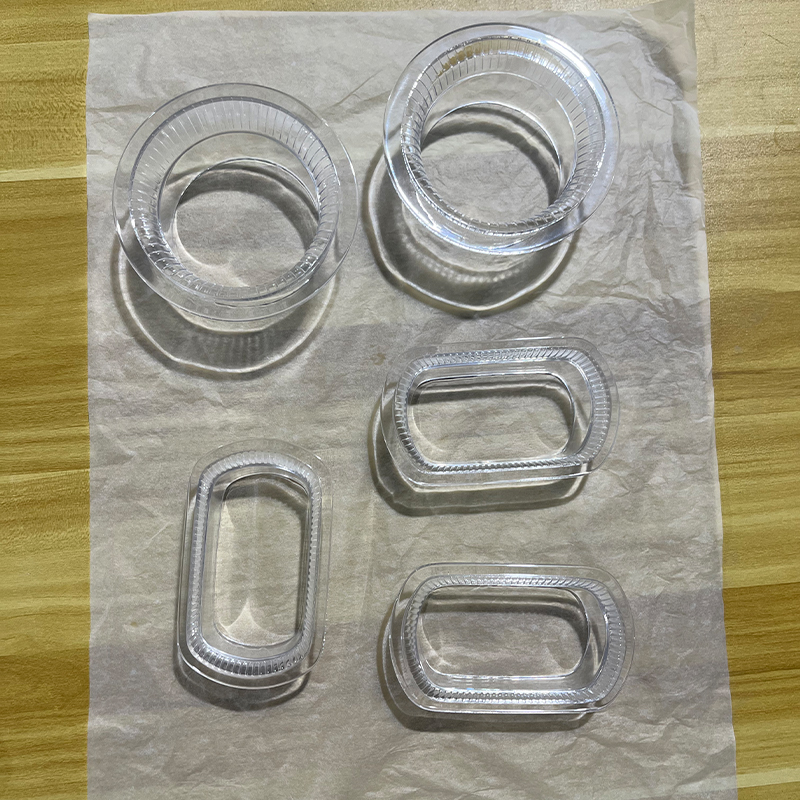
Çin Silikon Kalıp Vakumlu Döküm Üreticisi, belirli üretim plastiklerini simüle etmek için tasarlanmış bir dizi poliüretan reçine stoklamaktadır: muhafazalar için sert ABS benzeri kaliteler, contalar ve kavramalar için esnek kauçuk benzeri kaliteler, sertlik için cam dolgulu kaliteler ve hafif borular ve lensler için şeffaf kaliteler. Poliüretan vakumlu döküm aynı zamanda kalıplanmış bir üretim parçasında zor olabilecek özellikleri de bünyesinde barındırabilir. sıralı dökümler yoluyla tek bir bileşene dökülen çoklu durometreler veya reçine yerleştirilmeden önce kalıba yerleştirilen metal parçalar gibi.
Tamamlayıcı bir yol olarak sıkıştırılarak kalıplanmış silikon parçalar
Bir parçanın sert bir plastik simülasyon yerine gerçekten bir silikon kauçuk bileşeni olduğu durumlarda, Çin Özel Sıkıştırmayla Kalıplanmış Silikon Parça Üreticisi tamamen farklı bir süreç kullanır: ham silikon kauçuk, ısıtılmış bir metal kalıp boşluğuna yerleştirilir ve basınç altında sertleştirilir, yalnızca plastiğe benzeyen bir reçine yerine gerçek silikonun malzeme özelliklerine sahip contalar, contalar, tuş takımları, kulplar ve diğer elastomerik parçalar üretilir. Bu yol genellikle parçanın servis sırasında tekrar tekrar esnemesi, geniş bir sıcaklık aralığına direnmesi veya gerçek bir elastomerik sızdırmazlık sağlaması gerektiğinde, poliüretan vakumlu döküm simülasyonunun zamanla dayanamayacağı uygulamalarda seçilir.
Parti Boyutlarında Maliyet Verimliliği: Sütun Grafik Görünümü
Aşağıdaki sütun grafiği, hacim büyüdükçe en verimli rotanın nasıl değiştiğini göstermek için, daha düşük olanın daha verimli olduğu bir indeks ölçeği kullanarak FDM, CNC işleme ve vakumlu döküm için beş parti boyutunda göreceli parça başına emeği indeksler.
Bu sütun grafiği, geçiş modelini soyut olmaktan ziyade somut hale getirir. Tek parça halinde FDM açıkça en verimli rotadır çünkü programlama, fikstürleme ve hiçbir takım yatırımı gerektirmez. On parça halinde üç rota gözle görülür şekilde birbirine yakınlaştı; vakumlu döküm, kalıp maliyeti daha fazla parçaya yayılmaya başladıkça boşluğun çoğunu kapattı. Otuz parçadan oluşan üç sütun birbirine yakın durur ve doğru seçimin ham verimlilikten çok tolerans ve malzeme gereksinimlerine bağlı olduğu geçiş bölgesini işaretler. Yüz parça vakumlu döküm, bu özel parça profili için FDM veya CNC'den belirgin şekilde daha az verimli hale geldi; bu, geçiş noktasının tek bir evrensel sayıyı takip etmek yerine parça boyutuna ve karmaşıklığına göre değiştiğini hatırlatıyor. Üç yüz parçada, CNC işleme ve FDM geçerliliğini korurken, bu profil için vakumlu dökümün yerini genellikle üretim kalıplarıyla ilgili bir görüşme alırdı burada karşılaştırılan dört sürecin kapsamı dışındadır.
Dört Rotanın Tümünde Yetenek Karşılaştırması
Aşağıdaki radar grafiği, FDM plastik baskı, CNC frezeleme, CNC tornalama ve vakumlu dökümü, gerçek kaynak bulma görüşmelerinde sürekli tekrarlanan beş kritere göre birden beşe kadar puanlıyor.
Üst üste binen dört şekil, yan yana okunduğunda tutarlı bir hikaye anlatır. FDM, tek parça hızına ve geometrik özgürlüğe doğru en ileri noktaya kadar uzanır ve herhangi bir alet kullanmadan karmaşık bir şekli tutmanın en hızlı yolu olarak rolünü doğrular. CNC tornalama, tolerans kontrolüne doğru belirgin bir şekilde uzanır ve dönme özellikleri için çapsal hassasiyet konusundaki doğal avantajını yansıtırken, temel olarak döndürmeyle üretilebilen şekillerle sınırlı olduğundan geometrik özgürlükten de ödün verir. CNC frezeleme, tolerans, yüzey kalitesi ve malzeme yelpazesinde geniş, dengeli bir ayak izi kaplar; genel hassas bileşenler için varsayılan seçim olmaya devam etmesinin nedeni tam olarak budur. Vakumlu döküm, toplu ölçeklenebilirliğe ve yüzey kalitesine güçlü bir şekilde yaklaşırken, tek parça hızında keskin bir şekilde geri çekilir ve halihazırda doğrulanmış bir parçanın üzerine inşa edilmiş bir çoğaltma işlemi kimliğini eşleştirir. Bu grafikte herhangi bir baskın şeklin bulunmaması, tüm karşılaştırmanın temel dersidir. : FDM konsept modeli olarak başlayan, işlevsel doğrulama için CNC frezeleme veya tornalama yoluyla ilerleyen ve vakumlu döküm partisi olarak biten bir tasarım, her sürecin oluşturulduğu doğal yolu takip etmiştir.
Zhejiang Jiaheng Akıllı Ekipman İmalatı Co., Ltd. Hakkında
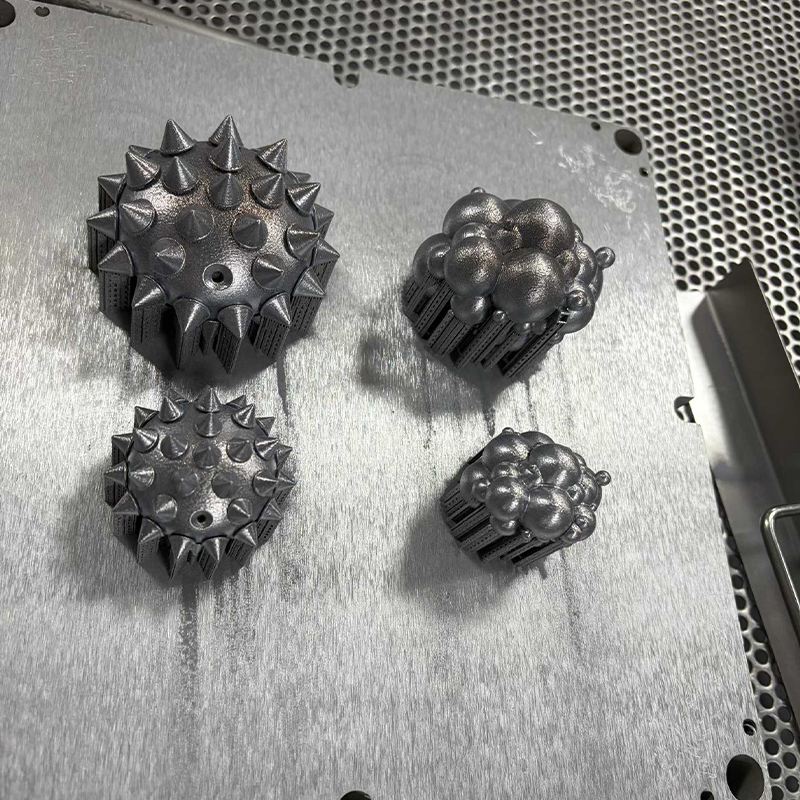
Zhejiang Jiaheng Akıllı Ekipman İmalatı Co., Ltd. endüstriyel yenilik ve üretimde öncüdür. Uzman tasarım ekibimiz müşteri fikirlerini pratik, estetik ürün tasarımlarına dönüştürür. Reçine, naylon, metal ve diğer malzemelere 3D baskı sunuyoruz ve gelişmiş işlemeye sahibiz. Silikon kalıp kopyalama, düşük maliyetli, yüksek hassasiyetli küçük seri üretime olanak tanır. Boyama gibi yüzey işlemleri ürünün görünümünü iyileştirir. Tek elden hizmetimizle müşterilerimiz tasarımdan ürüne kadar olan süreci tek platformda tamamlayarak zamandan ve maliyetten tasarruf edebilirler. Endüstriyel gelişim için güvenilir, uzun vadeli bir ortak olmayı hedefliyoruz.
Bu yapı içerisinde, FDM plastik baskı en eski konsept yinelemelerini destekler, hassas CNC frezeleme ve tornalama, işlevsel metal ve plastik bileşenleri doğrular ve üretir, vakumlu döküm ve sıkıştırmayla kalıplanmış silikon parçalar, onaylanmış bir tasarımı tutarlı küçük bir partiye genişletir ve yüzey bitirme, her parçayı amaçlanan uygulamanın gerektirdiği durumda sunar. Her aşama aynı parça dosyasında ve aynı mühendislik iletişim noktasında çalışır Tek noktadan platformu ayrı ayrı yönetilen satıcılar koleksiyonundan ayıran şey aslında budur.
Bir Parçayı Frezeleme, Tornalama veya Döküm için Hazırlama
İyi hazırlanmış bir dosya, teklif verme süresini kısaltır ve gereksinimin yanlış yorumlanması riskini azaltır. Aşağıdaki liste, frezelenmiş, tornalanmış veya dökülmüş bir parçanın tam olarak istendiği gibi geri gelip gelmediğini en doğrudan etkileyen ayrıntıları kapsar.
- Hassas bir özellik söz konusu olduğunda ağ aktarımı yerine yerel veya STEP dosyası sağlayın.
- Her boyutu kritik olarak işaretlemek yerine, uyumu veya işlevi gerçekten kontrol eden iki veya üç özelliği vurgulayın.
- Parçanın son montajında kullanacağı referans şemasını belirtin.
- 6061 ve 7075 alüminyum veya 303 ve 316 paslanmaz aynı takım yolu altında çok farklı davrandığından malzeme kalitesini tam olarak belirtin.
- Frezeleme, tornalama veya vakumlu dökümün daha verimli yöntem olup olmadığı değiştiği için şimdiki miktarı ve gelecek aylarda beklenen miktarı belirtin.
Bu bilgiyi ilk mesajda alan bir tedarikçi, gerçek konuşma başlamadan önce bir dizi açıklayıcı soru arasında geçiş yapmak yerine, genellikle aynı gün içinde anlamlı bir fiyat teklifi ve üretilebilirlik yorumu gönderebilir.
Sıkça Sorulan Sorular
S1: Bir prototip için CNC işleme yerine FDM yazdırmayı ne zaman seçmeliyim?
Önceliğin sıkı tolerans veya belirli bir sertifikalı malzeme yerine hız ve geometrik karmaşıklık olduğu durumlarda FDM'yi seçin. FDM, iç boşluklarda, organik şekillerde ve bir parçanın haftada üç kez değişebileceği hızlı tasarım yinelemelerinde üstündür. Tasarım stabil hale geldiğinde ve parça belirli bir mühendislik malzemesine, sıkı bir toleransa veya bitmiş bir görünüme ihtiyaç duyduğunda, CNC işleme daha uygun bir yol haline gelir.
S2: Uygulamada üç eksenli ve beş eksenli CNC frezeleme arasındaki fark nedir?
Üç eksenli frezeleme, kesici takımı üç doğrusal yön boyunca hareket ettirir ve çoğu düz ve cepli geometriyi verimli bir şekilde işler, ancak diğer yüzlerdeki özelliklere ulaşmak için parçanın yeniden konumlandırılmasını gerektirir. Beş eksenli frezeleme eş zamanlı dönme hareketi ekleyerek aletin parçayı yeniden konumlandırmadan bileşik açılara ve birden fazla yüze ulaşmasını sağlar. Pratik faydası, beş eksenli bir kurulumda işlenen özelliklerin, birden fazla üç eksenli kurulumda işlenen aynı özelliklere göre birbirleriyle daha sıkı bir ilişki sürdürmesidir.
S3: CNC tornalama neden genellikle silindirik özellikler için frezelemeden daha hassastır?
Tornalama, iş parçasını sürekli olarak kesici takıma doğru döndürür, bu da yuvarlak bir özelliğin frezelenmesinin gerektirdiği ayrı takım yolu bölümleri olmadan, doğal olarak düzgün, eşmerkezli bir yüzey üretir. Bu sürekli kesme yaklaşımı, bir kesici kavisli bir yüzeye birden fazla açıdan yaklaştığında biriken konumlandırma hatasını azaltır; bu nedenle tornalanmış parçalardaki çap toleransları genellikle eşdeğer frezelenmiş unsurlardan daha sıkıdır.
S4: Vakumlu dökümün, sıkıştırmayla kalıplanmış silikon parçalardan farkı nedir?
Vakumlu döküm, ABS veya polipropilen gibi üretim plastiklerinin görünümünü ve mekanik davranışını simüle etmek için poliüretan reçineyi bir silikon kalıba döker ve son parçanın gerçekte ne zaman sert veya yarı sert bir plastikten yapılacağı seçilir. Sıkıştırmayla kalıplanmış silikon parçalar, metal bir kalıpta ısı ve basınç altında kürlenen orijinal silikon kauçuk kullanır ve parçanın kendisinin tekrar tekrar esnemesi ve geniş bir sıcaklık aralığına dayanması gereken bir conta, conta veya kavrama gibi gerçek bir elastomer olması gerektiğinde seçilirler.
S5: Tipik bir karmaşık işlenmiş parça kaç kurulum gerektirir?
Standart bir üç eksenli makinede, birden çok yüze sahip özelliklere sahip bir parça genellikle her biri parçanın yeniden konumlandırılmasını ve yeniden referans alınmasını içeren iki ila dört ayrı kurulum gerektirir. Beş eksenli bir makinede, aynı özelliklerin çoğuna tek bir kurulumda ulaşılabilir, bu da hem geçen işleme süresini hem de özellikler arasındaki birikmiş konum hatasını azaltır. Herhangi bir parça için doğru kurulum sayısı, parçanın özel geometrisine bağlıdır ve son fiyat teklifinden önce tedarikçi ile görüşülmelidir.
S6: Frezeleme veya tornalama için fiyat teklifi isterken hangi bilgileri eklemeliyim?
Bir STEP dosyası, kritik boyutları ve bunların toleranslarını işaretleyen bir 2 boyutlu çizim, gereken tam malzeme kalitesi, istenen yüzey kalitesi ve şu anda ihtiyaç duyulan miktarın yanı sıra gelecekte beklenen hacmi ekleyin. Sıcaklığa maruz kalma ve herhangi bir kimyasal temas da dahil olmak üzere parçanın çalışma ortamının dikkate alınması, aynı zamanda tedarikçinin, ilk parti kesildikten sonra değil, işleme başlamadan önce malzeme seçiminin uygun olduğunu teyit etmesine yardımcı olur.
İletişim Bilgileri
-

zjjh@jiahzn.cn
-

+86-18936159957
-
+86-18966326325
EKLE
-

Bina 7, No. 188, Zha Wang Yolu Hongni Bölümü, Danghu Alt Bölgesi, Pinghu Şehri, Jiaxing Şehri, Zhejiang Eyaleti, Çin
Telif hakkı © 2026 by Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. OEM/ODM Entegre Akıllı Üretim Platformu Üreticileri
