- 3D Baskı Hizmetleri

- CNC İşleme Hizmetleri

- Vakumlu Döküm Hizmetleri

- Yüzey İşlem Hizmetleri

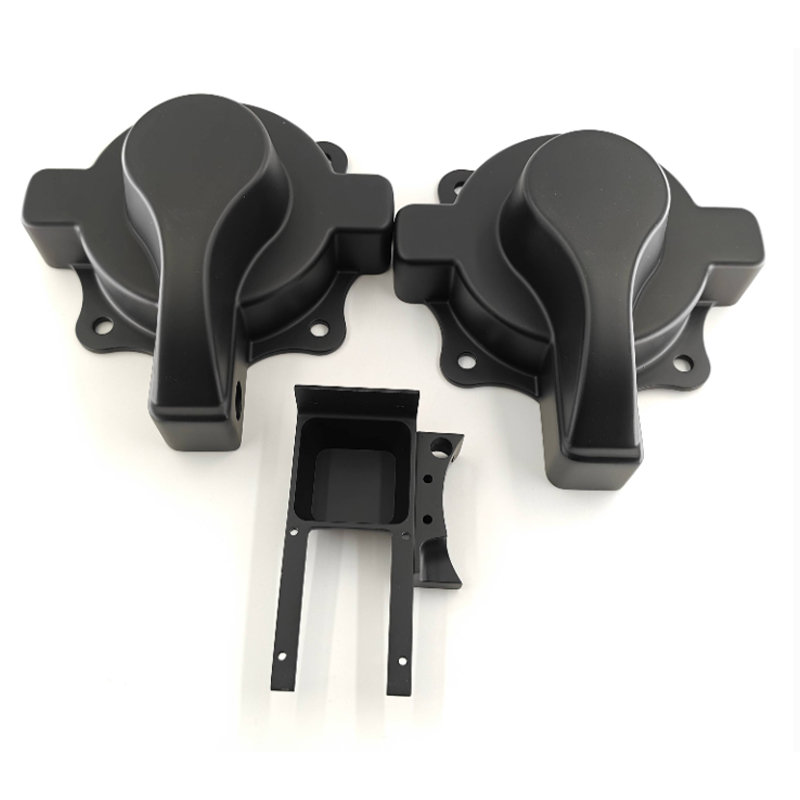
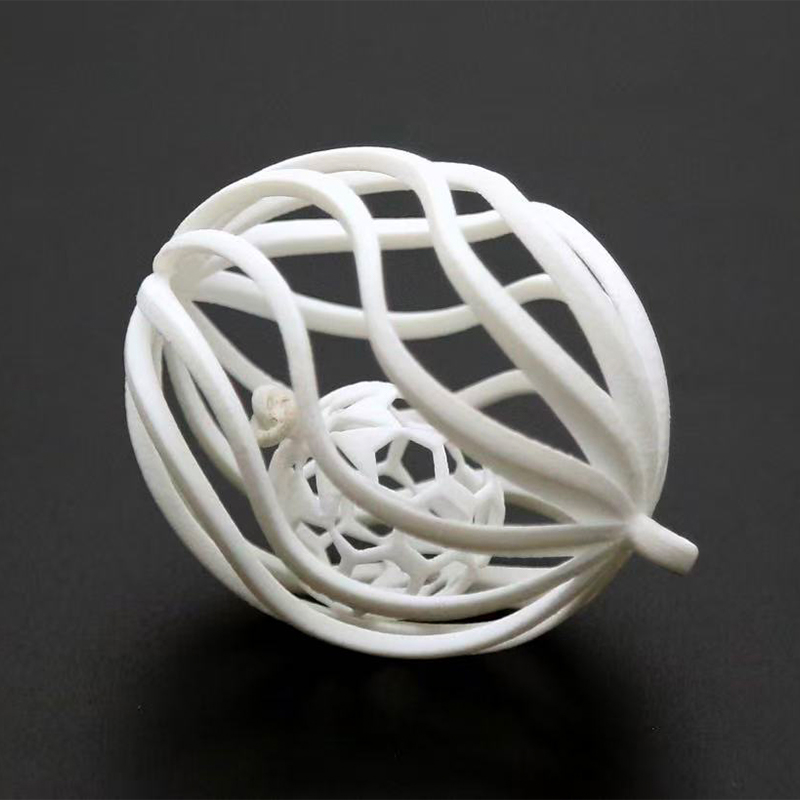
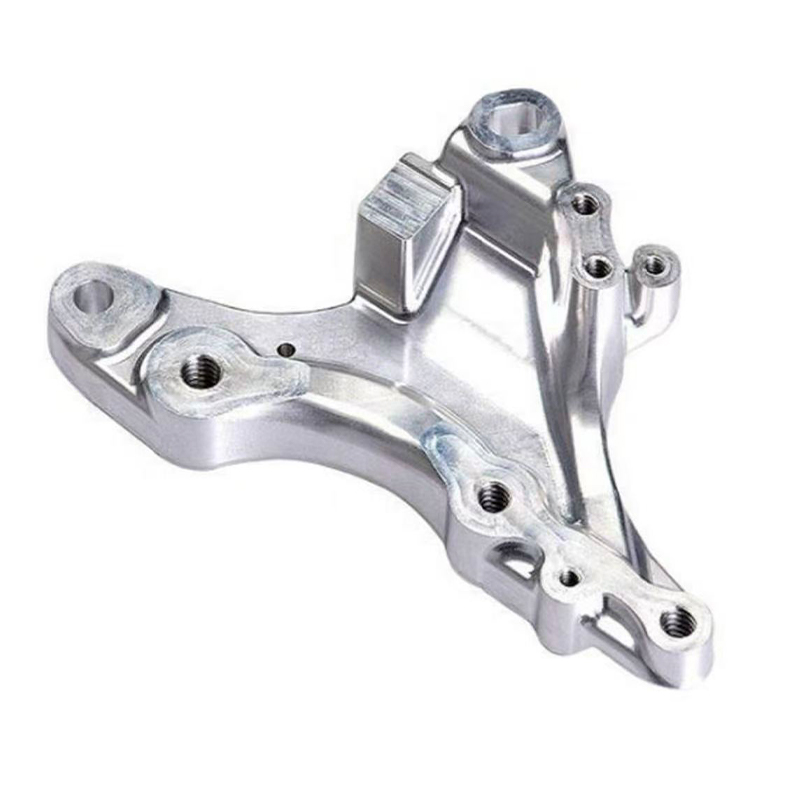
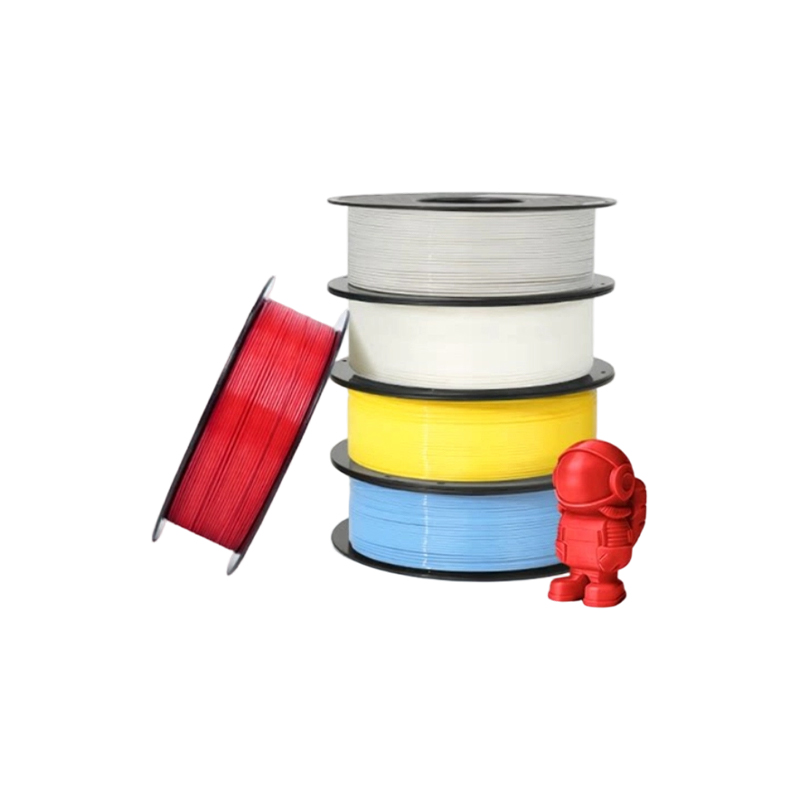
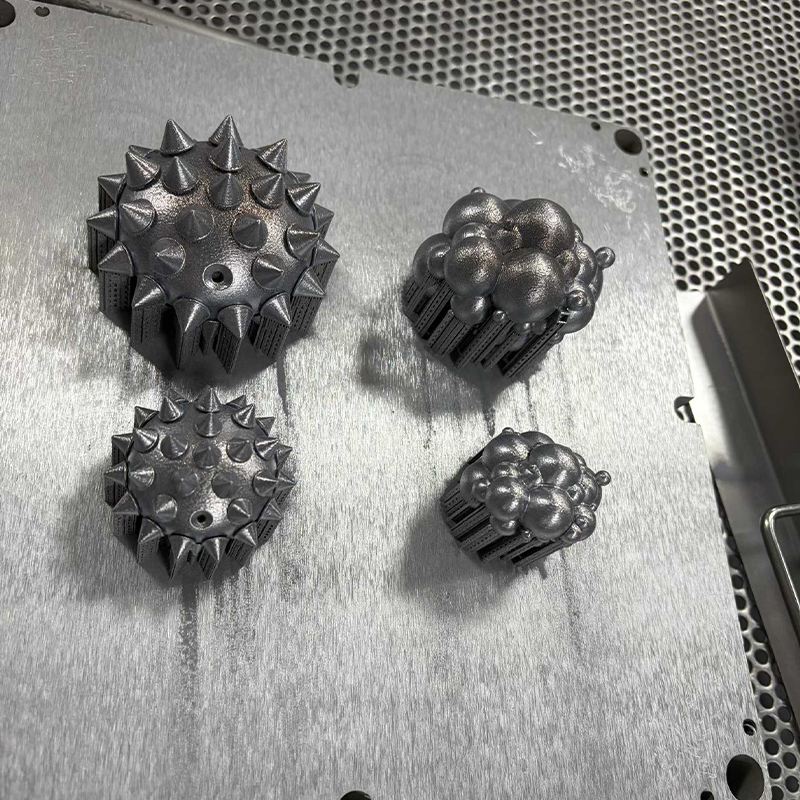
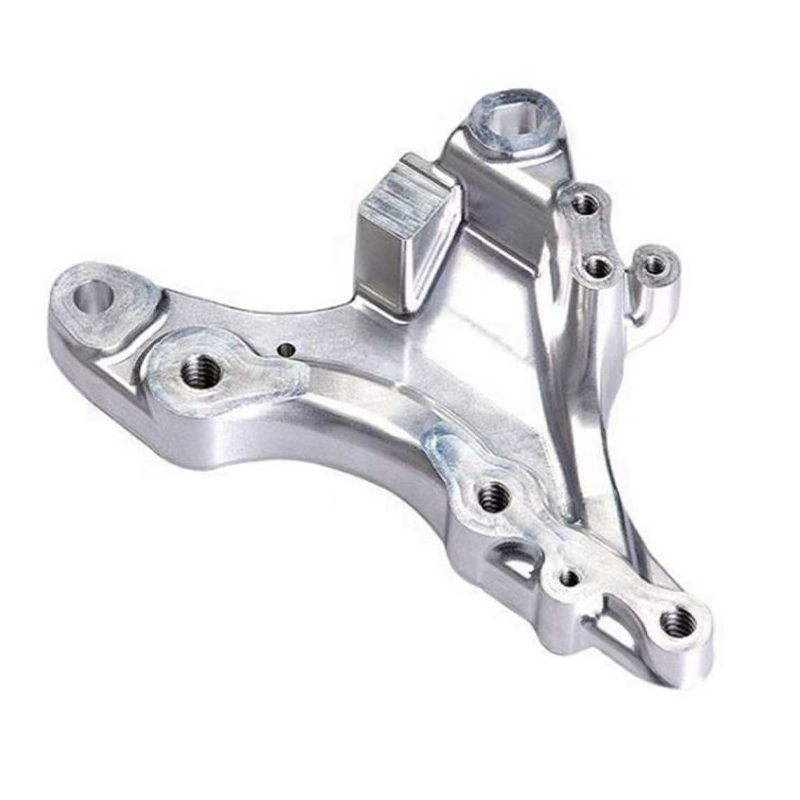
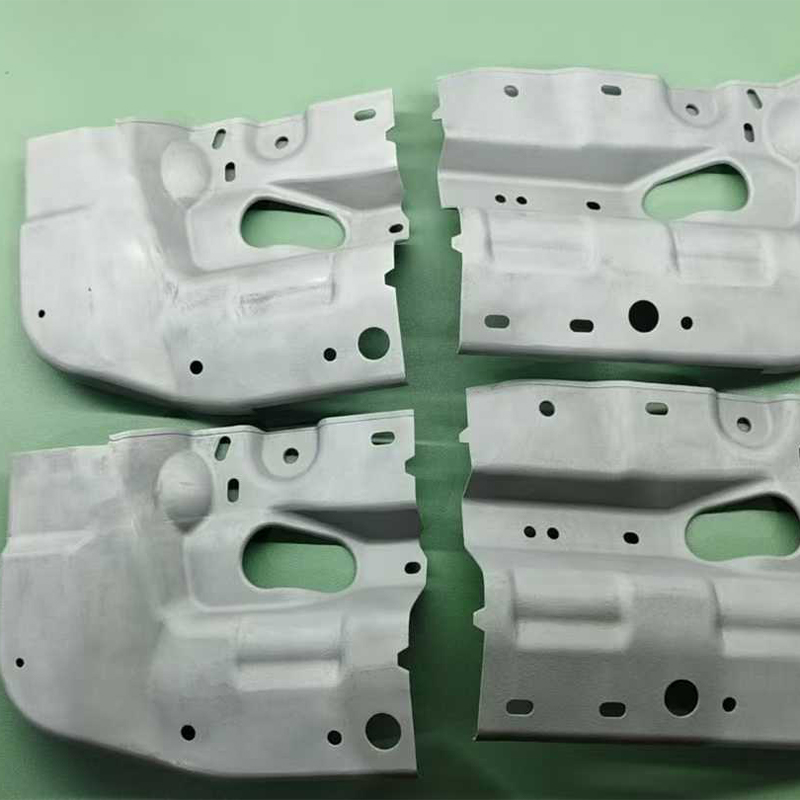
Çin SLA, DLP, SLS ve SLM 3D Baskı ve Vakumlu Döküm Fabrikası
Doğrudan Cevap: Baskı Teknolojisini Parça Gereksinimleriyle Eşleştirme
Çin HDS Reçine 3D Baskı Hizmet Fabrikası veya Çin'deki SLS Naylon 3D Baskı Fabrikası ile sipariş vermeden önce HDS, Veri Kaybını Önleme, SLS ve SLM'yi karşılaştırıyorsanız, karar bu sırayla sorulan üç soruya indirgenir: parçanın makineden çıkması için hangi yüzey kaplaması gerekiyor, gerçekte hangi mekanik yükü taşıyacak ve bu ay bu yıla kıyasla kaç parça gerekli. HDS ve Veri Kaybını Önleme reçine işlemleri yüzey düzgünlüğü ve boyutsal uygunluk açısından kazanır, SLS naylon destek yapıları olmadan işlevsel dayanıklılık açısından kazanır ve SLM metalii gerçek mekanik ve termal yüke dayanması gereken parçalar açısından kazanır . Vakumlu döküm, bir ana model doğrulandıktan sonra yirmi ila iki yüz parçalık partilere köprü görevi görerek üçünün yanında yer alır ve yüzey bitirme, bu çıktılardan herhangi birini bitmiş bir ürün gibi görünen ve performans gösteren bir parçaya dönüştüren adımdır.
İlk kez spesifikasyon için kullanışlı bir kısayol: Parça gözle değerlendirilecekse veya dar boşlukla donatılacaksa SLA veya DLP'yi seçin; parça tekrar tekrar taşınacak, kelepçelenecek veya monte edilecekse SLS naylonu seçin; parça plastiğin dayanamayacağı ısı, basınç veya yapısal yük gördüğünde SLM metali seçin ve tek bir doğrulanmış ana kalıbın düzinelerce aynı kopya haline gelmesi gerektiğinde vakumlu dökümü seçin. Aynı zamanda DLP, SLS, SLM, vakumlu döküm ve yüzey bitirme işlemlerini tek çatı altında yürüten Çin Özel SLA Reçine 3D Baskı Üreticisi, bu kararın her aşaması için ayrı satıcılarla hokkabazlık yapma ihtiyacını ortadan kaldırıyor.
Bu makalenin geri kalanı, her teknolojiyi teknik ayrıntılarıyla ele alıyor, bunları kaynak bulma kararlarını fiilen yönlendiren kriterlerle karşılaştırıyor ve vakumlu döküm ve yüzey bitirmenin, tek bir basılı prototipten üretim sınıfı parça partisine giden yolu nasıl tamamladığını açıklıyor.
SLA Reçine 3D Baskı: Pürüzsüz, Doğru Prototipler Standardı
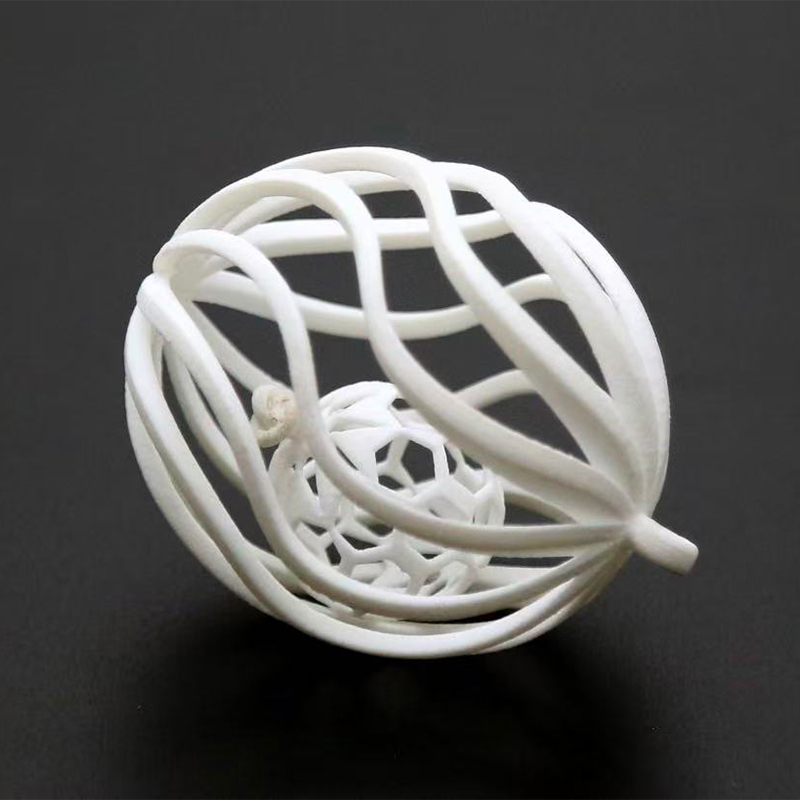
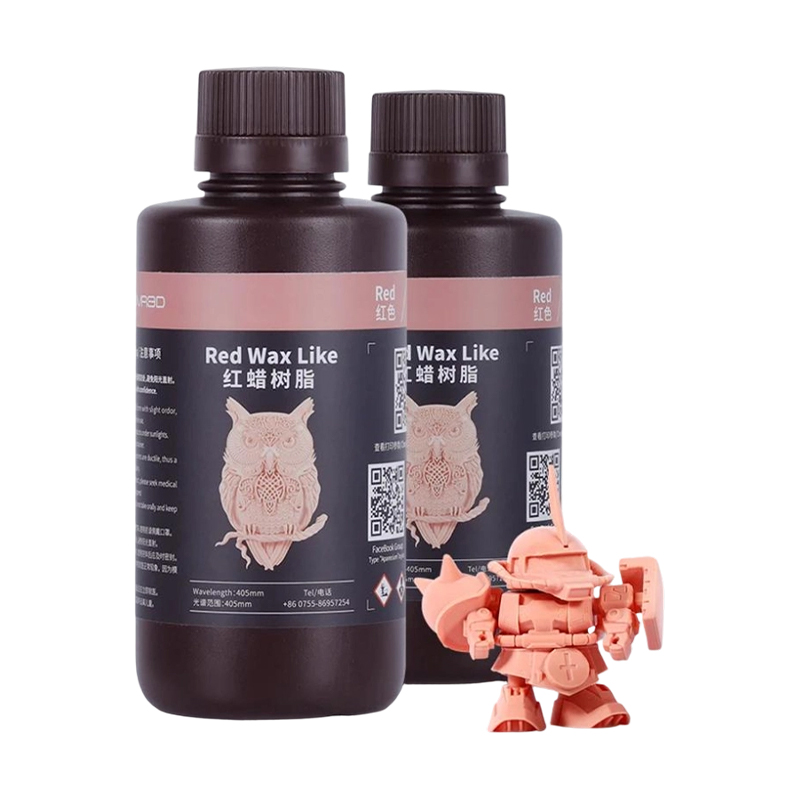
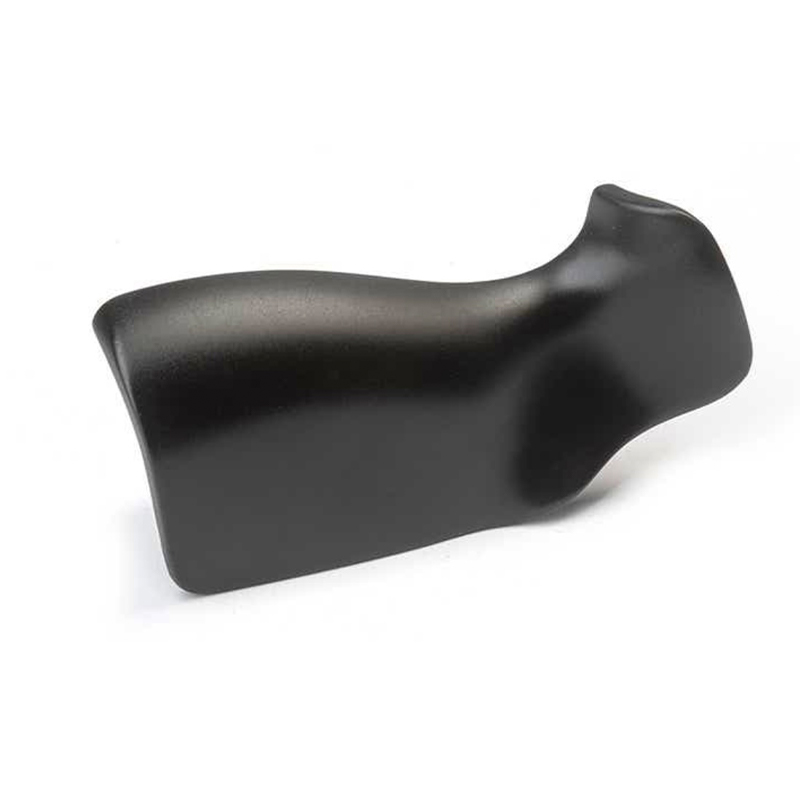
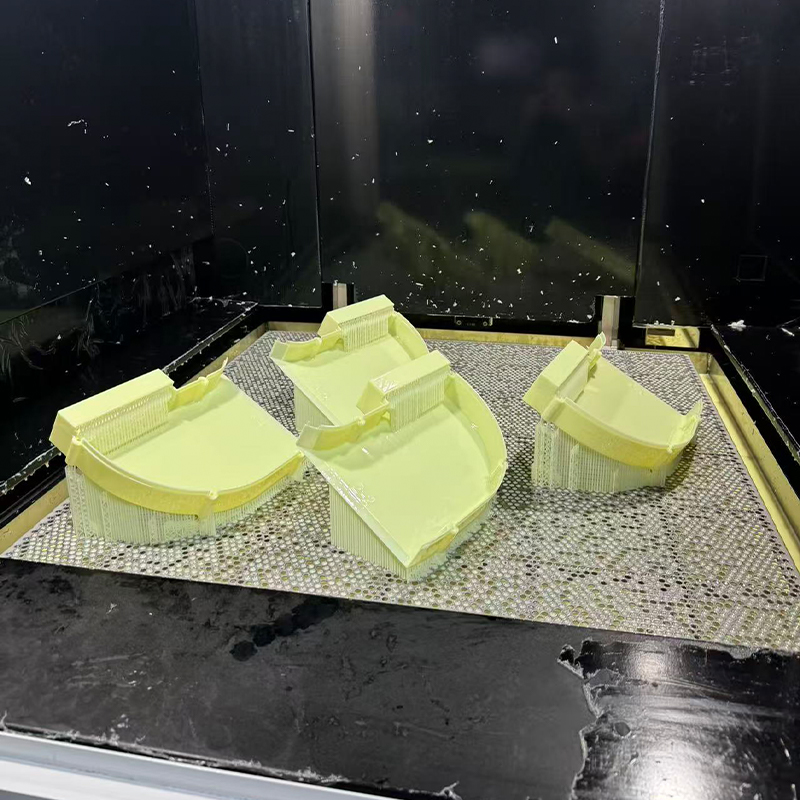
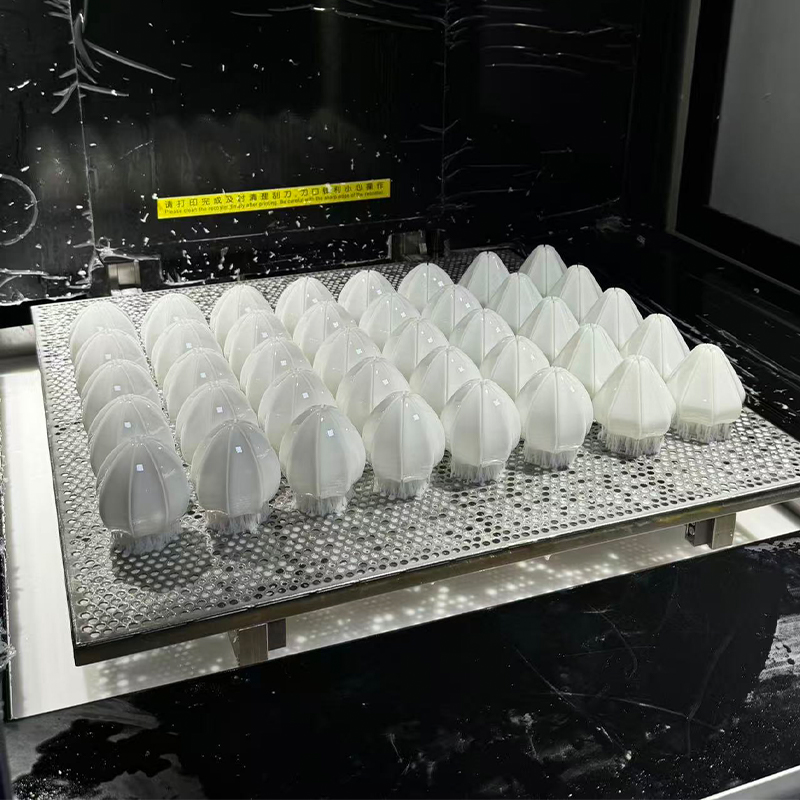
Stereolitografi, herhangi bir 3D baskı işleminde mevcut olan en pürüzsüz yüzeylerden bazılarını üreten, yapım alanı boyunca izlenen bir lazer kullanarak sıvı reçineyi katman katman kürler. Bir sla 3d baskı hizmeti genellikle görünüm modelleri, şeffaf muhafazalar, geçmeli muhafazalar ve vakumlu döküm için tasarlanan ana modeller için ilk duraktır, çünkü makineden çıkan yüzey, diğer işlemlerin yalnızca ikincil zımparalamadan sonra ulaştığı bitiş noktasına zaten yaklaşmaktadır.
SLA reçine baskının yerini aldığı yer
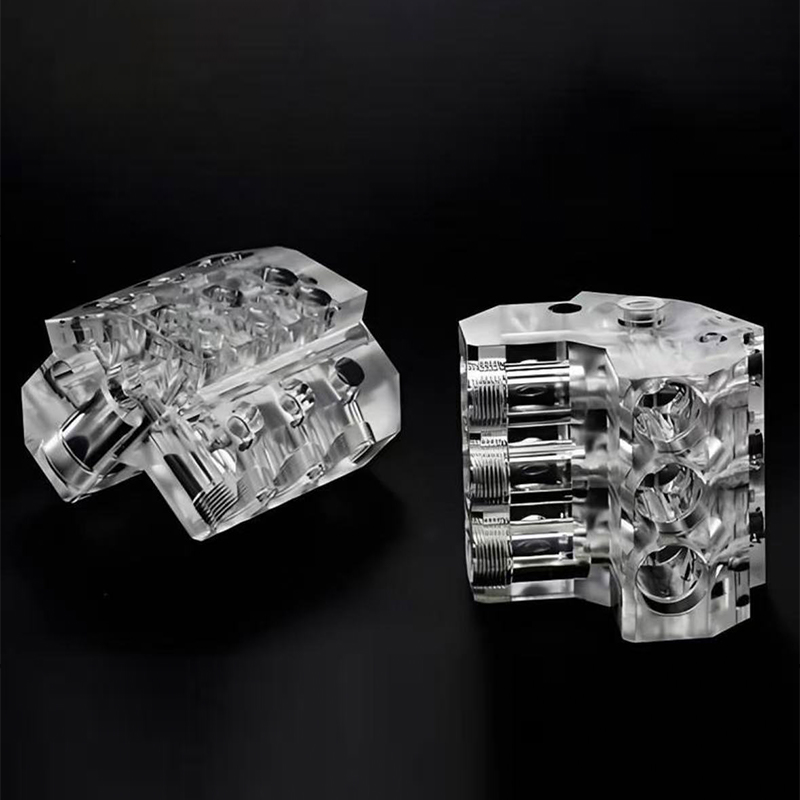
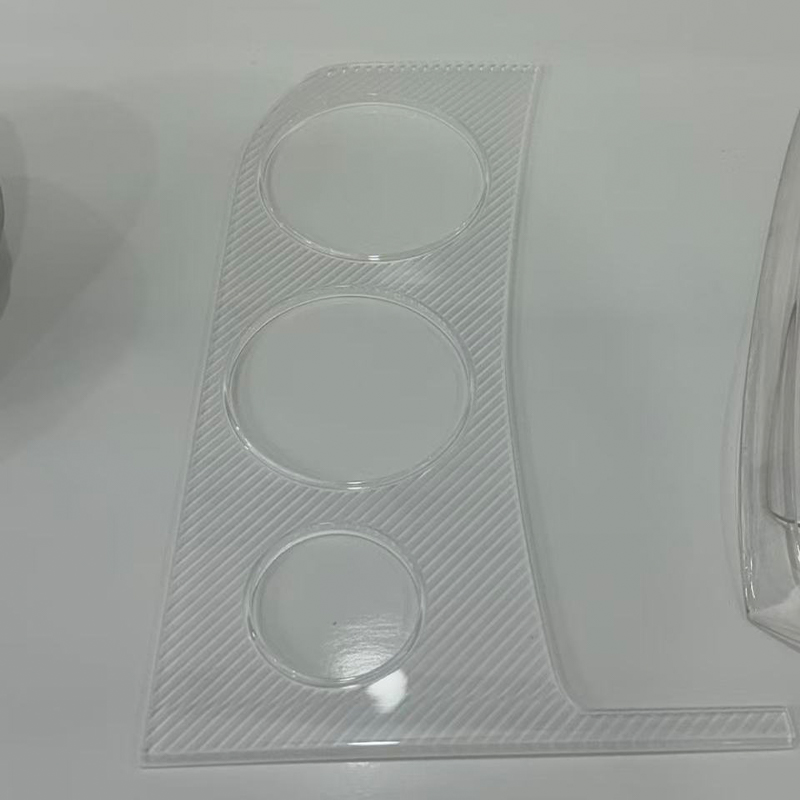
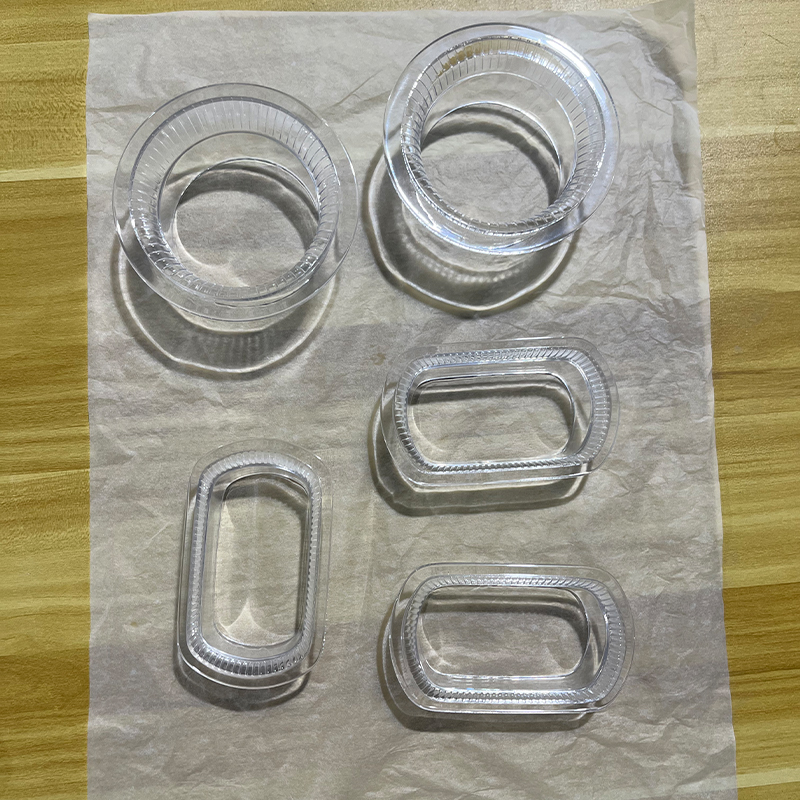
Bir Çin SLA Reçine 3D Baskı Hizmeti Tedarikçisi genellikle her biri farklı bir alt amaç için formüle edilmiş standart, sert, şeffaf ve ısıya dayanıklı reçine ailelerini stoklar. Standart reçineler ince ayrıntılara öncelik verir ve tasarım incelemelerinde varsayılandır. Sert ve dayanıklı reçineler, mühendislik termoplastikleri ve elbisenin geçmeli uyumları ve hafif fonksiyonel testler ile aradaki farkı daraltır. Şeffaf reçineler, akışkan ve aydınlatma tasarımları için değerli olan, parçayı bölümlere ayırmadan iç özelliklerin incelenmesine olanak tanır. Isıya dayanıklı kaliteler, sıcak koşullar altında şekillerini korur ve bir reçine parçasının kısa süreli kalıp masterı olarak ikiye katlanması gerektiğinde olağan seçimdir, çünkü master'ın yumuşamadan tekrarlanan silikon döküm döngülerinden sağ çıkması gerekir.
0,025 mm ila 0,1 mm arasındaki katman yükseklikleri rutindir ve iyi işlenmiş bir SLA parçası zımparalanabilir ve enjeksiyonla kalıplanmış bir numuneden ayırt edilemeyecek bir yüzeye astarlanabilir Yüzey bitirme işleminden geçtikten sonra. Sla reçine baskının vakumlu döküm ile bu kadar sık eşleştirilmesinin nedeni tam olarak budur: basılan parça son ürün değildir, takip eden her kopyayı tanımlayan ana parçadır.
DLP Resin 3D Baskı: Prototip Çalışmaları için Hız ve Tekrarlanabilirlik
Dijital Işık İşleme, reçinenin tüm kesitini noktadan noktaya takip etmek yerine tek bir yansıtılan ışık flaşıyla iyileştirir; bu da Çin DLP Reçine 3D Baskı Hizmeti Üreticisine az yer kaplayan ve kayda değer yüksekliğe sahip parçalar üzerinde anlamlı bir hız avantajı sağlar. Her katman, ne kadar ayrıntı içerdiğinden bağımsız olarak tek bir pozda kürlendiğinden, DLP özellikle mütevazı miktarlarda üretilen küçük, geometrik açıdan karmaşık bileşenler için etkilidir; bu nedenle, tasarım yinelemelerini hızlı bir şekilde geri döndürmesi gereken bir 3 boyutlu baskı prototip hizmetiyle yakından ilişkilidir.
DLP, SLA'nın reçine kimyasını ve dolayısıyla yüzey kalitesinin çoğunu paylaşır, ancak iki teknoloji farklı yapı şekilleri için optimize edilmiştir: SLA geniş bir düz yapı alanı boyunca daha zarif bir şekilde ölçeklenirken, DLP daha küçük parçalar için dikey yönde daha verimli bir şekilde ölçeklenir. Yetenekli bir 3 boyutlu prototip oluşturma hizmetleri sağlayıcısı, her istek için varsayılan olarak bir teknolojiyi kullanmak yerine, iki makineden hangisi geometrisine uygunsa ona bir iş atayacaktır.
Tipik DLP uygulamaları
- İnce diş veya geçmeli detay gerektiren küçük konektör muhafazaları ve klipsler.
- Mikron seviyesinde yüzey dokusuna ihtiyaç duyan dişçilik, işitme cihazı ve takıya bitişik bileşenler.
- Bir iş günü içerisinde birden fazla revizyonun basılması ve karşılaştırılması gereken yinelemeli tasarım döngüleri.
- Partiler halinde vakumlu döküm ile çoğaltılacak küçük döküm bileşenler için ana modeller.
Parçaları makineleyen ve bitiren bir Çin DLP Reçine 3D Baskı Prototip Tedarikçisi, bir DLP master'ı herhangi bir geçiş olmadan doğrudan vakumlu döküme taşıyabilir; bu, 3d yazıcı prototip hizmetinin bağımsız bir adım olmayı bırakıp sürekli bir üretim yolunun parçası haline geldiği yerdir.
Önemli Metriklerde SLA ve DLP'yi Karşılaştırma
Alıcılar sıklıkla SLA'nın mı yoksa DLP'nin mi daha iyi bir seçim olduğunu soruyorlar; ancak her ikisinin de aynı reçineyle sertleşen aileye ait olduğunu ve esas olarak ışığın uygulanma şekli açısından farklılık gösterdiğini fark etmiyorlar. Aşağıdaki çubuk grafik, iyi yürütülen bir üretim ortamındaki tipik performansa dayalı olarak, her iki teknolojiyi birden ona kadar bir ölçekte beş pratik kritere göre puanlıyor.
Bu karşılaştırmada beş nokta öne çıkıyor. Yüksek düz alan hızı SLA'yı tercih eder çünkü lazeri, DLP'nin sabit projektörü geniş bir alan boyunca ölçeklendirmek zorunda kaldığında karşılaştığı çözünürlük sorunu olmadan tek geçişte geniş bir platformun tamamını izleyebilir. Küçük parça dikey hızı, tam tersi nedenden dolayı DLP'yi tercih eder: Küçük ayak izi, parça ne kadar büyürse büyüsün her katmanın neredeyse anında yanıp sönmesi anlamına gelir. Her ikisi de aynı reçine kimyası ve tipik ayarlardaki karşılaştırılabilir nokta veya piksel boyutuyla sınırlı olduğundan, ince yüzey ayrıntıları esasen birbirine bağlıdır. Büyük yapı hacmi, lazer tabanlı yaklaşımı, projektör tabanlı bir sistemden çok daha ekonomik olarak daha büyük platformlara ölçeklenen SLA'yı açıkça destekliyor. Toplu tekrarlanabilirlik, DLP'yi biraz tercih eder çünkü sabit bir projeksiyon alanı boyunca yuvalanmış özdeş parçalar, geniş bir alanı tarayan bir lazere göre daha az konumsal değişimle kürlenir. Her iki teknoloji de kategorik olarak üstün değildir; doğru seçim tamamen parça boyutuna ve parti şekline bağlıdır Bu nedenle ciddi bir 3 boyutlu baskı hizmeti prototipleme mağazası, her işi tek bir platform üzerinden zorlamak yerine her iki makine tipini de kullanılabilir durumda tutar.
SLS Naylon 3D Baskı: Destek Yapıları Olmayan Fonksiyonel Parçalar
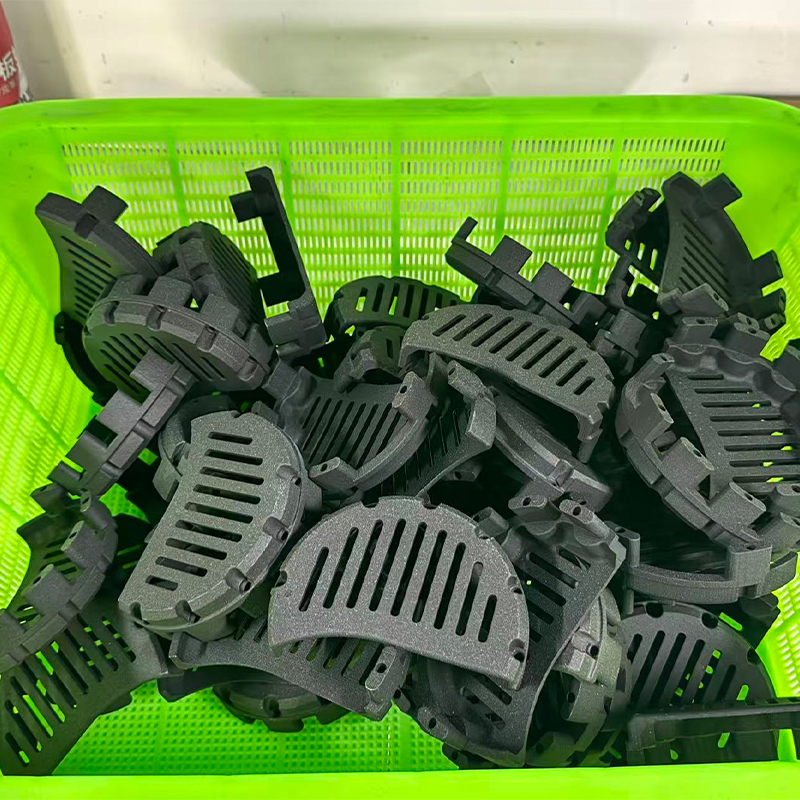
Seçici Lazer Sinterleme, toz halindeki naylonu ısıtılmış bir toz yatağı içindeki bir lazerle birleştirir ve her parçanın etrafındaki kaynaşmamış toz, yapım sırasında kendi desteği olarak hareket eder. Bu tek gerçek, naylon 3d baskı hizmetinin üretebileceği her şeyi değiştiriyor: iç kanallar, birbirine kenetlenen düzenekler, ince kaburgalar ve canlı menteşeler, daha sonra çıkarılacak tek bir destek yapısı olmadan birlikte iç içe geçirilebilir ve basılabilir.
Gerçek parçalar için önemli olan malzeme davranışı
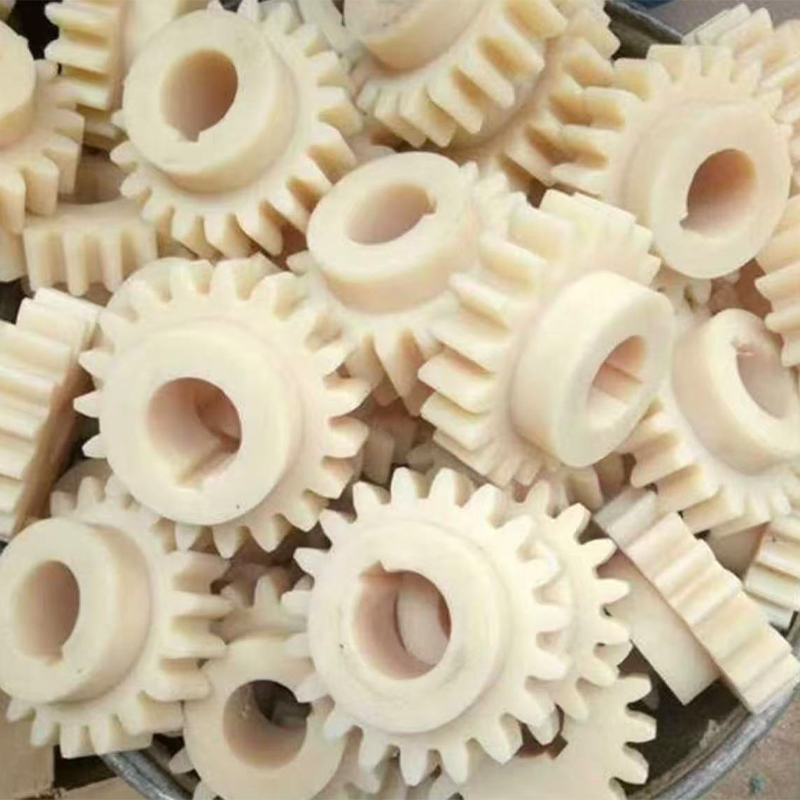
PA12, genel işlevsel kullanım için iyi bir sertlik, darbe direnci ve kimyasal direnç dengesi sunan, sls naylon baskı için en güçlü kalite olmaya devam ediyor. PA11, kopmadan önce daha fazla uzama sunar; bu, geçmeli özelliklere ve kullanım sırasında tekrar tekrar esneyen parçalara uygundur. Cam dolgulu ve karbon dolgulu naylon kaliteleri sertliği ve boyutsal stabiliteyi önemli ölçüde artırır; bu, sıkma kuvveti altında kesin bir veri tutması gereken mastarlar, fikstürler ve braketler için önemlidir. Çünkü 3 boyutlu naylon parçalar makineden çoğu düzlemde izotropik-yeterince mekanik özelliklere sahip olarak çıkar Yapım sırasında parça yöneliminin gerçekte göreceği yükler açısından dikkate alınması koşuluyla, sergi modelleri yerine gerçek işlevsel prototipler olarak ele alınabilirler.
Yapım aşamasındaki yüzey, çevredeki tozdan dolayı karakteristik hafif grenli mat bir dokuya sahiptir. Boyalı veya kozmetik bir cilaya doğru giden parçalar için bu doku, herhangi bir kaplama uygulanmadan önce boncuk püskürtme, buharla düzeltme veya elle zımparalama yoluyla yüzey bitirme işlemi sırasında kaldırılır.
SLM Metal 3D Baskı: İşlemenin Ulaşamayacağı Geometri
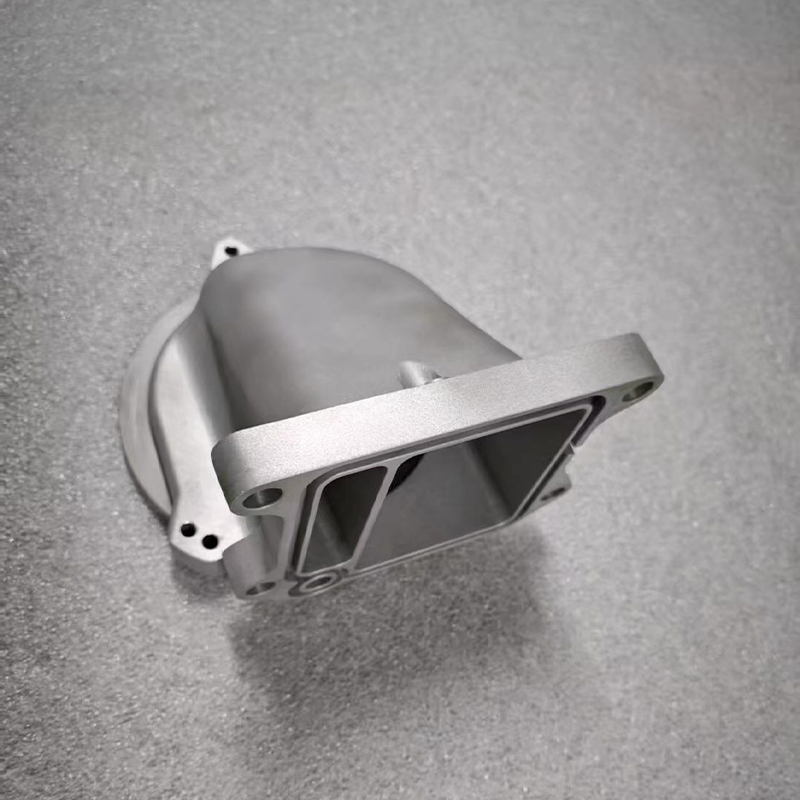
Seçici Lazer Eritme, doğrudan dijital bir dosyadan yoğun, işlevsel metal parçalar üretmek için metal tozunu katman katman tamamen eritir. Endüstriyel metal 3 boyutlu baskı işlemi, bir kesme takımının fiziksel olarak ulaşamayacağı geometriyi korur: kalıp boşluğunun dış hatlarını takip eden uyumlu soğutma kanalları, sertliği korurken ağırlığı azaltan iç kafes yapıları ve malzemeyi yalnızca stres analizinin ait olduğunu söylediği yere yönlendiren topoloji açısından optimize edilmiş yük yolları.
Malzemeler ve işlem sonrası disiplin
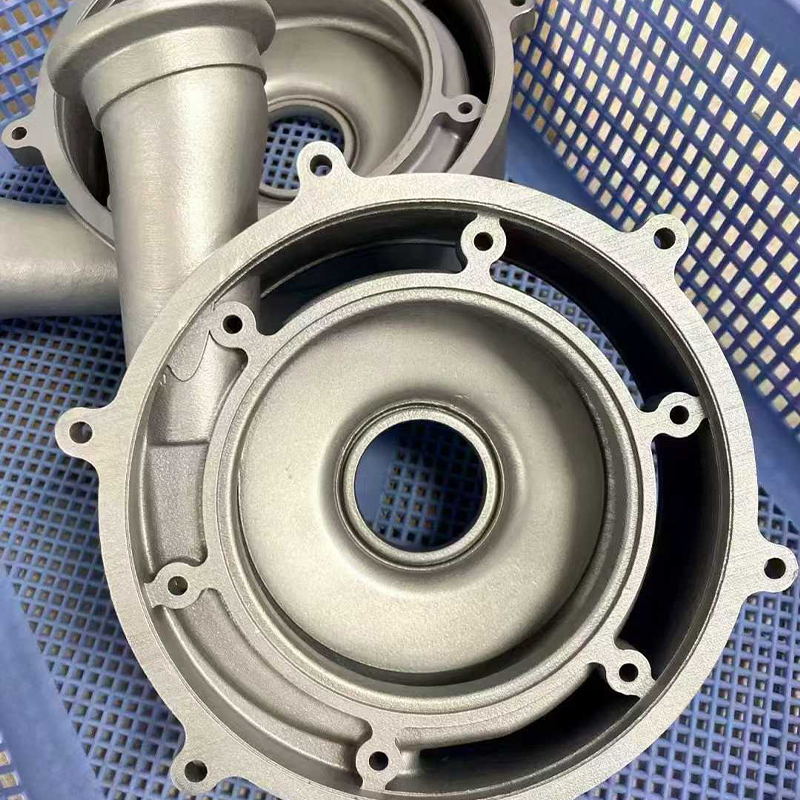
Çin'deki bir SLM Metal 3D Baskı Hizmet Fabrikası genellikle hafif yapısal parçalar için alüminyum alaşımları, korozyona dayanıklı bileşenler için paslanmaz çelik kalitelerini, konformal soğutma gerektiren kalıp ekleri için takım çeliklerini ve yüksek mukavemetli, düşük ağırlıklı uygulamalar için titanyumu işler. Düzgün şekilde yapılan özel metal 3 boyutlu baskıyı yalnızca dekoratif bir özellikten ayıran şey, yapıyı takip eden sıradır: parça hala baskı plakasına bağlıyken gerilimin azaltılması, plakadan tel Erozyon veya şerit testerenin dikkatli bir şekilde çıkarılması, desteğin çıkarılması ve her sızdırmazlık yüzeyinin, yatak deliğinin ve dişli özelliğin son işlemle işlenmesi. İşlevsel yüzeyleri son işlemden geçirilmemiş bir SLM parçası asla hassas bir bileşen olarak kurulmamalıdır. ham baskının ne kadar doğru göründüğünden bağımsız olarak.
Daha büyük bileşenler için, büyük metal 3 boyutlu baskıya genellikle dikkatli parça oryantasyonu ve gerektiğinde bölümleme ve birleştirme yoluyla yaklaşılır, çünkü metal tozu yataklı yapı odaları doğası gereği polimer sistemlerden daha küçüktür. Aynı zamanda CNC departmanlarını da işleten metal 3 boyutlu baskı şirketleri, kısmen tamamlanmış, pahalı bir metal parça için ikinci bir nakliye ayağından kaçınarak, parçalı bir metal aksamını, onu basan aynı tesiste son toleransa kadar son işleme işlemine tabi tutabilir.
Dört Baskı Teknolojisi Yanyana
Aşağıdaki tablo, ayrıntılı süreç planlaması başlamadan önce ilk geçiş teknolojisi seçimini desteklemek için tipik olarak sağlandığı şekliyle SLA, DLP, SLS ve SLM'nin pratik kapsamını özetlemektedir.
| Teknoloji | Tipik katman yüksekliği | Yapım aşamasındaki yüzey | Malzeme ailesi | En uygun kullanım |
|---|---|---|---|---|
| HDS | 0,025–0,1 mm | Ra 3–6 µm | Standart, sert, şeffaf, ısıya dayanıklı reçine | Görünüm modelleri, kalıp ustaları |
| DLP | 0,025–0,1 mm | Ra 3–6 µm | Standart ve mühendislik reçinesi | Küçük detaylı parçalar, hızlı yineleme |
| SLS | 0,06–0,12 mm | Ra 10–15 mikron | PA12, PA11, dolgulu naylon | Fonksiyonel parçalar, karmaşık montajlar |
| SLM | 0,02–0,06 mm | Ra 8–20 mikron | Alüminyum, paslanmaz, takım çeliği, titanyum | Yük taşıyan ve termal hizmet parçaları |
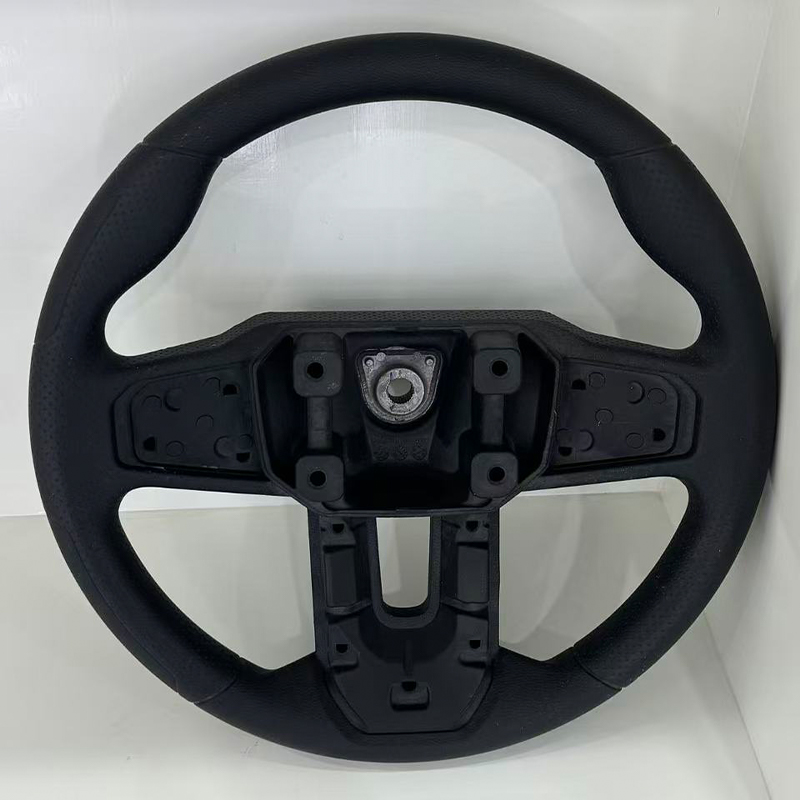
Masanın genelindeki desen tutarlıdır: Malzeme reçineden metale doğru hareket ederken çözünürlük ve yüzey kalitesi bir yönde hareket ederken işlevsel yetenek diğer yönde hareket eder. SLA ve DLP son işlem açısından ince uçta yer alırken, mekanik görev için yumuşak uçta yer alır; SLS, gerçek işlevsel dayanıklılıkla ortada yer alır ve SLM, plastik prosesin takip edemeyeceği uzak uçta yer alır. Bu tablodaki hiçbir teknoloji her sütunda diğerlerinden daha iyi performans göstermiyor İşte tam da bu nedenle, dördünü de çalıştıran bir Çin Endüstriyel 3D Baskı Hizmet Tedarikçisi, kısmı tasarım inceleme modelinden yük taşıyan bir üretim bileşenine dönüşen bir müşteri için her seçeneği açık tutuyor.
Vakumlu Döküm: Bir Master'ı Üretime Hazır Bir Partiye Çoğaltmak
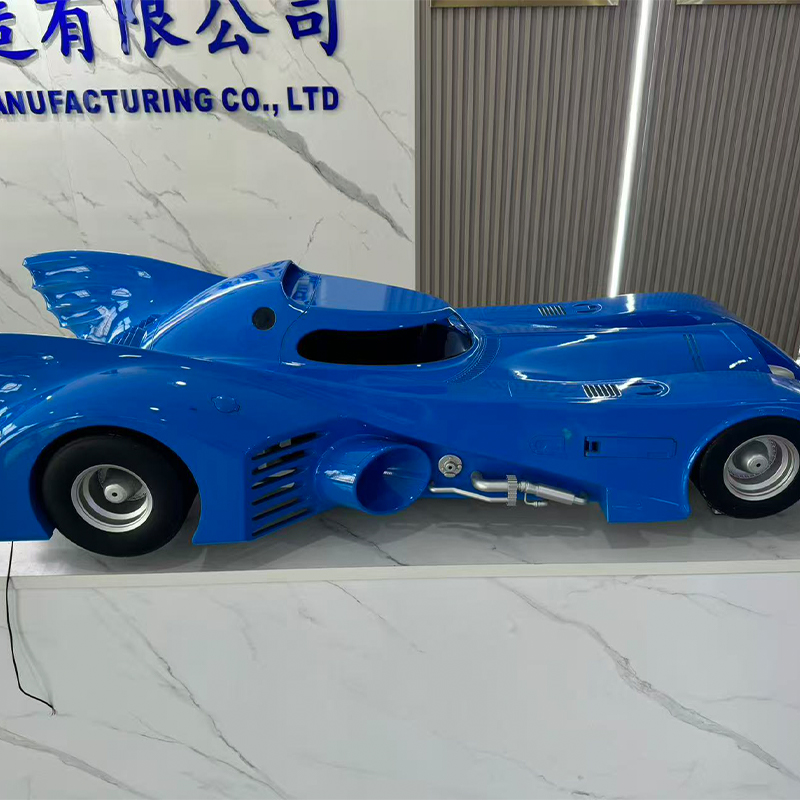
Silikon kalıp replikasyonu olarak da bilinen vakumlu döküm, doğrulanmış tek bir prototip ile tam bir üretim aracı arasındaki boşluğu kaplar. Çin Vakumlu Döküm Hizmetleri Fabrikası, çoğunlukla SLA veya DLP baskıyla veya hassas işlemeyle üretilen bir ana modeli alır ve bunu, her yüzey detayını sertleştiren sıvı silikonla kaplar. Kürlenmiş kalıp planlı bir ayırma hattı boyunca kesilir ve ABS, polipropilen, kauçuk veya şeffaf akriliği simüle edecek şekilde tasarlanmış poliüretan reçineler, vakum altında ortaya çıkan boşluğa dökülür, aksi takdirde bitmiş dökümde boşluk bırakacak sıkışan havayı ortadan kaldırır.
Aşağıdaki çizgi grafik, ardışık dökümler tek bir kalıptan çekildikçe kalan ortalama kullanılabilir kopya sayısını gösterir ve kalıpların neden süresiz olarak itilmek yerine genellikle emekliye ayrıldığını ve değiştirildiğini gösterir.
Bu eğri, sektörde kullanılan standart planlama kuralını açıklamaktadır. Boyutsal uygunluk, ilk on ila on beş döküm için ana modele son derece yakın kalır, bu nedenle bir kalıptan alınan ilk kopyalar ana modelin kendisinden ayırt edilemez. On beşinci dökümden sonra silikon elastikiyetini kaybetmeye başladıkça ve keskin iç köşeler her kalıptan çıkarma döngüsünde hafifçe yuvarlandıkça düşüş gözle görülür şekilde hızlanır. Yaklaşık yirmi beş döküm yapıldığında kalite, tolerans dışı parçaların müşteriye ulaşması riskini almak yerine, kalite bilincine sahip bir operasyonun kalıbı kullanımdan kaldırmasına yetecek kadar düştü. Bu nedenle tek bir kalıbın tükenmesi yerine dört ila beş paralel kalıp etrafında yüz parçalık bir sipariş planlanmasının nedeni budur. çünkü kalıpların paralel çalıştırılması her dökümü bu eğrinin yüksek doğruluk bölgesinde tutar. Alıcılar için pratik çıkarım, vakumlu döküm parti tekliflerinin yalnızca toplam parça sayısını değil, kaç kalıp kullanılacağını da belirtmesi gerektiğidir, çünkü bu detay, partinin bir bütün olarak boyutsal tutarlılığını belirler.
Yüzey İşlem Hizmetleri: Ham Parçanın Bitmiş Ürüne Dönüştürülmesi
Yukarıda açıklanan her işlem, karakteristik bir ham dokuya sahip bir parça bırakır ve bunların hiçbiri genellikle bu ham halde son müşteriye gönderilmez. Çin'deki bir Yüzey İşlem Hizmetleri Üreticisi, basılmış, dökülmüş veya makinede işlenmiş bir ham parçayı, amaçlanan görünümüne ve işlevsel yüzey gereksinimlerine uygun bir parçaya dönüştürür ve bu aşama, herhangi bir boyut toleransıyla aynı hassasiyetle belirtilmelidir.
Basılı, döküm ve işlenmiş parçalar için sonlandırma seçenekleri mevcuttur
- Kaplama öncesinde SLA, DLP ve SLS parçalarındaki katman çizgilerini kaldırmak için zımparalama ve elle cilalama.
- Naylon ve metal parçalar üzerinde tekdüze bir mat doku için boncuk ve kum püskürtme.
- Sızdırmaz, düşük sürtünmeli bir yüzey gerektiren naylon parçalar için buharla yumuşatma.
- Parlak, saten, mat veya yumuşak dokunuşlu sistemlerde sağlanan renk referansıyla eşleşen sprey boya.
- Korozyona dayanıklılık ve tutarlı renk gerektiren alüminyum SLM parçaları için eloksal.
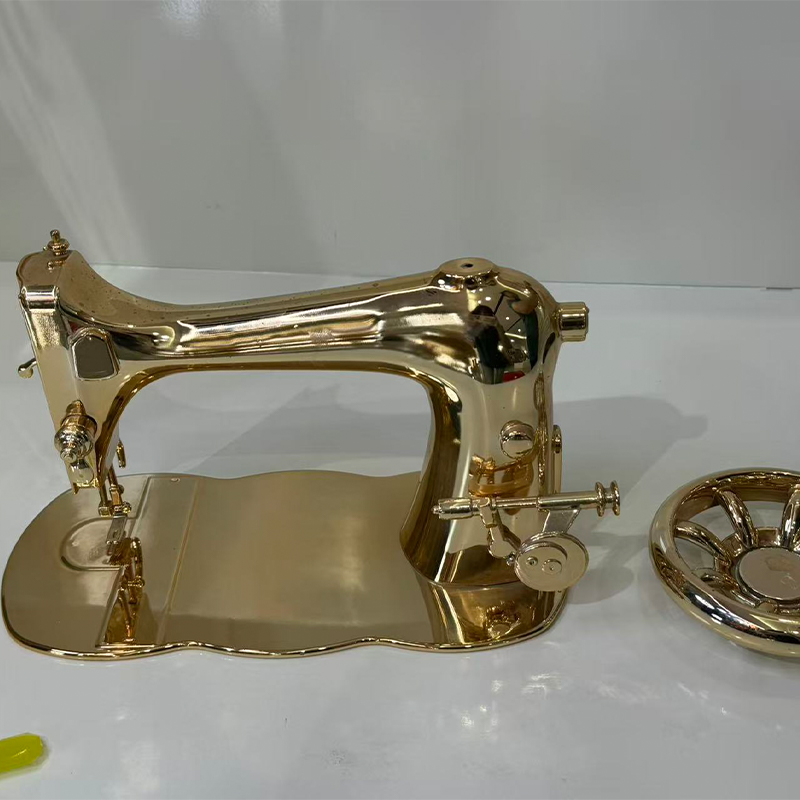
- Plastik veya metal yüzeylerdeki yansıtıcı dekoratif yüzeyler için elektrokaplama ve vakumlu metal kaplama.
- Logolar, açıklamalar ve izlenebilirlik kodları için tampon baskı, serigrafi baskı ve lazer markalama.
Aynı zamanda baskı, döküm ve işleme hatlarını da işleten bir Çin CNC Parçaları Yüzey İşlem Tedarikçisi, bir parçayı dışarıdan bir satıcıya aktarmadan bu aşamada taşıyabilir; bu, farklı işlemlerle üretilen parçalar arasında renk ve parlaklığın eşleşmesi gereken kozmetik montajlar için en önemli husustur. Dişlerin, yatak deliklerinin ve sızdırmazlık yüzeylerinin kaplamadan önce maskelenmesi yüzey bitirmede en yaygın kalite sorunudur Tipik bir boya veya kaplama filmi, özelliğin korunmasız bırakılması durumunda fonksiyonel açıklığı kapatacak 30 ila 60 mikron kalınlık eklediğinden.
Parti Boyutuna Göre Rota Seçmek: Bir Karar Çerçevesi
Doğrudan baskı ve vakumlu döküm arasında seçim yaparken, yalnızca malzeme veya geometriden ziyade hacim genellikle tek ve en belirleyici faktördür. Aşağıdaki grafik, dört baskı teknolojisi ve vakumlu döküm için parti büyüklüğüne karşı, para birimi rakamından ziyade göreceli bir endeks olarak ifade edilen, parça başına ortalama maliyete eşdeğer çabayı göstermektedir.
Bu grafikteki çapraz geçiş modeli, parti büyüklüğü kararı için en yararlı tek bilgi parçasıdır. Tek bir partide, vakumlu döküm, efor ölçeğinin en üstünde yer alır çünkü kalıp yapımı adımının tamamı tek bir parçaya karşı yüklenir ve bu da bunun hiçbir zaman gerçek bir tek seferlik olarak seçilmemesi gerektiğini doğrular. Vakumlu döküm eğrisi kabaca on parça kadar keskin bir şekilde düştü ve hacim arttıkça herhangi bir baskı teknolojisinden daha hızlı bir şekilde düşmeye devam ediyor ve elli parça işaretinden çok önce SLA ve DLP reçine baskının altına geçiyor. SLM metal, gösterilen her parti boyutunda reçine ve naylon eğrilerinin üzerinde tutarlı bir şekilde yer alır ve bu da miktardan bağımsız olarak her metal baskının gerektirdiği ilave son işlemleri yansıtır. SLS naylon neredeyse tüm ürün yelpazesinde en düz ve en düşük eğri olmaya devam ediyor; bu da onun temel ticari avantajıdır: herhangi bir hacimde alet yatırımı gerektirmeden parça başına öngörülebilir çaba. Doğrudan baskı ve vakumlu döküm arasındaki geçiş noktası tipik olarak on beş ila otuz parça arasındadır Bu, çoğu alıcının en son kullandığı rotayı varsayılan olarak kullanmak yerine her iki rotayı aktif olarak karşılaştırması gereken aralıktır.
Beş Rotanın Tümünde Tam Kapsamlı Yetenek Karşılaştırması
Aşağıdaki radar grafiği, bu makalede ele alınan her rota boyunca tek bakışta bir karşılaştırmayı desteklemek için kaynak bulma konuşmalarında sürekli olarak yinelenen beş kritere göre SLA/DLP reçinesini, SLS naylonunu, SLM metalini ve vakumlu dökümü birden beşe kadar bir ölçekte puanlıyor.
Bu katman, beş kriterin tamamındaki ödünleşimleri aynı anda görünür hale getirir. SLA ve DLP, yüzey kalitesine ve tek parça hızına doğru uzanan bir şekil oluşturarak, sunulabilir bir prototipe giden en hızlı, ancak mekanik görevde en zayıf yol olma rollerini doğruluyor. SLM metal, toplu ölçeklenebilirlik ve tek parça hızından geri çekilirken, güçlü bir şekilde mekanik görev ve malzeme aralığına doğru çekilir; bu, parça ne kadar basit olursa olsun, her metal yapının önemli miktarda sabit son işlem taşıdığı gerçeğini yansıtır. SLS naylon, grubun en dengeli, orta büyüklükteki poligonunu üretir; bu, reçinenin kırılganlığı veya metalin yükü olmadan tekrar tekrar üretilmesi gereken fonksiyonel parçalar için güvenilir orta yol olma rolüyle tutarlıdır. Vakumlu döküm, toplu ölçeklenebilirlik ve yüzey kalitesine doğru belirgin bir şekilde uzanırken, tek parça hızında daralır ve ilk yapım sürecinden ziyade bir çoğaltma süreci kimliğiyle tam olarak eşleşir. Grafiğin tamamını kapsayan tek bir şekil yok Bu, gerçekten yararlı bir tedarikçi ilişkisinin yalnızca bir tanesinde uzmanlığa değil, dört baskı teknolojisinin yanı sıra döküm ve sonlandırma teknolojisine de erişime bağlı olduğunun en açık kanıtıdır.
Zhejiang Jiaheng Akıllı Ekipman İmalatı Co., Ltd. Hakkında
Zhejiang Jiaheng Akıllı Ekipman İmalatı Co., Ltd. endüstriyel yenilik ve üretimde öncüdür. Uzman tasarım ekibimiz müşteri fikirlerini pratik, estetik ürün tasarımlarına dönüştürür. Reçine, naylon, metal ve diğer malzemelere 3D baskı sunuyoruz ve gelişmiş işlemeye sahibiz. Silikon kalıp kopyalama, düşük maliyetli, yüksek hassasiyetli küçük seri üretime olanak tanır. Boyama gibi yüzey işlemleri ürünün görünümünü iyileştirir. Tek elden hizmetimizle müşterilerimiz tasarımdan ürüne kadar olan süreci tek platformda tamamlayarak zamandan ve maliyetten tasarruf edebilirler. Endüstriyel gelişim için güvenilir, uzun vadeli bir ortak olmayı hedefliyoruz.
Bu yapı içinde, SLA ve DLP reçine baskı ilk tasarım konuşmalarına hizmet eder, SLS naylon fonksiyonel prototipleme ve düşük hacimli son kullanım parçaları taşır, SLM metal başka hiçbir prosesin ulaşamayacağı geometriyi ve yük durumlarını üstlenir, vakumlu döküm doğrulanmış bir ana parçayı üretime hazır bir partiye dönüştürür ve yüzey bitirme her parçayı son pazarın beklediği durumda sunar. Her aşama aynı parça dosyasını, aynı kalite kaydını ve aynı mühendislik iletişim noktasını paylaşır Bu, tek duraklı bir platformun pazarlama tanımından ziyade pratik anlamıdır.
Doğru Teknolojinin Seçilmesi İçin Bir İşin Belirlenmesi
İyi tanımlanmış bir talep, teknoloji seçiminde tahminlerin çoğunu ortadan kaldırır ve aşağıdaki sıra, bir mühendisin SLA, DLP, SLS, SLM veya vakumlu döküm önermeden önce gerçekten ihtiyaç duyduğu bilgileri yansıtır.
- Parçanın amacını açıkça belirtin: görsel inceleme, uygunluk kontrolü, işlevsel test veya son kullanım bileşeni.
- Şu anda ihtiyaç duyulan miktarı ve önümüzdeki altı ay içinde ihtiyaç duyulması muhtemel miktarı belirtin.
- Su geçirmez, yük taşıyan, şeffaf veya ısıya maruz kalması gereken özellikleri tanımlayın.
- Parçanın mevcut renk, doku veya parlaklık standardıyla eşleşmesi gerekip gerekmediğine dikkat edin.
- Kesici takımın erişemediği kanallar veya kafesler gibi tüm iç geometrileri işaretleyin.
- Sıcaklık aralığı ve kimyasallara veya güneş ışığına maruz kalma dahil olmak üzere çalışma ortamını doğrulayın.
Bu bilgiyi önceden alan bir Çin Özel DLP Reçine 3D Baskı Fabrikası veya bir SLM metal tedarikçisi, hangi makinenin ücretsiz olduğunu varsayılan olarak belirlemek yerine güvenle bir rota önerebilir. Teknoloji kararı parçanın gereksinimlerine uygun olmalıdır, tersi değil ve fiyat teklifi vermeden önce bu soruları soran bir tedarikçi tam da bu disiplini sergiliyor.
Sıkça Sorulan Sorular
S1: SLA ve DLP yazdırma arasındaki temel pratik fark nedir?
Her ikisi de sıvı reçineyi sertleştirir ve karşılaştırılabilir yüzey kalitesi üretir, ancak farklı ölçeklenirler. SLA, her katmanı noktadan noktaya izleyen ve büyük düz yapı platformlarında verimli bir şekilde ölçeklenen bir lazer kullanır. DLP tüm katmanı aynı anda yansıtır; bu, kayda değer yüksekliğe sahip küçük parçalar için daha hızlıdır çünkü oluşturma süresi, katman başına ayrıntı miktarından ziyade katman sayısına bağlıdır. Uygulamada, daha büyük veya daha geniş parçalar için SLA'yı, mütevazı partiler halinde üretilen küçük, ayrıntılı bileşenler için DLP'yi seçin.
S2: SLS naylon parçaları nihai üretim bileşenleri olarak kullanılabilir mi, yoksa bunlar yalnızca prototip midir?
SLS naylon parçaları, özellikle sertlik ve boyutsal stabilite katan cam dolgulu veya karbon dolgulu kalitelerde, son üretim bileşenleri olarak rutin olarak kullanılır. Birçok endüstride braket, muhafaza, kanal, aparat ve demirbaş olarak iyi hizmet ederler. Ana hususlar, boncuk püskürtme veya buharla yumuşatma yoluyla iyileştirilebilen yüzey dokusu ve ultraviyole ışığa veya sürekli yüksek sıcaklığa uzun süre maruz kalmadır; her ikisinin de nihai spesifikasyondan önce spesifik malzeme veri sayfasına göre kontrol edilmesi gerekir.
S3: Bir SLM metal parçasının yazıcıdan çıktıktan sonra neden işlenmesi gerekiyor?
Yapım aşamasındaki metal baskı, işlevsel özellikler üzerinde iyi ancak makineyle işleme düzeyinde olmayan bir tolerans sağlar ve yüzey kaplaması, birçok geometri için kabul edilebilir olmasına rağmen, genellikle yüzleri, yatak deliklerini veya hassas dişleri kapatmak için fazla pürüzlüdür. Gerilim giderme ve desteğin kaldırılmasından sonra son işleme, bu spesifik özellikleri uygulamanın gerçekten ihtiyaç duyduğu toleransa ve yüzey kalitesine getirirken, karmaşık iç geometriyi tam olarak basıldığı gibi bırakır. Bu kombinasyon, ciddi metal baskı tedarikçilerinin parçaları doğrudan baskı plakasından göndermek yerine işleme departmanları çalıştırmalarının nedenidir.
S4: Hangi parti boyutunda vakumlu döküm doğrudan baskıya göre daha verimli hale gelir?
Geçiş, parça boyutuna ve geometrik karmaşıklığa bağlı olarak tipik olarak on beş ila otuz parça arasındadır. Bu aralığın altında, bir kalıp inşa etmek için harcanan sabit çaba, faydasından daha ağır basar. Bunun da ötesinde, kalıbın maliyeti, vakumlu dökümün daha verimli bir yol haline gelmesi için yeterli parçaya yayılır ve parti büyüklüğü, bir üretim aracının eninde sonunda haklı olacağı noktaya doğru arttıkça avantajı büyümeye devam eder.
S5: Kalite düşmeden tek bir vakumlu döküm kalıbından kaç parça üretilebilir?
Boyutsal uygunluk, kabaca ilk on beş döküm boyunca orijinal ana malzemeye yakın kalır ve daha sonra silikon yavaş yavaş elastikiyetini kaybettikçe ve keskin iç köşeler yumuşadıkça azalır. Kalite bilincine sahip operasyonların çoğu, parçaların tolerans dışına çıkması riskini almak yerine, kalıbı yirmi ila yirmi beş döküm işareti civarında kullanımdan kaldırır. Daha büyük siparişler için, aynı kalıptan birden fazla kalıp üretilir ve paralel olarak çalıştırılarak her dökümün bu eğrinin yüksek doğruluklu kısmında tutulması sağlanır.
S6: Yüzey bitirme işlemi baskılı veya döküm parçanın boyutlarını değiştirir mi?
Evet ve bu, bir spesifikasyonda en sık gözden kaçırılan ayrıntılardan biridir. Zımparalama, küçük, genellikle kontrol edilebilir miktarda malzemeyi uzaklaştırırken, sprey boyama ve kaplama, kaplama sistemine bağlı olarak genellikle yüzey başına 30 ila 60 mikron aralığında malzeme kalınlığı ekler. Rulman deliği, dişli delik veya sızdırmazlık yüzeyi gibi sıkı işlevsel açıklığa sahip herhangi bir özellik, işlemin uyguladığı film kalınlığını emmeye bırakılmak yerine, kaplamadan önce maskelenmeli veya son işlemden sonra makineyle işlenmelidir.
İletişim Bilgileri
-

zjjh@jiahzn.cn
-

+86-18936159957
-
+86-18966326325
EKLE
-

Bina 7, No. 188, Zha Wang Yolu Hongni Bölümü, Danghu Alt Bölgesi, Pinghu Şehri, Jiaxing Şehri, Zhejiang Eyaleti, Çin
Telif hakkı © 2026 by Zhejiang Jiaheng Intelligent Equipment Manufacturing Co., Ltd. OEM/ODM Entegre Akıllı Üretim Platformu Üreticileri
